Schnittfuge: Definition, Sägeblatt-Breiten und wie Sie sie einstellen

Die Schnittfuge ist die Materialbreite, die ein Sägeblatt bei jedem Durchgang in Sägespäne verwandelt, weshalb ein Schnitt nie exakt null breit ist. Bei den meisten Holzbearbeitungsblättern liegt die Schnittfuge zwischen 2,0 und 3,2 mm (etwa 3/32 bis 1/8 Zoll): Der genaue Wert hängt vom Blattkörper und davon ab, wie weit die Zähne geschränkt sind. Das klingt nebensächlich, ist aber die am häufigsten übersehene Zahl in einer Zuschnittliste. Ignorieren Sie eine 3-mm-Schnittfuge über ein paar Dutzend Schnitte hinweg, können Sie still und leise ein ganzes Teil oder eine ganze Platte verlieren, ohne dass auch nur ein einziges Maß falsch aussieht.
Dieser Leitfaden erklärt, was die Schnittfuge tatsächlich ist, nennt reale Schnittfugenbreiten für jedes gängige Werkzeug, zeigt an einem Rechenbeispiel, wie eine winzige Zahl eine ganze Platte kostet, erklärt, wie Sie Ihr eigenes Blatt messen, und wie Sie die Schnittfuge korrekt einstellen, damit Ihre Zuschnittliste ehrlich bleibt.
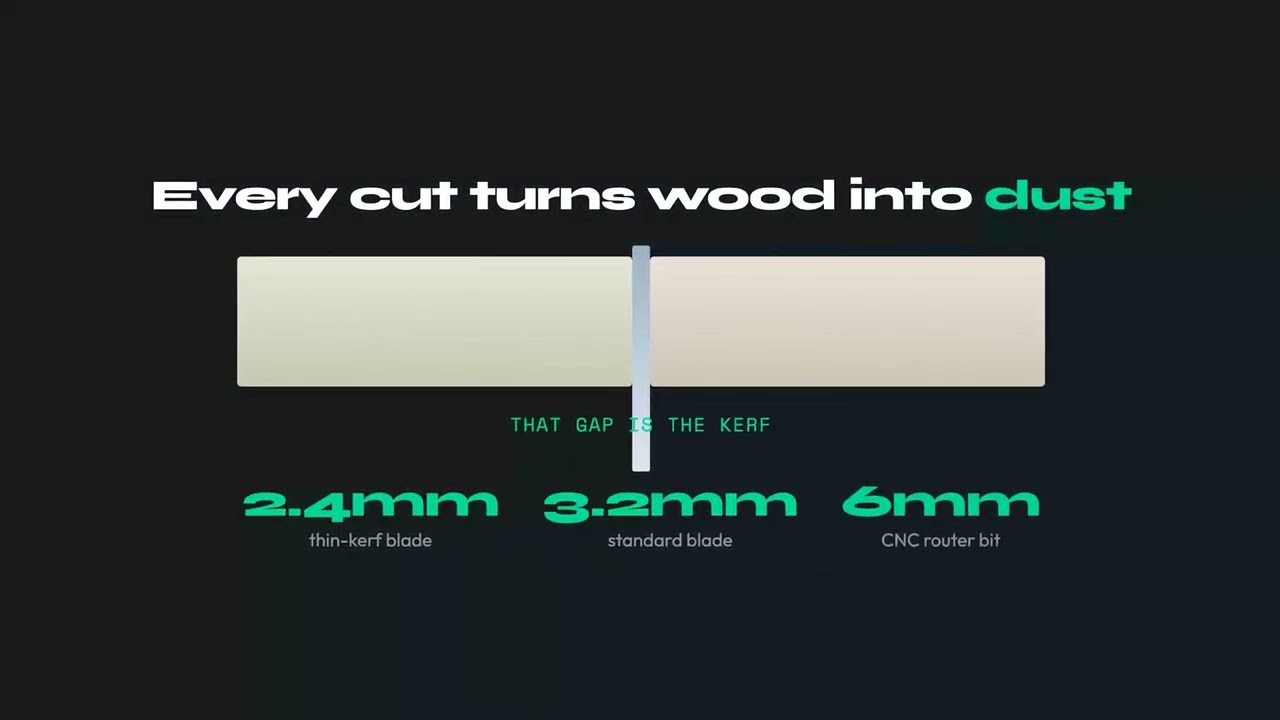
Was ist die Schnittfuge?
Wenn ein Sägeblatt durch eine Platte fährt, trennt es sie nicht einfach in zwei Teile. Es schleift einen dünnen Materialkanal heraus und wirft ihn als Staub und Späne aus. Dieser Kanal ist die Schnittfuge, und die Breite dieses Kanals ist die Schnittfugenbreite. Alles darin ist unwiderruflich verloren. Sie bekommen es nicht zurück, und Sie können nicht zwei Teile schneiden, die sich diesen Kanal teilen.
Die Schnittfugenbreite wird von zwei zusammenwirkenden Faktoren bestimmt:
- Blattstärke (Stammblatt): die flache Stahlscheibe des Sägeblatts, bei einem Tischkreissägeblatt meist 1,6 bis 2,4 mm.
- Zahnschränkung: Die Hartmetallzähne sind breiter als das Stammblatt, entweder nach außen gebogen oder über den Blattkörper hinaus geschliffen, damit sich das Blatt seinen eigenen Weg freihält und nicht klemmt oder brennt. Die Zähne sind es, die den fertigen Schlitz tatsächlich bestimmen.
Deshalb ist die Schnittfuge immer breiter als das Stammblatt. Ein häufiger Fehler ist, die Blattstärke vom Sägeblatt abzulesen und diese als Schnittfuge einzutragen: Der tatsächliche Schnitt ist 0,4 bis 0,8 mm breiter als der Blattkörper. Die Schnittfuge unterscheidet sich außerdem grundlegend vom Ritzen oder Anreißen, wo ein flaches Blatt wenig oder keine Breite entfernt, und von einem Laser, der nur einen Hauch von Material verdampft.
Schnittfugenbreiten nach Werkzeug: Eine Referenztabelle
Die Schnittfuge variiert stärker, als die meisten erwarten, von einem Bruchteil eines Millimeters bei einer feinen Japansäge bis zu fast 5 mm bei einer industriellen Balkensäge. Die folgenden Bereiche sind reale Praxiswerte, mit denen Sie planen sollten. Messen Sie vor einem knapp kalkulierten Auftrag immer Ihr eigenes Blatt, aber dies ist ein verlässlicher Ausgangspunkt.
| Werkzeug / Blatt | Typische Schnittfuge (mm) | Typische Schnittfuge (Zoll) |
|---|---|---|
| Tischkreissäge, Standardschnitt (10") | 3,0 bis 3,2 mm | ~1/8" |
| Tischkreissäge, Dünnschnitt | 2,0 bis 2,4 mm | ~3/32" |
| Handkreissäge (7-1/4") | 2,2 bis 3,2 mm | ~3/32" bis 1/8" |
| Tauchsäge | 1,8 bis 2,4 mm | ~1/16" bis 3/32" |
| Kapp- und Zugsäge | 2,4 bis 3,2 mm | ~3/32" bis 1/8" |
| Stichsäge | 1,5 bis 2,5 mm | ~1/16" bis 3/32" |
| Bandsäge (Auftrennen / schmales Blatt) | 0,8 bis 1,8 mm | ~1/32" bis 1/16" |
| Japansäge / feine Handsäge | 0,3 bis 0,6 mm | ~1/64" bis 1/32" |
| Industrielle Plattensäge / Balkensäge (Hauptblatt) | 3,5 bis 4,8 mm | ~9/64" bis 3/16" |
| Vorritzblatt der Plattensäge | auf das Hauptblatt abgestimmt, läuft eine Spur breiter | - |
| CNC-Fräserbit (1/8" / 3 mm) | 3,0 bis 3,2 mm | 1/8" |
| CNC-Fräserbit (1/4" / 6 mm) | 6,0 bis 6,4 mm | 1/4" |
| Laserschneider (dünnes Sperrholz) | 0,1 bis 0,4 mm | vernachlässigbar |
Zwei Einträge überraschen die meisten. Eine CNC-Fräse hat kein Sägeblatt, aber das Fräserbit entfernt einen Schlitz in der Breite seines vollen Durchmessers, sodass ein 6-mm-Bit eine 6-mm-Schnittfuge hat, breiter als jede Säge. Ein Vorritzblatt an der Plattensäge macht auf der Unterseite einen flachen Vorschnitt, damit das Hauptblatt die Beschichtung nicht ausreißt, und ist absichtlich eine Spur breiter eingestellt als das Hauptblatt, nicht schmaler. Für die Layoutberechnung zählt die Breite des Hauptblatts.
Welche Schnittfuge für welches Material
Die Werkzeugtabelle oben zeigt, was ein Sägeblatt entfernt. Die Frage, die die Leute eigentlich suchen, ist umgekehrt gestellt: Ich schneide dieses Material, welches Sägeblatt und welchen Schnittfugenwert plane ich ein? Die folgenden Werte sind die üblichen Werkstatt-Einstellungen, mit dem Wert, den Sie in das Schnittfugenfeld Ihres Optimizers eintragen. Messen Sie bei einem knappen Auftrag einmal an einem Reststück des tatsächlichen Materials nach.
| Material | Übliches Sägeblatt oder Werkzeug | Einzustellende Schnittfuge | Warum |
|---|---|---|---|
| Melamin, beschichtete Spanplatte | Vollschnitt 80T Trapez-Flachzahn (TCG), oder Plattensäge mit Vorritzblatt | 3,2 mm (1/8") | Steife Platte und ein Vorritzschnitt verhindern, dass die Beschichtung ausbricht; Dünnschnittblätter flattern in dichter Platte |
| Sperrholz, furnierte Platten | 60 bis 80T Wechselzahn (ATB), Voll- oder Dünnschnitt | 2,4 bis 3,2 mm | Hohe Zähnezahl für eine saubere Furnierseite; Dünnschnitt eignet sich gut mit einer Tauchsäge |
| MDF, HDF | Vollschnitt 60T oder mehr | 3,0 bis 3,2 mm | Dicht und abrasiv; ein vollflächiges Blatt läuft kühler und gerader |
| Massivholz, Auftrennen | 24 bis 30T Flachzahn oder ATB; Dünnschnitt bei kleineren Sägen | 2,4 bis 3,2 mm | Niedrige Zähnezahl räumt die Späne ab; nur bei einer Säge unter 2 HP zum Dünnschnitt greifen |
| Massivholz, Querschnitt | 60 bis 80T ATB, Kappsäge oder Tischkreissäge | 2,4 bis 3,2 mm | Feine Zähne für ausrissfreie Enden; die Schnittfuge richtet sich nach dem vorhandenen Blatt |
| Aluminium, Nichteisenmetall | TCG, negativer Spanwinkel, Nichteisenmetall-Blatt | 3,0 bis 3,2 mm | Der negative Spanwinkel verhindert, dass das Blatt greift; immer ein Vollschnittblatt |
| Acryl, Polycarbonat, Kunststoffe | TCG oder feines ATB, geringer Spanwinkel; Laser für dünne Platten | 2,4 bis 3,2 mm Säge, 0,1 bis 0,3 mm Laser | Langsamer Vorschub vermeidet Schmelzen; die Laser-Schnittfuge ist klein genug, um bei groben Layouts auf 0 zu runden |
| Stoff, Vinyl, Leder (Rollenware) | Rollenschneider, Schere oder Cuttermesser | 0 mm | Eine Klinge trennt das Material, ohne etwas zu entfernen; Schnittfuge auf null setzen und den Abstand stattdessen als Nahtzugabe planen |
| Blech, Stahlplatte | Plasma, Faserlaser oder Wasserstrahl | 0,2 mm Laser, 1 bis 2 mm Plasma, ~1 mm Wasserstrahl | Die Schnittfuge hängt von Düse und Materialstärke ab; das Maschinen-Datenblatt liefert den zu verwendenden Wert |
Das Muster ist einfach: Dichte oder spröde Plattenware braucht die steifste Platte, die Sie haben, planen Sie also mit vollen 3,2 mm; Massivholz an einer moderaten Säge ist der Fall, in dem sich ein Dünnschnittblatt auszahlt; und alles, was mit einem Messer oder einem Laser geschnitten wird, ist praktisch eine Schnittfuge von null. In welcher Zeile Sie auch stehen, der Wert gehört in den Optimizer, bevor Sie auf Berechnen drücken, nicht in Ihren Kopf an der Säge.
Wie sich die Schnittfuge summiert: Die versteckte zusätzliche Platte
Hier hört die Schnittfuge auf, eine Randnotiz zu sein. Angenommen, Sie benötigen acht Teile, jeweils 305 mm lang, geschnitten aus einer Standardplatte mit 2440 mm.
Auf dem Papier geht die Rechnung wunderbar auf: 8 x 305 mm = 2440 mm. Eine Tabellenkalkulation, oder jede Zuschnittliste, die die Schnittfuge ignoriert, meldet eine Platte ohne jeden Verschnitt. Eine perfekte, exakte Passung.
Jetzt kommt ein echtes Sägeblatt ins Spiel. Zwischen acht Teilen liegen sieben Schnitte, und jeder Schnitt frisst 3 mm:
8 x 305 mm + 7 x 3 mm = 2440 + 21 = 2461 mm
Das sind 21 mm mehr, als die Platte lang ist. Das achte Teil existiert nicht. Ihr Sägeblatt hat es in 21 mm Sägespäne verwandelt, unsichtbar verteilt auf sieben Schnitte. In Wirklichkeit bekommen Sie sieben Teile pro Platte, nicht acht, und nichts in Ihrer Tabelle hat Sie gewarnt.
Skalieren Sie das jetzt auf einen echten Auftrag. Angenommen, das Projekt benötigt 32 dieser Teile:
- Schnittfuge ignoriert: 32 / 8 = 4 Platten.
- Schnittfuge berücksichtigt: 7 pro Platte, also 32 / 7 = 4,57, aufgerundet auf 5 Platten.
Eine zusätzliche Platte, etwa 25 % mehr Material, wegen einer Zahl, die kleiner ist als ein Streichholz. Bei teurem Hartholz-Sperrholz kann allein dieses Versehen mehr kosten als ein Premium-Sägeblatt, weshalb sich die Optimierung einer Sperrholz-Zuschnittliste schon beim ersten Projekt bezahlt macht. Dieses Beispiel ist illustrativ, aber der Mechanismus zeigt genau, wie Schnittfugenfehler in der Werkstatt auftreten: nie als ein großer Fehler, sondern immer als ein langsames Leck, das erst beim letzten Schnitt oder der letzten Platte sichtbar wird.
Ein echter Optimierer wendet dieselbe Logik in zwei Dimensionen an und reserviert die Schnittfuge an jeder Lücke zwischen benachbarten Teilen auf der Platte, nicht nur entlang einer einzelnen Reihe von Längsschnitten. Deshalb passt eine handgezeichnete Skizze, die „so aussieht, als würde sie passen“, so oft eben doch nicht. Den vollständigen Zusammenhang zwischen Packentscheidungen und Schnittfuge finden Sie im vollständigen Leitfaden zur Zuschnittoptimierung, und wenn Sie entscheiden müssen, welches Material Sie kaufen sollten, passt der Leitfaden zu Standard-Plattengrößen gut zu schnittfugenbewusster Planung.
So messen Sie Ihre tatsächliche Schnittfuge (verlassen Sie sich nicht auf das Etikett)
Aufgedruckte Blattangaben sind ein Ausgangspunkt, keine Wahrheit. Ein nachgeschärftes oder neu bestücktes Blatt, verschlissene Zahnschränkung oder ein leicht verzogenes Stammblatt verschieben die tatsächliche Schnittfuge alle um ein paar Zehntelmillimeter. Das Messen dauert zwei Minuten und beseitigt jedes Rätselraten.
Die Subtraktionsmethode (am genauesten)
- Nehmen Sie ein gerades Reststück des Materials, das Sie tatsächlich schneiden, und messen Sie seine Länge exakt mit einer digitalen Schieblehre. Angenommen, sie zeigt 200,0 mm.
- Machen Sie mit dem Blatt, das Sie verwenden möchten, einen sauberen Querschnitt nahe der Mitte.
- Messen Sie beide entstandenen Stücke und addieren Sie sie. Ergeben sie zusammen 196,8 mm, beträgt Ihre Schnittfuge 200,0 - 196,8 = 3,2 mm.
- Wiederholen Sie dies zwei- oder dreimal mit frischen Reststücken und bilden Sie den Durchschnitt der Ergebnisse. Die fehlende Zahl ist genau das Material, das das Blatt entfernt hat.
Die Schlitzmethode (Schnellcheck)
Sägen Sie einen Schlitz teilweise in ein Reststück und messen Sie dann die Breite des Schlitzes mit den Backen Ihrer Schieblehre. Das geht schneller, ist aber weniger zuverlässig, weil die Schlitzwände rau sind und die Ablesung leicht um ein oder zwei Zehntel abweicht.
So oder so: Verwenden Sie eine digitale Schieblehre, kein Maßband. Die Schnittfuge bewegt sich im Bereich von Zehntelmillimetern, und ein Maßband kann 2,4 mm nicht zuverlässig von 3,2 mm unterscheiden. Genau diese Differenz entscheidet alles.
So stellen Sie die Schnittfuge in einem Zuschnittoptimierer ein
Ein Zuschnittoptimierer ordnet Ihre Teile auf Platten an und reserviert zwischen jedem benachbarten Schnitt eine Lücke für das Sägeblatt. Diese Lücke ist der Schnittfugenwert, den Sie eingeben, und ihn richtig zu setzen, ist der Unterschied zwischen einem Layout, das sauber aufgeht, und einem, das Ihnen in der letzten Reihe eine Spur zu wenig lässt. Drei Regeln halten ihn ehrlich:
- Tragen Sie Ihren gemessenen Wert ein, nicht den Standardwert. Wenn Sie 3,1 mm gemessen haben, geben Sie 3,1 mm ein.
- Runden Sie auf, niemals ab. Sind Sie sich zwischen 3,0 und 3,2 mm unsicher, verwenden Sie 3,2 mm. Eine Überschätzung lässt einen Hauch zusätzlichen Platz zwischen den Teilen, was harmlos ist. Eine Unterschätzung führt dazu, dass Teile leicht zu breit für ihren Platz ausfallen, was Sie erst an der Säge bemerken, wenn das Material bereits geschnitten ist.
- Stellen Sie sie neu ein, wenn Sie das Blatt oder die Maschine wechseln. Ein Dünnschnittblatt, ein CNC-Bit und eine industrielle Plattensäge sind drei verschiedene Zahlen. Übernehmen Sie nicht eine Einstellung für alle drei.
In CutPlan stellen Sie die Schnittfuge einmal in den Projekteinstellungen ein, und sie wird automatisch auf jede Lücke auf jeder Platte angewendet, sodass Ihre gedruckten Teilmaße korrekt bleiben und Ihre Plattenanzahl real statt optimistisch ist. Wenn Sie nur wissen möchten, wie viele Platten Sie kaufen müssen, nutzt der Plattenrechner dieselbe schnittfugenbewusste Rechnung, um aus einer Teileliste eine ehrliche Plattenanzahl zu machen.
Häufige Schnittfugenfehler
- Die Schnittfuge komplett vergessen. Die Passgenau-Falle: Eine Tabellenkalkulation sagt, die Teile passen perfekt, die Platte aber nicht, und das letzte Teil entsteht nie.
- Die Nenn- oder Marketingangabe verwenden. Die Blattverpackung listet oft einen Idealwert. Ein gebrauchtes oder neu bestücktes Blatt schneidet eine andere Breite. Messen Sie das Blatt, das Sie tatsächlich besitzen.
- Blattstärke mit Schnittfuge verwechseln. Die Zahnschränkung macht den tatsächlichen Schnitt breiter als den Stahlkörper, meist um 0,4 bis 0,8 mm.
- Annehmen, CNC und Laser hätten keine Schnittfuge. Ein Fräserbit entfernt seinen vollen Durchmesser, was breiter sein kann als jede Säge. Selbst ein Laser entfernt einen Bruchteil eines Millimeters.
- Eine Schnittfuge für jedes Werkzeug übernehmen. Wer von einem Standard-Tischkreissägeblatt auf ein Dünnschnittblatt oder eine Balkensäge wechselt und den alten Wert stehen lässt, verzerrt jede Lücke.
- „Zum Materialsparen“ abrunden. Das ist genau falsch herum. Eine zu knapp reservierte Schnittfuge spart kein Holz, sondern erzeugt Teile, die nicht passen, und erzwingt einen Nachschnitt.
Dünnschnitt- vs. Standardblätter
Ein Dünnschnittblatt (rund 2,4 mm) entfernt pro Schnitt etwa 25 % weniger Material als ein Standardblatt (rund 3,2 mm). Bei einem Auftrag mit 50 Schnitten ist das der Unterschied zwischen 160 mm und 120 mm verlorenem nutzbarem Material, etwa 40 mm oder 1,5 Zoll gespart, und bei einer Serie aus teurem Sperrholz kann das über ein großes Projekt hinweg eine ganze Platte ausmachen.
| Faktor | Standardschnitt (3,2 mm) | Dünnschnitt (2,4 mm) |
|---|---|---|
| Materialverlust pro Schnitt | 3,2 mm | 2,4 mm |
| Verlust bei 50 Schnitten | 160 mm | 120 mm |
| Schnittstabilität | Ausgezeichnet, steifes Blatt | Gut, kann bei dickem Material wackeln |
| Motorbelastung | Normal | Niedriger, hilft schwächeren Sägen |
| Am besten für | Allgemeine Arbeiten, dicke oder dichte Platten | Teures Material, lange Serien, schwächere Sägen |
Der Kompromiss ist die Steifigkeit: Ein dünneres Blatt kann in dickem, dichtem Material flattern oder wandern, weshalb Standardblätter bei schwerem Plattenmaterial an einer leistungsstarken Säge weiterhin im Vorteil sind. Weitere Wege, den Materialverlust über das Sägeblatt hinaus zu reduzieren, finden Sie in unserem Leitfaden zum Minimieren von Holzverschnitt beim Plattenzuschnitt.
Schnittfuge einmal einstellen, mit Sicherheit schneiden
CutPlan reserviert Ihre exakte Blattschnittfuge an jeder Lücke auf jeder Platte, sodass Ihre Teilmaße und Plattenanzahlen ehrlich bleiben. Einmal eingeben, und das gesamte Layout bleibt korrekt.
Optimierer öffnen →Häufig gestellte Fragen
Was ist die Schnittfuge eines Sägeblatts?
Die Schnittfuge ist die Materialbreite, die ein Sägeblatt bei jedem Schnitt entfernt und in Sägespäne verwandelt. Sie ist breiter als der Blattkörper, weil die Zähne über das Stammblatt hinausstehen, abwechselnd nach links und rechts geschränkt, sodass der fertige Schlitz die Zahnschränkung plus den Stahl ist, nicht der Stahl allein. Bei den meisten Holzbearbeitungsblättern liegt die Schnittfuge zwischen 2,0 und 3,2mm (etwa 3/32 bis 1/8 Zoll), wobei der genaue Wert vom Blattkörper abhängt und davon, wie weit die Zähne darüber hinausreichen. Die Schnittfuge ist wichtig, weil sie bei jedem einzelnen Schnitt von der Platte abgezogen wird und sich die Verluste über ein Layout summieren: Eine Reihe von Teilen, die auf dem Papier passt, kann ein Teil zu kurz kommen, sobald jeder Schnitt seinen Streifen genommen hat. Jede Zuschnittliste, die echte Teile hervorbringen soll, muss die Schnittfuge zwischen Nachbarn reservieren, weshalb sie in jedem ernsthaften Optimierer eine Einstellung ist.
Was ist eine typische Schnittfugenbreite bei einem Handkreissägen- oder Tischkreissägeblatt?
Ein Tischkreissägeblatt im Standardschnitt (10") schneidet etwa 3,0 bis 3,2mm (etwa 1/8 Zoll), und das ist die Zahl, von der die meisten ausgehen sollten, wenn sie nicht gemessen haben. Dünnschnittblätter schneiden etwa 2,0 bis 2,4mm (etwa 3/32 Zoll), eine 7-1/4 Zoll Handkreissäge liegt bei 2,2 bis 3,2mm, Tauch- und Führungsschienensägen bei 1,8 bis 2,4mm, und industrielle Plattensägen bei 3,5 bis 4,8mm am Hauptblatt. Ein CNC-Fräser entfernt seinen vollen Bitdurchmesser, ein 6mm Bit hat also eine 6mm Schnittfuge, breiter als jede Säge, während ein Laser auf dünnem Sperrholz nur 0,1 bis 0,4mm entfernt. Die Spanne zwischen diesen Werkzeugen ist groß genug, um eine Plattenzahl zu verändern, übertragen Sie also nicht eine Einstellung auf alle. Nutzen Sie die Tabelle in diesem Artikel als Ausgangspunkt und messen Sie dann das tatsächliche Blatt an der tatsächlichen Maschine, bevor Sie dem Wert bei einer teuren Serie vertrauen.
Wie messe ich die Schnittfuge meiner Säge?
Verwenden Sie die Subtraktionsmethode mit einer digitalen Schieblehre. Nehmen Sie ein gerades Reststück des Materials, das Sie tatsächlich schneiden, messen Sie seine Länge präzise, machen Sie dann einen sauberen Schnitt quer hindurch, messen Sie beide entstandenen Stücke und addieren Sie sie. Die Differenz zwischen der ursprünglichen Länge und der Summe der beiden Stücke ist Ihre Schnittfuge, denn diese fehlende Länge ist genau das, was das Blatt zu Staub gemacht hat. Ein Stück mit 200,0mm, das zwei Stücke mit zusammen 196,8mm ergibt, hat zum Beispiel eine Schnittfuge von 200,0 - 196,8 = 3,2mm. Wiederholen Sie den Schnitt zwei- oder dreimal mit frischen Reststücken und bilden Sie den Durchschnitt, denn ein einzelner Messwert kann durch einen leicht schrägen Schnitt oder einen Grat an der Kante verfälscht sein. Messen Sie erneut, wenn Sie Blatt oder Maschine wechseln: Ein Dünnschnittblatt, ein CNC-Bit und eine Plattensäge sind drei verschiedene Zahlen, und die Einstellung bleibt nur ehrlich, wenn sie zum verwendeten Werkzeug passt.
Ändert die Schnittfuge wirklich, wie viele Platten ich brauche?
Ja. Die Schnittfuge summiert sich über jeden Schnitt, sodass Sie beim Ignorieren pro Platte ein Teil zu wenig bekommen können, was eine zusätzliche Platte erzwingt. Der Mechanismus ist einfach: Ein ohne Schnittfuge gezeichnetes Layout setzt die Teile Kante an Kante, aber jeder echte Schnitt nimmt seinen Streifen aus der Reihe, und beim letzten Teil ist die Reihe länger als die Platte. Im Beispiel in diesem Artikel passen acht Teile von 305mm über eine 2440mm Platte auf dem Papier exakt, doch mit einer 3mm Schnittfuge an jedem der sieben Schnitte braucht die Reihe 2461mm, also 21mm mehr als die Platte. Das achte Teil passt nicht, und dieses eine fehlende Stück bedeutet den Kauf einer ganzen zusätzlichen Platte, rund 25% mehr Material wegen einer Zahl, die kleiner ist als ein Streichholz. Ein schnittfugenbewusster Optimierer verhindert das, indem er die Blattbreite in jeder Lücke reserviert, bevor er Platten zählt, sodass die gedruckte Anzahl eine ist, die Sie tatsächlich schneiden können.
Hat ein CNC-Fräser oder Laser eine Schnittfuge?
Ja. Ein CNC-Fräser hat kein Sägeblatt, aber das Bit entfernt einen Schlitz in seinem vollen Durchmesser, ein 6mm Bit hat also eine 6mm Schnittfuge, was breiter ist als jede Säge und bei engen Layouts noch mehr ins Gewicht fällt. Geben Sie den Bitdurchmesser als Ihre Schnittfuge ein und ändern Sie ihn bei jedem Bitwechsel, denn ein 3mm Bit und ein 6mm Bit sind zwei verschiedene Einstellungen. Ein Laser auf dünnem Sperrholz entfernt nur 0,1 bis 0,4mm, was bei einem groben Layout vernachlässigbar ist, aber bei Präzisionsarbeiten mit vielen Teilen nicht null, wo sich die Bruchteile entlang einer Reihe summieren. Der häufige Fehler ist die Annahme, CNC und Laser hätten keine Schnittfuge, weil kein Blatt sichtbar ist; das Material wird trotzdem entfernt. Wenn Ihre CNC-Software die Werkzeugbahn bereits für das Bit kompensiert, achten Sie darauf, die Breite nicht doppelt zu reservieren, einmal im Optimierer und einmal in der Maschine.
Sollte ich meine Schnittfugeneinstellung auf- oder abrunden?
Runden Sie auf. Wenn Ihr Blatt 3,0mm misst, geben Sie 3,2mm ein. Die beiden Fehler sind nicht symmetrisch. Eine Überschätzung der Schnittfuge reserviert etwas zusätzlichen Platz zwischen den Teilen, sodass das schlimmste Ergebnis ein winziger Spalt überschüssigen Materials entlang jedes Schnitts ist, der über eine Platte fast nichts kostet. Eine Unterschätzung macht jeden reservierten Schlitz schmaler als den echten Schnitt, sodass die Teile etwas zu breit für den Platz werden, den ihnen das Layout gegeben hat, und das letzte Teil in einer Reihe nicht mehr passt. Das entdecken Sie erst, wenn das Material bereits geschnitten ist, wenn es zum Umplanen zu spät ist. Aufrunden fängt auch kleine Abweichungen durch Blattschlag, ein leicht abgenutztes Blatt oder einen nicht ganz rechtwinkligen Schnitt ab. Messen Sie Ihre Schnittfuge mit der Subtraktionsmethode, runden Sie auf die nächste sinnvolle Stufe darüber und behalten Sie diese Einstellung, bis Sie Blatt oder Maschine wechseln.
Ist die Schnittfuge dasselbe wie die Blattstärke?
Nein. Die Blattstärke, oft Stammblattdicke genannt, ist der Stahlkörper des Blatts, wie er auf der Verpackung angegeben ist. Die Schnittfuge ist der fertige Schlitz, den das Blatt im Material hinterlässt, und sie ist breiter, weil die Zähne über das Stammblatt hinausgeschränkt sind, meist um 0,4 bis 0,8mm. Diese Schränkung schafft dem Blattkörper Platz, damit er im Schnitt nicht klemmt, und sie ist der Grund, warum zwei Blätter mit derselben Stammblattdicke Schlitze unterschiedlicher Breite hinterlassen können. Die praktische Falle ist, die Stammblattdicke vom Blatt abzulesen und sie als Schnittfuge einzugeben: Jeder reservierte Spalt ist dann um die Zahnschränkung zu schmal, und die Teile kommen entlang einer Reihe gedrängt heraus. Planen Sie immer mit der Schnittfuge, nicht mit der Stammblattdicke, und wenn die Verpackung beide Werte nennt, nehmen Sie die Schnittfuge. Nennt sie keinen von beiden, messen Sie mit der Subtraktionsmethode.