Trait de scie : définition, largeurs de lame et comment le régler

Le trait de scie est la largeur de matière qu'une lame transforme en sciure à chaque passe, et c'est pour cela qu'une coupe n'a jamais une largeur nulle. Pour la plupart des lames de menuiserie, le trait mesure de 2,0 à 3,2 mm (environ 3/32 à 1/8 pouce) : le chiffre exact dépend du corps de la lame et de la voie de ses dents. Cela paraît anodin, mais c'est le chiffre le plus souvent négligé d'une liste de coupe. Ignorez un trait de 3 mm sur quelques dizaines de coupes et vous pouvez perdre discrètement une pièce entière, voire un panneau complet, sans qu'aucune mesure ne paraisse fausse.
Ce guide explique ce qu'est réellement le trait de scie, donne les largeurs réelles pour chaque outil courant, présente un exemple chiffré montrant comment un chiffre minuscule peut coûter un panneau entier, explique comment mesurer votre propre lame, et comment régler le trait correctement pour que votre liste de coupe reste fidèle à la réalité.
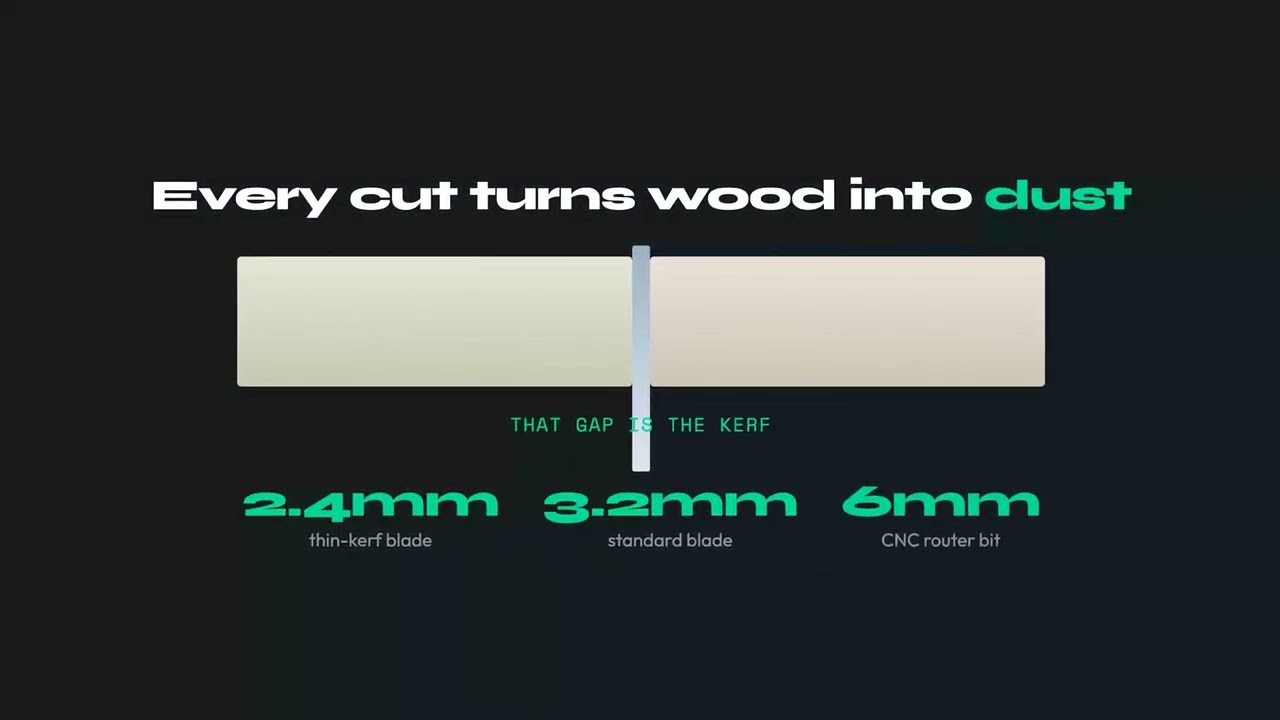
Qu'est-ce que le trait de scie ?
Quand une lame traverse un panneau, elle ne se contente pas de le séparer en deux morceaux. Elle arrache un fin canal de matière et le rejette sous forme de sciure et de copeaux. Ce canal, c'est le trait, et sa largeur est la largeur de trait. Tout ce qui s'y trouvait a disparu définitivement. Impossible de le récupérer, et impossible de faire partager ce canal à deux pièces.
La largeur du trait dépend de deux facteurs qui agissent ensemble :
- Épaisseur du corps (le plateau) : le disque d'acier plat de la lame, généralement 1,6 à 2,4 mm sur une lame de scie sur table.
- Voie des dents : les dents en carbure sont plus larges que le corps, soit repliées vers l'extérieur, soit meulées en saillie, de façon à ce que la lame dégage son propre passage sans coincer ni brûler le bois. Ce sont les dents qui déterminent réellement la largeur finale de la fente.
C'est pourquoi le trait est toujours plus large que le corps de la lame. Une erreur fréquente consiste à relever l'épaisseur du corps sur l'étiquette de la lame et à l'entrer comme trait : la coupe réelle est en fait plus large de 0,4 à 0,8 mm que le corps. Le trait est aussi totalement différent du traçage, qu'il soit fait à la lame ou au trusquin, où une profondeur minime enlève peu ou pas de matière, et du laser, qui ne vaporise qu'un cheveu de matériau.
Largeurs de trait par outil : tableau de référence
Le trait varie plus qu'on ne le pense généralement, d'une fraction de millimètre sur une scie japonaise fine à près de 5 mm sur une scie à panneaux industrielle. Les fourchettes ci-dessous sont des valeurs réelles sur lesquelles baser votre planification. Mesurez toujours votre propre lame avant un projet serré, mais voici un bon point de départ.
| Outil / Lame | Trait typique (mm) | Trait typique (pouce) |
|---|---|---|
| Scie sur table, trait plein (10") | 3,0 à 3,2 mm | ~1/8" |
| Scie sur table, trait fin | 2,0 à 2,4 mm | ~3/32" |
| Scie circulaire (7-1/4") | 2,2 à 3,2 mm | ~3/32" à 1/8" |
| Scie sur rail / plongeante | 1,8 à 2,4 mm | ~1/16" à 3/32" |
| Scie à onglet / radiale | 2,4 à 3,2 mm | ~3/32" à 1/8" |
| Scie sauteuse | 1,5 à 2,5 mm | ~1/16" à 3/32" |
| Scie à ruban (refente / lame étroite) | 0,8 à 1,8 mm | ~1/32" à 1/16" |
| Scie japonaise (à tirer) / scie à main fine | 0,3 à 0,6 mm | ~1/64" à 1/32" |
| Scie à panneaux industrielle (lame principale) | 3,5 à 4,8 mm | ~9/64" à 3/16" |
| Lame de prédécoupe (scie à panneaux) | assortie à la lame principale, légèrement plus large | - |
| Fraise CNC (1/8" / 3 mm) | 3,0 à 3,2 mm | 1/8" |
| Fraise CNC (1/4" / 6 mm) | 6,0 à 6,4 mm | 1/4" |
| Découpe laser (contreplaqué fin) | 0,1 à 0,4 mm | négligeable |
Deux entrées surprennent en général. Une défonceuse CNC n'a pas de lame de scie, mais la fraise enlève une fente égale à son diamètre complet, donc une fraise de 6 mm a un trait de 6 mm, plus large qu'aucune scie. Une lame de prédécoupe de scie à panneaux fait une entaille peu profonde sur la face inférieure pour que la lame principale n'éclate pas le stratifié, et elle est volontairement réglée un peu plus large que la lame principale, jamais plus étroite. Pour les calculs de disposition, c'est la largeur de la lame principale qui compte.
Quel trait de scie régler selon le matériau
Le tableau des outils ci-dessus indique ce qu'une lame enlève. La question que les gens cherchent réellement est l'inverse : je coupe ce matériau, quelle lame et quel trait dois-je prévoir ? Les valeurs ci-dessous sont les réglages d'atelier courants, avec la valeur à saisir dans le champ trait de votre optimizer. Mesurez une fois sur une chute du matériau réel si le projet est serré.
| Matériau | Lame ou outil habituel | Trait à régler | Pourquoi |
|---|---|---|---|
| Mélaminé, panneau de particules stratifié | Trait plein 80T trapèze plat (TCG), ou scie à panneaux avec lame de prédécoupe | 3,2 mm (1/8") | Un plateau rigide et une prédécoupe évitent l'éclatement du stratifié ; les lames à trait fin vibrent dans un panneau dense |
| Contreplaqué, panneaux plaqués | 60 à 80T ATB, trait plein ou fin | 2,4 à 3,2 mm | Nombre de dents élevé pour une face plaquée nette ; le trait fin convient sur une scie sur rail |
| MDF, HDF | Trait plein 60T ou plus | 3,0 à 3,2 mm | Dense et abrasif ; un plateau plein chauffe moins et coupe plus droit |
| Bois massif, refente | 24 à 30T à dents plates ou ATB ; trait fin sur les scies plus petites | 2,4 à 3,2 mm | Un faible nombre de dents dégage les copeaux ; ne passez en trait fin que si la scie fait moins de 2 HP |
| Bois massif, tronçonnage | 60 à 80T ATB, scie à onglet ou scie sur table | 2,4 à 3,2 mm | Dents fines pour des extrémités sans éclats ; le trait dépend de la lame que vous possédez |
| Aluminium, métal non ferreux | TCG, angle négatif, lame pour non-ferreux | 3,0 à 3,2 mm | L'angle négatif empêche la lame d'accrocher ; toujours un plateau à trait plein |
| Acrylique, polycarbonate, plastiques | TCG ou ATB fin, angle faible ; laser pour panneau mince | 2,4 à 3,2 mm scie, 0,1 à 0,3 mm laser | Une avance lente évite la fonte ; le trait laser est assez petit pour être arrondi à 0 sur des tracés grossiers |
| Tissu, vinyle, cuir (marchandise en rouleau) | Cutter rotatif, ciseaux ou couteau droit | 0 mm | Une lame sépare le matériau sans en enlever ; réglez le trait à zéro et prévoyez l'espacement comme marge de couture |
| Tôle, plaque d'acier | Plasma, laser fibre ou jet d'eau | 0,2 mm laser, 1 à 2 mm plasma, ~1 mm jet d'eau | Le trait dépend de la buse et de l'épaisseur ; la fiche technique de la machine donne la valeur à utiliser |
Le principe est simple : les panneaux denses ou cassants veulent le plateau le plus rigide dont vous disposez, prévoyez donc un plein 3,2 mm ; le bois massif sur une scie modeste est le cas où une lame à trait fin est payante ; et tout ce qui est coupé au couteau ou au laser est en pratique un trait de zéro. Quelle que soit votre ligne, la valeur doit être dans l'optimizer avant d'appuyer sur calculer, pas dans votre tête à la scie.
Comment le trait s'accumule : le panneau supplémentaire caché
C'est ici que le trait cesse d'être un détail. Imaginons que vous ayez besoin de huit pièces, chacune longue de 305 mm, découpées dans un panneau standard de 2440 mm.
Sur le papier, le calcul est parfait : 8 x 305 mm = 2440 mm. Un tableur, ou toute liste de coupe qui ignore le trait, annonce un seul panneau sans aucune perte. Un ajustement parfait, exact.
Ajoutons maintenant une vraie lame. Entre huit pièces, il y a sept coupes, et chaque coupe dévore 3 mm :
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
C'est 21 mm de plus que le panneau. La huitième pièce n'existe pas. Votre lame l'a transformée en 21 mm de sciure, répartis invisiblement sur sept coupes. En réalité, vous obtenez sept pièces par panneau, pas huit, et rien dans votre tableur ne vous avait prévenu.
Passons maintenant à l'échelle d'un vrai projet. Disons que le projet nécessite 32 de ces pièces :
- Trait ignoré : 32 / 8 = 4 panneaux.
- Trait pris en compte : 7 par panneau, donc 32 / 7 = 4,57, arrondi à 5 panneaux.
Un panneau de plus, environ 25 % de matière en plus, à cause d'un chiffre plus petit qu'une allumette. Sur du contreplaqué de bois dur coûteux, cet oubli à lui seul peut coûter plus cher qu'une lame haut de gamme, ce qui explique pourquoi optimiser une liste de coupe de contreplaqué se rentabilise dès le premier projet. Cet exemple est illustratif, mais le mécanisme est exactement celui par lequel les erreurs de trait se manifestent à l'atelier : jamais comme une grosse erreur unique, toujours comme une fuite lente qui n'apparaît qu'à la dernière coupe ou au dernier panneau.
Un véritable optimiseur applique cette même logique en deux dimensions, en réservant le trait sur chaque espace entre pièces voisines du panneau, pas seulement sur une seule rangée de refentes. C'est pourquoi un croquis fait à la main qui « semble tenir » ne tient si souvent pas. Pour une vue d'ensemble de la façon dont les décisions de placement et le trait interagissent, consultez le guide complet de l'optimisation de liste de coupe, et si vous devez décider quel stock acheter, le guide des formats standard de panneaux se marie bien avec une planification tenant compte du trait.
Comment mesurer votre trait réel (ne faites pas confiance à l'étiquette)
Les caractéristiques imprimées sur une lame sont un point de départ, pas une vérité absolue. Une lame réaffûtée ou dont les plaquettes ont été changées, une voie usée, ou un corps légèrement voilé, tout cela déplace le trait réel de quelques dixièmes de millimètre. Mesurer prend deux minutes et élimine toutes les suppositions.
La méthode par soustraction (la plus précise)
- Prenez une chute rectiligne du matériau que vous coupez réellement et mesurez sa longueur précisément au pied à coulisse numérique. Disons qu'elle affiche 200,0 mm.
- Faites une coupe transversale nette près du milieu, avec la lame que vous comptez utiliser.
- Mesurez les deux morceaux obtenus et additionnez-les. S'ils totalisent 196,8 mm, votre trait est de 200,0 - 196,8 = 3,2 mm.
- Répétez deux ou trois fois avec de nouvelles chutes et faites la moyenne des résultats. Le chiffre qui manque est exactement la matière que la lame a enlevée.
La méthode de la fente (vérification rapide)
Faites une entaille à mi-profondeur dans une chute, puis mesurez la largeur de la fente avec les mâchoires de votre pied à coulisse. C'est plus rapide mais moins fiable, car les parois de la fente sont rugueuses et la lecture a tendance à varier d'un ou deux dixièmes.
Dans les deux cas, utilisez un pied à coulisse numérique, pas un mètre ruban. Le trait se joue en dixièmes de millimètre, et un ruban ne peut pas distinguer fiablement 2,4 mm de 3,2 mm. Cet écart, c'est tout l'enjeu.
Comment régler le trait dans un optimiseur de liste de coupe
Un optimiseur de liste de coupe dispose vos pièces sur les panneaux et réserve un espace pour la lame entre chaque coupe voisine. Cet espace correspond à la valeur de trait que vous saisissez, donc bien la régler fait toute la différence entre une disposition qui se coupe proprement et une autre qui vous laisse à court d'une fraction de millimètre sur la dernière rangée. Trois règles permettent de rester fidèle à la réalité :
- Saisissez votre valeur mesurée, pas la valeur par défaut. Si vous avez mesuré 3,1 mm, entrez 3,1 mm.
- Arrondissez vers le haut, jamais vers le bas. Si vous hésitez entre 3,0 et 3,2 mm, utilisez 3,2 mm. Surestimer laisse un cheveu d'espace en plus entre les pièces, ce qui est sans conséquence. Sous-estimer fait que les pièces arrivent légèrement trop larges pour leur emplacement, ce que vous ne découvrez qu'à la scie, une fois le matériau déjà coupé.
- Réajustez-le à chaque changement de lame ou de machine. Une lame à trait fin, une fraise CNC et une scie à panneaux industrielle représentent trois chiffres différents. Ne conservez pas un seul réglage pour les trois.
Dans CutPlan, vous réglez le trait une seule fois dans les paramètres du projet, et il s'applique automatiquement à chaque espace sur chaque panneau, si bien que les dimensions de pièces imprimées restent exactes et que votre nombre de panneaux reflète la réalité plutôt qu'un optimisme excessif. Si votre objectif est simplement de savoir combien de stock acheter, le calculateur du nombre de panneaux utilise le même calcul tenant compte du trait pour transformer une liste de pièces en un nombre de panneaux fiable.
Erreurs courantes liées au trait
- Oublier complètement le trait. Le piège de l'ajustement exact : le tableur dit que les pièces tiennent parfaitement, le panneau, lui, ne tient pas, et la dernière pièce ne voit jamais le jour.
- Se fier à la spécification nominale ou commerciale. L'emballage des lames indique souvent un chiffre idéal. Une lame usée ou dont les plaquettes ont été changées coupe une largeur différente. Mesurez la lame que vous possédez réellement.
- Confondre épaisseur du corps et trait. La voie des dents rend la coupe réelle plus large que le corps en acier, généralement de 0,4 à 0,8 mm.
- Supposer que la CNC et le laser n'ont pas de trait. Une fraise enlève toute la largeur de son diamètre, ce qui peut être plus large qu'aucune scie. Même un laser enlève une fraction de millimètre.
- Garder le même trait pour tous les outils. Passer d'une lame de scie sur table à trait plein à une lame à trait fin ou à une scie à panneaux, sans changer la valeur, fausse chaque espace.
- Arrondir vers le bas « pour économiser du matériau ». C'est l'inverse qui se produit. Sous-estimer le trait n'économise pas de bois, cela produit des pièces trop grandes pour leur emplacement et impose une recoupe.
Lames à trait fin ou à trait plein
Une lame à trait fin (environ 2,4 mm) enlève environ 25 % de matière en moins par coupe qu'une lame à trait plein (environ 3,2 mm). Sur un projet de 50 coupes, c'est la différence entre perdre 160 mm et 120 mm de matière utilisable, soit environ 40 mm ou 1,5 pouce économisés, et sur une série de contreplaqué coûteux, cela peut représenter un panneau entier sur un grand projet.
| Facteur | Trait plein (3,2 mm) | Trait fin (2,4 mm) |
|---|---|---|
| Matière perdue par coupe | 3,2 mm | 2,4 mm |
| Perte sur 50 coupes | 160 mm | 120 mm |
| Stabilité de coupe | Excellente, plateau rigide | Bonne, peut fléchir dans un stock épais |
| Charge moteur | Normale | Plus faible, utile pour les scies sous-motorisées |
| Idéal pour | Travail général, panneaux épais ou denses | Matériau coûteux, longues séries, scies moins puissantes |
Le compromis, c'est la rigidité : un corps plus fin peut vibrer ou dévier dans un stock épais et dense, si bien que les lames à trait plein restent préférables pour les panneaux lourds sur une scie puissante. Pour d'autres façons de réduire les pertes de matière au-delà de la lame, découvrez comment minimiser les chutes de bois lors de la découpe de panneaux.
Réglez votre trait une fois, coupez en toute confiance
CutPlan réserve le trait exact de votre lame sur chaque espace de chaque panneau, si bien que vos dimensions de pièces et vos nombres de panneaux restent fidèles à la réalité. Entrez-le une fois, et toute la disposition reste exacte.
Ouvrir l'optimiseur →Questions fréquemment posées
Qu'est-ce que le trait de scie ?
Le trait de scie est la largeur de matière qu'une lame enlève et transforme en sciure à chaque coupe. Il est plus large que le corps de la lame parce que les dents sont avoyées au-delà du plateau, en alternance à gauche et à droite, si bien que la fente finale est la voie plus l'acier, et non l'acier seul. Pour la plupart des lames de menuiserie, le trait mesure de 2,0 à 3,2 mm (environ 3/32 à 1/8 pouce), le chiffre exact dépendant du corps de la lame et de la distance à laquelle les dents dépassent. Le trait compte parce qu'il est soustrait du panneau à chaque coupe sans exception, et les pertes s'additionnent sur une disposition : une rangée de pièces qui tient sur le papier peut se retrouver avec une pièce en moins une fois que chaque coupe a pris sa tranche. Toute liste de coupe destinée à produire de vraies pièces doit réserver le trait entre les voisines, et c'est pourquoi c'est un réglage dans tout optimiseur sérieux.
Quelle est la largeur typique d'un trait de scie pour une scie circulaire ou une lame de scie sur table ?
Une lame de scie sur table à trait plein (10") coupe environ 3,0 à 3,2 mm (environ 1/8 pouce), et c'est le chiffre dont la plupart des gens devraient partir s'ils n'ont pas mesuré. Les lames à trait fin coupent environ 2,0 à 2,4 mm (environ 3/32 pouce), une scie circulaire de 7-1/4 pouces tourne à 2,2 à 3,2 mm, les scies sur rail et plongeantes à 1,8 à 2,4 mm, et les scies à panneaux ou à format industrielles à 3,5 à 4,8 mm sur la lame principale. Une défonceuse CNC enlève tout le diamètre de sa fraise, une fraise de 6 mm a donc un trait de 6 mm, plus large que n'importe quelle scie, tandis qu'un laser sur du contreplaqué fin n'enlève que 0,1 à 0,4 mm. L'écart entre ces outils est assez grand pour changer un nombre de panneaux, alors ne reportez pas un seul réglage sur tous. Utilisez le tableau de cet article comme point de départ, puis mesurez la lame réelle sur la machine réelle avant de faire confiance au chiffre sur une série coûteuse.
Comment mesurer le trait de ma scie ?
Utilisez la méthode par soustraction avec un pied à coulisse numérique. Prenez une chute rectiligne du matériau que vous coupez réellement et mesurez sa longueur précisément, puis faites une coupe nette en travers, mesurez les deux morceaux obtenus et additionnez-les. La différence entre la longueur d'origine et la somme des deux morceaux est votre trait, car cette longueur manquante est exactement ce que la lame a transformé en poussière. Par exemple, une pièce qui mesure 200,0 mm et donne deux morceaux totalisant 196,8 mm a un trait de 200,0 - 196,8 = 3,2 mm. Répétez la coupe deux ou trois fois avec de nouvelles chutes et faites la moyenne des résultats, car une seule lecture peut être faussée par une coupe légèrement en biais ou une bavure sur le bord. Mesurez à nouveau chaque fois que vous changez de lame ou de machine : une lame à trait fin, une fraise CNC et une scie à panneaux sont trois chiffres différents, et le réglage ne reste juste que s'il correspond à l'outil utilisé.
Le trait change-t-il vraiment le nombre de panneaux dont j'ai besoin ?
Oui. Le trait se cumule à chaque coupe, donc l'ignorer peut vous laisser une pièce en moins par panneau et imposer un panneau supplémentaire. Le mécanisme est simple : une disposition dessinée sans trait place les pièces bord à bord, mais chaque coupe réelle prend sa tranche dans la rangée, et à la dernière pièce la rangée est plus longue que le panneau. Dans l'exemple de cet article, huit pièces de 305 mm sur un panneau de 2440 mm tiennent exactement sur le papier, mais avec un trait de 3 mm sur chacune des sept coupes la rangée a besoin de 2461 mm, soit 21 mm de plus que le panneau. La huitième pièce ne tient pas, et cette seule pièce manquante signifie acheter un panneau entier de plus, environ 25 % de matière en plus à cause d'un chiffre plus petit qu'une allumette. Un optimiseur tenant compte du trait évite cela en réservant la largeur de la lame dans chaque espace avant de compter les panneaux, si bien que le nombre imprimé est un nombre que vous pouvez réellement couper.
Une fraiseuse CNC ou un laser a-t-il un trait ?
Oui. Une défonceuse CNC n'a pas de lame de scie, mais la fraise enlève une fente égale à son diamètre complet, une fraise de 6 mm a donc un trait de 6 mm, ce qui est plus large que n'importe quelle scie et compte encore plus pour les dispositions serrées. Entrez le diamètre de la fraise comme trait, et changez-le chaque fois que vous changez de fraise, car une fraise de 3 mm et une fraise de 6 mm sont deux réglages différents. Un laser sur du contreplaqué fin n'enlève que 0,1 à 0,4 mm, ce qui est négligeable sur une disposition grossière mais pas nul sur un travail de précision avec de nombreuses pièces, où les fractions s'additionnent le long d'une rangée. L'erreur courante est de supposer que la CNC et le laser n'ont pas de trait parce qu'il n'y a pas de lame visible ; la matière est enlevée tout de même. Si votre logiciel CNC compense déjà la trajectoire pour la fraise, veillez à ne pas réserver la largeur deux fois, une fois dans l'optimiseur et une fois dans la machine.
Dois-je arrondir mon réglage de trait vers le haut ou vers le bas ?
Arrondissez vers le haut. Si votre lame mesure 3,0 mm, entrez 3,2 mm. Les deux erreurs ne sont pas symétriques. Surestimer le trait réserve un peu d'espace en plus entre les pièces, le pire résultat est donc un minuscule écart de matière en réserve le long de chaque coupe, ce qui ne coûte presque rien sur un panneau. Sous-estimer le trait rend chaque fente réservée plus étroite que la coupe réelle, si bien que les pièces finissent légèrement trop larges pour l'espace que la disposition leur a donné, et la dernière pièce d'une rangée ne tient plus. Vous ne le découvrez qu'une fois le matériau déjà coupé, quand il est trop tard pour replanifier. Arrondir vers le haut absorbe aussi les petites variations dues au voile de la lame, à une lame légèrement usée ou à une coupe pas parfaitement d'équerre. Mesurez votre trait avec la méthode par soustraction, arrondissez au prochain incrément raisonnable au-dessus, et gardez ce réglage jusqu'à ce que vous changiez de lame ou de machine.
Le trait est-il la même chose que l'épaisseur de la lame ?
Non. L'épaisseur de la lame, souvent appelée épaisseur du corps, est celle du disque d'acier telle qu'imprimée sur l'emballage. Le trait est la fente finale que la lame laisse dans le matériau, et il est plus large parce que les dents sont avoyées au-delà du corps, généralement de 0,4 à 0,8 mm. Cette voie est ce qui dégage le corps de la lame pour qu'il ne coince pas dans la coupe, et c'est la raison pour laquelle deux lames de même épaisseur de corps peuvent laisser des fentes de largeurs différentes. Le piège pratique est de lire l'épaisseur du corps sur la lame et de l'entrer comme trait : chaque espace réservé est alors trop étroit de la valeur de la voie, et les pièces sortent serrées le long d'une rangée. Planifiez toujours autour du trait, pas de l'épaisseur du corps, et quand l'emballage indique les deux chiffres, utilisez le trait. S'il n'indique ni l'un ni l'autre, mesurez avec la méthode par soustraction.