רוחב חיתוך (Kerf) — למה זה חשוב לרשימת החיתוך שלכם

רוחב החיתוך (kerf) הוא רוחב החומר שהלהב הופך לנסורת בכל מעבר, ולכן חיתוך לעולם אינו ברוחב אפס. ברוב להבי עבודות העץ ה-kerf נע בין 2.0 עד 3.2 מ״מ (בקירוב ~3/32 עד 1/8 אינץ׳): המספר המדויק תלוי בגוף הלהב ובמידת הפיזור של השיניים. זה נשמע פעוט, אך זהו המספר המוזנח ביותר ברשימת חיתוך. התעלמות מ-kerf של 3 מ״מ לאורך כמה עשרות חיתוכים יכולה לגרום לכם לאבד בשקט חלק שלם, ואפילו לוח שלם, מבלי שאף מדידה תיראה שגויה.
המדריך הזה יסביר מהו kerf בפועל, מהם רוחבי ה-kerf האמיתיים של הכלים הנפוצים, ידגים כיצד מספר זעיר עולה לכם לוח שלם, יראה כיצד למדוד את הלהב שלכם, ואיך להגדיר kerf נכון כך שרשימת החיתוך שלכם תישאר אמינה.
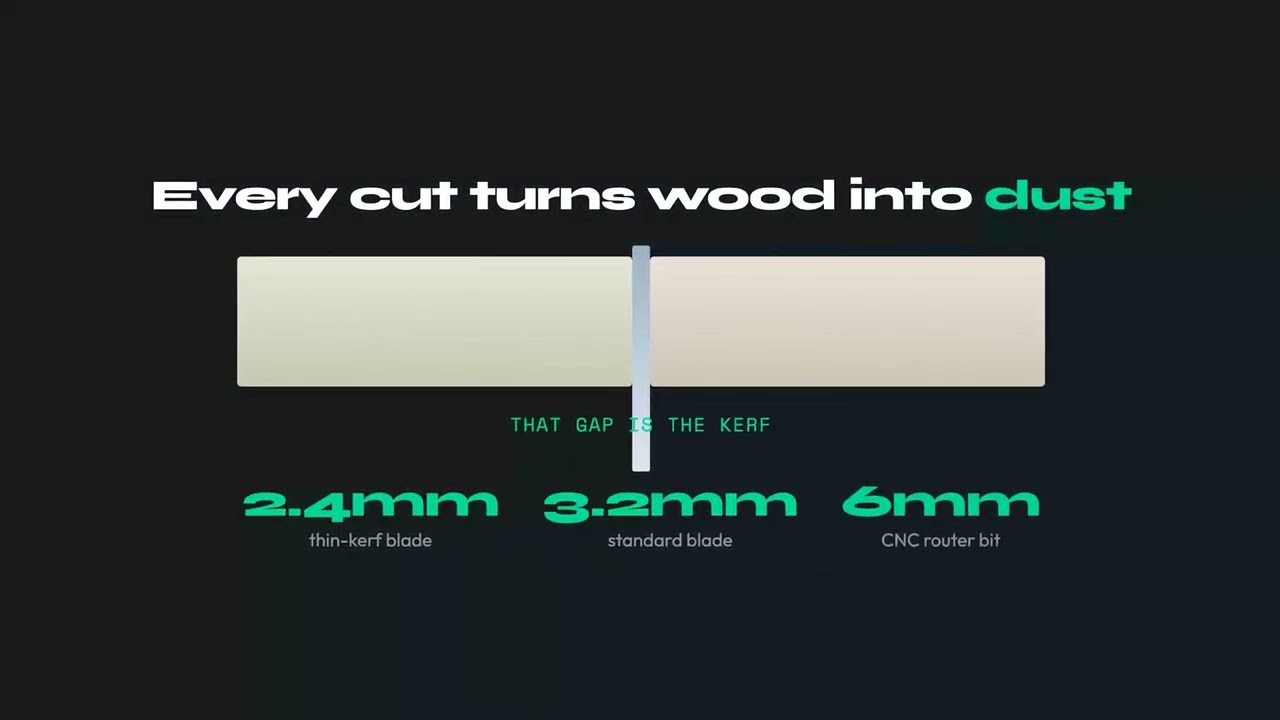
מהו רוחב חיתוך (Kerf)?
כשלהב עובר דרך לוח, הוא לא סתם מפריד אותו לשני חלקים. הוא טוחן תעלה דקה של חומר וזורק אותה החוצה כאבק ושבבים. אותה תעלה היא ה-kerf, ורוחב התעלה הוא רוחב ה-kerf. כל מה שבתוכה נעלם לצמיתות. אי אפשר להחזיר אותו, ואי אפשר לחתוך שני חלקים כך שיחלקו אותו ביניהם.
רוחב ה-kerf נקבע על ידי שני גורמים הפועלים יחד:
- עובי גוף הלהב (הפלטה): דיסקת הפלדה השטוחה של הלהב, בדרך כלל 1.6 עד 2.4 מ״מ בלהב מסור שולחן.
- פיזור השיניים: שיני הקרביד רחבות יותר מגוף הלהב, כפופות החוצה או משוננות מעבר לגוף, כדי שהלהב יפנה לעצמו מסלול ולא יילכד או ישרוף. השיניים הן שקובעות בפועל את רוחב החריץ הסופי.
זו הסיבה שה-kerf תמיד רחב יותר מגוף הלהב. טעות נפוצה היא לקרוא את עובי גוף הלהב מהמדבקה ולהזין אותו כ-kerf: החיתוך האמיתי רחב ב-0.4 עד 0.8 מ״מ מגוף הלהב. kerf שונה לחלוטין גם מחריטה או שריטה, שבהן להב רדוד מסיר מעט מאוד רוחב או כלום, וגם מלייזר, שמאייד רק שערה של חומר.
רוחבי חיתוך (Kerf) לפי כלי: טבלת התייחסות
ה-kerf משתנה יותר משרוב האנשים מצפים, משבריר מילימטר במסור יד יפני עדין ועד כמעט 5 מ״מ במסור קורה תעשייתי. הטווחים שלהלן הם הנתונים האמיתיים שכדאי לתכנן לפיהם. תמיד מדדו את הלהב שלכם לפני עבודה עם סבילות צרה, אבל זו נקודת פתיחה אמינה.
| כלי / להב | kerf טיפוסי (מ״מ) | kerf טיפוסי (אינץ׳) |
|---|---|---|
| מסור שולחן, kerf מלא (10") | 3.0 עד 3.2 מ״מ | ~1/8" |
| מסור שולחן, kerf דק | 2.0 עד 2.4 מ״מ | ~3/32" |
| מסור עגול (7-1/4") | 2.2 עד 3.2 מ״מ | ~3/32" עד 1/8" |
| מסור מסילה / מסור שקיעה | 1.8 עד 2.4 מ״מ | ~1/16" עד 3/32" |
| מסור מייטר / מסור חיתוך | 2.4 עד 3.2 מ״מ | ~3/32" עד 1/8" |
| מסור ג'יגסו | 1.5 עד 2.5 מ״מ | ~1/16" עד 3/32" |
| מסור סרט (פיצול / להב צר) | 0.8 עד 1.8 מ״מ | ~1/32" עד 1/16" |
| מסור יד יפני / מסור יד עדין | 0.3 עד 0.6 מ״מ | ~1/64" עד 1/32" |
| מסור פאנל / מסור קורה תעשייתי (הלהב הראשי) | 3.5 עד 4.8 מ״מ | ~9/64" עד 3/16" |
| להב חריטה של מסור פאנל | תואם ללהב הראשי, מעט רחב יותר | - |
| ראש ניתוב CNC (1/8" / 3 מ״מ) | 3.0 עד 3.2 מ״מ | 1/8" |
| ראש ניתוב CNC (1/4" / 6 מ״מ) | 6.0 עד 6.4 מ״מ | 1/4" |
| חותך לייזר (פורניר דק) | 0.1 עד 0.4 מ״מ | זניח |
שתי שורות מפתיעות אנשים. לראש ניתוב CNC אין להב מסור בכלל, אבל הראש מסיר חריץ השווה לקוטרו המלא, כך שראש בקוטר 6 מ״מ יוצר kerf של 6 מ״מ, רחב מכל מסור. להב החריטה של מסור פאנל יוצר חיתוך מקדים רדוד בצד התחתון כדי שהלהב הראשי לא יקלף את הלמינציה, והוא מוגדר בכוונה מעט רחב יותר מהלהב הראשי, לא צר יותר. לצורך חישובי הפריסה, רוחב הלהב הראשי הוא המספר הקובע.
איזה kerf להגדיר לכל חומר
טבלת הכלים שלמעלה מראה מה להב מסיר. השאלה שאנשים באמת מחפשים היא הפוכה: אני חותך את החומר הזה, איזה להב ואיזה ערך kerf לתכנן לפיו? המספרים שלהלן הם ההגדרות הנפוצות במפעל, עם הערך שיש להקליד בשדה ה-kerf של האופטימייזר שלכם. מדדו פעם אחת על שארית של החומר האמיתי אם העבודה דורשת דיוק גבוה.
| חומר | להב או כלי נפוץ | kerf להגדרה | למה |
|---|---|---|---|
| מלמין, לוח סיבית מצופה | 80T triple-chip (TCG) בקרביד מלא, או מסור פאנל עם להב חריטה | 3.2 מ״מ (1/8") | לוח נוקשה ומעבר חריטה מונעים קילוף של הלמינציה; להבי thin-kerf רוטטים בלוח צפוף |
| פורניר, לוחות מצופים | 60 עד 80T ATB, kerf מלא או דק | 2.4 עד 3.2 מ״מ | ספירת שיניים גבוהה לפורניר פנים נקי; thin-kerf תקין במסור מסילה |
| MDF, HDF | 60T ומעלה, kerf מלא | 3.0 עד 3.2 מ״מ | צפוף ושוחק; לוח מלא פועל קריר וישר יותר |
| עץ מלא, ניסור לאורך | 24 עד 30T flat-top או ATB; thin-kerf במסורים קטנים יותר | 2.4 עד 3.2 מ״מ | ספירת שיניים נמוכה מפנה שבבים; thin-kerf רק אם המסור מתחת ל-2 HP |
| עץ מלא, חיתוך רוחב | 60 עד 80T ATB, מסור מייטר או מסור שולחן | 2.4 עד 3.2 מ״מ | שיניים עדינות לקצוות ללא קריעה; ה-kerf נגזר מהלהב שברשותכם |
| אלומיניום, מתכת לא ברזילית | TCG, hook שלילי, להב ייעודי ללא-ברזל | 3.0 עד 3.2 מ״מ | hook שלילי מונע מהלהב לתפוס; תמיד לוח kerf מלא |
| אקריליק, פוליקרבונט, פלסטיק | TCG או ATB עדין, hook נמוך; לייזר ליריעה דקה | 2.4 עד 3.2 מ״מ במסור, 0.1 עד 0.3 מ״מ בלייזר | הזנה איטית מונעת התכה; kerf הלייזר קטן מספיק לעיגול ל-0 בפריסות גסות |
| בד, ויניל, עור (חומרי גליל) | סכין גלגלת, מספריים או סכין ישרה | 0 מ״מ | הלהב מפריד את החומר בלי להסיר כלום; הגדירו kerf לאפס ותכננו את הרווח כתפר במקום |
| פח, לוח פלדה | פלזמה, לייזר סיבי או waterjet | 0.2 מ״מ לייזר, 1 עד 2 מ״מ פלזמה, ~1 מ״מ סילון מים | ה-kerf תלוי בזרבובית ובעובי; דף המפרט של המכונה הוא המספר הקובע |
התבנית פשוטה: לוחות צפופים או שבירים רוצים את הלוח הנוקשה ביותר שיש לכם, אז תכננו על 3.2 מ״מ מלא; עץ מלא על מסור צנוע הוא המקום שבו להב thin-kerf משתלם; וכל דבר שנחתך בסכין או בלייזר הוא בפועל עבודת kerf אפסי. באיזו שורה שלא תהיו, הערך שייך לאופטימייזר לפני שלוחצים חשב, לא בראש שלכם ליד המסור.
איך ה-Kerf מצטבר: הלוח הנוסף הנסתר
כאן ה-kerf מפסיק להיות טריוויה. נניח שאתם צריכים שמונה חלקים, כל אחד באורך 305 מ״מ, שנחתכים מלוח סטנדרטי באורך 2440 מ״מ.
על הנייר החשבון יפהפה: 8 x 305 מ״מ = 2440 מ״מ. גיליון אקסל, או כל רשימת חיתוך שמתעלמת מ-kerf, ידווח על לוח אחד עם אפס פסולת. התאמה מושלמת ומדויקת.
עכשיו הוסיפו להב אמיתי. בין שמונה חלקים יש שבעה חיתוכים, וכל חיתוך אוכל 3 מ״מ:
8 x 305 מ״מ + 7 x 3 מ״מ = 2440 + 21 = 2461 מ״מ
זה 21 מ״מ יותר מאורך הלוח. החלק השמיני לא קיים. הלהב שלכם הפך אותו ל-21 מ״מ של נסורת, מפוזרת בצורה בלתי נראית על פני שבעה חיתוכים. במציאות אתם מקבלים שבעה חלקים ללוח, לא שמונה, ושום דבר בגיליון האקסל לא הזהיר אתכם.
עכשיו הגדילו את זה לעבודה אמיתית. נניח שהפרויקט דורש 32 חלקים כאלה:
- kerf לא נלקח בחשבון: 32 / 8 = 4 לוחות.
- kerf נלקח בחשבון: 7 ללוח, כך ש-32 / 7 = 4.57, שמעוגל כלפי מעלה ל-5 לוחות.
לוח נוסף אחד, כ-25% יותר חומר, ממספר קטן מגפרור. על פורניר קשה ויקר, פספוס קטן כזה יכול לעלות יותר מלהב פרימיום, וזו הסיבה שאופטימיזציה של רשימת חיתוך לפורניר מחזירה את עצמה כבר בפרויקט הראשון. הדוגמה הזו היא להמחשה, אבל המנגנון הוא בדיוק האופן שבו שגיאות kerf מופיעות בסדנה: אף פעם לא כטעות אחת גדולה, תמיד כדליפה איטית שמתגלה בחיתוך האחרון או בלוח האחרון.
אופטימייזר אמיתי מיישם את אותה הלוגיקה בשני ממדים, ושומר את ה-kerf על כל פער בין חלקים סמוכים על הלוח, לא רק בשורת חיתוכים אחת. זו הסיבה שסקיצה ידנית ש"נראית כאילו מתאימה" כל כך הרבה פעמים לא מתאימה בפועל. לתמונה המלאה של איך החלטות אריזה ו-kerf משפיעים זה על זה, ראו את המדריך המלא לאופטימיזציית רשימת חיתוך, ואם אתם מחליטים אילו לוחות לקנות, מדריך גדלי הלוחות הסטנדרטיים משתלב היטב עם תכנון מודע ל-kerf.
איך למדוד את ה-Kerf האמיתי שלכם (אל תסמכו על התווית)
המפרט המודפס של הלהב הוא נקודת פתיחה, לא האמת. להב שחודד או קיבל שיניים חדשות, פיזור שיניים שחוק, או גוף מעט מעוות, כל אלה מזיזים את ה-kerf האמיתי בכמה עשיריות המילימטר. המדידה לוקחת שתי דקות ומסלקת את כל הניחושים.
שיטת החיסור (המדויקת ביותר)
- קחו שארית ישרה של החומר שאתם באמת חותכים ומדדו את אורכה במדויק בעזרת קליבר דיגיטלי. נניח שהוא מראה 200.0 מ״מ.
- בצעו חיתוך רוחב נקי אחד, קרוב לאמצע, עם הלהב שאתם מתכננים להשתמש בו.
- מדדו את שני החלקים שנוצרו וחברו אותם יחד. אם הסכום הוא 196.8 מ״מ, ה-kerf שלכם הוא 200.0 - 196.8 = 3.2 מ״מ.
- חזרו על התהליך פעמיים או שלוש עם שאריות חדשות ומצאו את הממוצע. המספר החסר הוא בדיוק החומר שהלהב הסיר.
שיטת החריץ (בדיקה מהירה)
חתכו חריץ באמצע חתיכת גרוטאות, ואז מדדו את רוחב החריץ עם לסתות הקליבר. השיטה מהירה יותר אך פחות אמינה, כי דפנות החריץ מחוספסות והמדידה נוטה לסטות בעשירית או שתיים.
בכל מקרה, השתמשו בקליבר דיגיטלי, לא בסרט מדידה. ה-kerf חי בעשיריות המילימטר, וסרט מדידה לא יכול להבחין באופן אמין בין 2.4 מ״מ ל-3.2 מ״מ. הפער הזה הוא כל המשחק.
איך להגדיר Kerf באופטימייזר לרשימות חיתוך
אופטימייזר לרשימות חיתוך מסדר את החלקים שלכם על הלוחות ושומר פער עבור הלהב בין כל שני חיתוכים סמוכים. הפער הזה הוא ערך ה-kerf שאתם מזינים, כך שההגדרה הנכונה היא ההבדל בין פריסה שנחתכת נקי לבין פריסה שמשאירה אתכם קצרים בשבריר בשורה האחרונה. שלושה כללים שומרים על זה אמין:
- הזינו את הערך שמדדתם, לא את ברירת המחדל. אם מדדתם 3.1 מ״מ, הזינו 3.1 מ״מ.
- עגלו כלפי מעלה, לעולם לא כלפי מטה. אם אתם לא בטוחים בין 3.0 ל-3.2 מ״מ, השתמשו ב-3.2 מ״מ. הערכת יתר משאירה שערה של מקום נוסף בין חלקים, וזה לא מזיק. הערכת חסר גורמת לחלקים להיות מעט רחבים מדי לחריץ שלהם, וזה מתגלה רק כשאתם עומדים ליד המסור והחומר כבר חתוך.
- הגדירו מחדש כשאתם מחליפים להב או מכונה. להב kerf דק, ראש CNC, ומסור פאנל תעשייתי הם שלושה מספרים שונים. אל תגררו הגדרה אחת על פני כולם.
בCutPlan אתם מגדירים kerf פעם אחת בהגדרות הפרויקט, וההגדרה מוחלת אוטומטית על כל פער בכל לוח, כך שגדלי החלקים המודפסים נשארים מדויקים ומספר הלוחות שלכם אמיתי ולא אופטימי. אם המטרה שלכם היא פשוט לדעת כמה חומר לקנות, מחשבון כמה לוחות משתמש באותו חישוב מודע ל-kerf כדי להפוך רשימת חלקים למספר לוחות אמין.
טעויות Kerf נפוצות
- שכחת ה-kerf לגמרי. מלכודת ההתאמה המדויקת: גיליון האקסל אומר שהחלקים מתאימים בול, הלוח לא, והחלק האחרון פשוט לא קורה.
- שימוש במפרט הנומינלי או השיווקי. אריזת הלהב לרוב מציגה מספר אידיאלי. להב משומש או עם שיניים חדשות חותך ברוחב אחר. מדדו את הלהב שבידיכם.
- בלבול בין עובי גוף הלהב לבין kerf. פיזור השיניים הופך את החיתוך האמיתי לרחב יותר מגוף הפלדה, בדרך כלל ב-0.4 עד 0.8 מ״מ.
- הנחה ש-CNC ולייזר חסרי kerf. ראש ניתוב מסיר את קוטרו המלא, שיכול להיות רחב יותר מכל מסור. אפילו לייזר מסיר שבריר מילימטר.
- גרירת ערך kerf אחד על פני כל כלי. מעבר מלהב מסור שולחן kerf מלא ללהב kerf דק או למסור קורה, תוך השארת הערך הישן, מטה כל פער.
- עיגול כלפי מטה "כדי לחסוך חומר." זה הפוך לגמרי. הזנת חסר של kerf לא חוסכת עץ, היא מייצרת חלקים גדולים מדי להתאמה ומכריחה חיתוך מחדש.
להב Kerf דק מול Kerf מלא
להב kerf דק (בערך 2.4 מ״מ) מסיר כ-25% פחות חומר לחיתוך מלהב kerf מלא (בערך 3.2 מ״מ). בעבודה עם 50 חיתוכים זה ההבדל בין אובדן של 160 מ״מ לבין 120 מ״מ של חומר שמיש, כ-40 מ״מ או 1.5 אינץ׳ נחסכים, ובריצה של פורניר יקר זה יכול להיות לוח שלם על פני פרויקט גדול.
| גורם | Kerf מלא (3.2 מ״מ) | Kerf דק (2.4 מ״מ) |
|---|---|---|
| חומר שאבד לחיתוך | 3.2 מ״מ | 2.4 מ״מ |
| אובדן על פני 50 חיתוכים | 160 מ״מ | 120 מ״מ |
| יציבות החיתוך | מצוינת, גוף נוקשה | טובה, יכולה לסטות בחומר עבה |
| עומס על המנוע | רגיל | נמוך יותר, עוזר למסורים חלשים |
| מתאים במיוחד ל | עבודה כללית, לוחות עבים או צפופים | חומר יקר, ריצות ארוכות, מסורים חלשים |
הפשרה היא בנוקשות: גוף דק יותר עלול לרעוד או לנדוד בחומר עבה וצפוף, כך שלהבי kerf מלא עדיין מנצחים בעבודה עם לוחות כבדים על מסור חזק. לדרכים נוספות לצמצם אובדן חומר מעבר ללהב, ראו איך לצמצם בזבוז עץ בחיתוך לוחות.
הגדירו את ה-Kerf שלכם פעם אחת, חתכו בביטחון
CutPlan שומר את ה-kerf המדויק של הלהב שלכם על כל פער בכל לוח, כך שגדלי החלקים ומספרי הלוחות שלכם נשארים אמינים. הזינו אותו פעם אחת וכל הפריסה נשארת מדויקת.
פתיחת אופטימייזר ←שאלות נפוצות
מהו רוחב החיתוך (kerf) של להב מסור?
רוחב חיתוך (kerf) הוא רוחב החומר שהלהב מסיר והופך לנסורת בכל חיתוך. הוא רחב יותר מגוף הלהב כי השיניים בולטות מעבר לגוף, לסירוגין שמאלה וימינה, כך שהחריץ הסופי הוא פיזור השיניים ועוד הפלדה, לא הפלדה לבדה. ברוב להבי עבודות העץ ה-kerf הוא 2.0 עד 3.2mm (בערך 3/32 עד 1/8 אינץ׳), כשהנתון המדויק תלוי בגוף הלהב ובכמה השיניים בולטות מעבר לו. ה-kerf חשוב כי הוא מופחת מהלוח בכל חיתוך וחיתוך, וההפסדים מצטברים על פני פריסה: שורת חלקים שנכנסת על הנייר יכולה לצאת חסרה חלק אחד ברגע שכל חיתוך לקח את הפרוסה שלו. כל רשימת חיתוך שאמורה לייצר חלקים אמיתיים חייבת לשמור את ה-kerf בין שכנים, ולכן הוא הגדרה בכל אופטימייזר רציני.
מהו רוחב kerf טיפוסי ללהב מסור עגול או מסור שולחן?
להב מסור שולחן kerf מלא (10") חותך בערך 3.0 עד 3.2mm (בערך 1/8 אינץ׳), וזה המספר שרוב האנשים צריכים להתחיל ממנו אם לא מדדו. להבי kerf דק חותכים בערך 2.0 עד 2.4mm (בערך 3/32 אינץ׳), מסור עגול 7-1/4 אינץ׳ נע בין 2.2 ל-3.2mm, מסורי מסילה וצלילה נעים בין 1.8 ל-2.4mm, ומסורי פאנל או קורה תעשייתיים נעים בין 3.5 ל-4.8mm בלהב הראשי. ראש ניתוב CNC מסיר את קוטר הראש המלא שלו, כך שלראש 6mm יש kerf של 6mm, רחב יותר מכל מסור, בעוד לייזר על דיקט דק מסיר רק 0.1 עד 0.4mm. הפיזור בין הכלים האלה גדול מספיק כדי לשנות ספירת לוחות, אז אל תעבירו הגדרה אחת בין כולם. השתמשו בטבלה במאמר הזה כנקודת התחלה, ואז מדדו את הלהב האמיתי על המכונה האמיתית לפני שסומכים על הנתון בהרצה יקרה.
איך מודדים את ה-kerf של המסור שלי?
השתמשו בשיטת החיסור עם קליבר דיגיטלי. קחו שארית ישרה של החומר שאתם באמת חותכים ומדדו את אורכה במדויק, ואז בצעו חיתוך נקי אחד לרוחבה, מדדו את שתי החתיכות שנוצרו וחברו אותן. ההפרש בין האורך המקורי לסכום שתי החתיכות הוא ה-kerf שלכם, כי האורך החסר הזה הוא בדיוק מה שהלהב הפך לנסורת. לדוגמה, חתיכה שנמדדת 200.0mm ומניבה שתי חתיכות בסך 196.8mm היא kerf של 200.0 - 196.8 = 3.2mm. חזרו על החיתוך פעמיים או שלוש עם שאריות חדשות וחשבו ממוצע של התוצאות, כי קריאה בודדת יכולה להיות מוטה מחיתוך מעט אלכסוני או מזיז בקצה. מדדו שוב בכל פעם שמחליפים להבים או מכונות: להב kerf דק, ראש CNC ומסור פאנל הם שלושה מספרים שונים, וההגדרה נשארת כנה רק אם היא תואמת לכלי שבשימוש.
האם ה-kerf באמת משנה כמה לוחות אני צריך?
כן. ה-kerf מצטבר על פני כל חיתוך, כך שהתעלמות ממנו יכולה להשאיר אתכם חסרים חלק אחד ללוח ולהכריח לוח נוסף. המנגנון פשוט: פריסה שמצוירת בלי kerf מתאימה חלקים קצה לקצה, אבל כל חיתוך אמיתי לוקח את הפרוסה שלו מהשורה, ועד החלק האחרון השורה ארוכה יותר מהלוח. בדוגמה במאמר הזה, שמונה חלקים של 305mm על פני לוח של 2440mm נכנסים בדיוק על הנייר, אבל עם kerf של 3mm בכל אחד משבעת החיתוכים השורה צריכה 2461mm, שזה 21mm יותר מהלוח. החלק השמיני לא נכנס, והחתיכה החסרה הבודדת הזו פירושה קניית לוח שלם נוסף, בערך 25% יותר חומר ממספר קטן יותר מגפרור. אופטימייזר מודע ל-kerf מונע זאת על ידי שמירת רוחב הלהב בכל רווח לפני שהוא סופר לוחות, כך שהספירה המודפסת היא כזו שבאמת אפשר לחתוך.
האם לראש ניתוב CNC או ללייזר יש kerf?
כן. לראש ניתוב CNC אין להב מסור, אבל הראש מסיר חריץ ששווה לקוטרו המלא, כך שלראש 6mm יש kerf של 6mm, שרחב יותר מכל מסור וחשוב עוד יותר בפריסות צפופות. הזינו את קוטר הראש כ-kerf שלכם, ושנו אותו בכל פעם שמחליפים ראשים, כי ראש 3mm וראש 6mm הם שתי הגדרות שונות. לייזר על דיקט דק מסיר רק 0.1 עד 0.4mm, שזה זניח בפריסה גסה אבל לא אפס בעבודה מדויקת עם חלקים רבים, שבה השברים מצטברים לאורך שורה. הטעות הנפוצה היא להניח של-CNC וללייזר אין kerf כי אין להב גלוי; החומר מוסר בכל זאת. אם תוכנת ה-CNC שלכם כבר מפצה את מסלול הכלי על הראש, היזהרו לא לשמור את הרוחב פעמיים, פעם באופטימייזר ופעם במכונה.
האם עדיף לעגל את הגדרת ה-kerf כלפי מעלה או כלפי מטה?
עגלו כלפי מעלה. אם הלהב שלכם נמדד ב-3.0mm, הזינו 3.2mm. שתי הטעויות אינן סימטריות. הערכת יתר של ה-kerf שומרת קצת מקום נוסף בין חלקים, כך שהתוצאה הגרועה ביותר היא פער זעיר של חומר עודף לאורך כל חיתוך, שעולה כמעט כלום על פני לוח. הערכת חסר של ה-kerf הופכת כל חריץ שמור לצר יותר מהחיתוך האמיתי, כך שחלקים יוצאים מעט רחבים מדי למקום שהפריסה נתנה להם, והחלק האחרון בשורה כבר לא נכנס. את זה מגלים רק אחרי שהחומר כבר חתוך, כשמאוחר מדי לתכנן מחדש. עיגול כלפי מעלה גם סופג שינויים קטנים מרעידת להב, להב מעט שחוק או חיתוך שאינו ניצב לגמרי. מדדו את ה-kerf שלכם בשיטת החיסור, עגלו למדרגה ההגיונית הבאה מעליו, ושמרו על ההגדרה הזו עד שתחליפו את הלהב או את המכונה.
האם kerf זהה לעובי הלהב?
לא. עובי הלהב, שנקרא לעתים קרובות עובי הגוף, הוא גוף הפלדה של הלהב כפי שמודפס על האריזה. ה-kerf הוא החריץ הסופי שהלהב משאיר בחומר, והוא רחב יותר כי השיניים בולטות מעבר לגוף, בדרך כלל ב-0.4 עד 0.8mm. הפיזור הזה הוא מה שמפנה מקום לגוף הלהב כדי שלא ייתקע בחיתוך, וזו הסיבה ששני להבים עם אותו עובי גוף יכולים להשאיר חריצים ברוחב שונה. המלכודת המעשית היא לקרוא את עובי הגוף מהלהב ולהזין אותו כ-kerf: כל רווח שמור צר אז מדי בפיזור השיניים, והחלקים יוצאים צפופים לאורך שורה. תמיד תכננו לפי ה-kerf, לא לפי עובי הגוף, וכשהאריזה מציינת את שני הנתונים, השתמשו ב-kerf. אם היא לא מציינת אף אחד מהם, מדדו בשיטת החיסור.