ხერხის ჭრილის ახსნა: რატომ მნიშვნელოვანია თქვენი ჭრის სიისთვის

ხერხის ჭრილი — ეს არის მასალის ის სიგანე, რომელსაც პირი ყოველი გავლისას ნახერხად აქცევს, და სწორედ ამიტომ ჭრას არასოდეს აქვს ნულოვანი სისქე. ხის დამუშავების პირების უმეტესობისთვის ჭრილი 2.0–3.2მმ-ია (დაახლოებით 3/32–1/8 დიუმი): ზუსტი მაჩვენებელი დამოკიდებულია პირის სხეულზე და იმაზე, რამდენად ფართოდაა კბილები გაშლილი. ეს წვრილმანივით ჟღერს, მაგრამ სინამდვილეში ჭრის სიაში ყველაზე ხშირად უგულებელყოფილი რიცხვია. 3მმ ჭრილის უგულებელყოფამ ათეულობით ჭრაზე შეიძლება შეუმჩნევლად დაგაკარგვინოთ მთელი ნაწილი ან მთელი ფირფიტა კი — და არც ერთი ცალკეული გაზომვა არასწორად არ მოგეჩვენებათ.
ეს სახელმძღვანელო მოიცავს: რა არის ხერხის ჭრილი სინამდვილეში, რეალურ ჭრილის სიგანეებს ყველა გავრცელებული ინსტრუმენტისთვის, გათვლილ მაგალითს იმისა, თუ როგორ უჯდება ერთი პატარა რიცხვი მთელ ფირფიტას, როგორ გავზომოთ საკუთარი პირი, და როგორ დავაყენოთ ჭრილი სწორად, რომ ჭრის სია სანდო დარჩეს.
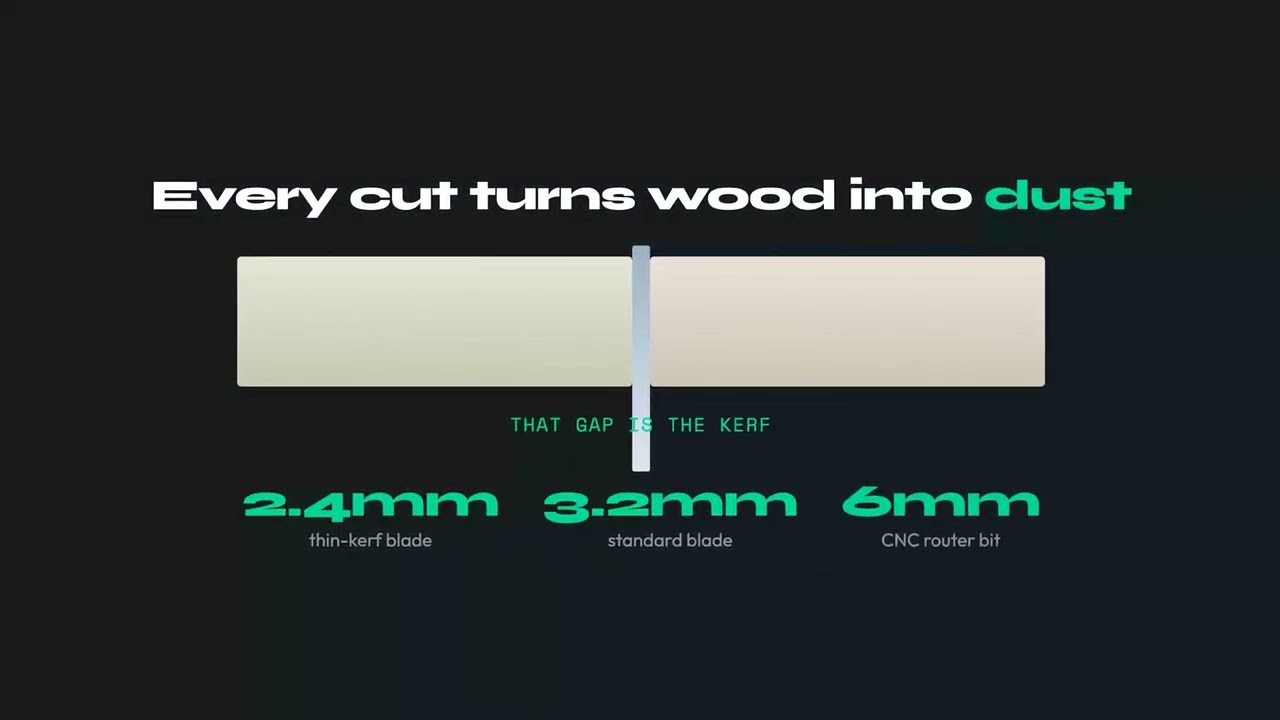
რა არის ხერხის ჭრილი?
როდესაც პირი ფირფიტაში გადის, ის უბრალოდ არ ჰყოფს მას ორ ნაწილად. ის ფხვნის მასალის თხელ არხს და მას მტვრისა და ნაფოტების სახით გარეთ ისვრის. სწორედ ეს არხია ხერხის ჭრილი, ხოლო არხის სიგანე — ჭრილის სიგანე. ყველაფერი, რაც მასში მოექცევა, სამუდამოდ დაკარგულია. მას ვეღარ დაიბრუნებთ და ვერც ორ ნაწილს ამოჭრით ისე, რომ ეს ადგილი ორივემ გაინაწილოს.
ჭრილის სიგანეს ერთდროულად ორი ფაქტორი განსაზღვრავს:
- ლამელის (სხეულის) სისქე: პირის ბრტყელი ფოლადის დისკი, სუფრის ხერხის პირზე ჩვეულებრივ 1.6–2.4მმ.
- კბილის დაყენება: კარბიდის კბილები ლამელაზე უფრო განიერია — ან გარეთ არის მოხრილი, ან სხეულზე მაღლა არის გაპრიალებული — რათა პირმა თავად გაინადგუროს საკუთარი გზა და არ ჩაიჭედოს ან არ დაწვას მასალა. სწორედ კბილები განსაზღვრავენ საბოლოო ღარის ზომას.
სწორედ ამიტომ ჭრილი ყოველთვის უფრო ფართოა, ვიდრე ლამელა. გავრცელებული შეცდომაა, პირზე მითითებული ლამელის სისქე წაიკითხოთ და ის ჭრილად შეიყვანოთ: რეალური ჭრა სხეულზე 0.4–0.8მმ-ით უფრო ფართოა. ხერხის ჭრილი ასევე სავსებით განსხვავდება ზედაპირული ჭდობისგან (scoring/scribing), სადაც არაღრმა პირი მასალას თითქმის საერთოდ არ იღებს, და ლაზერისგან, რომელიც მასალის მხოლოდ უმცირეს ნაწილს აორთქლებს.
ხერხის ჭრილის სიგანეები ინსტრუმენტების მიხედვით: საცნობარო ცხრილი
ჭრილი გაცილებით მეტად იცვლება, ვიდრე ბევრს ჰგონია — წვრილი იაპონური მოსაწევი ხერხის მილიმეტრის ნაწილიდან თითქმის 5მმ-მდე სამრეწველო ძელურ ხერხზე. ქვემოთ მოცემული დიაპაზონები რეალური, პრაქტიკული მაჩვენებლებია, რომლებზეც უნდა დაეყრდნოთ დაგეგმვისას. მჭიდრო ტოლერანტობის სამუშაოს წინ ყოველთვის თავად გაზომეთ საკუთარი პირი, მაგრამ ეს ცხრილი საიმედო საწყისი წერტილია.
| ინსტრუმენტი / პირი | ტიპური ჭრილი (მმ) | ტიპური ჭრილი (დიუმი) |
|---|---|---|
| სუფრის ხერხი, სრული ჭრილი (10") | 3.0–3.2მმ | ~1/8" |
| სუფრის ხერხი, თხელი ჭრილი | 2.0–2.4მმ | ~3/32" |
| წრიული ხერხი (7-1/4") | 2.2–3.2მმ | ~3/32"–1/8" |
| სარელსო / ჩაძირვის ხერხი | 1.8–2.4მმ | ~1/16"–3/32" |
| მიტრის ხერხი | 2.4–3.2მმ | ~3/32"–1/8" |
| ლობზიკი | 1.5–2.5მმ | ~1/16"–3/32" |
| ლენტური ხერხი (გამოხერვის / ვიწრო პირი) | 0.8–1.8მმ | ~1/32"–1/16" |
| იაპონური მოსაწევი ხერხი / წვრილკბილა ხელის ხერხი | 0.3–0.6მმ | ~1/64"–1/32" |
| სამრეწველო პანელის / ძელური ხერხი (მთავარი პირი) | 3.5–4.8მმ | ~9/64"–3/16" |
| პანელის ხერხის სანიშნი პირი | ემთხვევა მთავარ პირს, თმის სიგანით უფრო ფართოა | - |
| CNC ფრეზის ბიტი (1/8" / 3მმ) | 3.0–3.2მმ | 1/8" |
| CNC ფრეზის ბიტი (1/4" / 6მმ) | 6.0–6.4მმ | 1/4" |
| ლაზერული საჭრელი (თხელი ფანერი) | 0.1–0.4მმ | უმნიშვნელო |
ორი ჩანაწერი ხალხს აოცებს. CNC ფრეზს საერთოდ არ აქვს ხერხის პირი, მაგრამ ბიტი თავისი სრული დიამეტრის ტოლ ღარს იღებს, ამიტომ 6მმ ბიტს 6მმ ჭრილი აქვს — ნებისმიერ ხერხზე უფრო ფართო. პანელის ხერხის სანიშნი პირი ქვედა მხარეს არაღრმა წინასწარ ჭრას აკეთებს, რათა მთავარმა პირმა ლამინატი არ დაანაფოტოს, და განზრახ არის დაყენებული მთავარ პირზე ოდნავ უფრო ფართოდ, არა ვიწროდ. განლაგების გამოთვლისას მნიშვნელობა აქვს მხოლოდ მთავარი პირის სიგანეს.
რომელ მასალას რომელი ჭრილი დავუყენოთ
ზემოთ, ინსტრუმენტების მიხედვით, ცხრილი გვიჩვენებს, რას იღებს პირი. რასაც ადამიანები რეალურად ეძებენ, საპირისპირო კითხვაა: ვჭრი ამ მასალას — რომელი პირი და რომელი ჭრილის მნიშვნელობა უნდა ვიგულისხმო? ქვემოთ მოცემული რიცხვები არის გავრცელებული სახელოსნოს პარამეტრები, იმ მნიშვნელობასთან ერთად, რომელიც თქვენი ოპტიმიზატორის ჭრილის ველში უნდა შეიყვანოთ. თუ სამუშაო მჭიდრო ტოლერანტობისაა, ყოველთვის ერთხელ გაზომეთ რეალური მასალის ნარჩენზე.
| მასალა | ჩვეულებრივი პირი ან ინსტრუმენტი | დასაყენებელი ჭრილი | მიზეზი |
|---|---|---|---|
| მელამინი, ლამინირებული ჩიფსბორდი | სრული ჭრილის 80T სამპირიანი (TCG), ან სანიშნი პირით აღჭურვილი პანელის ხერხი | 3.2მმ (1/8") | ხისტი ფირფიტა და სანიშნი გავლა ლამინატის დანაფოტებას აჩერებს; თხელი ჭრილის პირები მკვრივ ფირფიტაზე ცახცახებენ |
| ფანერა, ფურნირირებული პანელები | 60 to 80T ATB, სრული ან თხელი ჭრილი | 2.4–3.2მმ | წმინდა ზედაპირის ფურნირისთვის მაღალი კბილების რაოდენობაა საჭირო; თხელი ჭრილი სარელსო ხერხზე კარგად მუშაობს |
| MDF, HDF | სრული ჭრილი 60T ან მეტი | 3.0–3.2მმ | მკვრივი და აბრაზიული მასალაა; მთლიანი პირი უფრო გრილად და სწორად მუშაობს |
| მთლიანი ხე, გასწვრივი ჭრა | 24 to 30T ბრტყელწვერიანი ან ATB; მცირე ხერხებზე თხელი ჭრილი | 2.4–3.2მმ | დაბალი კბილების რაოდენობა ნახერხს ასუფთავებს; თხელ ჭრილზე გადადით მხოლოდ მაშინ, თუ ხერხი 2 HP-ზე დაბალია |
| მთლიანი ხე, განივი ჭრა | 60 to 80T ATB, მიტრის ხერხი ან სუფრის ხერხი | 2.4–3.2მმ | წვრილი კბილები ნაფოტების გარეშე ბოლოებს იძლევა; ჭრილი დამოკიდებულია იმ პირზე, რომელიც გაქვთ |
| ალუმინი, ფერადი ლითონი | TCG, უარყოფითი ჰუკი, ფერადი ლითონისთვის განკუთვნილი პირი | 3.0–3.2მმ | უარყოფითი ჰუკი პირის მოჭერას აჩერებს; ყოველთვის სრული ჭრილის პირი |
| აკრილი, პოლიკარბონატი, პლასტმასი | TCG ან წვრილკბილა ATB, დაბალი ჰუკი; თხელ ფურცელზე ლაზერი | 2.4–3.2მმ ხერხი, 0.1–0.3მმ ლაზერი | ნელი მიწოდება დნობას აცილებს; ლაზერის ჭრილი იმდენად მცირეა, რომ უხეშ განლაგებებში 0-მდე შეიძლება დამრგვალდეს |
| ქსოვილი, ვინილი, ტყავი (რულონური საქონელი) | მბრუნავი საჭრელი, მაკრატელი ან სწორი დანა | 0მმ | პირი მასალას მხოლოდ ჰყოფს, არაფერს იღებს; დააყენეთ ჭრილი ნულზე და დაშორება დაგეგმეთ ნაკერის მიშვების სახით |
| ლითონის ფურცელი, ფოლადის ფირფიტა | პლაზმა, ბოჭკოვანი ლაზერი ან წყალჭავლი | 0.2მმ ლაზერი, 1–2მმ პლაზმა, ~1მმ წყალჭავლი | ჭრილი დამოკიდებულია საქშენსა და სისქეზე; გამოსაყენებელი რიცხვი დაზგის ტექნიკურ ფურცელშია |
კანონზომიერება მარტივია: მკვრივ ან მყიფე ფირფიტოვან მასალას სჭირდება ყველაზე ხისტი პირი, რაც კი გაქვთ, ამიტომ დაგეგმეთ სრული 3.2მმ-ის მიხედვით; მოკრძალებული სიმძლავრის ხერხზე მთლიანი ხის დამუშავებისას სწორედ თხელი ჭრილის პირი იხდის თავს; ხოლო ყველაფერი, რაც დანით ან ლაზერით იჭრება, პრაქტიკულად ნულოვანი ჭრილის სამუშაოა. რომელ სტრიქონშიც არ უნდა იყოთ, მნიშვნელობა ოპტიმიზატორში უნდა შეიყვანოთ გათვლის დაჭერამდე და არა ხერხთან, თქვენს გონებაში.
როგორ დაგროვდება ჭრილი: დამალული დამატებითი ფირფიტა
სწორედ აქ წყვეტს ჭრილი წვრილმანი ფაქტი იყოს. დავუშვათ, გჭირდებათ რვა ნაწილი, თითოეული 305მმ სიგრძის, ამოჭრილი სტანდარტული 2440მმ ფირფიტიდან.
ქაღალდზე მათემატიკა უზადოა: 8 x 305მმ = 2440მმ. ცხრილი — ან ნებისმიერი ჭრის სია, რომელიც ჭრილს არ ითვალისწინებს — იტყობინება ერთ ფირფიტაზე ნულოვანი ნარჩენით. სრულყოფილი, ზუსტი დამთხვევა.
ახლა დავამატოთ რეალური პირი. რვა ნაწილს შორის შვიდი ჭრაა, და თითოეული ჭრა 3მმ-ს ჭამს:
8 x 305მმ + 7 x 3მმ = 2440 + 21 = 2461მმ
ეს ფირფიტაზე 21მმ-ით გრძელია. მერვე ნაწილი უბრალოდ არ არსებობს. თქვენმა პირმა ის 21მმ ნახერხად აქცია, უხილავად გადანაწილებული შვიდ ჭრაზე. სინამდვილეში ფირფიტიდან შვიდ ნაწილს იღებთ, არა რვას, და თქვენს ცხრილში ამის შესახებ არაფერი გაფრთხილებდათ.
ახლა ეს რეალურ სამუშაოზე გადავიტანოთ. ვთქვათ, პროექტს ამ ნაწილებიდან 32 სჭირდება:
- ჭრილის უგულებელყოფით: 32 / 8 = 4 ფირფიტა.
- ჭრილის გათვალისწინებით: 7 ნაწილი თითო ფირფიტაზე, ანუ 32 / 7 = 4.57, რაც ზემოთ მრგვლდება 5 ფირფიტამდე.
ერთი დამატებითი ფირფიტა, დაახლოებით 25% მეტი მასალა — ასანთის ჯოხზე პატარა რიცხვის გამო. ძვირადღირებულ მყარმერქნის ფანერზე ეს ერთადერთი შეცდომა შეიძლება პრემიუმ პირზე მეტი დაგიჯდეთ, და სწორედ ამიტომ ფანერის ჭრის სიის ოპტიმიზაცია პირველივე პროექტზევე იფარავს თავის ღირებულებას. ეს მაგალითი საილუსტრაციოა, მაგრამ სწორედ ასე ვლინდება ჭრილის შეცდომები სახელოსნოში სინამდვილეში: არასდროს — ერთი დიდი შეცდომის სახით, ყოველთვის — ნელი გაჟონვის სახით, რომელიც ბოლო ჭრაზე ან ბოლო ფირფიტაზე გამოაშკარავდება.
ნამდვილი ოპტიმიზატორი ამავე ლოგიკას ორ განზომილებაში იყენებს — ჭრილს ინახავს ფირფიტაზე ყველა მეზობელ ნაწილს შორის ყოველ ხარვეზში, და არა მხოლოდ ერთ მწკრივ განივ ჭრებში. სწორედ ამიტომ ხელით დახატული ესკიზი, რომელიც "თითქოს ეტევა", ასე ხშირად ცდება. სრული სურათისთვის, თუ როგორ ურთიერთქმედებს შეფუთვის გადაწყვეტილებები ჭრილთან, იხილეთ ჭრის სიის ოპტიმიზაციის სრული სახელმძღვანელო, ხოლო თუ წყვეტთ, რა ზომის ნედლეული შეიძინოთ, ჭრილის გათვალისწინებულ დაგეგმვასთან კარგად ეხამება ფირფიტების სტანდარტული ზომების სახელმძღვანელო.
როგორ გავზომოთ საკუთარი რეალური ჭრილი (ნუ ენდობით ეტიკეტს)
პირზე დაბეჭდილი მახასიათებლები საწყისი წერტილია, არა ჭეშმარიტება. ხელახლა გალესილი ან ხელახლა დაკბილული პირი, გაცვეთილი კბილის დაყენება, ან ოდნავ დაბზარული ლამელა — ყველა ეს ფაქტორი რეალურ ჭრილს მილიმეტრის რამდენიმე მეათედით ცვლის. გაზომვას ორი წუთი სჭირდება და ყოველგვარ ვარაუდს გამორიცხავს.
გამოკლების მეთოდი (ყველაზე ზუსტი)
- აიღეთ სწორკუთხა ნარჩენი იმ მასალისგან, რომელსაც რეალურად ჭრით, და მისი სიგრძე ზუსტად გაზომეთ ციფრული შტანგენ-ცირკულით. დავუშვათ, აჩვენებს 200.0მმ-ს.
- გააკეთეთ ერთი სუფთა განივი ჭრა შუაში, იმ პირით, რომლის გამოყენებასაც აპირებთ.
- გაზომეთ ორივე მიღებული ნაწილი და შეკრიბეთ. თუ ჯამში 196.8მმ გამოვა, თქვენი ჭრილია 200.0 - 196.8 = 3.2მმ.
- გაიმეორეთ ორ-სამჯერ ახალი ნარჩენებით და შედეგები საშუალოზე გამოიყვანეთ. რიცხვი, რომელიც აკლია, ზუსტად ის მასალაა, რომელიც პირმა ამოიღო.
ღარის მეთოდი (სწრაფი შემოწმება)
ნარჩენ ნაჭერში ნაწილობრივ ამოჭერით ღარი, შემდეგ ღარის სიგანე შტანგენ-ცირკულის ყბებით გაზომეთ. ეს უფრო სწრაფია, მაგრამ ნაკლებად საიმედო, რადგან ღარის კედლები უსწორმასწოროა და ჩვენება მეათედი-ორით მერყევს.
ორივე შემთხვევაში გამოიყენეთ ციფრული შტანგენ-ცირკული, არა საზომი ლენტი. ჭრილი მილიმეტრის მეათედებში იცხოვრებს, ხოლო ლენტს არ შეუძლია საიმედოდ განასხვავოს 2.4მმ 3.2მმ-ისგან. სწორედ ეს სხვაობა წყვეტს ყველაფერს.
როგორ დავაყენოთ ჭრილი ჭრის სიის ოპტიმიზატორში
ჭრის სიის ოპტიმიზატორი ალაგებს თქვენს ნაწილებს ფირფიტებზე და პირისთვის ადგილს ინახავს ყოველ მეზობელ ჭრას შორის. ეს ადგილი სწორედ ის ჭრილის მნიშვნელობაა, რომელსაც შეიყვანთ, ამიტომ მისი სწორად დაყენება განსხვავებაა სუფთად ამომჭრელ განლაგებასა და ისეთ განლაგებას შორის, რომელიც ბოლო მწკრივზე ოდნავ გაკლებული დაგტოვებთ. სამი წესი ინახავს მას სანდოდ:
- შეიყვანეთ თქვენი გაზომილი მნიშვნელობა, არა ნაგულისხმევი. თუ გაზომეთ 3.1მმ, შეიყვანეთ 3.1მმ.
- დამრგვალეთ ზემოთ, არასდროს — ქვემოთ. თუ არ ხართ დარწმუნებული 3.0-სა და 3.2მმ შორის, გამოიყენეთ 3.2მმ. გადაჭარბებული შეფასება ნაწილებს შორის უმნიშვნელო დამატებით სივრცეს ტოვებს, რაც უვნებელია. არასაკმარისი შეფასება კი ნაწილებს ოდნავ ძალიან განიერს ხდის მათი ადგილისთვის — და ამას მხოლოდ მაშინ აღმოაჩენთ, როცა უკვე ხერხთან დგახართ და მასალა უკვე მოჭრილია.
- ხელახლა დააყენეთ პირის ან მანქანის შეცვლისას. თხელი ჭრილის პირი, CNC ბიტი და სამრეწველო პანელის ხერხი — სამი სხვადასხვა რიცხვია. ერთი პარამეტრი ყველგან ნუ გადაგაქვთ.
CutPlan-ში ჭრილს ერთხელ აყენებთ პროექტის პარამეტრებში, და ის ავტომატურად გამოიყენება ყოველ ხარვეზზე ყოველ ფირფიტაზე, ამიტომ დაბეჭდილი ნაწილების ზომები ზუსტი რჩება, ხოლო ფირფიტების რაოდენობა რეალურია და არა ოპტიმისტური. თუ თქვენი მიზანი უბრალოდ იმის გაგებაა, რამდენი ნედლეული შეიძინოთ, ფირფიტების რაოდენობის კალკულატორი იმავე ჭრილის გამთვალისწინებელ მათემატიკას იყენებს, რათა ნაწილების სია სანდო ფირფიტების რაოდენობად აქციოს.
ჭრილთან დაკავშირებული გავრცელებული შეცდომები
- ჭრილის სრულად დავიწყება. ზუსტი დამთხვევის ხაფანგი: ცხრილი ამბობს, ნაწილები იდეალურად ეტევა, ფირფიტაზე კი — არა, და ბოლო ნაწილი ვერასდროს ხდება.
- ნომინალური ან სარეკლამო მაჩვენებლის გამოყენება. პირის შეფუთვაზე ხშირად იდეალური რიცხვია მითითებული. გამოყენებული ან ხელახლა დაკბილული პირი სხვა სიგანეს ჭრის. გაზომეთ ის პირი, რომელიც რეალურად გაქვთ.
- ლამელის სისქის ჭრილთან არევა. კბილის დაყენება რეალურ ჭრას ფოლადის სხეულზე უფრო ფართოს ხდის, ჩვეულებრივ 0.4–0.8მმ-ით.
- ვარაუდი, რომ CNC-სა და ლაზერს ჭრილი არ აქვს. ფრეზის ბიტი თავის სრულ დიამეტრს იღებს, რაც ნებისმიერ ხერხზე უფრო ფართო შეიძლება იყოს. ლაზერიც კი მილიმეტრის ნაწილს იღებს.
- ერთი ჭრილის ყველა ინსტრუმენტზე გადატანა. სრული ჭრილის სუფრის ხერხის პირიდან თხელი ჭრილის პირზე ან ძელურ ხერხზე გადასვლისას ძველი მნიშვნელობის დატოვება ყველა ხარვეზს არღვევს.
- "მასალის დასაზოგად" ქვემოთ დამრგვალება. ეს პირიქითაა. ჭრილის არასაკმარისი დაჯავშნა ხეს არ ზოგავს — პირიქით, ისეთ ნაწილებს წარმოქმნის, რომლებიც ადგილს არ ეტევა, და ხელახალ ჭრას გაუწევს.
თხელი ჭრილის და სრული ჭრილის პირები
თხელი ჭრილის პირი (დაახლოებით 2.4მმ) ერთ ჭრაზე დაახლოებით 25%-ით ნაკლებ მასალას იღებს, ვიდრე სრული ჭრილის პირი (დაახლოებით 3.2მმ). 50-ჭრიან სამუშაოზე ეს განსხვავებაა 160მმ-სა და 120მმ-ს შორის გამოსადეგი მასალის დაკარგვაში — დაახლოებით 40მმ ან 1.5 დიუმის დაზოგვა, ხოლო ძვირადღირებული ფანერის დიდ პროექტზე ეს მთელი ფირფიტის ტოლი შეიძლება აღმოჩნდეს.
| ფაქტორი | სრული ჭრილი (3.2მმ) | თხელი ჭრილი (2.4მმ) |
|---|---|---|
| ერთ ჭრაზე დაკარგული მასალა | 3.2მმ | 2.4მმ |
| დანაკარგი 50 ჭრაზე | 160მმ | 120მმ |
| ჭრის სტაბილურობა | შესანიშნავი, ხისტი ლამელა | კარგი, სქელ ნედლეულში შეიძლება გადაიხაროს |
| ძრავის დატვირთვა | ჩვეულებრივი | დაბალი, სუსტ ხერხებს ეხმარება |
| საუკეთესოა | ზოგადი სამუშაოსთვის, სქელი ან მკვრივი ფირფიტებისთვის | ძვირადღირებული მასალისთვის, გრძელი სერიებისთვის, სუსტი ხერხებისთვის |
კომპრომისი სიხისტეშია: უფრო თხელი ლამელა სქელ, მკვრივ ნედლეულში შეიძლება ცახცახებდეს ან იხრებოდეს, ამიტომ სრული ჭრილის პირები კვლავ იმარჯვებენ მძლავრ ხერხზე მძიმე ფირფიტოვან მასალასთან. მასალის დანაკარგის შესამცირებლად პირის მიღმაც, იხილეთ, როგორ შევამციროთ ხის ნარჩენები პანელების ჭრისას.
დააყენეთ ჭრილი ერთხელ, ჭერით თავდაჯერებულად
CutPlan თქვენი პირის ზუსტ ჭრილს ინახავს ყოველი ფირფიტის ყოველ ხარვეზზე, ამიტომ ნაწილების ზომები და ფირფიტების რაოდენობა სანდო რჩება. შეიყვანეთ ერთხელ, და მთელი განლაგება ზუსტი დარჩება.
ოპტიმიზატორის გახსნა →ხშირად დასმული კითხვები
რა არის ხერხის პირის ჭრილი?
ხერხის ჭრილი არის მასალის სიგანე, რომელსაც პირი ყოველი ჭრისას იღებს და ნახერხად აქცევს. ის პირის სხეულზე უფრო ფართოა, რადგან კბილები ლამელაზე გარეთ არიან გატანილნი, მონაცვლეობით მარცხნივ და მარჯვნივ, ასე რომ საბოლოო ღარი კბილების გატანა პლუს ფოლადია და არა მარტო ფოლადი. ხის დამუშავების პირების უმეტესობისთვის ჭრილი 2.0-დან 3.2მმ-მდეა (დაახლოებით 3/32-დან 1/8 დიუმამდე), ზუსტი რიცხვი კი პირის სხეულსა და იმაზეა დამოკიდებული, რამდენად სცდება მას კბილები. ჭრილი იმიტომ არის მნიშვნელოვანი, რომ ის ფირფიტას ყოველ ერთ ჭრაზე აკლდება და დანაკარგები მთელ განლაგებაზე გროვდება: ნაწილების რიგი, რომელიც ქაღალდზე ეტევა, ერთი ნაწილით შეიძლება დაგაკლოთ, როგორც კი ყოველი ჭრა თავის წილს წაიღებს. ყოველმა ჭრის სიამ, რომელმაც რეალური ნაწილები უნდა მოგცეთ, ჭრილი მეზობლებს შორის უნდა დაიტოვოს, სწორედ ამიტომ არის ის პარამეტრი ნებისმიერ სერიოზულ ოპტიმიზატორში.
რა არის ხერხის ჭრილის ტიპური სიგანე წრიული ხერხის ან სუფრის ხერხის პირისთვის?
სუფრის ხერხის სრული ჭრილის პირი (10") დაახლოებით 3.0-დან 3.2მმ-მდე ჭრის (დაახლოებით 1/8 დიუმი), და სწორედ ეს არის ის რიცხვი, საიდანაც უმეტესობამ უნდა დაიწყოს, თუ არ გაუზომავს. თხელი ჭრილის პირები დაახლოებით 2.0-დან 2.4მმ-მდე ჭრიან (დაახლოებით 3/32 დიუმი), 7-1/4 დიუმიანი წრიული ხერხი 2.2-დან 3.2მმ-მდე იძლევა, სარელსო და ჩასაძირი ხერხები 1.8-დან 2.4მმ-მდე, სამრეწველო პანელის ან ძელის ხერხები კი მთავარ პირზე 3.5-დან 4.8მმ-მდე. CNC ფრეზი ბიტის სრულ დიამეტრს იღებს, ასე რომ 6მმ ბიტს 6მმ ჭრილი აქვს, ნებისმიერ ხერხზე ფართო, ლაზერი კი თხელ ფანერზე მხოლოდ 0.1-დან 0.4მმ-მდე იღებს. ამ ინსტრუმენტებს შორის სხვაობა საკმარისად დიდია, რომ ფირფიტების რაოდენობა შეცვალოს, ამიტომ ერთი პარამეტრი ყველა მათგანზე არ გადაიტანოთ. ამ სტატიის ცხრილი საწყის წერტილად გამოიყენეთ, შემდეგ კი რეალური პირი რეალურ დაზგაზე გაზომეთ, სანამ ძვირადღირებულ სერიაზე რიცხვს ენდობით.
როგორ გავზომო ჩემი ხერხის ჭრილი?
გამოიყენეთ გამოკლების მეთოდი ციფრული შტანგენ-ცირკულით. აიღეთ იმ მასალის სწორი ნაშთი, რომელსაც რეალურად ჭრით, და მისი სიგრძე ზუსტად გაზომეთ, შემდეგ მასზე ერთი სუფთა ჭრა გააკეთეთ, ორივე მიღებული ნაწილი გაზომეთ და შეკრიბეთ. სხვაობა თავდაპირველ სიგრძესა და ორი ნაწილის ჯამს შორის თქვენი ჭრილია, რადგან ეს დაკარგული სიგრძე ზუსტად ის არის, რაც პირმა ნახერხად აქცია. მაგალითად, ნაჭერს, რომელიც 200.0მმ-ს აჩვენებს და ორ ნაწილად ჯამში 196.8მმ-ს იძლევა, ჭრილი 200.0 - 196.8 = 3.2მმ აქვს. გაიმეორეთ ჭრა ორჯერ ან სამჯერ ახალ ნაშთებზე და შედეგების საშუალო გამოიყვანეთ, რადგან ერთი გაზომვა შეიძლება ოდნავ დახრილმა ჭრამ ან კიდის ბურღვამ ააცდინოს. ხელახლა გაზომეთ ყოველთვის, როცა პირს ან დაზგას ცვლით: თხელი ჭრილის პირი, CNC ბიტი და პანელის ხერხი სამი სხვადასხვა რიცხვია, და პარამეტრი მხოლოდ მაშინ რჩება პატიოსანი, როცა გამოყენებულ ინსტრუმენტს ემთხვევა.
ჭრილი მართლა ცვლის, რამდენი ფირფიტა დამჭირდება?
დიახ. ჭრილი ყოველ ჭრაზე გროვდება, ამიტომ მისი უგულებელყოფა ერთი ნაწილით შეიძლება დაგაკლოთ თითო ფირფიტაზე და დამატებითი ფირფიტის ყიდვა გაიძულოთ. მექანიზმი მარტივია: ჭრილის გარეშე დახაზული განლაგება ნაწილებს კიდე-კიდეზე ატევს, მაგრამ ყოველი რეალური ჭრა რიგიდან თავის წილს იღებს და ბოლო ნაწილთან რიგი ფირფიტაზე გრძელი გამოდის. ამ სტატიის მაგალითში 2440მმ ფირფიტაზე რვა 305მმ ნაწილი ქაღალდზე ზუსტად ეტევა, მაგრამ შვიდივე ჭრაზე 3მმ ჭრილით რიგს 2461მმ სჭირდება, რაც ფირფიტაზე 21მმ-ით გრძელია. მერვე ნაწილი აღარ ეტევა და ეს ერთი დაკლებული ნაჭერი მთელი დამატებითი ფირფიტის ყიდვას ნიშნავს, დაახლოებით 25% მეტ მასალას ასანთის ღერზე პატარა რიცხვის გამო. ჭრილის გამთვალისწინებელი ოპტიმიზატორი ამას იმით ხსნის, რომ ფირფიტების დათვლამდე ყოველ შუალედში პირის სიგანეს იტოვებს, ასე რომ დაბეჭდილი რაოდენობა ისეთია, რომლის რეალურად გაჭრაც შეგიძლიათ.
CNC ფრეზს ან ლაზერს ჭრილი აქვს?
დიახ. CNC ფრეზს ხერხის პირი არ აქვს, მაგრამ ბიტი თავისი სრული დიამეტრის ტოლ ღარს იღებს, ასე რომ 6მმ ბიტს 6მმ ჭრილი აქვს, რაც ნებისმიერ ხერხზე ფართოა და მჭიდრო განლაგებებისთვის კიდევ უფრო მნიშვნელოვანია. ჭრილად ბიტის დიამეტრი შეიყვანეთ და ბიტის ყოველი შეცვლისას შეცვალეთ, რადგან 3მმ ბიტი და 6მმ ბიტი ორი სხვადასხვა პარამეტრია. ლაზერი თხელ ფანერზე მხოლოდ 0.1-დან 0.4მმ-მდე იღებს, რაც უხეშ განლაგებაზე უმნიშვნელოა, მაგრამ ბევრნაწილიან ზუსტ სამუშაოზე ნული არ არის, რადგან წილადები რიგის გასწვრივ იკრიბება. გავრცელებული შეცდომაა ვარაუდი, რომ CNC-სა და ლაზერს ჭრილი არ აქვს, რადგან ხილული პირი არ ჩანს; მასალა მაინც იღება. თუ თქვენი CNC პროგრამა ტრაექტორიას ბიტზე უკვე აკომპენსირებს, ფრთხილად იყავით, რომ სიგანე ორჯერ არ დაიტოვოთ, ერთხელ ოპტიმიზატორში და ერთხელ დაზგაზე.
ჭრილის პარამეტრი ზემოთ დავამრგვალო თუ ქვემოთ?
დაამრგვალეთ ზემოთ. თუ თქვენი პირი 3.0მმ-ს იზომება, შეიყვანეთ 3.2მმ. ეს ორი შეცდომა სიმეტრიული არ არის. ჭრილის გადაჭარბებული შეფასება ნაწილებს შორის ცოტა დამატებით ადგილს იტოვებს, ასე რომ უარესი შედეგი ყოველი ჭრის გასწვრივ ზედმეტი მასალის პაწაწინა ხარვეზია, რაც მთელ ფირფიტაზე თითქმის არაფერი ღირს. ჭრილის არასაკმარისი შეფასება ყოველ დატოვებულ ღარს რეალურ ჭრაზე ვიწროს ხდის, ასე რომ ნაწილები იმ ადგილისთვის, რომელიც განლაგებამ მისცა, ოდნავ განიერი გამოდის და რიგის ბოლო ნაწილი აღარ ეტევა. ამას მხოლოდ მაშინ აღმოაჩენთ, როცა მასალა უკვე მოჭრილია და ხელახლა დაგეგმვა უკვე გვიანია. ზემოთ დამრგვალება პირის რხევის, ოდნავ გაცვეთილი პირის ან არაიდეალურად სწორკუთხა ჭრის მცირე გადახრებსაც ითვისებს. ჭრილი გამოკლების მეთოდით გაზომეთ, მასზე მაღალ შემდეგ გონივრულ ნიშნულამდე დაამრგვალეთ და ეს პარამეტრი პირის ან დაზგის შეცვლამდე შეინარჩუნეთ.
ჭრილი იგივეა, რაც პირის სისქე?
არა. პირის სისქე, რომელსაც ხშირად ლამელის სისქეს უწოდებენ, პირის ფოლადის სხეულია, როგორც შეფუთვაზეა დაბეჭდილი. ჭრილი კი საბოლოო ღარია, რომელსაც პირი მასალაში ტოვებს, და ის უფრო ფართოა, რადგან კბილები ლამელაზე გარეთ არიან გატანილნი, ჩვეულებრივ 0.4-დან 0.8მმ-მდე. სწორედ ეს გატანა ათავისუფლებს პირის სხეულს, რომ ჭრაში არ გაიჭედოს, და სწორედ ამიტომ შეიძლება ერთი და იმავე ლამელის სისქის ორმა პირმა სხვადასხვა სიგანის ღარი დატოვოს. პრაქტიკული ხაფანგი ისაა, რომ პირიდან ლამელის სისქეს კითხულობთ და ჭრილად შეგყავთ: მაშინ ყოველი დატოვებული შუალედი კბილების გატანის ოდენობით ვიწროა და ნაწილები რიგის გასწვრივ შევიწროებული გამოდის. ყოველთვის ჭრილზე დაგეგმეთ და არა ლამელის სისქეზე, და როცა შეფუთვაზე ორივე რიცხვია მითითებული, ჭრილი გამოიყენეთ. თუ არცერთია, გამოკლების მეთოდით გაზომეთ.