Ширина пропила: почему это важно для вашей карты раскроя

Ширина пропила — это слой материала, который диск превращает в опилки за один проход, поэтому пропил никогда не бывает нулевой ширины. У большинства столярных дисков ширина пропила составляет 2,0–3,2 мм (примерно 3/32–1/8 дюйма): точная цифра зависит от толщины полотна и от того, насколько широко разведены зубья. Кажется мелочью, но это самое недооцененное число в карте раскроя. Проигнорируйте пропил 3 мм на паре десятков резов — и вы незаметно потеряете целую деталь, а то и целый лист, при этом ни один размер на бумаге не будет выглядеть неверным.
В этом руководстве разберём, что такое ширина пропила на самом деле, реальные значения для каждого распространённого инструмента, разбор примера того, как крошечное число обходится в целый лист, как измерить ширину пропила своего диска и как правильно задать её, чтобы карта раскроя оставалась честной.
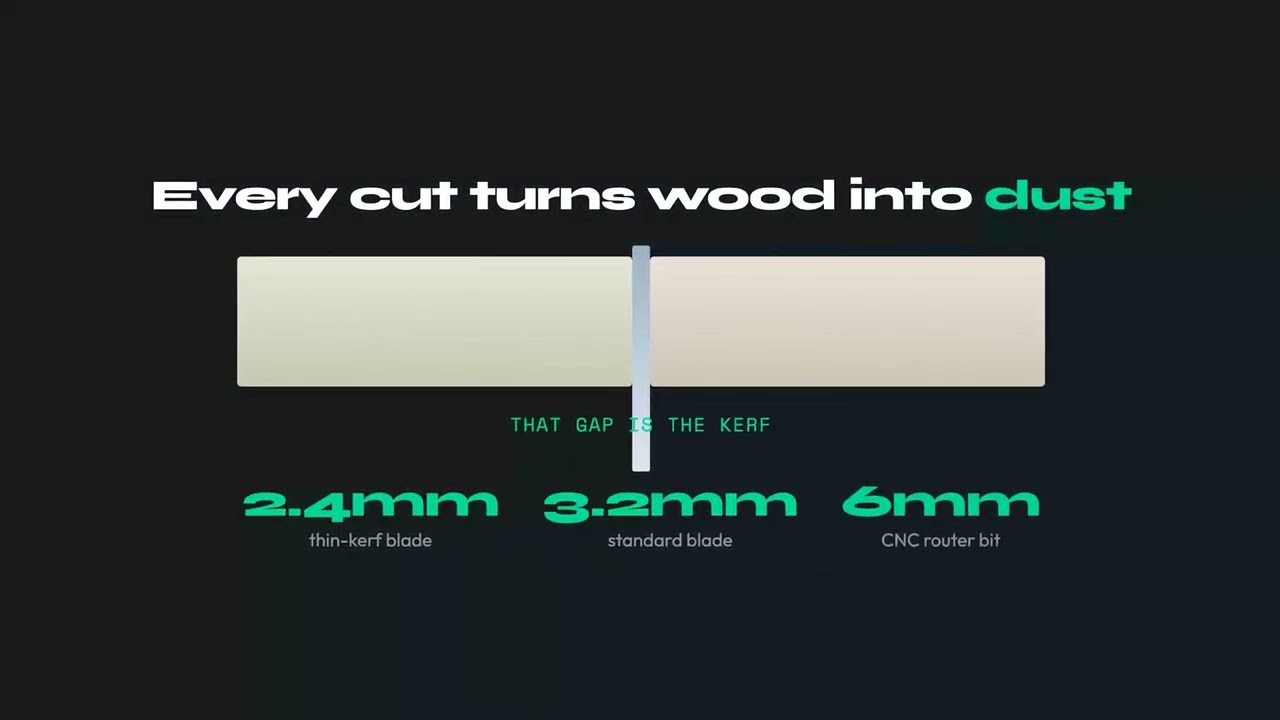
Что такое ширина пропила?
Когда диск проходит через лист, он не просто разделяет его на две части. Он выпиливает тонкий канал материала и выбрасывает его в виде пыли и стружки. Этот канал и есть пропил, а ширина канала — это ширина пропила. Всё, что было внутри него, исчезает безвозвратно. Вернуть это нельзя, и нельзя вырезать из этого канала две детали сразу.
Ширина пропила определяется двумя факторами вместе:
- Толщина полотна (тела диска): плоский стальной диск пилы, обычно 1,6–2,4 мм у диска настольной пилы.
- Развод зубьев: твердосплавные зубья шире полотна — они либо отогнуты в стороны, либо выступают за тело диска, чтобы диск не заклинивало и не жгло материал при ходе. Именно зубья определяют реальную ширину готового паза.
Именно поэтому пропил всегда шире полотна. Частая ошибка — считать пропилом толщину полотна, указанную на диске: реальный рез на 0,4–0,8 мм шире тела диска. Пропил также совсем не то же самое, что риска или разметочный надрез, где неглубокое лезвие снимает мало материала или не снимает его вовсе, и не то же самое, что лазер, который испаряет лишь волосок материала.
Ширина пропила по типам инструмента: справочная таблица
Ширина пропила отличается сильнее, чем большинство ожидает: от доли миллиметра у тонкой японской ручной пилы до почти 5 мм у промышленной форматно-раскроечной пилы. Диапазоны ниже — это реальные цифры, на которые стоит ориентироваться. Перед ответственной работой всегда измеряйте свой диск, но эта таблица — надёжная отправная точка.
| Инструмент / диск | Типичный пропил (мм) | Типичный пропил (дюймы) |
|---|---|---|
| Настольная пила, полный пропил (10") | 3,0–3,2 мм | ~1/8" |
| Настольная пила, тонкий пропил | 2,0–2,4 мм | ~3/32" |
| Циркулярная пила (7-1/4") | 2,2–3,2 мм | ~3/32"–1/8" |
| Погружная/дорожковая пила | 1,8–2,4 мм | ~1/16"–3/32" |
| Торцовочная пила | 2,4–3,2 мм | ~3/32"–1/8" |
| Лобзик | 1,5–2,5 мм | ~1/16"–3/32" |
| Ленточная пила (распусковая / узкая) | 0,8–1,8 мм | ~1/32"–1/16" |
| Японская ручная пила / тонкая ножовка | 0,3–0,6 мм | ~1/64"–1/32" |
| Промышленная форматно-раскроечная пила (основной диск) | 3,5–4,8 мм | ~9/64"–3/16" |
| Подрезной диск форматно-раскроечной пилы | подбирается под основной диск, чуть шире | - |
| Фреза ЧПУ-фрезера (1/8" / 3 мм) | 3,0–3,2 мм | 1/8" |
| Фреза ЧПУ-фрезера (1/4" / 6 мм) | 6,0–6,4 мм | 1/4" |
| Лазерный резак (тонкая фанера) | 0,1–0,4 мм | ничтожно мала |
Две строки удивляют чаще всего. У ЧПУ-фрезера нет пильного диска, но фреза выбирает паз, равный своему полному диаметру, поэтому фреза 6 мм даёт пропил 6 мм — шире, чем у любой пилы. Подрезной диск форматно-раскроечной пилы делает неглубокий предварительный надрез с нижней стороны, чтобы основной диск не скалывал ламинат, и его специально выставляют чуть шире основного диска, а не уже. Для расчёта раскроя важна ширина именно основного диска.
Какой пропил задать для какого материала
Таблица инструментов выше показывает, сколько убирает диск. Вопрос, который люди на самом деле ищут, звучит иначе: я режу вот этот материал, какой диск и какое значение пропила закладывать? Ниже — типовые цеховые настройки со значением, которое нужно ввести в поле пропила вашего оптимизатора. Если раскрой впритык, лучше один раз измерить на обрезке настоящего материала.
| Материал | Обычный диск или инструмент | Какой пропил задать | Почему |
|---|---|---|---|
| Меламин, ламинированное ДСП | Полнотелый 80T с тройной заточкой (TCG), либо форматно-раскроечная пила с подрезным диском | 3,2 мм (1/8") | Жёсткая плита и подрезной проход не дают ламинату сколоться; тонкие диски вибрируют на плотной плите |
| Фанера, шпонированные панели | 60 to 80T ATB, полнотелый или тонкий пропил | 2,4–3,2 мм | Высокое число зубьев даёт чистый лицевой шпон; тонкий пропил хорош с трековой пилой |
| МДФ, HDF | Полнотелый 60T или больше | 3,0–3,2 мм | Плотный и абразивный материал; полная плита идёт ровнее и не перегревается |
| Массив дерева, продольная распиловка | 24 to 30T плоский или ATB; тонкий пропил только на небольших пилах | 2,4–3,2 мм | Малое число зубьев выводит стружку; тонкий пропил ставьте, только если пила меньше 2 HP |
| Массив дерева, поперечный рез | 60 to 80T ATB, торцовочная или настольная пила | 2,4–3,2 мм | Мелкие зубья дают край без скола; пропил зависит от того, какой у вас диск |
| Алюминий, цветной металл | TCG, отрицательный угол, диск по цветным металлам | 3,0–3,2 мм | Отрицательный угол не даёт диску хватать материал; всегда полнотелая плита |
| Акрил, поликарбонат, пластики | TCG или мелкий ATB, малый угол; лазер для тонкого листа | 2,4–3,2 мм пила, 0,1–0,3 мм лазер | Медленная подача не даёт плавиться; лазерный пропил достаточно мал, чтобы округлить до 0 в черновом раскрое |
| Ткань, винил, кожа (рулонные материалы) | Роликовый нож, ножницы или прямой нож | 0 мм | Лезвие разделяет материал, ничего не убирая; ставьте пропил в ноль и закладывайте зазор как припуск на шов |
| Листовой металл, стальная плита | Плазма, волоконный лазер или гидроабразивная резка | 0,2 мм лазер, 1–2 мм плазма, ~1 мм гидроабразивная резка | Пропил зависит от сопла и толщины; за точным числом — в спецификацию станка |
Закономерность простая: плотные или хрупкие листовые материалы требуют самой жёсткой плиты, какая у вас есть, так что закладывайте полные 3,2 мм; массив дерева на скромной пиле — как раз тот случай, где тонкий пропил окупается; а всё, что режется ножом или лазером, по сути — задача с нулевым пропилом. В какой бы строке вы ни оказались, значение должно попасть в оптимизатор до нажатия «рассчитать», а не оставаться у вас в голове у пилы.
Как пропил накапливается: скрытый лишний лист
Здесь пропил перестаёт быть мелочью. Допустим, вам нужно восемь деталей длиной 305 мм каждая, вырезанных из стандартного листа 2440 мм.
На бумаге расчёт выглядит идеально: 8 x 305 мм = 2440 мм. Электронная таблица или любая карта раскроя, игнорирующая пропил, покажет один лист без остатка. Идеальное, точное совпадение.
Теперь добавим реальный диск. Между восемью деталями получается семь резов, и каждый рез съедает 3 мм:
8 x 305 мм + 7 x 3 мм = 2440 + 21 = 2461 мм
Это на 21 мм больше, чем длина листа. Восьмой детали не существует. Диск превратил её в 21 мм опилок, незаметно распределённых по семи резам. На деле вы получаете семь деталей с листа, а не восемь, и ничто в таблице вас об этом не предупредило.
Теперь масштабируем на реальный заказ. Допустим, проекту нужно 32 такие детали:
- Без учёта пропила: 32 / 8 = 4 листа.
- С учётом пропила: 7 деталей с листа, значит 32 / 7 = 4,57, что округляется до 5 листов.
Один лишний лист, около 25% больше материала — и всё из-за числа меньше спички. На дорогой фанере из твёрдых пород одна такая недосмотренная деталь может стоить дороже премиального диска, поэтому оптимизация карты раскроя фанеры окупается уже на первом проекте. Этот пример условный, но именно так ошибки в пропиле проявляются в мастерской: никогда как одна большая ошибка, а всегда как медленная утечка, которая всплывает на последнем резе или последнем листе.
Настоящий оптимизатор применяет ту же логику в двух измерениях, резервируя пропил в каждом зазоре между соседними деталями на листе, а не только в одном ряду продольных резов. Именно поэтому раскрой от руки, который «выглядит подходящим», так часто не подходит на деле. Полную картину того, как решения по укладке деталей взаимодействуют с пропилом, смотрите в полном руководстве по оптимизации карты раскроя, а если вы решаете, какой материал закупить, руководство по стандартным размерам листов хорошо сочетается с планированием, учитывающим пропил.
Как измерить реальную ширину пропила (не доверяйте маркировке)
Печатные характеристики диска — это отправная точка, а не истина. Переточенный диск, диск с новыми напайками, изношенный развод зубьев или слегка искривлённое полотно — всё это сдвигает реальную ширину пропила на несколько десятых миллиметра. Измерение занимает две минуты и снимает все догадки.
Метод вычитания (самый точный)
- Возьмите прямой обрезок того материала, который вы реально пилите, и точно измерьте его длину цифровым штангенциркулем. Допустим, показания — 200,0 мм.
- Сделайте один чистый поперечный рез примерно посередине тем диском, которым собираетесь работать.
- Измерьте оба получившихся куска и сложите их длины. Если в сумме получится 196,8 мм, ваш пропил равен 200,0 - 196,8 = 3,2 мм.
- Повторите два-три раза со свежими обрезками и усредните результаты. Недостающее число — это ровно тот материал, который снял диск.
Метод паза (быстрая проверка)
Пропилите паз частично в обрезке материала, затем измерьте ширину паза губками штангенциркуля. Это быстрее, но менее надёжно, потому что стенки паза шероховатые и показание склонно гулять на десятую-другую миллиметра.
В любом случае пользуйтесь цифровым штангенциркулем, а не рулеткой. Пропил измеряется в десятых долях миллиметра, а рулетка не способна надёжно отличить 2,4 мм от 3,2 мм. Именно в этой разнице вся суть.
Как задать пропил в оптимизаторе карты раскроя
Оптимизатор карты раскроя расставляет ваши детали по листам и резервирует зазор для диска между каждым соседним резом. Этот зазор и есть значение пропила, которое вы вводите, поэтому правильно задать его — значит получить разницу между картой раскроя, которая режется чисто, и той, что оставляет вас чуть-чуть без материала на последнем ряду. Три правила помогают не соврать себе:
- Вводите измеренное значение, а не значение по умолчанию. Если вы измерили 3,1 мм, вводите 3,1 мм.
- Округляйте вверх, никогда вниз. Если не уверены между 3,0 и 3,2 мм, используйте 3,2 мм. Завышение оставляет чуть больше свободного места между деталями, и это безобидно. Занижение приводит к тому, что деталь оказывается чуть шире своего паза, а обнаруживается это уже у пилы, когда материал уже отрезан.
- Переустанавливайте значение при смене диска или станка. Диск с тонким пропилом, фреза ЧПУ и промышленная форматно-раскроечная пила — это три разных числа. Не переносите одну настройку на все случаи.
В CutPlan вы задаёте ширину пропила один раз в настройках проекта, и она автоматически применяется к каждому зазору на каждом листе, поэтому напечатанные размеры деталей остаются точными, а количество листов — реальным, а не оптимистичным. Если ваша цель — просто узнать, сколько материала закупить, калькулятор количества листов использует тот же учитывающий пропил расчёт, чтобы превратить список деталей в честное количество листов.
Частые ошибки с пропилом
- Полностью забыть про пропил. Ловушка идеального совпадения: таблица говорит, что детали помещаются идеально, лист — нет, и последней детали никогда не будет.
- Использовать номинальную или маркетинговую характеристику. На упаковке диска часто указана идеальная цифра. Бывший в использовании или переточенный диск режет с другой шириной. Измеряйте тот диск, который у вас есть.
- Путать толщину полотна с шириной пропила. Развод зубьев делает реальный рез шире стального тела, обычно на 0,4–0,8 мм.
- Считать, что у ЧПУ и лазера нет пропила. Фреза выбирает материал на весь свой диаметр, который может быть шире, чем у любой пилы. Даже лазер снимает долю миллиметра.
- Переносить одно значение пропила на все инструменты. Переход с диска настольной пилы с полным пропилом на диск с тонким пропилом или на форматно-раскроечную пилу с сохранением старого значения искажает каждый зазор.
- Округлять вниз, «чтобы сэкономить материал». Это работает наоборот. Занижение резерва под пропил не экономит древесину, а приводит к тому, что деталь оказывается слишком большой и требует повторного реза.
Тонкий пропил против полного: диски сравнение
Диск с тонким пропилом (около 2,4 мм) снимает примерно 25% меньше материала за рез, чем диск с полным пропилом (около 3,2 мм). На заказе с 50 резов это разница между потерей 160 мм и 120 мм полезного материала, около 40 мм или 1,5 дюйма экономии, а на партии дорогой фанеры это может обернуться целым листом в масштабе крупного проекта.
| Фактор | Полный пропил (3,2 мм) | Тонкий пропил (2,4 мм) |
|---|---|---|
| Потеря материала за рез | 3,2 мм | 2,4 мм |
| Потеря на 50 резов | 160 мм | 120 мм |
| Стабильность реза | Отличная, жёсткое полотно | Хорошая, может отклоняться в толстом материале |
| Нагрузка на мотор | Обычная | Ниже, помогает маломощным пилам |
| Лучше всего для | Обычной работы, толстых или плотных листов | Дорогого материала, длинных серий, слабых пил |
Компромисс — в жёсткости: более тонкое полотно может вибрировать или уводить в толстом плотном материале, поэтому для тяжёлых листовых материалов на мощной пиле диск с полным пропилом по-прежнему выигрывает. Больше способов сократить потери материала помимо диска смотрите в статье о том, как минимизировать отходы древесины при раскрое листов.
Задайте пропил один раз — режьте с уверенностью
CutPlan резервирует точную ширину пропила вашего диска в каждом зазоре каждого листа, поэтому размеры деталей и количество листов остаются честными. Введите значение один раз — и вся карта раскроя останется точной.
Открыть оптимизатор →Часто задаваемые вопросы
Что такое ширина пропила диска?
Ширина пропила — это слой материала, который диск снимает и превращает в опилки при каждом резе. Он шире тела диска, потому что зубья разведены за пределы полотна, попеременно влево и вправо, так что готовый паз — это развод зубьев плюс сталь, а не одна сталь. У большинства столярных дисков ширина пропила составляет 2,0–3,2 мм (около 3/32–1/8 дюйма), а точная цифра зависит от тела диска и того, насколько зубья выступают за него. Пропил важен потому, что вычитается из листа при каждом отдельном резе, и потери накапливаются по всей раскладке: ряд деталей, который помещается на бумаге, может недосчитаться одной детали, когда каждый рез заберёт свою полоску. Любая карта раскроя, которая должна дать реальные детали, обязана резервировать пропил между соседями, и именно поэтому это настройка в любом серьёзном оптимизаторе.
Какая типичная ширина пропила у диска ручной дисковой или циркулярной пилы?
Диск настольной пилы с полным пропилом (10") режет примерно 3,0–3,2 мм (около 1/8 дюйма), и с этой цифры большинству стоит начинать, если они не измеряли. Диски с тонким пропилом режут примерно 2,0–2,4 мм (около 3/32 дюйма), ручная дисковая пила 7-1/4 дюйма даёт 2,2–3,2 мм, дорожковые и погружные пилы 1,8–2,4 мм, а промышленные форматно-раскроечные и балочные пилы 3,5–4,8 мм на основном диске. Фреза ЧПУ снимает полный диаметр, так что фреза 6 мм имеет пропил 6 мм, шире любой пилы, а лазер на тонкой фанере снимает лишь 0,1–0,4 мм. Разброс между этими инструментами достаточно велик, чтобы изменить количество листов, поэтому не переносите одну настройку на все. Используйте таблицу в этой статье как отправную точку, а затем измерьте реальный диск на реальном станке, прежде чем доверять цифре на дорогой партии.
Как измерить ширину пропила своей пилы?
Используйте метод вычитания с цифровым штангенциркулем. Возьмите прямой обрезок материала, который вы реально режете, точно измерьте его длину, затем сделайте один чистый рез поперёк, измерьте оба получившихся куска и сложите их. Разница между исходной длиной и суммой двух кусков — это ваш пропил, потому что недостающая длина — ровно то, что диск превратил в пыль. Например, кусок, показывающий 200,0 мм и дающий два куска общей длиной 196,8 мм, имеет пропил 200,0 - 196,8 = 3,2 мм. Повторите рез два-три раза на свежих обрезках и усредните результаты, поскольку одно измерение может сбить слегка косой рез или заусенец на кромке. Измеряйте снова всякий раз, когда меняете диск или станок: диск с тонким пропилом, фреза ЧПУ и форматно-раскроечная пила — это три разных числа, и настройка остаётся честной, только если соответствует используемому инструменту.
Действительно ли пропил меняет количество нужных листов?
Да. Пропил накапливается с каждым резом, поэтому если его игнорировать, на листе может не хватить материала на одну деталь и потребуется дополнительный лист. Механизм прост: раскладка, нарисованная без пропила, ставит детали вплотную, но каждый реальный рез забирает свою полоску из ряда, и к последней детали ряд оказывается длиннее листа. В примере из этой статьи восемь деталей по 305 мм на листе 2440 мм на бумаге помещаются точно, но при пропиле 3 мм на каждом из семи резов ряду нужен 2461 мм, что на 21 мм длиннее листа. Восьмая деталь не помещается, и эта единственная недостающая деталь означает покупку целого лишнего листа, примерно на 25% больше материала из-за числа меньше спички. Оптимизатор, учитывающий пропил, предотвращает это, резервируя ширину диска в каждом зазоре до того, как считать листы, так что напечатанное количество — то, которое вы реально сможете вырезать.
Есть ли пропил у фрезера ЧПУ или лазера?
Да. У фрезера ЧПУ нет пильного диска, но фреза выбирает паз, равный её полному диаметру, так что фреза 6 мм имеет пропил 6 мм, что шире любой пилы и важно ещё больше для плотных раскладок. Введите диаметр фрезы как значение пропила и меняйте его всякий раз, когда меняете фрезу, потому что фреза 3 мм и фреза 6 мм — две разные настройки. Лазер на тонкой фанере снимает всего 0,1–0,4 мм, что пренебрежимо на грубой раскладке, но не ноль на точной работе с множеством деталей, где доли складываются вдоль ряда. Распространённая ошибка — считать, что у ЧПУ и лазера нет пропила, потому что нет видимого диска; материал удаляется всё равно. Если программа вашего ЧПУ уже компенсирует траекторию под фрезу, будьте осторожны, чтобы не зарезервировать ширину дважды, один раз в оптимизаторе и один раз в станке.
Округлять значение пропила вверх или вниз?
Округляйте вверх. Если ваш диск измерен как 3,0 мм, введите 3,2 мм. Две ошибки не симметричны. Завышение пропила резервирует немного лишнего пространства между деталями, так что худший исход — крошечный зазор лишнего материала вдоль каждого реза, который на листе почти ничего не стоит. Занижение пропила делает каждый зарезервированный паз уже реального реза, так что детали оказываются чуть шире места, которое им дала раскладка, и последняя деталь в ряду больше не помещается. Обнаруживается это уже после того, как материал отрезан, когда перепланировать поздно. Округление вверх также поглощает небольшие отклонения от биения диска, слегка изношенного диска или реза, который не идеально прямоуголен. Измерьте пропил методом вычитания, округлите до следующего разумного шага выше и держите эту настройку, пока не смените диск или станок.
Совпадает ли пропил с толщиной диска?
Нет. Толщина диска, часто называемая толщиной полотна, — это стальное тело диска, как напечатано на упаковке. Пропил — это готовый паз, который диск оставляет в материале, и он шире, потому что зубья разведены за пределы полотна, обычно на 0,4–0,8 мм. Этот развод и освобождает тело диска, чтобы оно не заклинивало в резе, и по этой причине два диска с одинаковой толщиной полотна могут оставлять пазы разной ширины. Практическая ловушка — прочитать толщину полотна с диска и ввести её как пропил: каждый зарезервированный зазор тогда уже на величину развода зубьев, и детали выходят стеснёнными вдоль ряда. Всегда планируйте по пропилу, а не по толщине полотна, а если на упаковке указаны обе цифры, используйте пропил. Если не указана ни одна, измерьте методом вычитания.