Ширина пропилу: чому це важливо для вашої карти розкрою

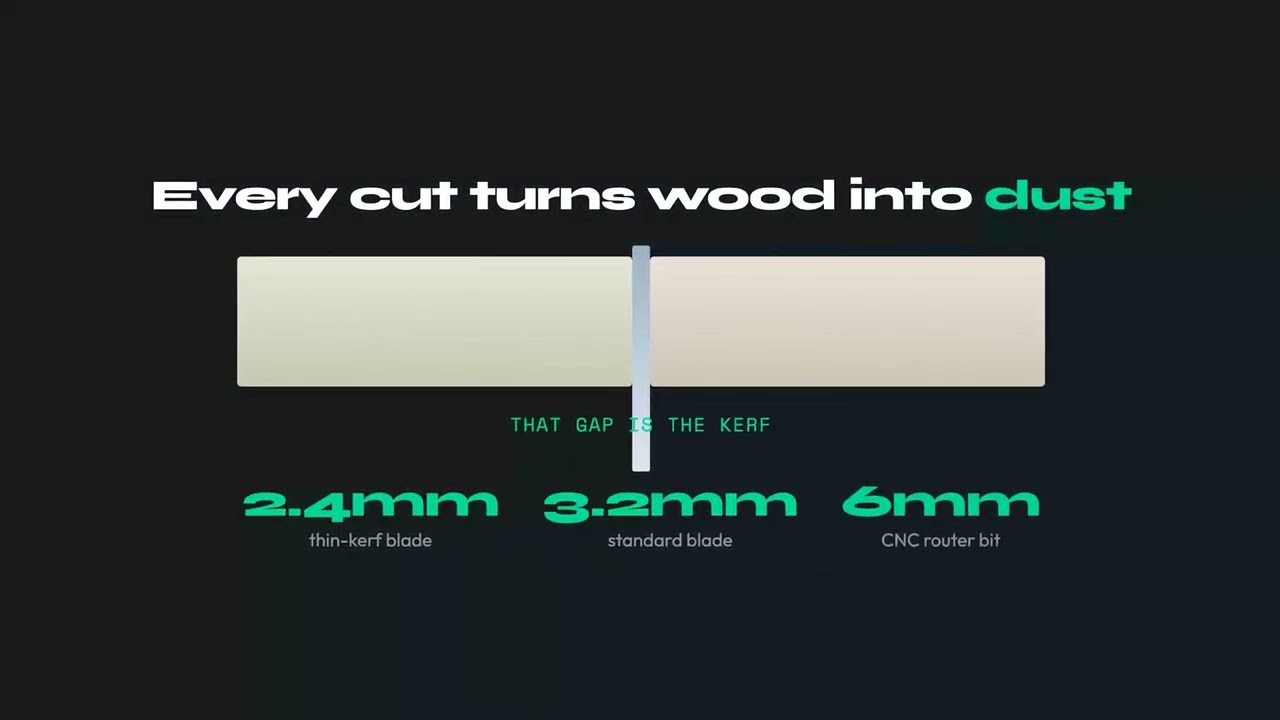
Пропил — це ширина матеріалу, яку диск перетворює на тирсу за кожен прохід, тому різ ніколи не має нульової ширини. Для більшості столярних дисків пропил становить 2,0–3,2 мм (приблизно 3/32–1/8 дюйма): точне значення залежить від тіла диска та розведення його зубів. Звучить як дрібниця, але це найчастіше упускане число в карті розкрою. Ігноруйте пропил 3 мм на кількох десятках різів — і можна непомітно втратити цілу деталь або цілий аркуш, і жоден окремий замір при цьому не виглядатиме неправильним.
У цьому посібнику розглянуто, що таке пропил насправді, реальну ширину пропилу для кожного поширеного інструменту, наочний приклад того, як маленьке число коштує цілого аркуша, як виміряти власний диск і як правильно задати пропил, щоб карта розкрою залишалася чесною.
Що таке пропил пилки?
Коли диск проходить крізь аркуш, він не просто розділяє його на дві частини. Він стирає тонкий канал матеріалу і викидає його у вигляді пилу та тирси. Цей канал і є пропилом, а ширина каналу — шириною пропилу. Усе, що опинилося всередині нього, зникає назавжди. Повернути це неможливо, і неможливо викроїти дві деталі так, щоб вони ділили один пропил.
Ширина пропилу визначається двома факторами, які діють разом:
- Товщина полотна (тіла диска): плаский сталевий диск пилки, зазвичай 1,6–2,4 мм для диска стаціонарної пилки.
- Розведення зубів: твердосплавні зуби ширші за полотно — їх або відгинають назовні, або сточують ширше за тіло диска, — щоб диск вільно проходив власний шлях і не заклинював та не підгоряв. Саме зуби фактично визначають ширину готового паза.
Саме тому пропил завжди ширший за полотно. Поширена помилка — зчитати з диска товщину полотна і ввести це значення як пропил: насправді різ на 0,4–0,8 мм ширший за тіло диска. Пропил також суттєво відрізняється від надрізання чи скрайбування, де неглибокий диск знімає мало матеріалу або не знімає його взагалі, і від лазера, який випаровує лише крихту матеріалу.
Ширина пропилу за інструментами: довідкова таблиця
Пропил змінюється сильніше, ніж більшість людей очікує, — від частки міліметра на тонкій японській ручній пилці до майже 5 мм на промисловій балковій пилці. Наведені нижче діапазони — це реальні цифри, на які варто орієнтуватися. Перед відповідальною роботою завжди вимірюйте власний диск, але це надійна відправна точка.
| Інструмент / Диск | Типовий пропил (мм) | Типовий пропил (дюйм) |
|---|---|---|
| Стаціонарна пилка, стандартний диск (10") | 3,0–3,2 мм | ~1/8" |
| Стаціонарна пилка, тонкопильний диск | 2,0–2,4 мм | ~3/32" |
| Дискова пилка (7-1/4") | 2,2–3,2 мм | ~3/32"–1/8" |
| Трекова (шинна) пилка | 1,8–2,4 мм | ~1/16"–3/32" |
| Торцювальна пилка | 2,4–3,2 мм | ~3/32"–1/8" |
| Електролобзик | 1,5–2,5 мм | ~1/16"–3/32" |
| Стрічкова пилка (розпуск / вузька) | 0,8–1,8 мм | ~1/32"–1/16" |
| Японська ручна пилка / тонка ножівка | 0,3–0,6 мм | ~1/64"–1/32" |
| Промислова панельна / балкова пилка (основний диск) | 3,5–4,8 мм | ~9/64"–3/16" |
| Надрізний диск панельної пилки | відповідає основному диску, трохи ширший | - |
| Фреза CNC (1/8" / 3 мм) | 3,0–3,2 мм | 1/8" |
| Фреза CNC (1/4" / 6 мм) | 6,0–6,4 мм | 1/4" |
| Лазерний різак (тонка фанера) | 0,1–0,4 мм | незначний |
Два пункти дивують людей. У фрези CNC немає пильного диска, але фреза знімає паз, що дорівнює її повному діаметру, тож фреза 6 мм дає пропил 6 мм — ширший за будь-яку пилку. Надрізний диск панельної пилки робить неглибокий попередній надріз знизу, щоб основний диск не сколював ламінат, і його навмисно роблять трохи ширшим за основний диск, а не вужчим. Для розрахунку розкладки важлива саме ширина основного диска.
Який пропил задати для якого матеріалу
Таблиця інструментів вище показує, скільки знімає диск. Питання, яке людей насправді цікавить, звучить інакше: я ріжу оцей матеріал, який диск і яке значення пропилу закладати? Нижче — типові цехові налаштування зі значенням, яке потрібно ввести в поле пропилу вашого оптимізатора. Якщо розкрій впритул, варто один раз виміряти на обрізку справжнього матеріалу.
| Матеріал | Звичний диск або інструмент | Який пропил задати | Чому |
|---|---|---|---|
| Меламін, ламіноване ДСП | Суцільний 80T з потрійною заточкою (TCG), або панельна пилка з надрізним диском | 3,2 мм (1/8") | Жорстка плита і надрізний прохід не дають ламінату сколотися; тонкі диски вібрують на щільній плиті |
| Фанера, шпоновані панелі | 60 to 80T ATB, суцільний або тонкий пропил | 2,4–3,2 мм | Велика кількість зубців дає чистий лицьовий шпон; тонкий пропил добре працює з трековою пилкою |
| МДФ, HDF | Суцільний 60T або більше | 3,0–3,2 мм | Щільний і абразивний матеріал; суцільна плита йде рівніше і не перегрівається |
| Масив деревини, поздовжня розпилка | 24 to 30T плаский або ATB; тонкий пропил лише на невеликих пилках | 2,4–3,2 мм | Мала кількість зубців виводить стружку; тонкий пропил ставте лише якщо пилка менша за 2 HP |
| Масив деревини, поперечний різ | 60 to 80T ATB, торцювальна або стаціонарна пилка | 2,4–3,2 мм | Дрібні зубці дають край без сколів; пропил залежить від того, який у вас диск |
| Алюміній, кольоровий метал | TCG, негативний кут, диск для кольорових металів | 3,0–3,2 мм | Негативний кут не дає диску хапати матеріал; завжди суцільна плита |
| Акрил, полікарбонат, пластики | TCG або дрібний ATB, малий кут; лазер для тонкого листа | 2,4–3,2 мм пилка, 0,1–0,3 мм лазер | Повільна подача не дає плавитися; лазерний пропил достатньо малий, щоб округлити до 0 у чорновому розкрої |
| Тканина, вініл, шкіра (рулонні матеріали) | Роликовий ніж, ножиці або прямий ніж | 0 мм | Лезо розділяє матеріал, нічого не знімаючи; ставте пропил у нуль і закладайте зазор як припуск на шов |
| Листовий метал, сталева плита | Плазма, волоконний лазер або гідроабразивне різання | 0,2 мм лазер, 1–2 мм плазма, ~1 мм гідроабразивне різання | Пропил залежить від сопла і товщини; за точним числом — у специфікацію верстата |
Закономірність проста: щільні або крихкі листові матеріали потребують найжорсткішої плити, яка у вас є, тож закладайте повні 3,2 мм; масив деревини на скромній пилці — якраз той випадок, де тонкий пропил окупається; а все, що ріжеться ножем або лазером, по суті — завдання з нульовим пропилом. У якому б рядку ви не опинилися, значення має потрапити в оптимізатор до натискання «розрахувати», а не залишатися у вас у голові біля пилки.
Як пропил накопичується: прихований зайвий аркуш
Ось тут пропил перестає бути дрібницею. Припустимо, потрібно вісім деталей довжиною 305 мм кожна, викроєних зі стандартного аркуша 2440 мм.
На папері математика ідеальна: 8 × 305 мм = 2440 мм. Таблиця, як і будь-яка карта розкрою, що ігнорує пропил, покаже один аркуш без жодних відходів. Ідеальне, точне прилягання.
А тепер додамо реальний диск. Між вісьмома деталями є сім різів, і кожен різ з'їдає 3 мм:
8 × 305 мм + 7 × 3 мм = 2440 + 21 = 2461 мм
Це на 21 мм більше за аркуш. Восьмої деталі не існує. Ваш диск перетворив її на 21 мм тирси, непомітно розподілені між сімома різами. Насправді з аркуша виходить сім деталей, а не вісім, і жодна таблиця вас про це не попередила.
Тепер масштабуємо це до реального проєкту. Скажімо, проєкту потрібно 32 такі деталі:
- Без урахування пропилу: 32 / 8 = 4 аркуші.
- З урахуванням пропилу: по 7 на аркуш, тож 32 / 7 = 4,57, що округлюється до 5 аркушів.
Один зайвий аркуш, приблизно на 25% більше матеріалу — і все через число, менше за сірник. На дорогій фанері з твердих порід деревини один такий недогляд може коштувати більше за преміальний диск, тому оптимізація карти розкрою фанери окуповується вже на першому проєкті. Цей приклад ілюстративний, але механізм саме такий, як помилки пропилу проявляються в майстерні: ніколи як одна велика помилка, завжди як повільна витрата, що спливає на останньому різі або останньому аркуші.
Справжній оптимізатор застосовує ту саму логіку у двох вимірах, резервуючи пропил у кожному проміжку між сусідніми деталями на аркуші, а не лише в одному ряду поздовжніх різів. Саме тому ручний ескіз, який «виглядає так, ніби все влазить», так часто не влазить насправді. Повну картину того, як рішення про розкладку та пропил взаємодіють, дивіться в повному посібнику з оптимізації карти розкрою, а якщо ви вирішуєте, який матеріал купити, посібник зі стандартних розмірів аркушів добре доповнює планування з урахуванням пропилу.
Як виміряти реальний пропил (не довіряйте етикетці)
Заявлені характеристики диска — це лише відправна точка, а не істина. Переточений або перепаяний диск, зношене розведення зубів або трохи деформоване полотно — усе це зміщує реальний пропил на кілька десятих міліметра. Вимірювання займає дві хвилини і прибирає всі здогадки.
Метод віднімання (найточніший)
- Візьміть прямий обрізок матеріалу, який ви фактично ріжете, і точно виміряйте його довжину цифровим штангенциркулем. Припустимо, він показує 200,0 мм.
- Зробіть один чистий поперечний різ приблизно посередині диском, який плануєте використовувати.
- Виміряйте обидва отримані шматки і додайте їх разом. Якщо сума становить 196,8 мм, ваш пропил дорівнює 200,0 − 196,8 = 3,2 мм.
- Повторіть два-три рази зі свіжими обрізками і усередніть результати. Число, якого бракує, — це точно той матеріал, який зняв диск.
Метод паза (швидка перевірка)
Пропиліть паз на неповну глибину в шматку обрізка, а потім виміряйте ширину паза губками штангенциркуля. Це швидше, але менш надійно, бо стінки паза шорсткі, і показання схильні відхилятися на десяту-другу міліметра.
У будь-якому разі використовуйте цифровий штангенциркуль, а не рулетку. Пропил вимірюється в десятих міліметра, а рулетка не здатна надійно відрізнити 2,4 мм від 3,2 мм. Саме в цій різниці вся суть.
Як задати пропил в оптимізаторі карти розкрою
Оптимізатор карти розкрою розміщує ваші деталі на аркушах і резервує проміжок для диска між кожним сусіднім різом. Цей проміжок і є значенням пропилу, яке ви вводите, тож правильне значення — це різниця між розкладкою, яка ріжеться чисто, і такою, що залишає вас на волосок від нестачі в останньому ряду. Три правила зберігають чесність цього значення:
- Вводьте виміряне значення, а не значення за замовчуванням. Якщо ви виміряли 3,1 мм, введіть 3,1 мм.
- Округлюйте в більшу сторону, ніколи в меншу. Якщо ви не впевнені між 3,0 і 3,2 мм, використовуйте 3,2 мм. Завищення залишає крихту зайвого простору між деталями, що нешкідливо. Заниження робить деталі трохи завеликими для свого місця, і ви дізнаєтесь про це, лише стоячи біля пилки з уже відрізаним матеріалом.
- Змінюйте значення щоразу, коли міняєте диск або верстат. Тонкопильний диск, фреза CNC та промислова панельна пилка — це три різні числа. Не переносьте одне налаштування на всі з них.
У CutPlan ви задаєте пропил один раз у налаштуваннях проєкту, і він автоматично застосовується до кожного проміжку на кожному аркуші, тож надруковані розміри деталей залишаються точними, а кількість аркушів — реальною, а не оптимістичною. Якщо ваша мета — просто дізнатися, скільки матеріалу купити, калькулятор кількості аркушів використовує ту саму математику з урахуванням пропилу, щоб перетворити список деталей на чесну кількість аркушів.
Поширені помилки з пропилом
- Повністю забути про пропил. Пастка ідеального прилягання: таблиця каже, що деталі влазять ідеально, аркуш — ні, і остання деталь просто не з'являється.
- Покладатися на номінальну або рекламну специфікацію. На упаковці диска часто вказане ідеальне значення. Уживаний або перепаяний диск ріже з іншою шириною. Вимірюйте той диск, який маєте.
- Плутати товщину полотна з пропилом. Розведення зубів робить реальний різ ширшим за сталеве тіло диска, зазвичай на 0,4–0,8 мм.
- Вважати, що CNC та лазер не мають пропилу. Фреза знімає матеріал на весь свій діаметр, що може бути ширшим за будь-яку пилку. Навіть лазер знімає частку міліметра.
- Переносити одне значення пропилу на всі інструменти. Перехід зі стандартного диска стаціонарної пилки на тонкопильний диск чи балкову пилку зі старим значенням, залишеним без змін, спотворює кожен проміжок.
- Округлювати в меншу сторону «щоб заощадити матеріал». Це навпаки. Заниження резерву на пропил не заощаджує деревину — воно робить деталі завеликими для свого місця і змушує перерізати.
Тонкопильні диски проти стандартних
Тонкопильний диск (близько 2,4 мм) знімає приблизно на 25% менше матеріалу за різ, ніж стандартний диск (близько 3,2 мм). На проєкті із 50 різами це різниця між втратою 160 мм і 120 мм придатного матеріалу — заощадження близько 40 мм, або 1,5 дюйма, — а на партії дорогої фанери це може вилитися в цілий аркуш у межах великого проєкту.
| Фактор | Стандартний (3,2 мм) | Тонкопильний (2,4 мм) |
|---|---|---|
| Втрата матеріалу за різ | 3,2 мм | 2,4 мм |
| Втрата за 50 різів | 160 мм | 120 мм |
| Стабільність різу | Відмінна, жорстке полотно | Добра, може відхилятися на товстому матеріалі |
| Навантаження на двигун | Звичайне | Нижче, допомагає малопотужним пилкам |
| Найкраще для | Загальних робіт, товстих або щільних аркушів | Дорогого матеріалу, довгих серій, слабших пилок |
Компроміс — це жорсткість: тонше полотно може вібрувати чи відхилятися на товстому щільному матеріалі, тож стандартні диски все ще перемагають для важких листових матеріалів на потужній пилці. Про інші способи скоротити втрати матеріалу, окрім вибору диска, читайте в посібнику, як мінімізувати відходи деревини при розкрої панелей.
Задайте пропил один раз — ріжте з упевненістю
CutPlan резервує точний пропил вашого диска в кожному проміжку кожного аркуша, тож розміри деталей і кількість аркушів залишаються чесними. Введіть значення один раз — і вся розкладка залишається точною.
Відкрити оптимізатор →Часті запитання
Що таке пропил пилки?
Пропил пилки є шириною матеріалу, яку диск знімає й перетворює на тирсу за кожен різ. Він ширший за тіло диска, бо зуби розведені за межі полотна, по черзі ліворуч і праворуч, тож готовий проріз дорівнює розводу зубів плюс сталь, а не самій сталі. Для більшості столярних дисків пропил становить 2,0-3,2 мм (близько 3/32-1/8 дюйма), а точна цифра залежить від тіла диска й того, наскільки зуби виступають за нього. Пропил важливий тому, що він віднімається від аркуша за кожен окремий різ, і втрати накопичуються по всій розкладці: ряд деталей, який на папері вміщається, може вийти на одну деталь коротшим, щойно кожен різ забере свою смужку. Кожна карта розкрою, яка має дати реальні деталі, мусить резервувати пропил між сусідами, і саме тому це налаштування є в будь-якому серйозному оптимізаторі.
Яка типова ширина пропилу для диска циркулярної або стаціонарної пилки?
Диск стаціонарної пилки з повним пропилом (10") ріже приблизно 3,0-3,2 мм (близько 1/8 дюйма), і саме з цього числа більшості людей варто починати, якщо вони не вимірювали. Тонкопильні диски ріжуть приблизно 2,0-2,4 мм (близько 3/32 дюйма), циркулярна пилка 7-1/4 дюйма дає 2,2-3,2 мм, трекові й занурювальні пилки дають 1,8-2,4 мм, а промислові панельні й балкові пилки дають 3,5-4,8 мм на основному диску. Фреза CNC знімає повний діаметр фрези, тож фреза 6 мм має пропил 6 мм, ширший за будь-яку пилку, тоді як лазер на тонкій фанері знімає лише 0,1-0,4 мм. Розкид між цими інструментами достатньо великий, щоб змінити кількість аркушів, тож не переносьте одне налаштування на всі. Використовуйте таблицю в цій статті як відправну точку, а потім виміряйте фактичний диск на фактичному верстаті, перш ніж довіряти цифрі на дорогій серії.
Як виміряти пропил своєї пилки?
Скористайтеся методом віднімання з цифровим штангенциркулем. Візьміть прямий обрізок матеріалу, який ви справді ріжете, точно виміряйте його довжину, потім зробіть один чистий різ поперек, виміряйте обидва отримані шматки й додайте їх разом. Різниця між початковою довжиною і сумою двох шматків є вашим пропилом, бо ця відсутня довжина є саме тим, що диск перетворив на тирсу. Наприклад, шматок, що показує 200,0 мм і дає два шматки загалом 196,8 мм, має пропил 200,0 - 196,8 = 3,2 мм. Повторіть різ два-три рази на свіжих обрізках і усередніть результати, оскільки одне вимірювання може збити злегка скошений різ або задирка на краю. Вимірюйте знову щоразу, коли міняєте диск чи верстат: тонкопильний диск, фреза CNC та панельна пилка є трьома різними числами, і налаштування лишається чесним, лише якщо відповідає інструменту в роботі.
Чи справді пропил змінює кількість потрібних аркушів?
Так. Пропил накопичується з кожним різом, тож якщо його ігнорувати, на аркуші може забракнути однієї деталі, і доведеться купувати додатковий аркуш. Механізм простий: розкладка, накреслена без пропилу, вкладає деталі впритул одна до одної, але кожен реальний різ забирає свою смужку з ряду, і до останньої деталі ряд стає довшим за аркуш. У прикладі з цієї статті вісім деталей по 305 мм на аркуші 2440 мм на папері вміщаються точно, проте з пропилом 3 мм на кожному з семи різів ряду потрібно 2461 мм, що на 21 мм довше за аркуш. Восьма деталь не вміщається, і ця одна відсутня деталь означає купівлю цілого зайвого аркуша, приблизно на 25% більше матеріалу через число, менше за сірник. Оптимізатор, що враховує пропил, запобігає цьому, резервуючи ширину диска в кожному проміжку до того, як рахує аркуші, тож надрукована кількість є тією, яку ви справді можете вирізати.
Чи має пропил фреза CNC або лазер?
Так. Фреза CNC не має пильного диска, але різець знімає паз, що дорівнює його повному діаметру, тож фреза 6 мм має пропил 6 мм, що ширше за будь-яку пилку й важить ще більше для щільних розкладок. Вводьте діаметр фрези як значення пропилу й змінюйте його щоразу, коли міняєте фрезу, бо фреза 3 мм і фреза 6 мм є двома різними налаштуваннями. Лазер на тонкій фанері знімає лише 0,1-0,4 мм, що незначно на грубій розкладці, але не нуль на точній роботі з багатьма деталями, де частки складаються вздовж ряду. Поширена помилка полягає в припущенні, що CNC і лазер не мають пропилу, бо немає видимого диска; матеріал усе одно видаляється. Якщо ваша програма для CNC уже компенсує траєкторію під фрезу, будьте обережні, щоб не зарезервувати ширину двічі, раз в оптимізаторі й раз у верстаті.
Чи варто округлювати значення пропилу в більшу чи меншу сторону?
Округлюйте в більшу сторону. Якщо ваш диск дає 3,0 мм, введіть 3,2 мм. Ці дві помилки не симетричні. Завищення пропилу резервує трохи зайвого простору між деталями, тож найгірший наслідок є крихітним зазором запасного матеріалу вздовж кожного різу, що майже нічого не коштує на аркуші. Заниження пропилу робить кожен зарезервований проріз вужчим за реальний різ, тож деталі виходять трохи заширокими для місця, яке дала їм розкладка, і остання деталь у ряду вже не вміщається. Ви дізнаєтесь про це, лише коли матеріал уже відрізаний, коли перепланувати запізно. Округлення вгору також поглинає дрібні відхилення від биття диска, злегка зношеного диска або різу, який не ідеально прямокутний. Виміряйте свій пропил методом віднімання, округліть до наступного розумного кроку вище й тримайте це налаштування, поки не зміните диск чи верстат.
Чи є пропил тим самим, що й товщина диска?
Ні. Товщина диска, яку часто називають товщиною полотна, є сталевим тілом диска, як надруковано на упаковці. Пропил є готовим прорізом, який диск лишає в матеріалі, і він ширший, бо зуби розведені за межі полотна, зазвичай на 0,4-0,8 мм. Саме цей розвід звільняє тіло диска, щоб воно не заклинювало в різі, і саме тому два диски з однаковою товщиною полотна можуть лишати прорізи різної ширини. Практична пастка полягає в тому, щоб прочитати товщину полотна на диску й ввести її як пропил: кожен зарезервований зазор тоді завузький на розвід зубів, і деталі виходять стиснутими вздовж ряду. Завжди плануйте, орієнтуючись на пропил, а не на товщину полотна, а коли на упаковці вказано обидві цифри, беріть пропил. Якщо не вказано жодної, виміряйте методом віднімання.