切割板材时减少木材浪费的9种方法

您扔掉的大部分材料,早在锯片碰到板材之前就已经决定了:取决于您如何选料、把哪些零件编成一组、按什么顺序下刀,以及那块尴尬的剩料最终是变成可用材料,还是废料箱里的一个三角。锯子不浪费木料,浪费的是规划。
本指南讲的是这种规划的实操层面:木工在成百上千张板材上积累下来的车间习惯和切割方法。软件可以在几秒内解出单张排样的几何问题,我们也会讲到它适用的环节,但工具无法决定哪些零件属于同一批次、什么时候可以放心打破纹理方向、板材上的节疤应该落在哪里。这些判断是手艺,材料的节省也正藏在这里。下面九个技巧,能把柜类和家具活的浪费压向 5% 到 10%。
1. 从板材出发做规划,而不是从零件出发
新手先定零件尺寸,再去找装得下的板材。有经验的下料者反着来:让零件尺寸能整齐地整除所买的板材。一整张 2440 x 1220 mm 的板材,偏爱那些与 2440 和 1220 有公因数的零件尺寸。
三个 400 mm 宽的零件横排在 1220 mm 的板宽上还有富余。把尺寸改成 430 mm,第三个就横排不下了,于是您要多开一条料,而第一条的大部分就搁浅了。在设计阶段把搁板深度挪动 20 到 30 mm——在那个阶段这往往无关紧要——常常能省下整整一条料。在敲定零件尺寸之前,先对照您实际购买的板材核对一遍;我们的标准板材尺寸指南列出了值得围绕其做设计的常见规格。
2. 先切最大的零件,并让余料保持矩形
切割顺序是业余爱好者最少利用的技巧。目标不只是把零件从板材上取下来,而是确保每一刀留下的东西仍然值得保留。先切最大的零件,并让前面几刀都是完整的、从一边贯通到另一边的直线切割,把板材分成两个最大的可用矩形。
失败的模式恰好相反:在一张新板材的中间追一个小零件,孤立出一条谁也用不上的细长 L 形。在台锯或裁板锯上,您本来就只能做贯通的全宽切割,所以把顺序规划成干净的纵切和横切。每一刀的检验标准很简单:切完之后,两块料是否仍然是我乐意存放的矩形?
3. 只在真正可见的地方锁定纹理方向
纹理约束是自找浪费的最大单一来源。您每强迫一个零件只朝一个方向,就从排样中拿走一个选项。在可见表面上这没得商量:抽屉面板、门板、面框,以及并排放在一起的一组侧板应当共享纹理,让整件作品浑然一体。
但柜子里的大多数零件从来没人看见:底板、背板、连接条、隐藏搁板和抽屉盒。在这些零件上,纹理至多关乎结构,绝不关乎外观。哪怕只让三分之一的零件自由旋转,也能换来紧密得多的套料;通过放开隐藏零件的纹理省下 5% 到 10% 的材料很常见。在切割清单上把每个零件标为"纹理锁定"或"自由",并且诚实地区分两者。
4. 每一刀都计入锯缝和修边
每张板材上都有两个安静的小偷。第一个是锯缝,也就是被锯片打成粉尘的那一条:台锯约 3 mm,导轨锯 2.4 到 2.8 mm,CNC 雕刻机铣刀则是 6 到 8 mm。看起来微不足道,直到您数一数刀数。
| 每张板材的刀数 | 锯缝 | 锯缝损耗合计 |
|---|---|---|
| 5 | 3 mm | 15 mm |
| 10 | 3 mm | 30 mm |
| 20 | 3 mm | 60 mm |
| 30 | 3 mm | 90 mm |
第二个小偷是工厂原边。板材的出厂边缘很少笔直方正,还常在运输中磕碰崩边,所以大多数细心的下料者会先在两条基准边上修掉 5 到 10 mm,再切正式零件。为了质量这样做是对的,但也意味着可用板面比标签尺寸小。按完整的 2440 x 1220 mm 来规划,然后两边各修 10 mm,您就悄悄失去了某个零件指望着的空间。从一开始就把锯缝和修边计入规划;我们的锯缝详解讲了如何测量和设置您自己的数值。
5. 把小零件套进剩余的空当
大零件放好之后,板材上仍有一块块敞开的空间:高侧板旁边的一条、短搁板下面的一方、沿某条边的一带。抽屉侧板、垫块、封边条、垫片和治具料就从这些窗口里来,不花一分额外的材料钱。
保持一份随时更新的小零件清单,外加几样车间常备需求,随时准备塞进任何出现的空当。与其为一把小零件另开一张新板,不如消耗您已经付过钱的空间。小零件是砖块之间的砂浆;当昨天的排样正好留下完美的空当时,不要再从整洁的新板上切它们。
6. 把相似零件和整个项目合并成批
一次规划的零件越多,排得越紧,因为排样有更多零件可以往每个空当里腾挪。把两个相同的柜子当成一个任务来规划,几乎总比一个接一个做更省。十个零件排在两张板材上,回旋余地远小于二十个零件排在四张板材上——后者某张板上的剩余空间,通常可以由本该去另一张板的零件补上。
先按材质和厚度分批:把所有 18 mm 桦木零件排成一个方案,所有 12 mm 背板排成另一个。如果有一个共用材质的小活在等着,就把它并进当前批次。同尺寸零件在同一次靠山设定下一口气切完,也更快、更一致。
7. 读懂板材:围绕节疤、空洞和损伤做规划
板材并不完美。胶合板内部藏着空洞,板面上带着补丁和橄榄球形修补,边角到货时就已压坏。切到一个可见零件的一半时才发现空洞,就是一张好板变成一块昂贵余料的过程。
所以下刀之前先读板。两面都走一遍,沿边缘敲一敲听空鼓,用铅笔标出每个节疤、补丁和受损边角。然后有意识地安置缺陷:把崩角放在反正要修掉的零件部位,把面上的补丁藏到柜背或搁板底面,把展示面引向干净的区域。一分钟的检查往往能救回一个零件,因为您是绕开瑕疵,而不是切进瑕疵。
8. 建一个您真正会用的余料库
每个车间都会产生余料。整洁的车间和高效的车间的区别,在于这些余料是被用掉,还是只是越堆越多。余料是您已经付过钱的免费材料——前提是下一个活开始时,您找得到它,也信得过它的尺寸。
可行的做法是一个小系统,而不是一座碎料山。只留超过合理门槛的板块(面板活大致以单边 300 mm 为界,更小的窄条只有在您真会用时才留),其余果断处理。用记号笔把真实尺寸写在每块料上,立着按尺寸分类存放,并维护一份有用余料的简单清单。然后先逛自家料架,再去买板。有纪律的余料习惯每年能悄悄省下好几张板材;我们的余料管理指南详细讲了标注和存放。
9. 让软件解决排布(唯一值得自动化的一步)
上面的一切都是手艺:挑零件、定纹理规则、读板材、维护余料架。整个流程中只有一个环节是纯数学,而它恰恰是人类最不擅长的:在一张板材上找出许多矩形的最紧排布。用方格纸手工排,通常会留下 15% 到 25% 的浪费,因为大脑测试不了足够多的排布方式。
这正是切割清单优化器的用武之地。车间侧的思考仍由您来做:挑好零件,标出哪些是纹理锁定,输入您真实的锯缝和修边,并把您的余料加为可用库存。然后软件会尝试大量排布,包括旋转和切割顺序,返回用最少板材装下最多零件的排样。它只自动化了这门手艺中的一个环节,并不取代规划。您可以在浏览器里免费运行您自己的切割清单,在碰锯子之前先看到排样。
各项技巧的收益对比
并非每个技巧都值得同样的投入。下面按典型的材料节省与各自增加的工作量做一个粗略排序。这些百分比仅作示意;您的真实数字取决于零件构成和材料。
| 技巧 | 典型节省的浪费 | 投入 |
|---|---|---|
| 自动化排样(优化器) | 10% 到 20% | 低 |
| 放开隐藏零件的纹理 | 5% 到 10% | 低 |
| 按板材整除关系设计零件 | 5% 到 10% | 中 |
| 使用余料库 | 一年累计 5% 到 15% | 中 |
| 零件与项目合并成批 | 3% 到 5% | 低 |
| 聪明的切割顺序 | 3% 到 5% | 中 |
| 小零件套进空当 | 2% 到 5% | 低 |
| 计入锯缝与修边 | 防止切错尺寸 | 低 |
| 读板并绕开缺陷 | 防止毁掉零件 | 低 |
实战示例:一张板材,一个书柜
设想用一整张 2440 x 1220 mm 的 18 mm 胶合板做一个书柜(它是我们胶合板切割清单指南逐步优化的那个项目的近亲——那一篇多了一块 6 mm 背板,它需要一张属于自己材质的板材,所以落在两张板材上):两块 1800 x 300 mm 的侧板,一块顶板和一块底板各 764 x 300 mm,四块 728 x 280 mm 的搁板,外加几根小连接条。匆忙的下料者从板中间锯出一块侧板,再去追一块搁板,最后剩下两块奇形怪状的 L 形,还得为最后一块搁板另开一张板。
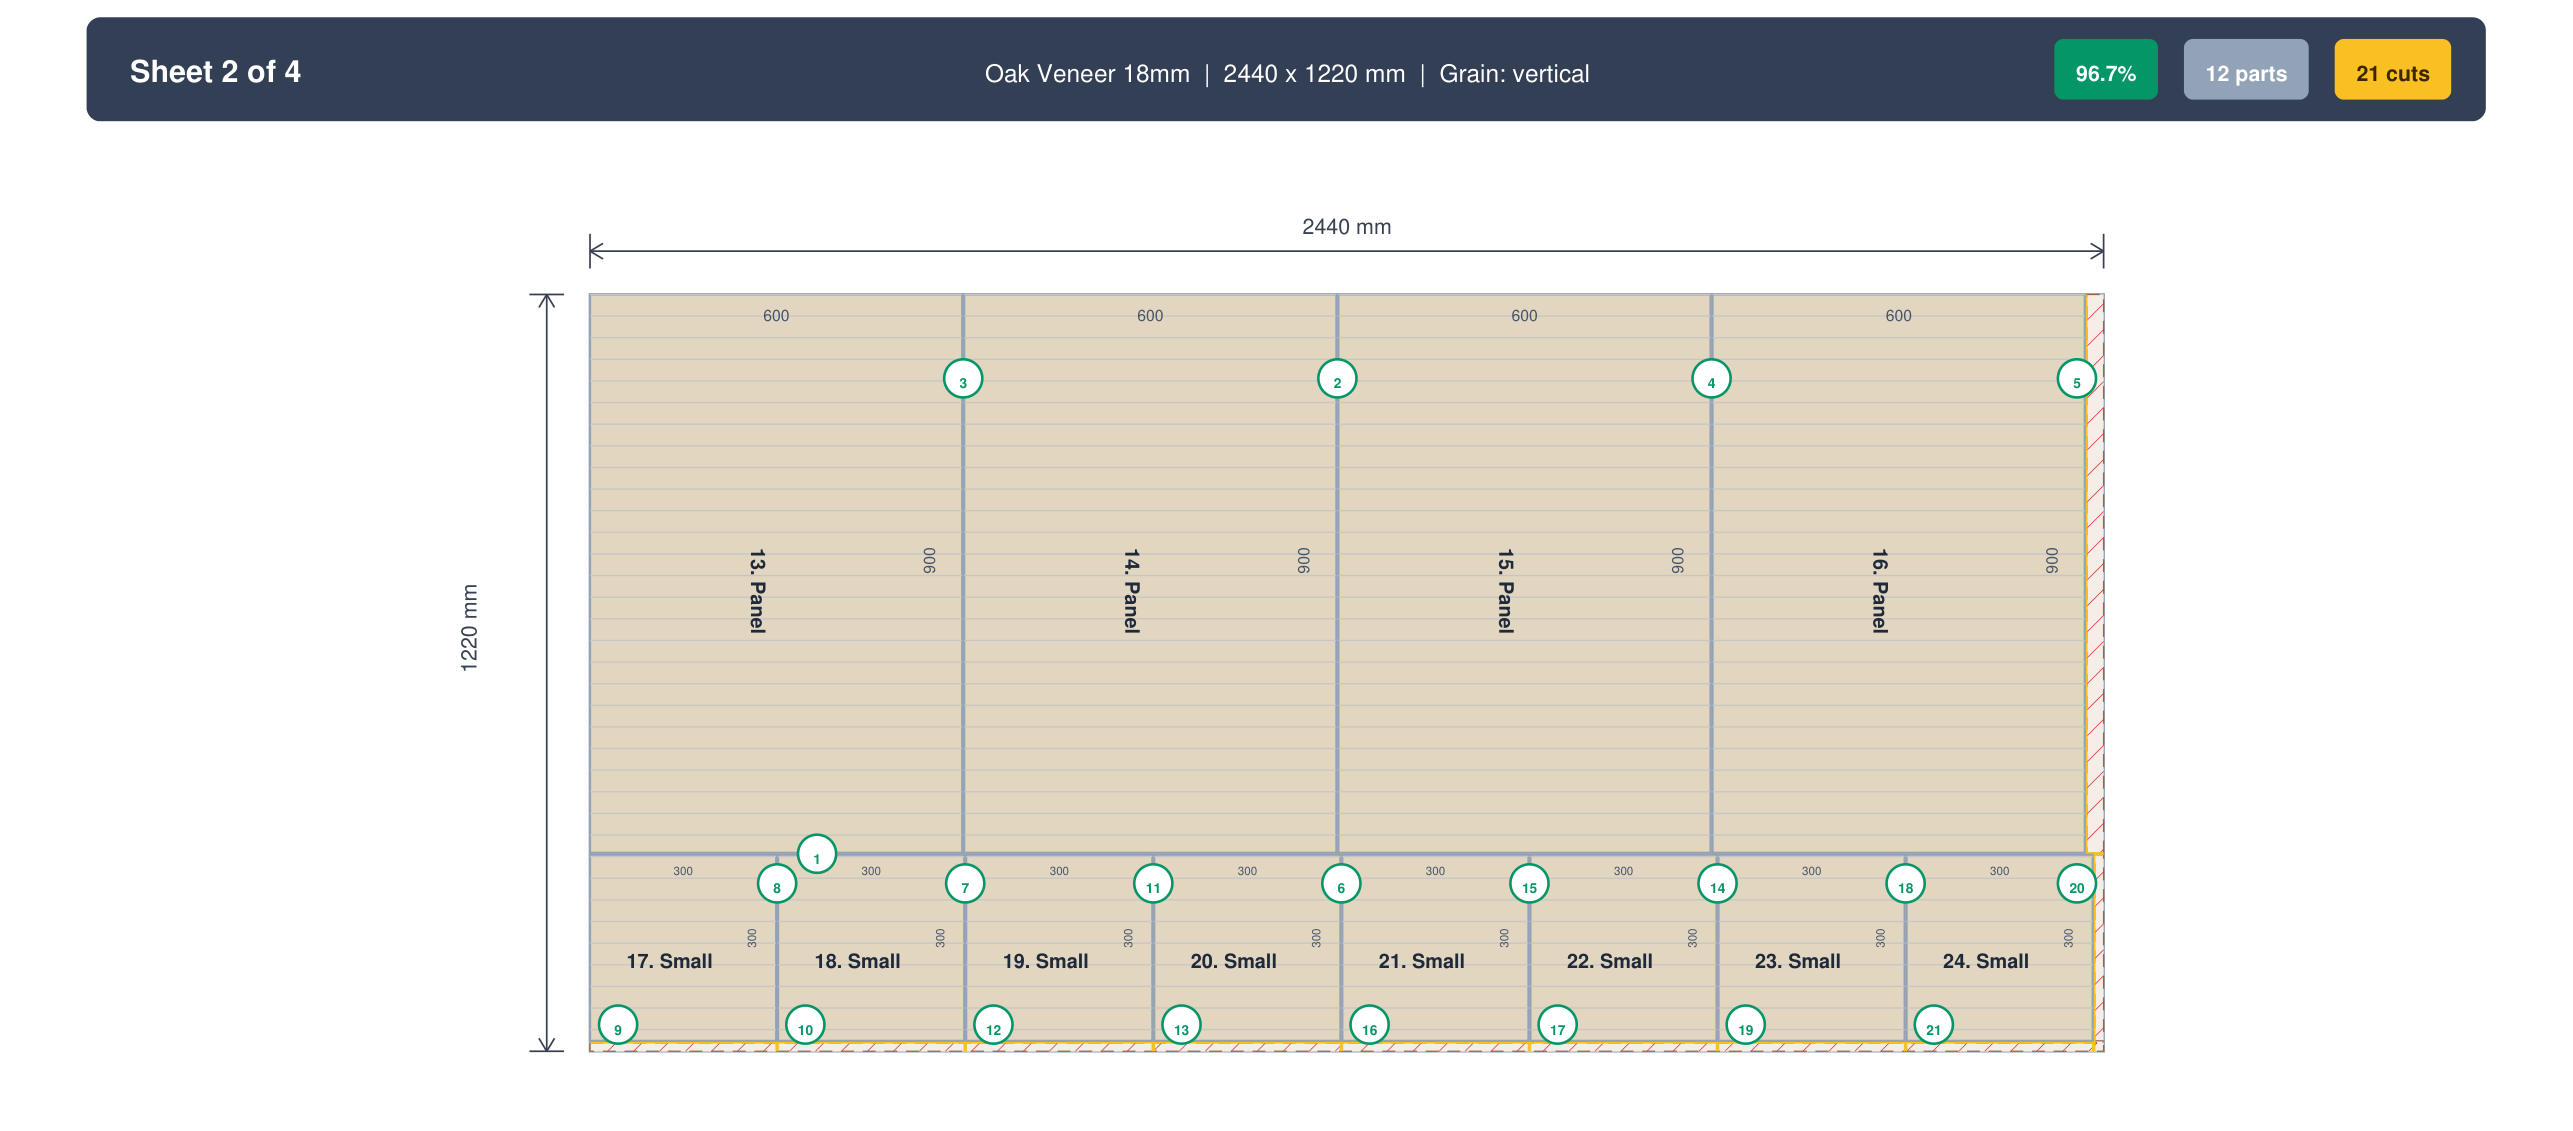
规划过的版本:先在两条基准边上各修掉 8 mm,然后沿整张板的长度方向纵切出三条 300 mm 宽的料。前两条各出一块 1800 mm 的侧板,尾端变成连接条;第三条首尾相接地容下顶板和底板。剩下的是一条宽约 300 mm、贯穿整张板长度的干净长带:四块搁板中的三块从这条带上整齐地横切下来,第四块出自顶底板那条料的剩余部分。一张板材,每块余料都是矩形,最大的一块剩料大到足以上架。同样的零件,同一台锯:改变的只有工序顺序。
关键要点
- 浪费大多在规划阶段就已决定,而不是在锯边:让零件尺寸能整齐整除您实际购买的板材。
- 先切最大的零件,让每块余料保持矩形、值得存放。
- 只在可见处锁定纹理方向;放开隐藏零件,换取更紧的套料。
- 从一开始就把锯缝和工厂原边的修边计入排样。
- 把小零件填进剩余空当,而不是另开新板。
- 相似零件与项目合并成批,买板前先逛自己的余料架。
- 把纯数学的那一步——排样——交给优化器自动完成。
常见问题
木料浪费控制在多少才算现实?
在典型的柜类和家具活上,认真规划后 5 到 12% 的浪费是现实的目标,而仓促的手工排样是 15 到 25%。这个差距来自三项永远不会消失的代价:锯缝,也就是锯片每一刀变成锯末的那一条;大多数细心的切割者在切真正的零件之前修掉的出厂边;以及纹理约束,它阻止零件旋转成最紧的排列。这些都无法完全靠规划消除,所以零浪费不是真实的目标,追求它浪费的是时间而不是木料。让您进入个位数的是操作顺序:把零件尺寸定得能把您实际买的板材整齐分割,先切最大的零件,再把小零件放进剩下的空当,而不是开一张新板。如果您最近几个活远远高出这个区间,材料通常是在排样上丢的,而不是在锯上。
切割方案真能减少浪费,还是只是更整洁?
切割方案确实减少浪费;整洁只是副产品。原因在于切割的排列决定了剩料是否还能用。一个让前几刀都是完整的贯通两边的整刀、让每块余料保持矩形、把共享一个尺寸的零件归成一条、再用小零件填满剩余空当的方案,能用比无计划切同样零件更少的板材装下同一个活。无计划的做法追着清单上的下一个零件走,为一把小零件开一张新板,还留下谁也用不上的 L 形碎料。拿上面的书柜例子来说:同样的侧板、顶板、底板和层板,要么从一张板上出来还剩一块能上架的余料,要么溢到第二张板上,完全取决于顺序。同样的零件,同样的锯,同样的锯片。只有方案变了,而差别是一整张板。
我应该总是先切最长的零件吗?
通常是的,因为先用贯通两边的整刀切最大的零件,往往会留下最大、最可复用的矩形。机制很简单:横跨整张板的一刀长纵切或横切把它分成两块干净的料,大零件在其他东西把板切碎之前先占好自己的位置。反过来,在一张新板的中间去追一个小零件,就会留下一条以后没有任何零件能用的窄条。不过,更微妙的规则不在于长度,而在于每一刀留下什么。在每一刀之前,问问自己切出来的两块料是不是仍然是您乐意存放的矩形。有时这意味着先沿长边纵切,有时是一刀横切,取决于零件之间如何共享尺寸。在书柜的例子里,先沿全长纵切出三条,正是让每块剩料保持矩形、最后一块大到能上架的原因。
留余料值得吗,还是存放成本得不偿失?
值得,但只对有用的料,而且要有一套系统。余料是您已经付过钱的材料,所以复用一块就是您能买到的最便宜的板材;只有当料架变成一堆没人翻的乱料时,存放成本才会占上风。做面板活,单边超过大约 300 mm 的板块配得上它占的空间,因为它们还能承担层板或抽屉底板这样一个真正的零件。更小的窄条只有在您真会用那个尺寸时才留,其余的果断处理。用记号笔在每块留下的料上写上真实尺寸,立放并按尺寸分类,保留一份料架上有什么的简短清单,每次买板前先逛这份清单。这样保管的余料一年能悄悄省下好几张板材;没有标签也没有门槛地囤积,它们只会塞满车间,最后照样被扔掉。
什么时候可以放心忽略纹理方向来省料?
在没人会看见的零件上可以放心忽略纹理:柜底、背板、连接条、隐藏搁板和抽屉盒。在这些零件上,纹理至多是结构性的,从来不是外观性的,所以强迫它们朝一个方向走,只会减少排样选项,却换不来任何看得见的好处。每一个纹理锁定的零件都让排样少了一种本可利用的旋转,而哪怕只让三分之一的零件自由旋转,也能套得紧得多。所有可见的零件都保持锁定,并在相邻摆放、需要读起来像一整块的表面上最严格:门板、抽屉面板和一排外露的侧板。实用的习惯是在切割清单上把每个零件标为纹理锁定或自由,并诚实地分清哪个是哪个。这一列让决定变得明确,在大多数橱柜活上,它释放出的零件足以节省 5 到 10% 的材料,而客户看到的东西什么都没变。
锯缝到底浪费多少材料?
锯缝浪费的材料比大多数人预想的多,因为它是每一刀都要付的。3 mm 的锯片每刀去掉 3 mm 材料,所以一张切 20 刀的板材光锯末就损失约 60 mm,差不多是您本来指望的一条窄料的宽度。2.4 到 2.8 mm 的导轨锯稍微温和一点;6 到 8 mm 的 CNC 雕刻机铣刀每刀损失得多得多。锯缝不只是让剩料变小,它还让第一刀之后的每个零件都错位,这就是为什么不带锯缝画出的排样会交出短几毫米的零件,或者一个再也放不进板材的最后零件。解决办法不是少切。实际量一量您的锯片,不要靠猜,把真实的锯缝连同边缘修边一起输入您的方案,让排样在您下刀之前先吸收掉这份损失。