Qué es el kerf de sierra: anchos, pérdida de material y cómo definirlo

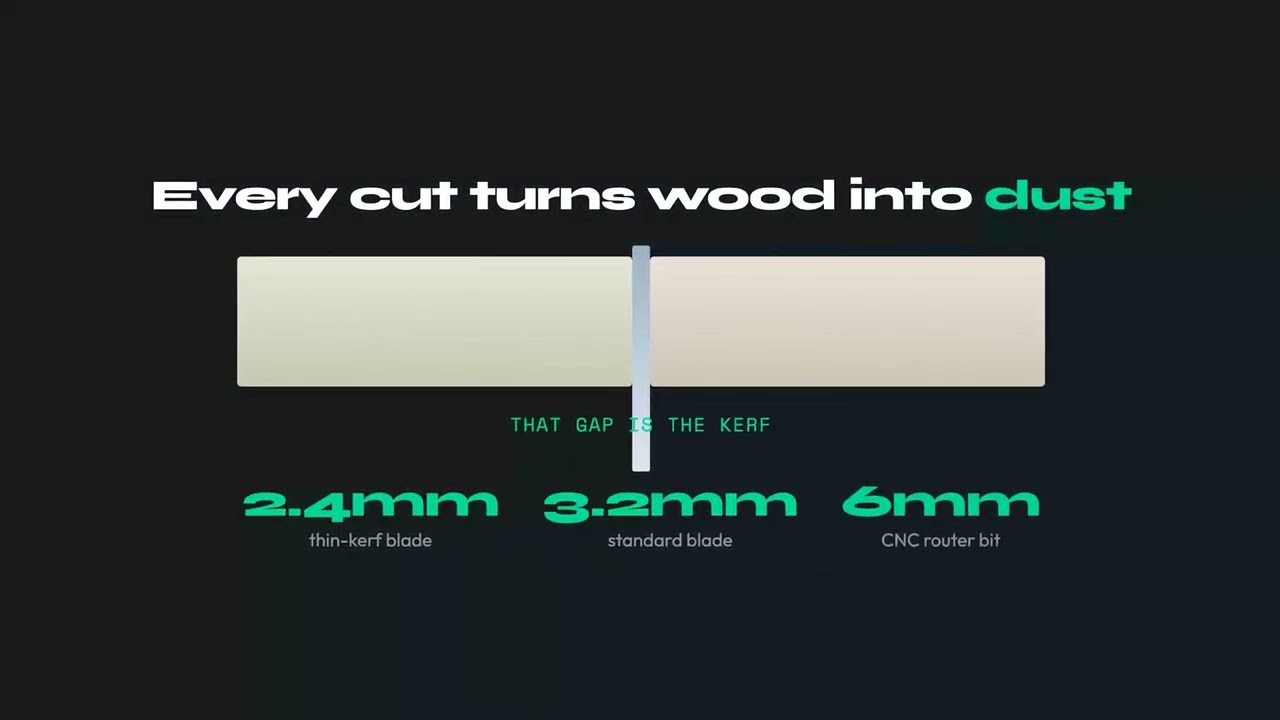
El kerf de sierra es el ancho de material que una hoja convierte en aserrín en cada pasada, por eso un corte nunca tiene ancho cero. En la mayoría de las hojas de carpintería el kerf es de 2,0 a 3,2mm (aproximadamente 3/32 a 1/8 de pulgada): la cifra exacta depende del cuerpo de la hoja y de cuánto se abren sus dientes. Suena trivial, pero es el número más pasado por alto de toda una lista de corte. Ignora un kerf de 3mm en unas pocas docenas de cortes y puedes perder en silencio una pieza entera, o un tablero entero, sin que una sola medida parezca estar mal.
Esta guía cubre qué es realmente el kerf, los anchos de kerf reales de cada herramienta habitual, un ejemplo trabajado de cómo un número diminuto cuesta un tablero entero, cómo medir tu propia hoja y cómo configurar el kerf correctamente para que tu lista de corte sea honesta.
¿Qué es el Kerf de Sierra?
Cuando una hoja atraviesa un tablero no se limita a separarlo en dos piezas. Desgasta un canal delgado de material y lo expulsa convertido en aserrín y virutas. Ese canal es el kerf, y el ancho del canal es el ancho de kerf. Todo lo que hay dentro desaparece de forma permanente. No lo puedes recuperar, y no puedes cortar dos piezas para que lo compartan.
El ancho del kerf lo determinan dos factores que actúan juntos:
- Grosor del disco (cuerpo): el disco plano de acero de la hoja, normalmente de 1,6 a 2,4mm en una hoja de sierra de mesa.
- Trabado de dientes: los dientes de carburo son más anchos que el disco, doblados hacia afuera o rectificados sobresaliendo del cuerpo, para que la hoja despeje su propio camino y no se atasque ni queme el material. Son los dientes los que en realidad definen la ranura final.
Por eso el kerf siempre es más ancho que el disco. Un error común es leer el grosor del disco en la hoja e ingresarlo como si fuera el kerf: el corte real es de 0,4 a 0,8mm más ancho que el cuerpo. El kerf también es completamente distinto del rayado o ranurado superficial, donde una hoja poco profunda elimina poco o ningún ancho, y de un láser, que vaporiza apenas una fracción de material.
Anchos de Kerf de Sierra por Herramienta: una Tabla de Referencia
El kerf varía más de lo que la mayoría espera, desde una fracción de milímetro en un serrucho japonés de tracción fino hasta casi 5mm en una sierra de panel industrial. Los rangos de abajo son las cifras reales con las que debes planificar. Mide siempre tu propia hoja antes de un trabajo ajustado, pero este es un punto de partida confiable.
| Herramienta / Hoja | Kerf típico (mm) | Kerf típico (pulgada) |
|---|---|---|
| Sierra de mesa, kerf completo (10") | 3,0 a 3,2mm | ~1/8" |
| Sierra de mesa, kerf delgado | 2,0 a 2,4mm | ~3/32" |
| Sierra circular (7-1/4") | 2,2 a 3,2mm | ~3/32" a 1/8" |
| Sierra de carril / de inmersión | 1,8 a 2,4mm | ~1/16" a 3/32" |
| Ingletadora / sierra de corte | 2,4 a 3,2mm | ~3/32" a 1/8" |
| Sierra de calar | 1,5 a 2,5mm | ~1/16" a 3/32" |
| Sierra de cinta (reaserrado / hoja angosta) | 0,8 a 1,8mm | ~1/32" a 1/16" |
| Serrucho japonés de tracción / serrucho fino | 0,3 a 0,6mm | ~1/64" a 1/32" |
| Sierra de panel industrial / escuadradora (hoja principal) | 3,5 a 4,8mm | ~9/64" a 3/16" |
| Hoja rayadora de sierra de panel | ajustada a la hoja principal, corre una fracción más ancha | - |
| Fresa de router CNC (1/8" / 3mm) | 3,0 a 3,2mm | 1/8" |
| Fresa de router CNC (1/4" / 6mm) | 6,0 a 6,4mm | 1/4" |
| Cortadora láser (contrachapado delgado) | 0,1 a 0,4mm | insignificante |
Dos entradas sorprenden a la gente. Un router CNC no tiene hoja de sierra, pero la fresa elimina una ranura igual a su diámetro completo, así que una fresa de 6mm tiene un kerf de 6mm, más ancho que cualquier sierra. Una hoja rayadora de sierra de panel hace un precorte poco profundo en la cara inferior para que la hoja principal no astille el laminado, y se ajusta deliberadamente una fracción más ancha que la hoja principal, no más angosta. Para el cálculo del diseño, el ancho de la hoja principal es el número que cuenta.
Qué Kerf Ajustar Para Cada Material
La tabla de herramientas de arriba te dice qué elimina una hoja. La pregunta que la gente realmente busca es la inversa: estoy cortando este material, ¿qué hoja y qué valor de kerf planifico? Las cifras de abajo son las configuraciones de taller más habituales, con el valor que debes escribir en el campo de kerf de tu optimizador. Mide siempre sobre un recorte del material real si el trabajo es ajustado.
| Material | Hoja o herramienta habitual | Kerf a ajustar | Por qué |
|---|---|---|---|
| Melamina, aglomerado laminado | Hoja de kerf completo 80T triple-chip (TCG), o sierra de panel con hoja rayadora | 3,2mm (1/8") | Un disco rígido y un rayado previo evitan que se astille el laminado; las hojas de kerf delgado vibran en tableros densos |
| Contrachapado, paneles enchapados | 60 a 80T ATB, kerf completo o delgado | 2,4 a 3,2mm | Alto número de dientes para una chapa de cara limpia; el kerf delgado funciona bien en una sierra de carril |
| MDF, HDF | Kerf completo 60T o más | 3,0 a 3,2mm | Denso y abrasivo; un disco completo corre más frío y más recto |
| Madera maciza, corte al hilo | 24 a 30T de diente plano o ATB; kerf delgado en sierras más pequeñas | 2,4 a 3,2mm | Pocos dientes evacúan la viruta; usa kerf delgado solo si la sierra es de menos de 2 HP |
| Madera maciza, corte transversal | 60 a 80T ATB, ingletadora o sierra de mesa | 2,4 a 3,2mm | Dientes finos para extremos sin astillado; el kerf sigue a la hoja que tengas |
| Aluminio, metal no ferroso | TCG, ángulo negativo, hoja para no ferrosos | 3,0 a 3,2mm | El ángulo negativo evita que la hoja agarre; siempre un disco de kerf completo |
| Acrílico, policarbonato, plásticos | TCG o ATB fino, ángulo bajo; láser para lámina delgada | 2,4 a 3,2mm sierra, 0,1 a 0,3mm láser | Un avance lento evita que se derrita; el kerf del láser es lo bastante pequeño para redondear a 0 en diseños aproximados |
| Tela, vinilo, cuero (rollos) | Cortador giratorio, tijeras o cuchilla recta | 0mm | Una cuchilla separa el material sin eliminar nada; pon el kerf en cero y planifica el espaciado como margen de costura |
| Chapa metálica, placa de acero | Plasma, láser de fibra o corte por chorro de agua | 0,2mm láser, 1 a 2mm plasma, ~1mm chorro de agua | El kerf depende de la boquilla y el grosor; la ficha técnica de la máquina es el número a usar |
El patrón es simple: los tableros densos o frágiles quieren el disco más rígido que tengas, así que planifica con un 3,2mm completo; la madera maciza en una sierra modesta es donde una hoja de kerf delgado se amortiza; y cualquier cosa cortada con cuchilla o láser es, en la práctica, un trabajo de kerf cero. Sea cual sea tu caso, el valor va en el optimizador antes de pulsar calcular, no en tu cabeza junto a la sierra.
Cómo se Acumula el Kerf: la Hoja Extra Escondida
Aquí es donde el kerf deja de ser un dato curioso. Supón que necesitas ocho piezas, cada una de 305mm de largo, cortadas de un tablero estándar de 2440mm.
Sobre el papel la cuenta es perfecta: 8 x 305mm = 2440mm. Una hoja de cálculo, o cualquier lista de corte que ignore el kerf, reporta un tablero con cero desperdicio. Un ajuste perfecto y exacto.
Ahora agrega una hoja real. Entre ocho piezas hay siete cortes, y cada corte se come 3mm:
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
Eso es 21mm más que el tablero. La octava pieza no existe. Tu hoja la convirtió en 21mm de aserrín repartidos de forma invisible entre siete cortes. En la realidad obtienes siete piezas por tablero, no ocho, y nada en tu hoja de cálculo te lo advirtió.
Ahora llévalo a un trabajo real. Supongamos que el proyecto necesita 32 de esas piezas:
- Kerf ignorado: 32 / 8 = 4 tableros.
- Kerf incluido: 7 por tablero, así que 32 / 7 = 4,57, que redondea a 5 tableros.
Un tablero extra, cerca de un 25% más de material, por un número más pequeño que un fósforo. En contrachapado de madera dura caro, ese único descuido puede costar más que una hoja premium, por eso optimizar una lista de corte de contrachapado se paga sola desde el primer proyecto. Este ejemplo es ilustrativo, pero el mecanismo es exactamente cómo aparecen los errores de kerf en el taller: nunca como un gran error, siempre como una fuga lenta que sale a la luz en el último corte o el último tablero.
Un optimizador real aplica esta misma lógica en dos dimensiones, reservando el kerf en cada hueco entre piezas vecinas del tablero, no solo en una sola fila de cortes longitudinales. Por eso un boceto hecho a mano que «parece que encaja» tan a menudo no encaja. Para el panorama completo de cómo interactúan las decisiones de distribución y el kerf, consulta la guía completa de optimización de listas de corte, y si estás decidiendo qué stock comprar, la guía de medidas estándar de tableros combina bien con una planificación consciente del kerf.
Cómo Medir tu Kerf Real (No te Fíes de la Etiqueta)
Las especificaciones impresas de la hoja son un punto de partida, no la verdad. Una hoja reafilada o retipada, un trabado de dientes desgastado, o un disco ligeramente alabeado desplazan el kerf real en unas décimas de milímetro. Medir toma dos minutos y elimina todas las conjeturas.
El Método de la Resta (el Más Preciso)
- Toma un retazo recto del material que realmente cortas y mide su longitud con precisión usando un calibre digital. Supongamos que marca 200,0mm.
- Haz un corte transversal limpio cerca de la mitad con la hoja que piensas usar.
- Mide las dos piezas resultantes y súmalas. Si suman 196,8mm, tu kerf es 200,0 - 196,8 = 3,2mm.
- Repite dos o tres veces con retazos nuevos y promedia los resultados. El número que falta es exactamente el material que la hoja eliminó.
El Método de la Ranura (Comprobación Rápida)
Corta una ranura parcial en un trozo de descarte, y luego mide el ancho de la ranura con las mordazas de tu calibre. Es más rápido pero menos confiable, porque las paredes de la ranura quedan ásperas y la lectura tiende a variar una o dos décimas.
De cualquier forma, usa un calibre digital, no una cinta métrica. El kerf vive en las décimas de milímetro, y una cinta no puede distinguir de forma confiable 2,4mm de 3,2mm. Esa diferencia lo es todo.
Cómo Configurar el Kerf en un Optimizador de Listas de Corte
Un optimizador de listas de corte distribuye tus piezas en los tableros y reserva un hueco para la hoja entre cada corte vecino. Ese hueco es el valor de kerf que ingresas, así que acertarlo es la diferencia entre un diseño que corta limpio y uno que te deja una fracción corto en la última fila. Tres reglas lo mantienen honesto:
- Ingresa tu valor medido, no el predeterminado. Si mediste 3,1mm, ingresa 3,1mm.
- Redondea hacia arriba, nunca hacia abajo. Si dudas entre 3,0 y 3,2mm, usa 3,2mm. Sobreestimar deja una fracción de espacio extra entre piezas, lo cual es inofensivo. Subestimar hace que las piezas queden ligeramente demasiado anchas para su hueco, algo que solo descubres parado frente a la sierra con el material ya cortado.
- Vuelve a configurarlo cuando cambies de hoja o de máquina. Una hoja de kerf delgado, una fresa CNC y una sierra de panel industrial son tres números distintos. No arrastres una sola configuración entre las tres.
En CutPlan configuras el kerf una sola vez en los ajustes del proyecto y se aplica automáticamente a cada hueco de cada tablero, así que las medidas impresas de tus piezas se mantienen precisas y tu conteo de tableros es real, no optimista. Si tu objetivo es simplemente saber cuánto stock comprar, la calculadora de cuántos tableros necesitas usa la misma matemática consciente del kerf para convertir una lista de piezas en un conteo de tableros honesto.
Errores Comunes con el Kerf
- Olvidar el kerf por completo. La trampa del ajuste exacto: una hoja de cálculo dice que las piezas encajan perfectamente, el tablero no, y la última pieza nunca aparece.
- Usar la especificación nominal o de marketing. El empaque de la hoja suele indicar una cifra ideal. Una hoja usada o retipada corta un ancho distinto. Mide la hoja que realmente tienes.
- Confundir el grosor del disco con el kerf. El trabado de dientes hace que el corte real sea más ancho que el cuerpo de acero, normalmente entre 0,4 y 0,8mm.
- Suponer que el CNC y el láser no tienen kerf. Una fresa de router elimina su diámetro completo, que puede ser más ancho que cualquier sierra. Incluso un láser elimina una fracción de milímetro.
- Arrastrar un solo kerf entre todas las herramientas. Cambiar de una hoja de kerf completo en la sierra de mesa a una hoja de kerf delgado o a una sierra de panel y dejar el valor anterior sin cambiar distorsiona todos los huecos.
- Redondear hacia abajo «para ahorrar material». Esto es al revés. Reservar de menos para el kerf no ahorra madera, produce piezas demasiado grandes para su hueco y obliga a un recorte.
Hojas de Kerf Delgado vs. Kerf Completo
Una hoja de kerf delgado (alrededor de 2,4mm) elimina aproximadamente un 25% menos de material por corte que una hoja de kerf completo (alrededor de 3,2mm). En un trabajo con 50 cortes esa es la diferencia entre perder 160mm y 120mm de material aprovechable, unos 40mm o 1,5 pulgadas ahorradas, y en una tanda de contrachapado caro eso puede ser un tablero entero a lo largo de un proyecto grande.
| Factor | Kerf completo (3,2mm) | Kerf delgado (2,4mm) |
|---|---|---|
| Material perdido por corte | 3,2mm | 2,4mm |
| Perdido en 50 cortes | 160mm | 120mm |
| Estabilidad de corte | Excelente, disco rígido | Buena, puede flexar en stock grueso |
| Carga del motor | Normal | Menor, ayuda a sierras con poca potencia |
| Mejor para | Trabajo general, tableros gruesos o densos | Material caro, tandas largas, sierras menos potentes |
La contrapartida es la rigidez: un disco más delgado puede vibrar o desviarse en stock grueso y denso, así que las hojas de kerf completo siguen ganando para tableros pesados con una sierra potente. Para más formas de reducir la pérdida de material más allá de la hoja, consulta cómo minimizar el desperdicio de madera al cortar tableros.
Configura tu Kerf una Vez, Corta con Confianza
CutPlan reserva el kerf exacto de tu hoja en cada hueco de cada tablero, así que las medidas de tus piezas y el conteo de tableros se mantienen honestos. Ingrésalo una vez y todo el diseño se mantiene preciso.
Abrir Optimizador →Preguntas Frecuentes
¿Qué es el kerf de una hoja de sierra?
El kerf de sierra es el ancho de material que una hoja elimina y convierte en aserrín en cada corte. Es más ancho que el cuerpo de la hoja porque los dientes sobresalen del disco, triscados alternadamente a izquierda y derecha, así que la ranura final es el triscado más el acero, no el acero solo. En la mayoría de las hojas de carpintería el kerf es de 2,0 a 3,2mm (cerca de 3/32 a 1/8 de pulgada), y la cifra exacta depende del cuerpo de la hoja y de cuánto sobresalen los dientes. El kerf importa porque se resta del tablero en cada uno de los cortes, y las pérdidas se acumulan a lo largo de una distribución: una fila de piezas que cabe sobre el papel puede quedarse una pieza corta una vez que cada corte se ha llevado su tajada. Toda lista de corte que pretenda producir piezas reales tiene que reservar el kerf entre vecinas, y por eso es un ajuste en cualquier optimizador serio.
¿Cuál es un ancho de kerf típico para una hoja de sierra circular o de mesa?
Una hoja de sierra de mesa de kerf completo (10 pulgadas) corta cerca de 3,0 a 3,2mm (aproximadamente 1/8 de pulgada), y ese es el número del que la mayoría debería partir si no ha medido. Las hojas de kerf delgado cortan cerca de 2,0 a 2,4mm (aproximadamente 3/32 de pulgada), una sierra circular de 7-1/4 pulgadas va de 2,2 a 3,2mm, las sierras de carril y de inmersión van de 1,8 a 2,4mm, y las sierras de panel o de barra industriales van de 3,5 a 4,8mm en la hoja principal. Un router CNC elimina el diámetro completo de su fresa, así que una fresa de 6mm tiene un kerf de 6mm, más ancho que cualquier sierra, mientras que un láser en contrachapado delgado elimina solo de 0,1 a 0,4mm. La diferencia entre estas herramientas es lo bastante grande como para cambiar un recuento de tableros, así que no arrastres un mismo ajuste a todas ellas. Usa la tabla de este artículo como punto de partida, y luego mide la hoja real en la máquina real antes de fiarte de la cifra en una tanda cara.
¿Cómo mido el kerf de mi sierra?
Usa el método de la resta con un calibre digital. Toma un retazo recto del material que cortas de verdad y mide su longitud con precisión, luego haz un corte limpio a través de él, mide las dos piezas resultantes y súmalas. La diferencia entre la longitud original y la suma de las dos piezas es tu kerf, porque esa longitud que falta es exactamente lo que la hoja convirtió en polvo. Por ejemplo, una pieza que mide 200,0mm y da dos piezas que suman 196,8mm tiene un kerf de 200,0 - 196,8 = 3,2mm. Repite el corte dos o tres veces con retazos nuevos y promedia los resultados, ya que una sola lectura puede desviarse por un corte ligeramente inclinado o una rebaba en el borde. Vuelve a medir cada vez que cambies de hoja o de máquina: una hoja de kerf delgado, una fresa CNC y una sierra de panel son tres números distintos, y el ajuste solo sigue siendo honesto si coincide con la herramienta en uso.
¿El kerf realmente cambia cuántos tableros necesito?
Sí. El kerf se acumula en cada corte, así que ignorarlo puede dejarte una pieza corta por tablero y obligarte a comprar un tablero extra. El mecanismo es simple: una distribución dibujada sin kerf encaja las piezas borde con borde, pero cada corte real se lleva su tajada de la fila, y para la última pieza la fila es más larga que el tablero. En el ejemplo de este artículo, ocho piezas de 305mm a lo largo de un tablero de 2440mm caben exactamente sobre el papel, pero con un kerf de 3mm en cada uno de los siete cortes la fila necesita 2461mm, que son 21mm más que el tablero. La octava pieza no cabe, y esa única pieza que falta significa comprar un tablero entero de más, aproximadamente un 25% más de material por un número más pequeño que una cerilla. Un optimizador que tiene en cuenta el kerf evita esto reservando el ancho de la hoja en cada hueco antes de contar los tableros, así que el recuento impreso es uno que de verdad puedes cortar.
¿Un router CNC o un láser tienen kerf?
Sí. Un router CNC no tiene hoja de sierra, pero la fresa elimina una ranura igual a su diámetro completo, así que una fresa de 6mm tiene un kerf de 6mm, que es más ancho que cualquier sierra e importa aún más en distribuciones ajustadas. Ingresa el diámetro de la fresa como tu kerf, y cámbialo cada vez que cambies de fresa, porque una fresa de 3mm y una de 6mm son dos ajustes distintos. Un láser en contrachapado delgado elimina solo de 0,1 a 0,4mm, que es despreciable en una distribución aproximada pero no cero en trabajos de precisión con muchas piezas, donde las fracciones se suman a lo largo de una fila. El error habitual es suponer que la CNC y el láser no tienen kerf porque no hay una hoja visible; el material se elimina igualmente. Si el software de tu CNC ya compensa la trayectoria por la fresa, ten cuidado de no reservar el ancho dos veces, una en el optimizador y otra en la máquina.
¿Debo redondear mi configuración de kerf hacia arriba o hacia abajo?
Redondea hacia arriba. Si tu hoja mide 3,0mm, ingresa 3,2mm. Los dos errores no son simétricos. Sobreestimar el kerf reserva un poco de espacio extra entre piezas, así que el peor resultado es un hueco diminuto de material sobrante a lo largo de cada corte, que no cuesta casi nada en todo un tablero. Subestimar el kerf hace que cada ranura reservada sea más estrecha que el corte real, así que las piezas acaban ligeramente demasiado anchas para el espacio que la distribución les dio, y la última pieza de una fila ya no cabe. Eso solo lo descubres una vez que el material ya está cortado, cuando es demasiado tarde para replanificar. Redondear hacia arriba también absorbe pequeñas variaciones por el bamboleo de la hoja, una hoja algo desgastada o un corte que no queda perfectamente a escuadra. Mide tu kerf con el método de la resta, redondea al siguiente incremento razonable por encima, y mantén ese ajuste hasta que cambies la hoja o la máquina.
¿Es el kerf lo mismo que el grosor de la hoja?
No. El grosor de la hoja, a menudo llamado grosor del disco, es el cuerpo de acero de la hoja tal como aparece impreso en el envase. El kerf es la ranura final que la hoja deja en el material, y es más ancha porque los dientes sobresalen del disco, normalmente entre 0,4 y 0,8mm. Ese triscado es lo que despeja el cuerpo de la hoja para que no se atasque en el corte, y es la razón por la que dos hojas con el mismo grosor de disco pueden dejar ranuras de distinto ancho. La trampa práctica es leer el grosor del disco en la hoja e ingresarlo como kerf: cada hueco reservado queda entonces demasiado estrecho por el valor del triscado, y las piezas salen apretadas a lo largo de una fila. Planifica siempre con base en el kerf, no en el grosor del disco, y cuando el envase indique ambas cifras, usa el kerf. Si no indica ninguna, mide con el método de la resta.