La guía completa de optimización de listas de corte (2026)

La optimización de listas de corte es el proceso de organizar piezas sobre el material en bruto —como tableros de contrachapado, paneles de vidrio o placas metálicas— para minimizar el desperdicio y reducir los costos de materiales. También conocida como el problema de corte de stock en 2D, usa algoritmos para encontrar la disposición más eficiente para tus piezas. Ya seas un aficionado construyendo tu primera estantería o un taller profesional cortando 50 tableros a la semana, entender cómo funciona la optimización te ahorrará tiempo, dinero y material.
¿Qué es la optimización de listas de corte?
Todo proyecto que implica cortar piezas de material en tablero comienza con el mismo desafío: tienes una lista de piezas que necesitas y una reserva de tableros de donde cortarlas. El objetivo es encajar todas las piezas en la menor cantidad posible de tableros con el mínimo desperdicio sobrante.
Considera un ejemplo real. Estás construyendo un juego de muebles de cocina y necesitas 24 piezas —paneles laterales, estantes, fondos y puertas— en tres espesores de material diferentes: 18 mm de contrachapado para los cuerpos, 6 mm de tablero duro para los fondos y 16 mm de melamina para los estantes. Cada material viene en tableros estándar de 2440 × 1220 mm (8 × 4 pies).
Organizar manualmente 24 piezas en tres materiales sobre papel toma 30–60 minutos, e incluso un carpintero experimentado desperdicia típicamente 15–25% del área del tablero. Un optimizador hace el mismo trabajo en menos de 5 segundos y normalmente logra un 5–12% de desperdicio, ahorrando uno o dos tableros completos en un proyecto de este tamaño.
Matemáticamente, esto es una variante del problema de bin-packing en 2D, clasificado como NP-difícil. Esto significa que no existe un algoritmo conocido capaz de garantizar la solución absolutamente óptima en un tiempo razonable para entradas grandes. En su lugar, los optimizadores usan estrategias heurísticas: atajos inteligentes que encuentran soluciones excelentes (casi óptimas) con rapidez. La buena noticia: las heurísticas modernas se acercan a un 1–3% del óptimo teórico en proyectos típicos de carpintería, muy por encima de lo que cualquier persona puede lograr a mano.
El concepto se aplica universalmente en todas las industrias. Los fabricantes de muebles optimizan contrachapado y MDF. Los cristaleros optimizan paneles de ventana. Los talleres metalúrgicos optimizan placas de acero para corte por plasma CNC. Los materiales y las máquinas cambian, pero las matemáticas subyacentes —encajar rectángulos dentro de rectángulos con el mínimo desperdicio— son idénticas. Esta guía cubre todo, desde los conceptos básicos hasta las técnicas avanzadas, con enlaces a análisis detallados sobre cada tema específico.
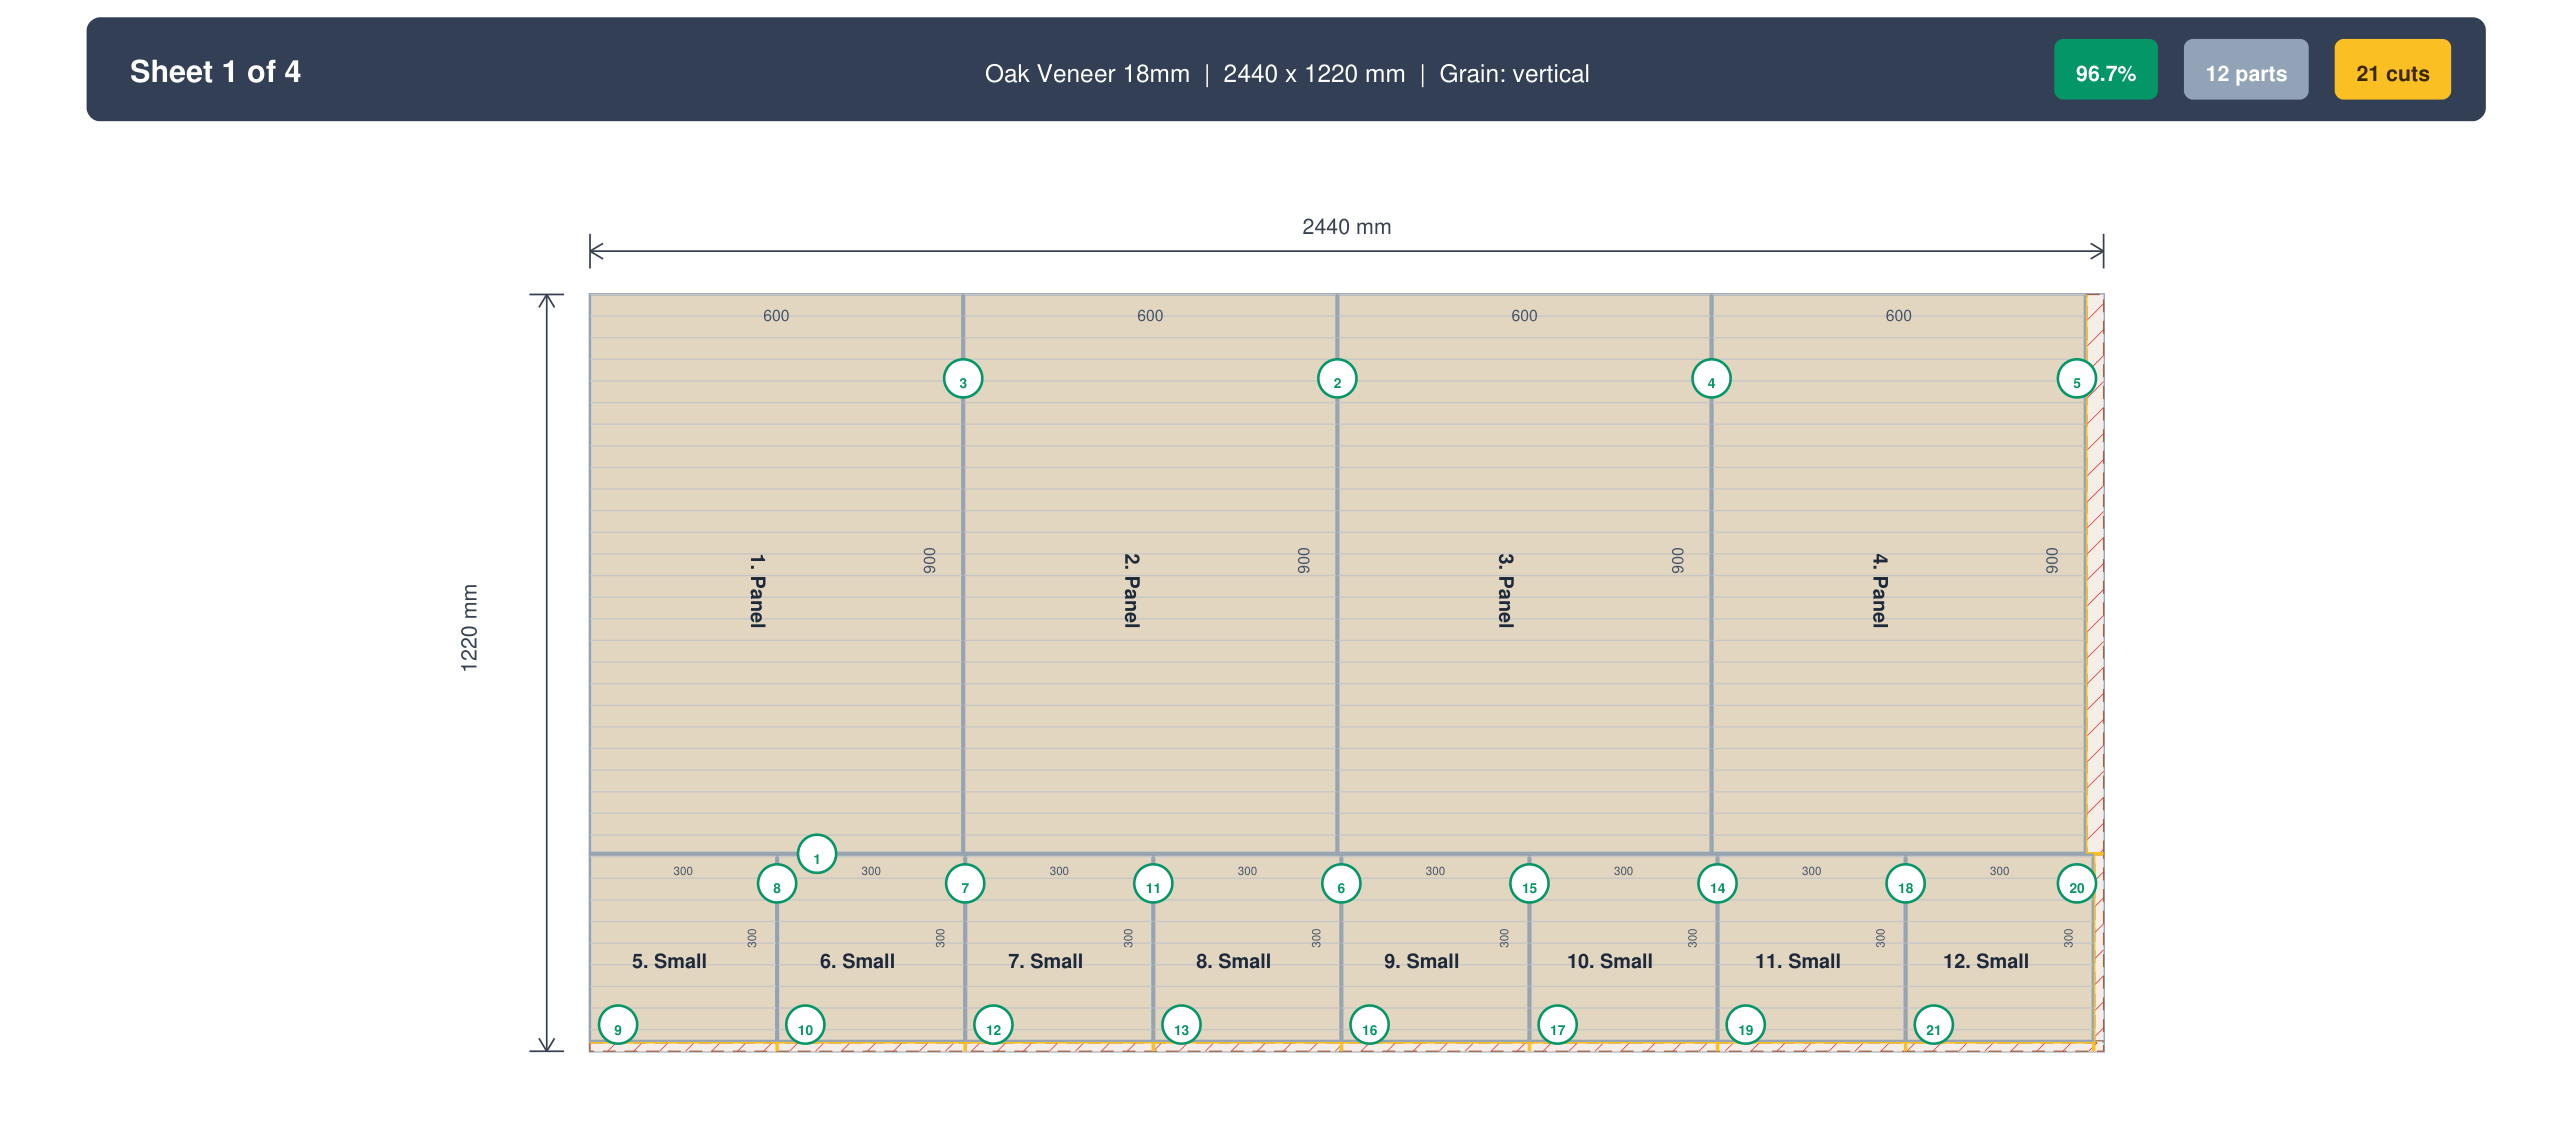
Conceptos clave que debes conocer
Antes de entrar en algoritmos y software, estos son los términos que encontrarás en cualquier optimizador de listas de corte:
Tableros estándar
El material en bruto del que cortas. Los tamaños estándar varían por región y material: 2440 × 1220 mm (8 × 4 pies) en Norteamérica, 2800 × 2070 mm en gran parte de Europa y 1525 × 1525 mm (5 × 5 pies) en partes de Asia. Conocer los tamaños estándar de tu zona es el primer paso en cualquier optimización, así que consulta nuestra guía de tamaños de tableros estándar para una referencia completa por material y región. También puedes agregar tamaños no estándar —como retazos de proyectos anteriores— como stock disponible.
Piezas
Los componentes individuales que necesitas. Cada pieza tiene largo, ancho, cantidad y, opcionalmente, asignación de material, dirección de veta y especificación de canteado.
Kerf de sierra
El ancho de material que elimina la hoja de la sierra: típicamente entre 2,5 y 4 mm en sierras de mesa, y entre 5 y 8 mm en algunas sierras de panel. Este pequeño valor se acumula rápido: 10 cortes transversales con un kerf de 3 mm eliminan 30 mm de material utilizable. Un buen optimizador tiene en cuenta el kerf entre cada corte adyacente. Configurar mal el kerf es una de las causas más comunes de piezas que quedan más pequeñas de lo debido; nuestra guía del kerf de sierra explica cómo medir tu hoja y ajustar el valor correcto.
Dirección de la veta
Cuando la estética del panel importa —por ejemplo, en puertas de gabinete visibles o tapas de muebles— las piezas deben orientarse para que la veta de la madera vaya en una dirección específica. Esto restringe la rotación y normalmente aumenta el desperdicio entre un 5 y un 15%, pero garantiza consistencia visual. Saber cuándo bloquear la veta y cuándo permitir la rotación libre es una habilidad clave; lee nuestro análisis en profundidad sobre dirección de veta en el corte de paneles para pautas prácticas. La función de dirección de veta de CutPlan se encarga de esto automáticamente, pieza por pieza.
Canteado
Una tira delgada de material (PVC, chapa de madera o ABS) que se aplica a los cantos expuestos del panel para un acabado terminado. El canteado tiene su propio grosor (típicamente entre 0,5 y 2 mm) que cambia ligeramente las dimensiones netas de la pieza. Si usas un canteado grueso (1 mm o más), el optimizador debe tenerlo en cuenta para evitar piezas que no encajen después de aplicarlo. Nuestra guía de canteado cubre los tipos, los métodos de aplicación y cómo el grosor del canteado afecta tu lista de corte.
Retazos y sobrantes
Piezas sobrantes de cortes anteriores que aún pueden ser lo bastante grandes para usar. Agregar retazos como stock disponible es una de las formas más fáciles de mejorar el rendimiento. Registra tus retazos, etiquétalos con sus dimensiones y tipo de material, y vuelve a incorporarlos en tu próxima optimización. Un enfoque sistemático puede reducir tus costos de material entre un 10 y un 20% con el tiempo; consulta nuestra guía de gestión de retazos para un flujo de trabajo de seguimiento completo.
Cómo funcionan los algoritmos de optimización de listas de corte
El software de optimización no coloca piezas al azar sobre los tableros. Sigue estrategias estructuradas, prueba muchas disposiciones y elige la mejor. Estos son los principales enfoques:
First Fit Decreasing (FFD)
La heurística más simple. Ordena todas las piezas de mayor a menor y luego coloca cada una en el primer tablero donde entre. Es rápida —típicamente menos de 100 milisegundos incluso con cientos de piezas— y produce resultados razonables. Sin embargo, rara vez logra un empaquetado óptimo porque no considera cómo podrían encajar mejor las piezas siguientes con una disposición distinta de las anteriores. Piensa en ella como un algoritmo voraz: buena en cada paso individual, pero sin ver el panorama completo.
Best Fit
En lugar de colocar una pieza en el primer tablero disponible, Best Fit busca el tablero donde la pieza deja menos espacio restante. Esto tiende a llenar los tableros de forma más completa, reduciendo el número de tableros parcialmente usados. La mejora sobre FFD es típicamente de un 2 a un 5% menos de desperdicio, a un costo de velocidad insignificante. Best Fit es una buena opción por defecto para proyectos simples con menos de 20 piezas.
Corte guillotina
Una restricción, no una estrategia. Los cortes guillotina deben ir completamente de un borde a otro; no puedes cortar un rectángulo desde el centro de un tablero. Es un requisito práctico para las sierras de mesa y de panel, donde la hoja atraviesa todo el panel. La mayoría de los optimizadores orientados al taller aplican restricciones de guillotina, porque así se cortan realmente en estas máquinas. Para una comparación detallada de cómo difieren en la práctica el corte guillotina y el corte libre, consulta nuestra guía sobre corte guillotina frente a corte libre.
Corte libre / Anidado
Las piezas pueden colocarse en cualquier lugar del tablero, incluidos espacios que requieren cortes no pasantes. Se usa en fresadoras CNC y cortadoras láser, donde el cabezal de corte puede empezar y detenerse en cualquier punto. El anidado produce disposiciones más ajustadas con menos desperdicio, pero los resultados solo funcionan en equipos CNC. Si estás decidiendo entre el corte manual y el anidado CNC, nuestra comparación de anidado CNC frente a lista de corte manual desglosa las diferencias de costo, rendimiento y equipo.
Optimización multiestrategia
Las mejores herramientas —incluida CutPlan— no dependen de un solo algoritmo. En cambio, ejecutan varias estrategias en paralelo (CutPlan prueba 148 enfoques diferentes) y devuelven el resultado con menos desperdicio. Este enfoque de "torneo" supera de forma consistente a cualquier heurística individual, porque distintas estrategias sobresalen con distintas combinaciones de piezas. Un proyecto con muchas piezas pequeñas podría empaquetar mejor con un enfoque, mientras que un proyecto con pocas piezas grandes y muchas pequeñas podría beneficiarse de una estrategia completamente distinta. Al ejecutarlas todas y elegir la ganadora, obtienes lo mejor de todos los mundos sin tener que saber cuál algoritmo es el mejor para tu caso específico.
| Estrategia | Velocidad | Desperdicio | ¿Guillotina? | Ideal para |
|---|---|---|---|---|
| First Fit Decreasing | Muy rápida | 12–20% | Sí | Estimaciones rápidas |
| Best Fit | Rápida | 10–16% | Sí | Proyectos simples |
| Guillotina recursiva | Media | 6–12% | Sí | Sierra de mesa / de panel |
| Anidado libre | Media | 4–8% | No | Fresadoras CNC |
| Multiestrategia (148) | 1–5 seg | 5–10% | Ambos | Todos los casos |
Materiales que se benefician de la optimización de corte
La optimización de listas de corte no es solo para carpintería. Cualquier industria que corte piezas rectangulares de material en tablero plano se beneficia del mismo enfoque.
Madera y tableros derivados de la madera
El caso de uso más común. El contrachapado, el MDF, el aglomerado enchapado en melamina, el OSB y el tablero duro se usan todos en muebles, gabinetes, estanterías y construcción. La dirección de veta y el canteado son restricciones específicas de la madera que un buen optimizador maneja de forma nativa. Si trabajas específicamente con contrachapado en un proyecto de muebles, nuestro tutorial de optimización de listas de corte de contrachapado recorre el proceso completo, desde el diseño hasta el taller.
Vidrio
Vidrio arquitectónico, espejos, paneles de ducha y tapas de mesa. El corte de vidrio difiere del de la madera en varios aspectos importantes: el kerf es prácticamente cero (rayado y quiebre), el vidrio recubierto tiene una restricción de orientación similar a la veta, y los tamaños mínimos de sobrante importan, porque los retazos de vidrio pequeños son frágiles y peligrosos de manejar. Nuestra guía de optimización de corte de vidrio cubre los ajustes y técnicas específicos.
Metal
Chapa metálica, paneles compuestos de aluminio (ACM), placas de acero y láminas de cobre. El corte de metal suele usar láser CNC o plasma, así que se aplica el anidado (corte libre). El kerf varía mucho según el proceso: 0,2 mm para láser de fibra, 2–3 mm para plasma, 1–2 mm para chorro de agua. El material metálico cuesta entre 2 y 10 $ o más por kilo, lo que hace que la optimización sea especialmente valiosa. Nuestra guía de anidado de chapa metálica cubre las consideraciones de CNC y el ahorro de costos para talleres de fabricación.
Otros materiales
Láminas de acrílico y policarbonato, panel de espuma, paneles compuestos, baldosas cerámicas e incluso tela (corte en rollo). Las matemáticas de optimización son las mismas; solo cambian las restricciones. El acrílico, por ejemplo, requiere prestar atención a la orientación de la película protectora y tiende a agrietarse si las piezas son demasiado delgadas. Las baldosas cerámicas necesitan un espaciado específico para las juntas de lechada. En todos los casos, el enfoque fundamental es idéntico: ingresa tus piezas, define tu stock, configura las restricciones específicas del material y deja que el algoritmo se encargue de la disposición.
¿Cuántos tableros vas a necesitar?
Una de las primeras preguntas en cualquier proyecto: ¿cuánto material tengo que comprar? La respuesta depende de las dimensiones de tus piezas, los tamaños de tablero, el kerf y si la dirección de veta está restringida.
Una estimación aproximada es calcular el área total de todas las piezas, dividirla entre el área del tablero y agregar un 10–15% para desperdicio y kerf. Pero esto suele quedarse corto: las piezas no encajan perfectamente, el kerf se acumula con cada corte y las restricciones de veta impiden la rotación óptima.
Por ejemplo, un proyecto con 20 piezas que suman 4,5 m² de área de material podría parecer que necesita 2 tableros estándar (cada uno de 2,98 m² = 5,96 m² en total). Pero después de tener en cuenta el kerf, la dirección de veta y la ineficiencia del empaquetado, probablemente necesitarás 3 tableros. Un optimizador calcula la cantidad exacta ejecutando la disposición real, eliminando las conjeturas.
Para un método paso a paso para estimar la cantidad de tableros antes de comprar, incluida una fórmula que tiene en cuenta los factores de desperdicio, consulta nuestra guía de la calculadora de cuántos tableros necesitas. Ejecutar una optimización rápida antes de ir al depósito de maderas puede evitar tanto la sobrecompra (dinero desperdiciado) como la subcompra (tiempo desperdiciado en un segundo viaje).
Elegir el software correcto
El mercado de optimizadores de listas de corte ha crecido de forma significativa. En 2026 tienes docenas de opciones, desde herramientas comunitarias gratuitas hasta software de nivel profesional que cuesta miles de dólares. Elegir la opción correcta depende de la complejidad de tu proyecto, tu presupuesto y tu flujo de trabajo. Estas son las decisiones clave:
En línea frente a escritorio: La decisión arquitectónica más importante es si usar un optimizador basado en la web o software de escritorio. Las herramientas en línea como CutPlan funcionan en cualquier dispositivo —PC, Mac, tableta, teléfono— sin instalación y se actualizan automáticamente. Las herramientas de escritorio como MaxCut Community Edition funcionan sin conexión, pero suelen ser solo para Windows y requieren actualizaciones manuales. La tendencia en 2026 apunta claramente hacia las herramientas web: ofrecen sincronización entre dispositivos, copias de seguridad automáticas y cero configuración. Nuestra comparación entre optimizador en línea y de escritorio cubre todas las diferencias para ayudarte a decidir.
Acceso móvil: Si quieres planificar cortes en el depósito de maderas, consultar disposiciones junto a tu sierra en el taller o revisar un proyecto desde el sofá, un optimizador adaptado al móvil es esencial. Las herramientas web con diseño responsivo funcionan en cualquier teléfono o tableta; incluso puedes agregar CutPlan a tu pantalla de inicio como aplicación web progresiva (PWA) para una experiencia similar a una app sin descargar nada de la tienda de aplicaciones. Tus proyectos se sincronizan automáticamente entre el teléfono, la tableta y el escritorio cuando iniciaste sesión.
Integración CAD: Si diseñas tus proyectos en SketchUp, AutoCAD o Fusion 360, puedes cerrar la brecha entre el diseño y la optimización. Exporta tu lista de piezas como CSV desde tu software de diseño e impórtala directamente en el optimizador, sin necesidad de volver a ingresar las dimensiones manualmente. El plugin gratuito OpenCutList para SketchUp extrae las piezas con dimensiones, asignaciones de material e incluso dirección de veta. Nuestra guía de integraciones cubre el flujo completo de SketchUp al optimizador y otras conexiones CAD.
Herramientas de nivel de producción: Los talleres de gabinetes profesionales y las plantas de fabricación suelen usar software integrado de diseño a corte como PolyBoard + OptiCut, Cabinet Vision o KCD Software. Estos cuestan entre 500 y 5.000 $ o más, e incluyen diseño, generación de listas de corte e integración de máquinas en un solo paquete. Para la mayoría de aficionados y talleres pequeños, la combinación de una herramienta de diseño gratuita (SketchUp) y un optimizador dedicado (CutPlan) logra el 90% del mismo resultado a una fracción del costo.
Para una comparación en paralelo de las mejores herramientas —incluidas CutPlan, OptiCutter, CutList Optimizer, MaxCut y CutListEvo— consulta nuestro resumen del mejor software de listas de corte. Si quieres empezar con una opción gratuita, nuestra guía del optimizador de listas de corte gratuito recorre lo que puedes lograr sin gastar un centavo.
Disposición manual frente a software de optimización
No todos los proyectos necesitan software. Aquí tienes una comparación práctica para ayudarte a decidir:
| Factor | Disposición manual | Software de optimización |
|---|---|---|
| Cantidad de piezas | 1–8 piezas | Cualquier cantidad |
| Cantidad de tableros | 1–2 tableros | Cualquier cantidad |
| Tiempo de planificación | 15–60 minutos | Menos de 30 segundos |
| Desperdicio típico | 15–25% | 5–12% |
| Multimaterial | Muy difícil | Automático |
| Cálculo de kerf | A menudo se olvida | Siempre se calcula |
| Repetibilidad | Empezar de cero cada vez | Guardar y reejecutar proyectos |
| Costo | Gratis (tu tiempo) | Plan gratuito disponible, Pro a 29 $/mes |
Regla general: Si tu proyecto tiene más de 8 piezas o abarca más de 2 tableros, el software te ahorrará tiempo y material. El punto de equilibrio es sorprendentemente bajo: incluso un solo tablero ahorrado en un proyecto de fin de semana paga un mes de suscripción Pro. Si estás evaluando opciones, mira cómo se compara CutPlan con OptiCutter y con CutList Optimizer.
Entender el porcentaje de desperdicio
Al revisar los resultados de una optimización, el porcentaje de desperdicio es la métrica clave. Así es como se interpreta:
- Menos del 5% de desperdicio: Excelente. Típico en proyectos con muchas piezas de tamaño similar que encajan de forma ajustada, o cuando el optimizador puede usar rotación libre en la mayoría de las piezas.
- 5–12% de desperdicio: Bueno. Es el rango normal para la mayoría de los proyectos reales con restricciones de veta y tamaños de pieza mixtos.
- 12–20% de desperdicio: Aceptable para proyectos pequeños con pocas piezas, donde el último tablero queda inevitablemente subutilizado. Considera agregar piezas de otro proyecto para llenar el espacio restante.
- Más del 20% de desperdicio: Revisa tus datos de entrada. Causas comunes: veta bloqueada en demasiadas piezas, tamaño de tablero incorrecto, o piezas apenas más grandes que la mitad de la dimensión del tablero (lo que crea franjas grandes e inutilizables).
Recuerda que el porcentaje de desperdicio se calcula por proyecto, no por tablero. Tu último tablero casi siempre tendrá más desperdicio que los demás; eso es normal. El número importante es el desperdicio agregado de todos los tableros. Si quieres reducir el desperdicio de ese último tablero, considera agregar piezas de un proyecto futuro o cortar algunas piezas utilitarias comunes (soportes de estantes, material para plantillas, piezas de prueba) para llenar el espacio restante.
Paso a paso: cómo optimizar una lista de corte
Este es el flujo de trabajo completo, desde el inicio del proyecto hasta el taller. Los siguientes pasos usan CutPlan como herramienta de referencia, pero el proceso aplica a cualquier optimizador. Si prefieres un recorrido más detallado con capturas de pantalla y un ejemplo de proyecto real, consulta nuestro tutorial paso a paso del optimizador de listas de corte.
1. Mide y lista todas las piezas
Crea una lista de cada pieza: etiqueta, largo, ancho, cantidad y material. Sé preciso: un error de 1 mm en una pieza que aparece 8 veces se acumula hasta 8 mm de imprecisión total. Usa unidades consistentes en todo el proyecto (mm es el estándar para trabajo de precisión; las pulgadas también funcionan bien para carpinteros norteamericanos). Para proyectos de cocina e integrados, usa una lista de verificación de componentes de gabinete para asegurarte de no olvidar fondos, rellenos o zócalos.
2. Define tus tableros
Agrega los tamaños de tablero que planeas comprar o que ya tienes a mano. Los tamaños estándar varían por región:
- Norteamérica: 4 × 8 pies (1220 × 2440 mm)
- Europa: 2800 × 2070 mm o 2440 × 1220 mm
- Asia: 1220 × 2440 mm o 1525 × 1525 mm
Si tienes retazos de proyectos anteriores, agrégalos como stock adicional con sus dimensiones exactas. Para una lista completa de tamaños estándar por material, consulta nuestra referencia de tamaños de tableros.
3. Configura los parámetros
Ajusta los parámetros clave que afectan tu disposición:
- Ancho de kerf: Mide tu hoja real (típicamente 2,5–4 mm en sierras de mesa). Consulta nuestra guía del kerf para anchos de hoja comunes.
- Dirección de veta: Actívala por pieza si la estética del material importa
- Canteado: Marca qué cantos necesitan canteado y especifica el grosor
- Recorte de tablero: Si los bordes de tu tablero necesitan escuadrarse, agrega un margen de recorte (5–10 mm por borde)
4. Ejecuta el optimizador
Haz clic en Calcular (o presiona Ctrl+Enter). CutPlan ejecuta 148 estrategias en un hilo de trabajo en segundo plano y devuelve el mejor resultado en 1–5 segundos, según la complejidad del proyecto. El indicador de progreso muestra qué estrategia se está probando en ese momento. Al terminar, verás la disposición ganadora con el menor porcentaje de desperdicio, junto con un resumen que muestra cuántos tableros se necesitan y la tasa de aprovechamiento general.
5. Revisa la disposición
Examina cada diagrama de tablero. Comprueba que las direcciones de veta sean correctas, que las piezas estén agrupadas de forma lógica y que el porcentaje de desperdicio sea aceptable. La mayoría de los proyectos deberían lograr un 5–12% de desperdicio. Si tu desperdicio supera el 15%, considera: ¿son necesarios todos los bloqueos de veta? ¿Se puede rotar alguna pieza? ¿Un tamaño de tablero distinto empaquetaría mejor? A veces, cambiar de tableros de 2440 × 1220 a 2800 × 2070 mm reduce el desperdicio entre un 5 y un 8%, porque las proporciones distintas se ajustan mejor a tus tamaños de pieza específicos.
6. Exporta para el taller
Las opciones de exportación dependen de tu flujo de trabajo:
- Hojas de corte en PDF: Imprímelas y llévalas al taller. Muestran cada tablero con piezas etiquetadas, dimensiones y secuencia de corte.
- CSV: Importa los datos de las piezas en otro software o en controladores CNC.
- Exportación DXF: Formato CAD estándar de la industria para máquinas CNC. Disponible en CutPlan Pro.
7. Corta y registra los retazos
Sigue la secuencia de corte numerada en tu hoja de corte en PDF; está diseñada para que cada corte cause la menor alteración posible en las piezas restantes. Marca cada pieza a medida que la cortas escribiendo su etiqueta en la parte posterior con lápiz. Después de cortar, mide y registra cualquier sobrante utilizable. Etiquétalos con material, grosor y dimensiones, y agrégalos a tu inventario de stock para el próximo proyecto. Con el tiempo, esta práctica reduce de forma significativa tus costos de material por proyecto. Consulta nuestra guía de gestión de retazos para un enfoque de seguimiento sistemático.
Errores comunes que debes evitar
Incluso con software de optimización, ciertos errores de entrada y de flujo de trabajo pueden desperdiciar material y tiempo. Vemos estos patrones repetidamente en miles de proyectos de usuarios, y todos son evitables. Estos son los más frecuentes:
- Olvidar el kerf de sierra: Configurar el kerf en 0 mm produce disposiciones donde las piezas quedan demasiado pequeñas al cortarlas. Cada corte elimina material equivalente al ancho de la hoja; en 20 cortes con un kerf de 3 mm, eso son 60 mm de material perdido.
- Bloquear la veta en piezas ocultas: La dirección de veta importa en superficies visibles (puertas, tapas), pero no en las ocultas (fondos, estantes internos). Bloquear la veta en cada pieza puede aumentar el desperdicio un 15% sin ningún beneficio visual.
- Ignorar el grosor del canteado: Si aplicas 2 mm de canteado en ambos cantos largos, la pieza debe cortarse 4 mm más angosta que la dimensión terminada.
- No incluir los retazos: Muchos carpinteros tienen retazos utilizables que nunca ingresan al optimizador. Agregarlos como stock puede eliminar la necesidad de usar un tablero completo.
El hilo común: todos estos errores ocurren antes de hacer clic en Calcular. El optimizador solo puede trabajar con los datos que le das. Verifica dos veces tu kerf, la configuración de veta, el canteado y tu inventario de stock antes de ejecutar. Para una lista completa con soluciones, consulta nuestra guía sobre 5 errores comunes en listas de corte y cómo solucionarlos.
Proyectos del mundo real
La optimización de listas de corte se aplica a proyectos de todas las escalas. Así es como funciona en la práctica en distintos tipos de proyecto:
Los muebles de cocina son uno de los proyectos domésticos que más material consumen. Una cocina típica tiene entre 10 y 15 muebles que requieren entre 40 y 80 piezas individuales en 2–3 materiales (contrachapado de 18 mm para los cuerpos, melamina para los estantes, tablero duro para los fondos). Sin optimización, podrías necesitar 12 tableros y desperdiciar 150 $ o más en material; con ella, 9–10 tableros con un desperdicio mínimo. La complejidad viene de manejar varios tipos de mueble (base, pared, alto, esquinero) con dimensiones distintas pero material compartido. Nuestra guía de listas de corte para muebles de cocina ofrece una lista de piezas completa, dimensiones típicas por tipo de mueble y el flujo de optimización completo, desde la medición hasta el taller.
Los proyectos para principiantes, como estanterías, escritorios y unidades de almacenamiento, son ideales para aprender a optimizar. Incluso una estantería simple con 8–10 piezas se beneficia del software: evita el error habitual de los principiantes de comprar demasiado material (o, peor, muy poco y tener que hacer un viaje extra a la tienda). La curva de aprendizaje es de unos 5 minutos: ingresa las piezas, agrega el stock, haz clic en calcular. Si eres nuevo en el corte de paneles en general —no solo en el software, sino en el proceso físico de cortar material en tablero— empieza con nuestra guía de corte de paneles para principiantes, que recorre un primer proyecto desde elegir las herramientas hasta hacer el corte final.
Los talleres pequeños enfrentan restricciones particulares: almacenamiento de stock limitado, presupuestos más ajustados y, a menudo, sin equipo CNC. La optimización importa aún más en estos entornos, porque cada tablero desperdiciado representa un porcentaje mayor de tu presupuesto. Estrategias como agrupar proyectos, mantener un inventario de retazos y comprar en tamaños comunes se acumulan con el tiempo. Nuestra guía sobre cómo optimizar el material en un taller pequeño cubre estrategias prácticas para talleres con espacio limitado, incluida la forma de decidir entre comprar tableros completos o paneles precortados en la tienda.
Los talleres de producción CNC lidian con preocupaciones distintas: eficiencia del anidado, preparación de archivos DXF y restricciones específicas de la máquina, como el espacio libre de la herramienta y las trayectorias de entrada. Si operas una fresadora CNC, un láser o una cortadora de plasma, el formato de exportación importa tanto como la disposición en sí. Nuestras guías sobre exportación DXF para CNC y anidado CNC frente a listas de corte manuales cubren el flujo de producción, desde la optimización hasta la máquina.
Gestionar el desperdicio y los retazos
Incluso con una optimización perfecta, todo proyecto genera algo de desperdicio. La diferencia entre un taller rentable y uno caro está en qué pasa con ese desperdicio.
Reutilizar los retazos es la práctica de mayor impacto. Después de cada proyecto, mide cada retazo mayor a 200 × 200 mm (o el mínimo que te resulte útil). Etiquétalo con el material, el grosor y las dimensiones, y guárdalo donde puedas encontrarlo. Antes de tu próximo proyecto, ingresa estos retazos como stock disponible en tu optimizador. Un retazo de contrachapado de 600 × 400 mm podría ser exactamente el tamaño correcto para un estante, ahorrándote tener que cortar un tablero completo.
Agrupar proyectos amplifica el efecto. Si vas a construir un escritorio este fin de semana y una estantería el próximo mes, optimiza ambos proyectos juntos. El optimizador puede encajar las piezas pequeñas de la estantería en las zonas de desperdicio de la disposición del escritorio, reduciendo el total de tableros necesarios. Esto funciona especialmente bien cuando los proyectos comparten el mismo material y grosor.
El seguimiento del desperdicio a lo largo del tiempo revela patrones. Si constantemente ves un 15% o más de desperdicio en ciertos tamaños de tablero, podría valer la pena cambiar a un tablero más grande o con proporciones distintas. Algunos talleres llevan una hoja de cálculo simple del porcentaje de desperdicio por proyecto para detectar estas tendencias. Podrías descubrir que tus proyectos típicos de gabinetes desperdician un 18% en tableros de 2440 × 1220 mm, pero solo un 9% en tableros de 2800 × 2070 mm; los tableros ligeramente más grandes se ajustan mejor a las dimensiones estándar de los gabinetes.
El caso económico de la optimización es sencillo. Un aficionado que construye 4–6 proyectos al año con un ahorro promedio de 50 $ por proyecto recupera entre 200 y 300 $ anuales. Un taller profesional que corta 20 o más tableros por semana puede ahorrar entre 5.000 y 15.000 $ al año solo en costos de material, sin contar el tiempo ahorrado en planificación ni la reducción de errores. El retorno de la inversión es casi siempre positivo después del primer proyecto. Para un enfoque integral de todas las estrategias de reducción de desperdicio, consulta nuestra guía 7 formas de minimizar el desperdicio de madera.
Consejos para obtener mejores resultados
- Agrupa por grosor de material: Nunca mezcles piezas de contrachapado de 18 mm con tablero duro de 6 mm en el mismo tablero. Usa las asignaciones de material para mantenerlas separadas.
- Permite la rotación cuando la veta no importa: Activar la rotación de piezas normalmente mejora el rendimiento entre un 10 y un 15%. Bloquea la dirección de veta solo en superficies visibles.
- Ten en cuenta el kerf con precisión: Un kerf de 3 mm en 20 cortes elimina 60 mm —casi 2,5 pulgadas— de material utilizable. Mide tu hoja real, no lo adivines.
- Incluye los retazos como stock: Esa pieza de 800 × 400 mm de tu último proyecto podría ser exactamente el tamaño correcto para un estante en el actual.
- Prueba ambas orientaciones de tablero: Si tu proveedor ofrece tanto 2440 × 1220 como 1220 × 2440 (vertical frente a horizontal), prueba las dos. El optimizador puede encontrar un mejor encaje con una de las orientaciones.
- Redondea hacia arriba en la cantidad de tableros: Compra siempre un tablero extra como margen para errores, cortes de prueba y reparaciones futuras. Sale más barato tener un tablero de sobra que hacer un segundo viaje al depósito de maderas.
- Agrupa proyectos similares: Si vas a construir tres estanterías idénticas, optimízalas las tres a la vez. El optimizador puede empaquetar las piezas entre tableros de forma más eficiente que en tres ejecuciones separadas.
- Guarda los proyectos como plantillas: Si construyes el mismo tipo de gabinete con regularidad, guarda la lista de piezas como plantilla. Ajusta las cantidades y dimensiones para cada cliente nuevo en lugar de empezar de cero.
- Ejecuta la optimización antes de comprar el material: No calcules la cantidad de tableros de cabeza. Ejecuta primero el optimizador para saber exactamente cuántos tableros necesitas. Esto evita tanto la sobrecompra como los viajes de emergencia a la tienda.
- Ten en cuenta el canteado desde el principio: Si vas a aplicar canteado grueso (1–2 mm), tenlo en cuenta en tus ajustes de optimización antes de calcular, no después. Los ajustes posteriores llevan a piezas que no encajan.
Preguntas frecuentes
¿Qué es un optimizador de listas de corte?
Un optimizador de listas de corte es un software que calcula la forma más eficiente de cortar una lista de piezas rectangulares a partir de tableros, para que compres menos tableros y tires menos material. Le das las piezas con su largo, ancho, cantidad y material, más los tamaños de tablero que puedes comprar o que ya tienes, y te devuelve un diagrama de disposición por cada tablero con una secuencia de corte numerada. Por debajo está resolviendo el problema de corte de stock en 2D, una forma de bin-packing que es NP-hard, así que las herramientas prácticas usan heurísticas: prueban muchas disposiciones, respetando el kerf de sierra entre cortes, la dirección de veta en las piezas que no deben rotar y el espesor del canteado, y se quedan con la disposición de menor desperdicio. La diferencia con hacerlo a mano es grande. Disponer 24 piezas de tres materiales sobre papel lleva 30–60 minutos y suele desperdiciar un 15–25% del área del tablero; el software lo hace en menos de 5 segundos y suele llegar a un 5–12% de desperdicio.
¿La optimización de listas de corte es lo mismo que el anidado?
Están relacionados, pero no son lo mismo. El anidado coloca las piezas en cualquier punto del tablero, en cualquier ángulo, y permite cortes que empiezan y terminan a mitad del tablero, lo que encaja con fresadoras CNC y cortadoras láser donde el cabezal de corte puede moverse libremente. La optimización de listas de corte para un taller trabaja normalmente bajo la restricción guillotina: cada corte va recto de un borde del panel al otro, dividiéndolo en dos, porque esa es la única manera en que puede operar una sierra de mesa o de panel. La restricción cuesta un poco de rendimiento, pero la disposición resultante se puede cortar de verdad en la máquina que tienes. El anidado produce disposiciones más apretadas y menos desperdicio, pero un plan anidado es inútil en una sierra de mesa, ya que los cortes interiores de los que depende no se pueden hacer ahí. La regla práctica es ajustar el método al equipo: optimización guillotina para sierras, anidado libre para CNC. La mayoría de los optimizadores orientados a taller imponen cortes guillotina exactamente por esta razón.
¿Puedo optimizar cortes gratis?
Sí. CutPlan tiene un plan gratuito que funciona en el navegador sin necesidad de registrarse, y cubre la mayoría de las necesidades de aficionados y talleres pequeños: introduce piezas y stock, ejecuta la optimización y exporta una hoja de corte en PDF para el taller. El ahorro es real incluso a ese nivel, porque el software suele bajar el desperdicio del 15–25% de una disposición manual a un 5–12%, y en un proyecto de 10 tableros con contrachapado a 50–80 $ por tablero eso es del orden de 60–120 $ ahorrados en una sola ejecución. El uso profesional añade requisitos que están en el plan de pago: la exportación DXF para máquinas CNC está disponible en CutPlan Pro, y el plan Pro cuesta 29 $/mes. El punto de equilibrio es bajo, ya que incluso un solo tablero ahorrado en un proyecto de fin de semana paga un mes de suscripción Pro. Empieza gratis, ejecuta un trabajo real y actualiza solo si chocas con un límite que te cueste material o tiempo.
¿La dirección de veta afecta la optimización?
Sí, de forma significativa. Cuando la dirección de veta importa, en puertas de armario visibles, tapas de muebles o cualquier cara chapada, el optimizador debe mantener esas piezas en una orientación fija en vez de rotarlas para rellenar huecos. Eso le quita una de sus principales libertades de empaquetado, y el costo típico es un 5–15% más de desperdicio comparado con la rotación libre. El intercambio suele valer la pena, porque una puerta con veta horizontal junto a otra con veta vertical es un defecto visible que solo se arregla cortando la pieza de nuevo. El error a evitar es bloquear la veta en todas partes. Las traseras, los fondos y los estantes internos nunca se ven, y bloquearlos puede aumentar el desperdicio un 15% sin ningún beneficio visual. Define la veta por pieza: bloqueada en las superficies vistas, libre en las ocultas. Permitir la rotación donde la veta no importa suele mejorar el rendimiento un 10–15%, así que un ajuste cuidadoso pieza por pieza recupera la mayor parte de la densidad que un bloqueo general tiraría a la basura.
¿Cuánto material puedo ahorrar con software de optimización?
Normalmente lo suficiente para bajar el desperdicio del 15–25% de una disposición manual al 5–12% que un optimizador alcanza en proyectos reales, lo que en un trabajo del tamaño de una cocina significa uno o dos tableros completos que nunca compras. El tamaño del ahorro depende de la variedad y el número de piezas: muchas piezas de tamaño similar se empaquetan apretadas, mientras que unas pocas medidas raras con veta bloqueada dejan tiras inservibles más grandes. En dinero, en un proyecto de 10 tableros con contrachapado a 50–80 $ por tablero, reducir el desperdicio del 20% al 8% ahorra 60–120 $ en materiales en una sola ejecución de optimización que lleva segundos. A lo largo de un año el efecto se acumula. Un aficionado que construye 4–6 proyectos al año con un ahorro medio de 50 $ por proyecto recupera 200–300 $ anuales, y un taller profesional que corta 20+ tableros por semana puede ahorrar 5.000–15.000 $ al año solo en material, antes de contar el tiempo de planificación ahorrado y los errores de corte evitados.
¿Qué materiales puedo optimizar con un optimizador de listas de corte?
Cualquier material plano en tablero rectangular. En carpintería eso significa contrachapado, MDF, tablero de partículas melaminado, OSB y tablero duro. Más allá de la madera, las mismas herramientas manejan vidrio para ventanas, espejos y mamparas de ducha, chapa metálica como placa de acero y paneles compuestos de aluminio, además de acrílico, policarbonato, cartón pluma e incluso baldosa cerámica. Las matemáticas de optimización son idénticas en todos los casos, encajar rectángulos sobre rectángulos con el mínimo desperdicio; solo cambian las restricciones específicas del material. El vidrio tiene un kerf prácticamente cero porque se raya y se parte, pero el vidrio con capa lleva una regla de orientación parecida a la veta, y los restos pequeños son frágiles y peligrosos de manejar. El metal cortado por láser o plasma usa anidado libre en vez de cortes guillotina, con un kerf que varía según el proceso. El acrílico requiere atención a la orientación de la película protectora. Define el kerf, la veta y el tamaño mínimo de retazo para el material que estás cortando, y el mismo algoritmo produce un plan utilizable.
¿Puedo usar un optimizador de listas de corte en mi teléfono o tableta?
Sí, siempre que el optimizador sea basado en la web. Una herramienta de navegador responsiva funciona en el navegador de cualquier teléfono o tableta sin descargar nada de una tienda de apps, y CutPlan se puede agregar a tu pantalla de inicio como Progressive Web App para que se abra a pantalla completa con su propio icono. Los usos prácticos salen de ahí: contar tableros mientras estás en el depósito de maderas para comprar la cantidad correcta, tener el diagrama de corte abierto en una tableta junto a la sierra en vez de una impresión, o esbozar un proyecto desde el sofá para ver si es viable antes de conducir a ningún sitio. Tus proyectos se sincronizan automáticamente entre teléfono, tableta y escritorio cuando has iniciado sesión, así que puedes empezar a introducir piezas en el teléfono y terminar en una pantalla más grande. La principal precaución en una pantalla pequeña es la entrada de datos: confirma que el kerf está definido y repasa la lista de piezas antes de calcular. Nuestra guía del optimizador móvil cubre la configuración paso a paso.
¿Cómo importo piezas de SketchUp a un optimizador de listas de corte?
Usa el plugin gratuito OpenCutList para SketchUp. Lee tu modelo y extrae cada pieza con sus dimensiones, su material asignado y su dirección de veta, lo que elimina el paso más propenso a errores de todo el flujo de trabajo, volver a teclear los números a mano. Exporta esa lista de piezas como CSV, luego importa el CSV en CutPlan u otro optimizador que lo acepte, comprueba que los nombres de material y los grosores han llegado como esperabas y ejecuta la optimización. El mismo puente funciona para otras herramientas de diseño: AutoCAD y Fusion 360 también pueden exportar una lista de piezas como CSV para importarla directamente, así que el diseño sigue siendo la única fuente de verdad y el optimizador solo se encarga de la disposición. Un consejo práctico es nombrar los materiales de forma coherente en el modelo antes de exportar, porque una pieza etiquetada con un nombre de material ligeramente distinto cae en un grupo aparte y puede optimizarse en el tablero equivocado. Nuestra guía de integraciones cubre el flujo de trabajo completo.
¿Debo usar un optimizador de listas de corte en línea o de escritorio?
Para la mayoría de los usuarios, un optimizador en línea es la mejor opción. Las herramientas basadas en la web como CutPlan funcionan en cualquier dispositivo con navegador, sea PC, Mac, teléfono o tableta, no requieren instalación, se actualizan automáticamente y mantienen tus proyectos disponibles dondequiera que inicies sesión. Las herramientas de escritorio como MaxCut Community Edition funcionan totalmente sin conexión, que es su verdadera ventaja, pero suelen ser solo para Windows y dependen de actualizaciones manuales, así que un usuario de Mac o un taller que quiera consultar una disposición en un teléfono se queda fuera. Elige escritorio si tu taller no tiene una conexión a internet fiable o si tu política prohíbe almacenar datos de proyectos en línea; elige en línea en casi cualquier otro caso. La tendencia en 2026 va claramente hacia las herramientas basadas en la web exactamente por esta razón: sincronización entre dispositivos, copias de seguridad automáticas y cero configuración. Consulta nuestra comparación en línea frente a escritorio para ver todos los pros y contras, incluido el comportamiento sin conexión y la propiedad de los datos.
¿Cómo leo una hoja de corte en PDF?
Una hoja de corte en PDF es un diagrama de cada tablero de stock con cada pieza dibujada en su sitio, etiquetada y acotada, junto con una secuencia de corte numerada. Léela tablero por tablero. Empieza por el resumen para confirmar cuántos tableros necesita el trabajo y el porcentaje de desperdicio total, y luego sigue los números de cada diagrama en orden: la secuencia está diseñada para que cada corte libere piezas con la mínima alteración de las que siguen en el tablero, lo que en una sierra de mesa suele significar primero los cortes largos al hilo y después los cortes transversales de cada tira. A medida que cortas, escribe a lápiz la etiqueta de la pieza del diagrama en el reverso de cada pieza para que nada se mezcle en el montaje. Cuando termines un tablero, mide los retazos restantes y anota su material, grosor y dimensiones para tu siguiente proyecto. Nuestra guía de hojas de corte en PDF explica cada elemento en detalle.
Sigue leyendo
Esta guía cubre los fundamentos de la optimización de listas de corte, desde los conceptos hasta la práctica en el taller. Explora estos recursos para profundizar en temas específicos:
- Prueba CutPlan gratis — sin necesidad de registro, optimiza tu primera lista de corte en menos de 60 segundos
- Tutorial paso a paso — recorrido completo para principiantes, desde la primera pieza hasta la hoja de corte exportada
- Comparación del mejor software — comparación en paralelo de todas las herramientas principales
- Guía de muebles de cocina — lista de corte completa para un proyecto de cocina entera
- 7 formas de minimizar el desperdicio — consejos prácticos más allá de la optimización por software
- Compara CutPlan frente a OptiCutter — comparación de funciones en paralelo
¿Listo para optimizar tu lista de corte?
Gratis, en el navegador, sin necesidad de instalación. Pega tus piezas y obtén una disposición optimizada en segundos.
Abrir optimizador →