9 Módszer a Fahulladék Csökkentésére Lemezanyagok Vágásakor

A kidobott anyag nagy része már azelőtt eldől, hogy a fűrészlap egyáltalán a laphoz érne: azon múlik, hogyan választottad ki a készletet, mely alkatrészeket csoportosítottad össze, milyen sorrendben vágod ki őket, és hogy az a kényelmetlen maradék használható anyaggá válik-e, vagy háromszöggé a hulladékos ládában. Nem a fűrész pazarolja a fát. A tervezés.
Ez az útmutató ennek a tervezésnek a gyakorlati oldalát mutatja be: azokat a műhelyszokásokat és vágási módszereket, amelyeket egy asztalos több száz lap alatt épít fel. A szoftver másodpercek alatt megoldja egyetlen elrendezés geometriáját, és kitérünk arra is, hol van ennek a helye, de egy eszköz nem tudja eldönteni, mely alkatrészek tartoznak egy menetbe, mikor lehet biztonságosan eltérni az erezettől, vagy hová kerüljön a lapban lévő göcs. Ezek a döntések a mesterséghez tartoznak, és ott lakik az anyagmegtakarítás. Íme kilenc technika, amely a hulladékot 5–10 százalék felé szorítja le szekrény- és bútormunkán.
1. A Lapból Indulj Ki, Ne az Alkatrészből
A kezdők először az alkatrészeket méretezik, aztán keresnek hozzájuk illő készletet. A tapasztalt szabók visszafelé dolgoznak: úgy tervezik az alkatrészeket, hogy azok tisztán osszák fel a megvásárolt lapot. Egy teljes 2440 x 1220 mm-es lap az olyan alkatrészméreteket jutalmazza, amelyeknek közös osztóik vannak a 2440-nel és az 1220-szal.
Három 400 mm széles alkatrész kényelmesen elfér egy 1220 mm-es lap szélességében. Méretezd őket 430 mm-re, és a harmadik már nem fér el keresztben, így második sávot kell nyitnod, és az első nagy része kihasználatlanul marad. Egy polcmélység 20–30 mm-es elmozdítása a tervezési szakaszban, ahol ez ritkán számít, gyakran egy egész sávot megment. Mielőtt véglegesíted az alkatrészméreteket, vesd össze őket a ténylegesen megvásárolt készlettel; a szabványos lapméretekről szóló útmutatónk felsorolja azokat a gyakori méreteket, amelyekhez érdemes tervezni.
2. Először a Legnagyobb Alkatrészeket Vágd Ki, és Tartsd a Maradékokat Téglalap Alakúnak
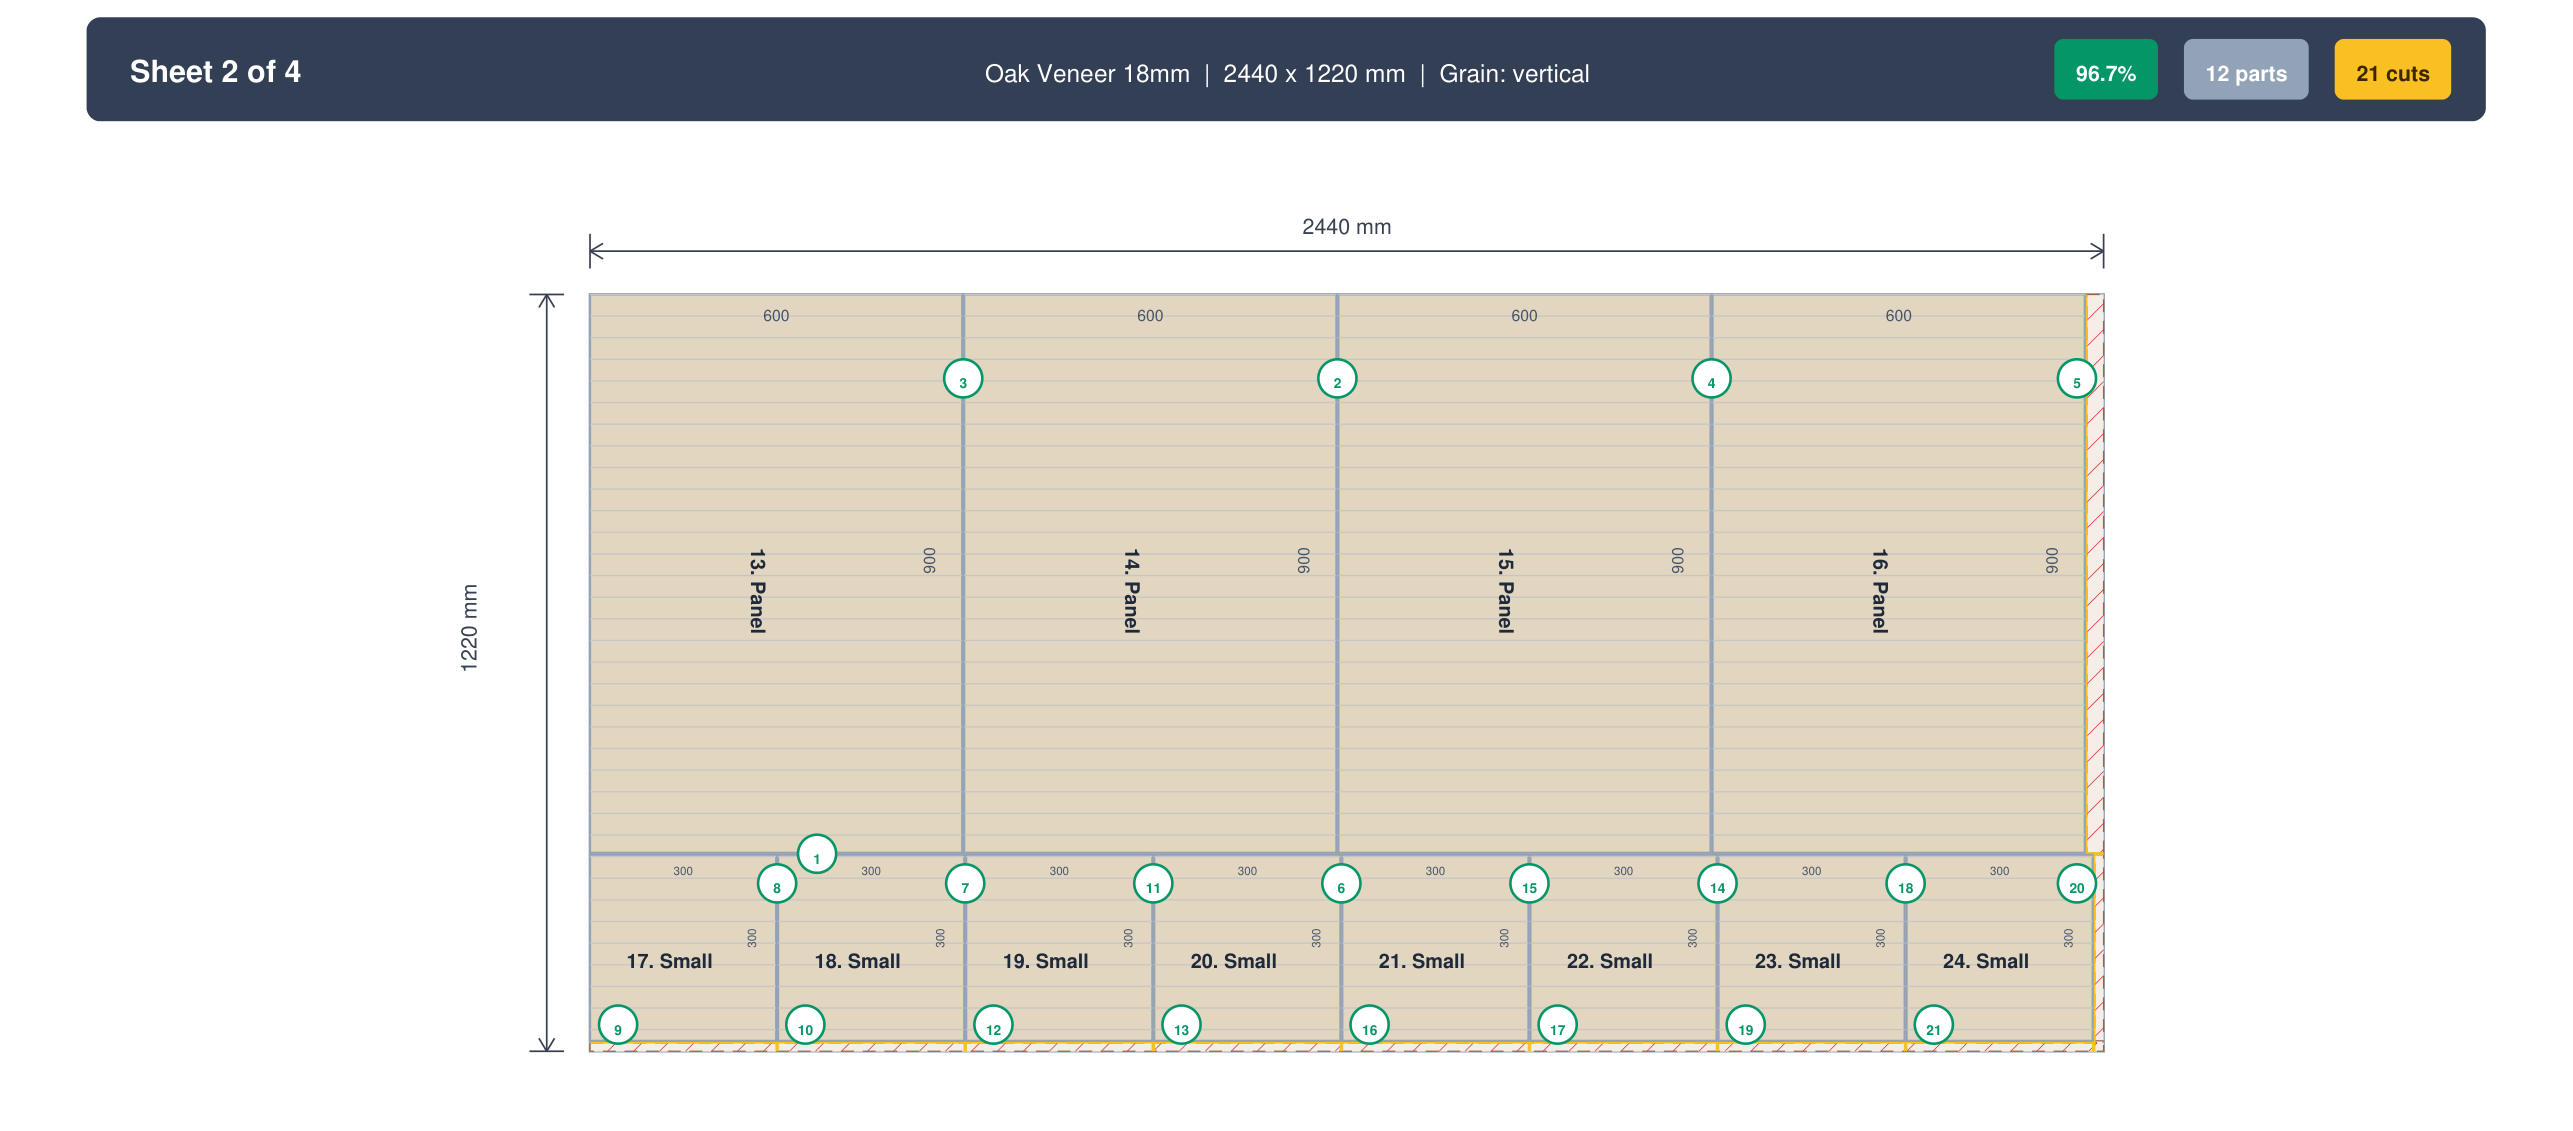
A vágási sorrend az a technika, amelyet a hobbisták a leginkább kihasználatlanul hagynak. A cél nem csupán az, hogy az alkatrészek lekerüljenek a lapról; az is, hogy minden vágás után olyasmi maradjon, amit még érdemes megtartani. Először a legnagyobb alkatrészeket vágd ki, és a korai vágások legyenek teljes, egyenes, széltől szélig futó vágások, amelyek a lapot a két legnagyobb használható téglalapra bontják.
A hibás minta ennek az ellenkezője: egy kis alkatrészt hajszolsz a friss lap közepén, ami elárvult, vékony, L alakú sávot hagy maga után, amit semmire sem lehet használni. Asztali körfűrészen vagy lapszabász gépen amúgy is teljes szélességű vágásokra vagy korlátozva, ezért tervezd a sorrendet tiszta hossz- és keresztvágásokként. Minden vágás próbája egyszerű: utána mindkét darab még mindig olyan téglalap-e, amelyet szívesen eltennél?
3. Csak Ott Rögzítsd az Erezetirányt, Ahol Tényleg Látszik
Az erezeti megkötés a magunknak okozott hulladék legnagyobb forrása. Minden alkatrész, amelyet egy irányba kényszerítesz, elvesz egy lehetőséget az elrendezésből. Látható felületeken ez nem alku tárgya: a fiókelőlapok, ajtóbetétek, keretek és az egymás mellett álló oldalak sora osztozzon az erezeten, hogy a bútor egységesnek hasson.
De egy szekrény legtöbb alkatrésze sosem látszik: aljak, hátfalak, merevítők, rejtett polcok és fiókdobozok. Ezeknél az erezet legfeljebb szerkezeti kérdés, kozmetikai soha. Ha az alkatrészeidnek akár csak a harmadát hagyod szabadon forogni, sokkal szorosabb illesztés nyílik meg, és gyakori, hogy a rejtett alkatrészeken lazított erezettel 5–10 százalék anyagot takarítasz meg. Jelöld meg a szabáslistán minden alkatrésznél, hogy erezet-rögzített vagy szabad, és légy őszinte abban, melyik melyik.
4. Számolj a Fűrészréssel és az Élek Levágásával Minden Vágásnál
Két csendes tolvaj jelenik meg minden lapon. Az első a fűrészrés, az a szelet, amelyet a fűrészlap porrá őröl: nagyjából 3 mm egy asztali körfűrésznél, 2,4–2,8 mm egy merülőfűrésznél, és 6–8 mm egy CNC-marószárnál. Jelentéktelennek tűnik, amíg össze nem számolod a vágásokat.
| Vágás laponként | Fűrészrés | Összes fűrészrés-veszteség |
|---|---|---|
| 5 | 3 mm | 15 mm |
| 10 | 3 mm | 30 mm |
| 20 | 3 mm | 60 mm |
| 30 | 3 mm | 90 mm |
A második tolvaj a gyári él. A lapok élei ritkán teljesen egyenesek vagy derékszögűek, és a szállítástól gyakran csorbák, ezért a gondos szabók többsége 5–10 mm-t levág két bázisélről, mielőtt valódi alkatrészeket vágna. Minőség szempontjából ez helyes, de azt jelenti, hogy a használható lapod kisebb a címkén szereplő méretnél. Ha teljes 2440 x 1220 mm-rel számolsz, majd 10 mm-t levágsz két oldalról, észrevétlenül elveszett az a hely, amelyre az egyik alkatrész számított. Tervezd be a fűrészrést és a levágást a kezdetektől; a fűrészrésről szóló magyarázatunk bemutatja, hogyan mérd meg és állítsd be a sajátodat.
5. Illeszd a Kis Alkatrészeket a Megmaradó Ablakokba
Amint a nagy alkatrészek a helyükre kerültek, a lapon még mindig vannak nyitott zsebek: a sáv egy magas oldal mellett, a négyszög egy rövid polc alatt, a csík az egyik él mentén. Ezekből az ablakokból származnak a fiókoldalak, távtartók, élzáró lécek, ékek és sablonalapanyagok, mindenféle plusz anyagköltség nélkül.
Vezess folyamatos listát a kis alkatrészekről és néhány állandó műhelyszükségletről, hogy készen álljanak bekerülni bármelyik felbukkanó résbe. Ahelyett, hogy egy maroknyi apró alkatrészért friss lapot nyitnál, olyan helyet használsz el, amelyért már fizettél. A kis alkatrészek a habarcs a téglák között; ne vágd őket tiszta lapokból, amikor a tegnapi elrendezés tökéletes rést hagyott.
6. Vond Össze a Hasonló Alkatrészeket és az Egész Projekteket
Minél több alkatrészt tervezel egyszerre, annál szorosabb a pakolás, mert az elrendezésnek több darabja van, amelyeket minden résbe be tud forgatni. Két egyforma szekrény egyetlen munkaként való megtervezése szinte mindig jobb, mint egymás után elkészíteni őket. Tíz alkatrész két lapon kevesebb mozgásteret hagy, mint húsz alkatrész négy lapon, ahol az egyik lapon megmaradt helyet általában kitölti egy másik lapra szánt alkatrész.
Először anyag és vastagság szerint csoportosíts: az összes 18 mm-es nyírfa alkatrészt egy tervként futtasd, az összes 12 mm-es hátfalat egy másikként. Ha egy kisebb munka várakozik, és ugyanazt az anyagot használja, olvaszd be az aktuális menetbe. Az azonos méretű alkatrészek egyetlen ütközőbeállítással való vágása ráadásul gyorsabb és egyenletesebb is.
7. Olvasd a Lapot: Tervezz a Göcsök, Üregek és Sérülések Köré
A lapanyagok nem tökéletesek. A rétegelt lemez belső üregeket rejt, a felületeken javítófoltok és csónak alakú toldások vannak, a sarkok pedig összenyomva érkeznek. Amikor egy látható alkatrész közepén bukkansz üregre, akkor válik egy jó lap drága maradékká.
Ezért vágás előtt olvasd le a lapot. Járd végig mindkét oldalát, kopogtasd végig az élek mentén az üreges pontokat, és jelölj meg ceruzával minden göcsöt, foltot és sérült sarkot. Utána tudatosan helyezd el a hibákat: a csorba sarok kerüljön oda, ahol az alkatrészt úgyis visszavágod, a felületi javítófolt bújjon el egy szekrényhátfalon vagy egy polc alján, a látszó felületeket pedig tereld a tiszta területekre. Egy percnyi átvizsgálás rendszeresen megment egy alkatrészt, mert a hiba körül vágsz, nem bele.
8. Építs Maradéktárat, Amit Tényleg Használsz
Minden műhely termel maradékot. A rendes és a hatékony műhely között az a különbség, hogy ezek felhasználásra kerülnek-e, vagy csak gyűlnek. A maradék ingyen anyag, amelyért már fizettél, de csak akkor, ha megtalálod, és megbízhatsz a méretében, amikor a következő munka indul.
A működő változat egy kis rendszer, nem egy hegynyi hulladék. Tartsd meg az észszerű küszöb feletti darabokat (lapmunkánál nagyjából 300 mm oldalhossz felett, a kisebb csíkokat csak akkor, ha tényleg használod őket), a többivel pedig légy könyörtelen. Írd rá filccel minden darabra a valódi méreteit, tárold őket állítva és méret szerint rendezve, és vezess egyszerű listát a használhatókról. Aztán vásárlás előtt nézz szét a saját állványodon. A fegyelmezett maradékszokás évente csendben több lapot megtakarít; a maradékkezelési útmutatónk részletesen bemutatja a címkézést és a tárolást.
9. Bízd a Szoftverre a Pakolást (az Egyetlen Lépés, Amit Érdemes Automatizálni)
Minden, ami fent szerepel, mesterség: az alkatrészek kiválasztása, az erezeti szabályok beállítása, a lap leolvasása, a maradékállvány vezetése. A folyamatban pontosan egy lépés van, amely tiszta matematika, és éppen ebben a legrosszabb az ember: sok téglalap legszorosabb elrendezésének megtalálása egy lapon. Ha ezt kézzel, milliméterpapíron rakod ki, jellemzően 15–25 százalék hulladék marad, mert az agy nem tud elég elrendezést végigpróbálni.
Itt szolgál rá a helyére a szabáslista-optimalizáló. A műhelyoldali gondolkodás továbbra is a tiéd: kiválasztod az alkatrészeket, megjelölöd, melyek erezet-rögzítettek, megadod a valódi fűrészrésedet és a levágást, és hozzáadod a maradékaidat elérhető készletként. A szoftver ezután sok elrendezést kipróbál, forgatásokkal és vágási sorrendekkel együtt, és azt az elrendezést adja vissza, amely a legtöbb alkatrészt a legkevesebb lapra illeszti. Egyetlen lépést automatizál egy mesterségben, amely továbbra is a tiéd; nem helyettesíti a tervezést. A böngészőben ingyen lefuttathatod a saját szabáslistádat, és láthatod az elrendezést, mielőtt a fűrészhez nyúlnál.
A Technikák Összevetése
Nem minden technika ér meg ugyanannyi erőfeszítést. Íme egy hozzávetőleges rangsor a jellemzően megtakarított anyagról az egyes technikák többletmunkájával szemben. A százalékokat tekintsd szemléltetésnek; a valódi számaid az alkatrész-összetételtől és az anyagtól függenek.
| Technika | Jellemzően megtakarított hulladék | Ráfordítás |
|---|---|---|
| Az elrendezés automatizálása (optimalizáló) | 10–20% | Alacsony |
| Erezet lazítása a rejtett alkatrészeken | 5–10% | Alacsony |
| Alkatrészek tervezése a lap osztóira | 5–10% | Közepes |
| Maradéktár használata | 5–15% egy év alatt | Közepes |
| Alkatrészek és projektek összevonása | 3–5% | Alacsony |
| Okos vágási sorrend | 3–5% | Közepes |
| Kis alkatrészek illesztése a résekbe | 2–5% | Alacsony |
| Fűrészrés és levágás beszámítása | Megelőzi a hibás vágásokat | Alacsony |
| A lap leolvasása és tervezés a hibák köré | Megelőzi a tönkretett alkatrészeket | Alacsony |
Kidolgozott Példa: Egy Lap, Egy Könyvespolc
Képzelj el egy könyvespolcot egyetlen 2440 x 1220 mm-es, 18 mm-es rétegelt lemez lapból (közeli rokona annak a projektnek, amelyet a rétegelt lemez szabáslista-útmutatónk lépésről lépésre optimalizál — az hozzátesz egy 6 mm-es hátlapot, amelyhez saját anyagú lap kell, ezért jön ki két lapból): két oldal 1800 x 300 mm-es méretben, egy tető és egy alj 764 x 300 mm-en, négy polc 728 x 280 mm-en, plusz néhány kis léc. A kapkodó szabó a lap közepéből hasít ki egy oldalt, egy polcot hajszol, és a végén két furcsa, L alakú maradéka lesz, meg egy második, az utolsó polc miatt megnyitott lap.
A megtervezett változat: vágj le 8 mm-t két bázisélről, majd hasíts három 300 mm-es sávot a teljes hossz mentén. Az első két sáv egy-egy 1800 mm-es oldalt ad, a végdarabjaikból lesznek a lécek; a harmadik sávból jön ki a tető és az alj egymás után. Ami marad, az egy tiszta, nagyjából 300 mm széles sáv a lap teljes hosszában: a négy polcból három szép sorban keresztvágható belőle, a negyedik pedig a tető-alj sáv maradékából jön ki. Egy lap, minden maradék téglalap alakú, és a legnagyobb maradék elég nagy az állványra. Ugyanazok az alkatrészek, ugyanaz a fűrész: csak a műveletek sorrendje változott.
Alakítsd a szabáslistádat hatékony elrendezéssé
Végezd el a műhelyoldali gondolkodást, aztán bízd a CutPlanre a pakolást. Add meg az alkatrészeidet, a fűrészrést és a maradékaidat, és másodpercek alatt optimalizált lapelrendezést kapsz, ingyen.
Optimalizáló megnyitása →Főbb Tanulságok
- A hulladék többnyire a tervezésben dől el, nem a fűrésznél: úgy tervezd az alkatrészeket, hogy tisztán osszák fel a ténylegesen megvásárolt lapot.
- Először a legnagyobb alkatrészeket vágd ki, és minden maradékot tarts téglalap alakúnak és tárolásra érdemesnek.
- Csak ott rögzítsd az erezetet, ahol látszik; a rejtett alkatrészeket engedd szabadon a szorosabb illesztésért.
- A fűrészrést és a gyári él levágását a kezdetektől tervezd be az elrendezésbe.
- A kis alkatrészeket a megmaradó ablakokba ejtsd, ahelyett hogy friss lapokat nyitnál.
- Vond össze a hasonló alkatrészeket és projekteket, és vásárlás előtt nézd meg a maradékállványodat.
- Bízd az optimalizálóra az egyetlen tisztán matematikai lépés automatizálását: az elrendezést.
Gyakran ismételt kérdések
Mennyi fahulladék reális célként?
Tipikus szekrény- és bútormunkán 5-12 százalék hulladék reális cél, ha gondosan tervezel, szemben a kapkodó kézi elrendezés 15-25 százalékával. A különbség három költségből ered, amelyek sosem tűnnek el: a fűrészrés, az a szelet, amelyet a fűrészlap minden vágásnál porrá alakít; a gyári él levágása, amelyet a legtöbb gondos szabó a valódi alkatrészek vágása előtt elvégez; és az erezeti megkötések, amelyek megakadályozzák, hogy az alkatrészek a legszorosabb elrendezésbe forogjanak. Ezek egyikét sem lehet teljesen kitervezni, így a nulla hulladék nem valódi cél, és a hajszolása időt pazarol fa helyett. Ami az egy számjegyű tartományba visz, az a műveletek sorrendje: az alkatrészek méretezése úgy, hogy tisztán osszák fel a ténylegesen megvásárolt lapot, a legnagyobb alkatrészek kivágása először, és a kis alkatrészek beejtése a megmaradt ablakokba, ahelyett hogy friss lapot nyitnál. Ha az utolsó néhány munkád jóval e sáv felett jött ki, általában az elrendezés, nem a fűrész az, ahová az anyag ment.
Tényleg csökkenti a hulladékot egy vágási terv, vagy csak rendezettebb?
A vágási terv valóban csökkenti a hulladékot; a rendezettség mellékhatás. Az ok az, hogy a vágások elrendezése dönti el, használhatók maradnak-e a maradékok. Egy terv, amely a korai vágásokat teljes, éltől élig futó vágásként készíti, minden maradékot téglalap alakúnak tart meg, a közös méretű alkatrészeket egy csíkba csoportosítja, és a megmaradt zsebeket kis alkatrészekkel tölti ki, ugyanazt a munkát kevesebb lapra tudja illeszteni, mint egy tervezetlen munkamenet azonos alkatrészekkel. A tervezetlen változat azt az alkatrészt hajszolja, amelyik a listán következik, néhány kis darabért friss lapot nyit, és L alakú hulladékot hagy, amelyet semmi nem tud használni. Vedd a fenti könyvespolc-példát: ugyanazok az oldalak, a tető, az alj és a polcok vagy egy lapból jönnek ki egy állványra tehető maradékkal, vagy átcsúsznak egy második lapra, pusztán a sorrendtől függően. Ugyanazok az alkatrészek, ugyanaz a fűrész, ugyanaz a fűrészlap. Csak a terv változott, és a különbség egy egész lap volt.
Mindig a leghosszabb alkatrészeket vágjam ki először?
Általában igen, mert ha először a legnagyobb alkatrészeket vágod ki teljes, éltől élig futó vágásokkal, az általában a legnagyobb és leginkább újrahasználható téglalapokat hagyja hátra. A mechanizmus egyszerű: egy hosszú hasítás vagy keresztvágás az egész lapon két tiszta darabra osztja azt, és a nagy alkatrészek elfoglalják a helyüket, mielőtt bármi más feldarabolhatná. Ha ehelyett egy kis alkatrészt hajszolsz egy friss lap közepén, egy vékony csíkot árvítasz el, amelyet később egyetlen alkatrész sem tud használni. A finomabb szabály viszont nem a hosszúságról szól, hanem arról, mit hagy hátra minden vágás. Minden vágás előtt kérdezd meg, hogy mindkét keletkező darab még mindig olyan téglalap-e, amelyet szívesen eltennél. Néha ez azt jelenti, hogy először a hosszú méretet hasítod, néha egy keresztvágást, attól függően, hogyan osztoznak az alkatrészek a méreteken. A könyvespolc-példában az tartja minden maradékot téglalap alakúnak, és az utolsót elég nagynak az állványhoz, hogy először három csíkot hasítasz le a teljes hosszon.
Megéri megtartani a maradékokat, vagy a tárolás többe kerül, mint amennyit érnek?
Megéri, de csak a hasznos darabokat, és csak rendszerrel. A maradék olyan anyag, amelyet már kifizettél, így egy maradék újrafelhasználása a legolcsóbb lap, amelyet valaha veszel; a tárolási költség csak akkor nyer, ha az állvány rendezetlen kupaccá válik, amelyben senki nem turkál. Lapmunkánál a nagyjából 300 mm oldalhossz feletti darabok kiérdemlik a helyüket, mivel még el tudnak vinni egy valódi alkatrészt, például egy polcot vagy egy fiókfeneket. A kisebb csíkokat csak akkor tartsd meg, ha tényleg használod azt a méretet, a többivel légy könyörtelen. Írd rá filccel minden megtartott darabra a valódi méreteit, tárold őket állítva és méret szerint rendezve, tarts egy rövid listát arról, mi van az állványon, és vásárlás előtt nézd át ezt a listát. Így kezelve a maradékok évente csendben több lapot megtakarítanak; címkék vagy küszöb nélkül felhalmozva csak megtöltik a műhelyt, és később úgyis kidobod őket.
Mikor lehet biztonságosan figyelmen kívül hagyni az erezetirányt anyagmegtakarítás céljából?
Biztonságosan figyelmen kívül hagyhatod az erezetet minden alkatrészen, amelyet senki sem lát: szekrényaljak, hátfalak, merevítők, rejtett polcok és fiókdobozok. Ezeken az alkatrészeken az erezet legfeljebb szerkezeti, és soha nem esztétikai kérdés, így egy irányba kényszerítésük elrendezési lehetőségeket vesz el látható haszon nélkül. Minden erezet-rögzített alkatrész egy forgatásba kerül az elrendezésnek, amelyet egyébként használhatna, és ha az alkatrészeidnek akár csak a harmada szabadon forog, sokkal szorosabb pakolás nyílik meg. Tartsd rögzítve mindenen, ami látható, és légy a legszigorúbb ott, ahol felületek egymás mellett ülnek, és egy darabnak kell hatniuk: ajtóbetéteken, fiókelőlapokon és a látszó oldalak során. A gyakorlati szokás, hogy a szabáslistán minden alkatrészt erezet-rögzítettként vagy szabadként jelölsz, és őszinte vagy azzal kapcsolatban, melyik melyik. Ez az egyetlen oszlop teszi kifejezetté a döntést, és a legtöbb szekrénymunkán elég alkatrészt szabadít fel ahhoz, hogy 5-10 százalék anyagot takaríts meg anélkül, hogy bármi változna abból, amit az ügyfél lát.
Mennyi anyagot pazarol el valójában a fűrészrés?
A fűrészrés több anyagot pazarol el, mint a legtöbben gondolnák, mert minden egyes vágásnál felszámolódik. Egy 3 mm-es fűrészlap menetenként 3 mm anyagot távolít el, így egy 20 vágásos lap körülbelül 60 mm-t veszít pusztán porként, nagyjából egy keskeny csík szélességét, amelyre esetleg számítottál. Egy 2,4-2,8 mm-es sínes körfűrész valamivel kíméletesebb; egy 6-8 mm-es CNC-marószár vágásonként jóval többet veszít. A fűrészrés nem csak a maradékot zsugorítja, hanem az első vágás után minden alkatrészt eltol, ezért egy nélküle rajzolt elrendezés néhány milliméterrel rövidebb alkatrészeket ad, vagy egy utolsó alkatrészt, amely már nem fér rá a lapra. A megoldás nem a kevesebb vágás. Találgatás helyett mérd meg a tényleges fűrészlapodat, add meg ezt a valódi fűrészrést a tervedben a szegélyvágás mellett, és hagyd, hogy az elrendezés elnyelje a veszteséget, mielőtt elköteleződsz a lap mellett.