Lo Sfrido di Taglio Spiegato: Perché è Importante per la Tua Lista di Taglio

Lo sfrido di taglio è la larghezza di materiale che una lama trasforma in segatura a ogni passata, ed è per questo che un taglio non ha mai larghezza zero. Per la maggior parte delle lame da falegnameria lo sfrido va da 2.0 a 3.2mm (circa da 3/32 a 1/8 di pollice): il valore esatto dipende dal corpo della lama e da quanto sono allargati i denti. Sembra un dettaglio trascurabile, ma è il numero più sottovalutato di una lista di taglio. Ignora uno sfrido di 3mm su qualche decina di tagli e puoi perdere silenziosamente un intero pezzo, o un intero pannello, senza che nessuna misura sembri sbagliata.
Questa guida copre che cos'è davvero lo sfrido, le larghezze reali di sfrido per ogni utensile comune, un esempio pratico di come un numero minuscolo costi un intero pannello, come misurare la propria lama e come impostare correttamente lo sfrido affinché la lista di taglio resti onesta.
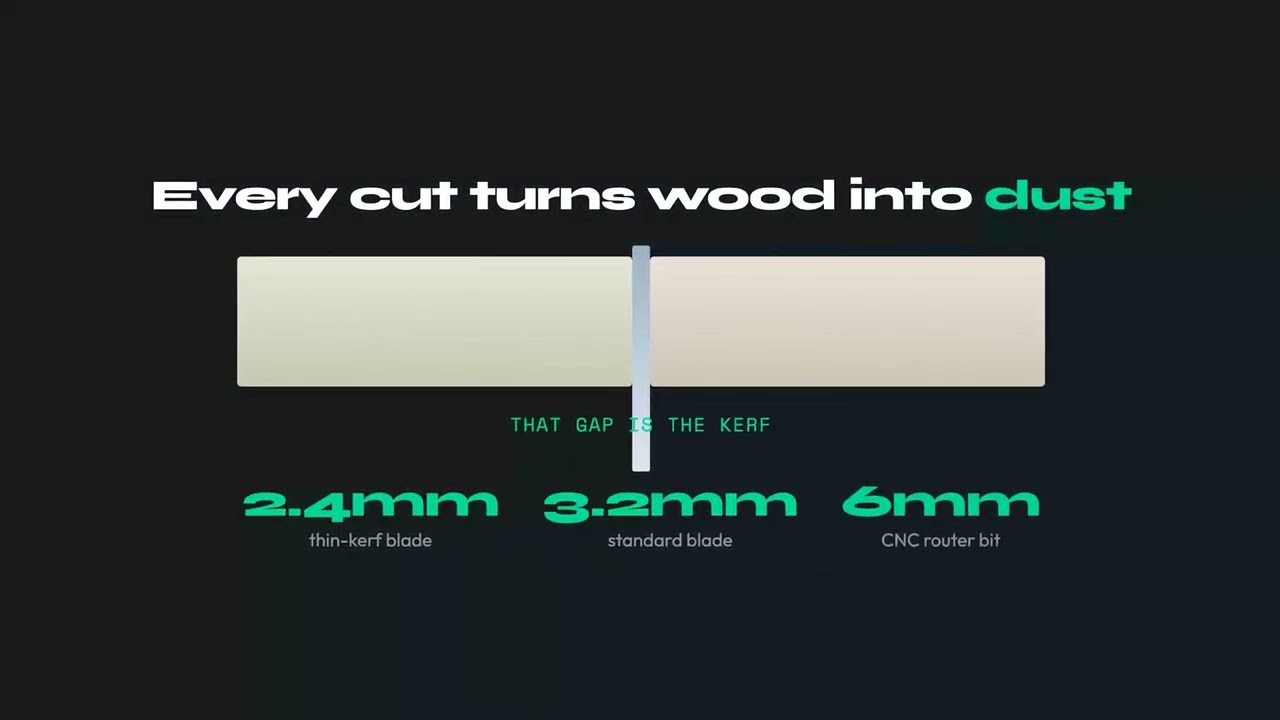
Che Cos'è lo Sfrido di Taglio?
Quando una lama attraversa un pannello, non lo divide semplicemente in due pezzi. Consuma un sottile canale di materiale e lo espelle sotto forma di polvere e trucioli. Quel canale è lo sfrido, e la larghezza del canale è la larghezza dello sfrido. Tutto ciò che si trova al suo interno è perso per sempre. Non puoi recuperarlo, e non puoi tagliare due pezzi che lo condividano.
La larghezza dello sfrido è determinata da due fattori che agiscono insieme:
- Spessore del disco (corpo): il disco piatto in acciaio della lama, di solito da 1.6 a 2.4mm su una lama da sega da banco.
- Allargamento dei denti: i denti in carburo sono più larghi del disco, piegati verso l'esterno oppure rettificati oltre il corpo, in modo che la lama liberi il proprio percorso senza incepparsi o bruciare il legno. Sono i denti a definire realmente la larghezza finale della fessura.
Ecco perché lo sfrido è sempre più largo del disco. Un errore comune è leggere lo spessore del disco stampato sulla lama e inserirlo come sfrido: il taglio reale è più largo del corpo da 0.4 a 0.8mm. Lo sfrido è anche completamente diverso dall'incisione o dalla tracciatura, dove una lama poco profonda rimuove poca o nessuna larghezza, e dal laser, che vaporizza solo un filo di materiale.
Larghezze di Sfrido per Utensile: Una Tabella di Riferimento
Lo sfrido varia più di quanto la maggior parte delle persone si aspetti, da una frazione di millimetro su una fine sega giapponese a trazione fino a quasi 5mm su una squadratrice industriale. Gli intervalli qui sotto sono i valori reali su cui pianificare. Misura sempre la tua lama prima di un lavoro con tolleranze strette, ma questo è un punto di partenza affidabile.
| Utensile / Lama | Sfrido tipico (mm) | Sfrido tipico (pollici) |
|---|---|---|
| Sega da banco, sfrido standard (10") | 3.0 a 3.2mm | ~1/8" |
| Sega da banco, taglio sottile | 2.0 a 2.4mm | ~3/32" |
| Sega circolare (7-1/4") | 2.2 a 3.2mm | ~3/32" a 1/8" |
| Sega a guida / ad affondamento | 1.8 a 2.4mm | ~1/16" a 3/32" |
| Troncatrice | 2.4 a 3.2mm | ~3/32" a 1/8" |
| Seghetto alternativo | 1.5 a 2.5mm | ~1/16" a 3/32" |
| Sega a nastro (risega / lama stretta) | 0.8 a 1.8mm | ~1/32" a 1/16" |
| Sega giapponese a trazione / sega a mano fine | 0.3 a 0.6mm | ~1/64" a 1/32" |
| Squadratrice industriale / sega a pannelli (lama principale) | 3.5 a 4.8mm | ~9/64" a 3/16" |
| Lama incisore della squadratrice | abbinata alla lama principale, di poco più larga | - |
| Fresa CNC (1/8" / 3mm) | 3.0 a 3.2mm | 1/8" |
| Fresa CNC (1/4" / 6mm) | 6.0 a 6.4mm | 1/4" |
| Taglio laser (compensato sottile) | 0.1 a 0.4mm | trascurabile |
Due voci sorprendono. Una fresa CNC non ha una lama da sega, ma la punta rimuove una fessura pari al suo intero diametro, quindi una punta da 6mm ha uno sfrido di 6mm, più largo di qualsiasi sega. Una lama incisore della squadratrice esegue un pre-taglio poco profondo sul lato inferiore così la lama principale non scheggia il laminato, ed è volutamente impostata leggermente più larga della lama principale, non più stretta. Per i calcoli di layout, è la larghezza della lama principale a contare.
Quale Sfrido Impostare per Ogni Materiale
La tabella degli utensili sopra mostra cosa rimuove una lama. La domanda che le persone cercano davvero è al contrario: sto tagliando questo materiale, quale lama e quale valore di sfrido devo pianificare? I valori qui sotto sono le impostazioni comuni in officina, con il valore da inserire nel campo sfrido del tuo optimizer. Misura una volta su uno scarto del materiale reale se il lavoro ha tolleranze strette.
| Materiale | Lama o utensile abituale | Sfrido da impostare | Perché |
|---|---|---|---|
| Melaminico, truciolare laminato | Sfrido pieno 80T a denti trapezoidali piatti (TCG), o sega da pannelli con lama incisore | 3.2mm (1/8") | Un disco rigido e un pre-taglio evitano che il laminato si scheggi; le lame a sfrido sottile vibrano nel pannello denso |
| Compensato, pannelli impiallacciati | 60 a 80T ATB, sfrido pieno o sottile | 2.4 a 3.2mm | Alto numero di denti per una faccia impiallacciata pulita; lo sfrido sottile va bene su una sega a guida |
| MDF, HDF | Sfrido pieno 60T o più | 3.0 a 3.2mm | Denso e abrasivo; un disco pieno lavora più fresco e più dritto |
| Legno massello, risega | 24 a 30T a denti piatti o ATB; sfrido sottile su seghe più piccole | 2.4 a 3.2mm | Basso numero di denti evacua i trucioli; scegli lo sfrido sottile solo se la sega è sotto 2 HP |
| Legno massello, troncatura | 60 a 80T ATB, troncatrice o sega da banco | 2.4 a 3.2mm | Denti fini per estremità senza scheggiature; lo sfrido segue la lama che possiedi |
| Alluminio, metallo non ferroso | TCG, angolo negativo, lama per non ferrosi | 3.0 a 3.2mm | L'angolo negativo evita che la lama afferri; sempre un disco a sfrido pieno |
| Acrilico, policarbonato, plastiche | TCG o ATB fine, angolo basso; laser per pannello sottile | 2.4 a 3.2mm sega, 0.1 a 0.3mm laser | Avanzamento lento evita la fusione; lo sfrido laser è abbastanza piccolo da poter essere arrotondato a 0 su layout grezzi |
| Tessuto, vinile, pelle (merce in rotolo) | Taglierina rotante, forbici o coltello dritto | 0mm | Una lama divide il materiale senza rimuoverne; imposta lo sfrido a zero e pianifica lo spazio come margine di cucitura |
| Lamiera, lastra d'acciaio | Plasma, laser in fibra o taglio a getto d'acqua | 0.2mm laser, 1 a 2mm plasma, ~1mm getto d'acqua | Lo sfrido dipende dall'ugello e dallo spessore; la scheda tecnica della macchina è il numero da usare |
Lo schema è semplice: i pannelli densi o fragili vogliono il disco più rigido che hai, quindi pianifica su un pieno 3.2mm; il legno massello su una sega modesta è dove una lama a sfrido sottile si ripaga; e qualsiasi cosa tagliata con un coltello o un laser è di fatto un lavoro a sfrido zero. Qualunque sia la tua riga, il valore va inserito nell'optimizer prima di premere calcola, non tenuto a mente alla sega.
Come lo Sfrido si Accumula: Il Pannello Extra Nascosto
Qui è dove lo sfrido smette di essere un dettaglio da poco. Supponi di avere bisogno di otto pezzi, ciascuno lungo 305mm, tagliati da un pannello standard di 2440mm.
Sulla carta la matematica è perfetta: 8 x 305mm = 2440mm. Un foglio di calcolo, o qualsiasi lista di taglio che ignori lo sfrido, riporta un solo pannello con zero sprechi. Un incastro perfetto ed esatto.
Ora aggiungi una lama reale. Tra otto pezzi ci sono sette tagli, e ogni taglio consuma 3mm:
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
Sono 21mm in più rispetto al pannello. L'ottavo pezzo non esiste. La tua lama lo ha trasformato in 21mm di segatura, distribuiti invisibilmente su sette tagli. In realtà ottieni sette pezzi per pannello, non otto, e niente nel tuo foglio di calcolo te lo aveva segnalato.
Ora porta il calcolo su un lavoro reale. Supponi che il progetto richieda 32 di quei pezzi:
- Sfrido ignorato: 32 / 8 = 4 pannelli.
- Sfrido incluso: 7 per pannello, quindi 32 / 7 = 4.57, che si arrotonda per eccesso a 5 pannelli.
Un pannello in più, circa il 25% di materiale in più, causato da un numero più piccolo di un fiammifero. Su un compensato di legno duro costoso, questa singola svista può costare più di una lama di fascia alta, motivo per cui ottimizzare una lista di taglio per compensato si ripaga già al primo progetto. Questo esempio è illustrativo, ma il meccanismo è esattamente come gli errori di sfrido si manifestano in officina: mai come un unico grande errore, sempre come una piccola perdita che emerge solo all'ultimo taglio o all'ultimo pannello.
Un ottimizzatore reale applica questa stessa logica in due dimensioni, riservando lo sfrido su ogni spazio tra pezzi adiacenti sul pannello, non solo su una singola fila di tagli paralleli. Per questo uno schizzo fatto a mano che "sembra starci" così spesso non ci sta davvero. Per il quadro completo di come le decisioni di incastro e lo sfrido interagiscono, consulta la guida completa all'ottimizzazione delle liste di taglio, e se stai decidendo quale materiale acquistare, la guida alle dimensioni standard dei pannelli si abbina bene a una pianificazione consapevole dello sfrido.
Come Misurare il Tuo Sfrido Reale (Non Fidarti dell'Etichetta)
Le specifiche stampate sulla lama sono un punto di partenza, non la verità. Una lama riaffilata o con i denti sostituiti, un allargamento dei denti usurato o un disco leggermente deformato spostano tutti il vero sfrido di qualche decimo di millimetro. Misurarlo richiede due minuti ed elimina ogni incertezza.
Il Metodo per Sottrazione (Il Più Preciso)
- Prendi un ritaglio dritto del materiale che utilizzi davvero e misurane la lunghezza con precisione usando un calibro digitale. Supponi che legga 200.0mm.
- Esegui un taglio trasversale netto vicino al centro con la lama che intendi usare.
- Misura entrambi i pezzi risultanti e sommali. Se il totale è 196.8mm, il tuo sfrido è 200.0 - 196.8 = 3.2mm.
- Ripeti due o tre volte con ritagli nuovi e fai la media dei risultati. Il numero che manca è esattamente il materiale rimosso dalla lama.
Il Metodo della Fessura (Verifica Rapida)
Esegui un taglio parziale in un pezzo di scarto, poi misura la larghezza della fessura con le ganasce del calibro. È più veloce ma meno affidabile, perché le pareti della fessura sono ruvide e la lettura tende a variare di uno o due decimi.
In entrambi i casi, usa un calibro digitale, non un metro a nastro. Lo sfrido si gioca in decimi di millimetro, e un metro a nastro non può distinguere in modo affidabile 2.4mm da 3.2mm. Quella differenza è tutto ciò che conta.
Come Impostare lo Sfrido in un Ottimizzatore di Liste di Taglio
Un ottimizzatore di liste di taglio dispone i tuoi pezzi sui pannelli e riserva uno spazio per la lama tra ogni taglio adiacente. Quello spazio è il valore di sfrido che inserisci, quindi farlo bene è la differenza tra un layout che taglia in modo pulito e uno che ti lascia a corto di una frazione sull'ultima fila. Tre regole mantengono tutto onesto:
- Inserisci il valore misurato, non quello predefinito. Se hai misurato 3.1mm, inserisci 3.1mm.
- Arrotonda per eccesso, mai per difetto. Se sei incerto tra 3.0 e 3.2mm, usa 3.2mm. Sovrastimare lascia un filo di spazio extra tra i pezzi, il che è innocuo. Sottostimare fa sì che i pezzi risultino leggermente troppo larghi per il loro spazio, cosa che scopri solo in piedi davanti alla sega con il materiale già tagliato.
- Reimpostalo quando cambi lama o macchina. Una lama a taglio sottile, una punta CNC e una squadratrice industriale sono tre numeri diversi. Non portare un'unica impostazione su tutte.
In CutPlan imposti lo sfrido una sola volta nelle impostazioni del progetto e viene applicato automaticamente a ogni spazio su ogni pannello, così le dimensioni dei pezzi stampate restano precise e il conteggio dei pannelli è reale, non ottimistico. Se il tuo obiettivo è semplicemente sapere quanto materiale acquistare, il calcolatore del numero di pannelli usa la stessa matematica consapevole dello sfrido per trasformare una lista di pezzi in un conteggio onesto dei pannelli.
Errori Comuni con lo Sfrido
- Dimenticare completamente lo sfrido. La trappola dell'incastro esatto: un foglio di calcolo dice che i pezzi entrano perfettamente, il pannello no, e l'ultimo pezzo non si materializza mai.
- Usare la specifica nominale o commerciale. La confezione della lama spesso riporta un valore ideale. Una lama usata o con i denti sostituiti taglia con una larghezza diversa. Misura la lama che possiedi davvero.
- Confondere lo spessore del disco con lo sfrido. L'allargamento dei denti rende il taglio reale più largo del corpo in acciaio, di solito da 0.4 a 0.8mm.
- Presumere che CNC e laser non abbiano sfrido. Una fresa rimuove il suo intero diametro, che può essere più largo di qualsiasi sega. Persino un laser rimuove una frazione di millimetro.
- Portare un solo valore di sfrido su ogni utensile. Passare da una lama da banco a sfrido standard a una lama a taglio sottile o a una squadratrice lasciando invariato il vecchio valore falsa ogni spazio.
- Arrotondare per difetto "per risparmiare materiale." È esattamente al contrario. Riservare troppo poco spazio per lo sfrido non risparmia legno, produce pezzi troppo grandi per entrare e costringe a un nuovo taglio.
Lame a Taglio Sottile contro Lame a Sfrido Standard
Una lama a taglio sottile (circa 2.4mm) rimuove circa il 25% di materiale in meno per taglio rispetto a una lama a sfrido standard (circa 3.2mm). Su un lavoro con 50 tagli questa è la differenza tra perdere 160mm e 120mm di materiale utilizzabile, circa 40mm ovvero 1.5 pollici risparmiati, e su una serie di compensato costoso questo può significare un intero pannello su un grande progetto.
| Fattore | Sfrido standard (3.2mm) | Taglio sottile (2.4mm) |
|---|---|---|
| Materiale perso per taglio | 3.2mm | 2.4mm |
| Perso su 50 tagli | 160mm | 120mm |
| Stabilità di taglio | Eccellente, disco rigido | Buona, può flettere su materiale spesso |
| Carico del motore | Normale | Inferiore, aiuta le seghe poco potenti |
| Ideale per | Lavoro generico, pannelli spessi o densi | Materiale costoso, serie lunghe, seghe meno potenti |
Il compromesso è la rigidità: un disco più sottile può vibrare o deviare su materiale spesso e denso, quindi le lame a sfrido standard restano la scelta migliore per pannelli pesanti su una sega potente. Per altri modi di ridurre le perdite di materiale oltre alla lama, scopri come ridurre al minimo lo spreco di legno nel taglio dei pannelli.
Imposta lo Sfrido una Volta Sola, Taglia con Sicurezza
CutPlan riserva lo sfrido esatto della tua lama su ogni spazio di ogni pannello, così le dimensioni dei pezzi e il conteggio dei pannelli restano onesti. Inseriscilo una volta e l'intero layout resta preciso.
Apri l'ottimizzatore →Domande Frequenti
Che cos'è lo sfrido di taglio di una lama?
Lo sfrido di taglio è la larghezza di materiale che una lama rimuove e trasforma in segatura a ogni taglio. È più largo del corpo della lama perché i denti sporgono oltre il disco, alternati a sinistra e a destra, quindi la fessura finita è la stradatura dei denti più l'acciaio, non l'acciaio da solo. Per la maggior parte delle lame da falegnameria lo sfrido va da 2.0 a 3.2mm (circa da 3/32 a 1/8 di pollice), con la cifra esatta che dipende dal corpo della lama e da quanto i denti sporgono oltre di esso. Lo sfrido conta perché viene sottratto dal pannello a ogni singolo taglio, e le perdite si sommano lungo una disposizione: una fila di pezzi che sulla carta entra può risultare corta di un pezzo una volta che ogni taglio ha preso la sua fetta. Ogni lista di taglio che deve produrre pezzi reali deve riservare lo sfrido tra i vicini, ed è per questo che è un'impostazione in qualsiasi ottimizzatore serio.
Qual è una larghezza tipica di sfrido per una lama da sega circolare o da banco?
Una lama da banco a sfrido pieno (10") taglia circa da 3.0 a 3.2mm (circa 1/8 di pollice), ed è il numero da cui la maggior parte delle persone dovrebbe partire se non ha misurato. Le lame a taglio sottile tagliano circa da 2.0 a 2.4mm (circa 3/32 di pollice), una sega circolare da 7-1/4 pollici va da 2.2 a 3.2mm, le seghe a guida e a tuffo vanno da 1.8 a 2.4mm, e le squadratrici o sezionatrici industriali vanno da 3.5 a 4.8mm sulla lama principale. Una fresa CNC rimuove l'intero diametro della punta, quindi una punta da 6mm ha uno sfrido di 6mm, più largo di qualsiasi sega, mentre un laser su compensato sottile rimuove solo da 0.1 a 0.4mm. La differenza tra questi strumenti è abbastanza grande da cambiare il numero di pannelli, quindi non usare una sola impostazione per tutti. Usa la tabella di questo articolo come punto di partenza, poi misura la lama reale sulla macchina reale prima di fidarti della cifra su una serie costosa.
Come misuro lo sfrido della mia sega?
Usa il metodo della sottrazione con un calibro digitale. Prendi un ritaglio dritto del materiale che tagli davvero e misurane la lunghezza con precisione, poi fai un taglio netto attraverso di esso, misura entrambi i pezzi risultanti e sommali. La differenza tra la lunghezza originale e la somma dei due pezzi è il tuo sfrido, perché quella lunghezza mancante è esattamente ciò che la lama ha trasformato in polvere. Per esempio, un pezzo che misura 200.0mm e dà due pezzi per un totale di 196.8mm ha uno sfrido di 200.0 - 196.8 = 3.2mm. Ripeti il taglio due o tre volte con ritagli nuovi e fai la media dei risultati, perché una singola lettura può essere falsata da un taglio leggermente inclinato o da una bava sul bordo. Misura di nuovo ogni volta che cambi lama o macchina: una lama a taglio sottile, una punta CNC e una sezionatrice sono tre numeri diversi, e l'impostazione resta onesta solo se corrisponde allo strumento in uso.
Lo sfrido cambia davvero quanti pannelli mi servono?
Sì. Lo sfrido si accumula su ogni taglio, quindi ignorarlo può lasciarti a corto di un pezzo per pannello e costringerti a un pannello in più. Il meccanismo è semplice: una disposizione disegnata senza sfrido mette i pezzi bordo a bordo, ma ogni taglio reale prende la sua fetta dalla fila, e all'ultimo pezzo la fila è più lunga del pannello. Nell'esempio di questo articolo, otto pezzi da 305mm lungo un pannello da 2440mm entrano esattamente sulla carta, eppure con uno sfrido di 3mm su ciascuno dei sette tagli la fila ha bisogno di 2461mm, cioè 21mm più del pannello. L'ottavo pezzo non entra, e quel singolo pezzo mancante significa comprare un intero pannello in più, circa il 25% di materiale in più per un numero più piccolo di un fiammifero. Un ottimizzatore consapevole dello sfrido lo previene riservando la larghezza della lama in ogni spazio prima di contare i pannelli, così il conteggio stampato è uno che puoi davvero tagliare.
Una fresa CNC o un laser hanno uno sfrido?
Sì. Una fresa CNC non ha una lama da sega, ma la punta rimuove una fessura pari al suo intero diametro, quindi una punta da 6mm ha uno sfrido di 6mm, che è più largo di qualsiasi sega e conta ancora di più per le disposizioni ravvicinate. Inserisci il diametro della punta come tuo sfrido, e cambialo ogni volta che sostituisci la punta, perché una punta da 3mm e una da 6mm sono due impostazioni diverse. Un laser su compensato sottile rimuove solo da 0.1 a 0.4mm, che è trascurabile su una disposizione grossolana ma non zero su lavori di precisione con molti pezzi, dove le frazioni si sommano lungo una fila. L'errore comune è presumere che CNC e laser non abbiano sfrido perché non c'è una lama visibile; il materiale viene rimosso comunque. Se il software della tua CNC compensa già il percorso utensile per la punta, fai attenzione a non riservare la larghezza due volte, una nell'ottimizzatore e una nella macchina.
Devo arrotondare l'impostazione dello sfrido per eccesso o per difetto?
Arrotonda per eccesso. Se la tua lama misura 3.0mm, inserisci 3.2mm. I due errori non sono simmetrici. Sovrastimare lo sfrido riserva un po' di spazio extra tra i pezzi, quindi il peggior risultato è una minuscola fessura di materiale di riserva lungo ogni taglio, che costa quasi nulla su un pannello. Sottostimare lo sfrido rende ogni fessura riservata più stretta del taglio reale, quindi i pezzi risultano leggermente troppo larghi per lo spazio che la disposizione ha dato loro, e l'ultimo pezzo di una fila non entra più. Lo scopri solo quando il materiale è già tagliato, quando è troppo tardi per ripianificare. Arrotondare per eccesso assorbe anche piccole variazioni dovute all'oscillazione della lama, a una lama leggermente usurata o a un taglio non perfettamente in squadra. Misura il tuo sfrido con il metodo della sottrazione, arrotonda al successivo incremento sensato sopra di esso, e mantieni quell'impostazione finché non cambi la lama o la macchina.
Lo sfrido è la stessa cosa dello spessore della lama?
No. Lo spessore della lama, spesso chiamato spessore del disco, è il corpo in acciaio della lama come stampato sulla confezione. Lo sfrido è la fessura finita che la lama lascia nel materiale, ed è più largo perché i denti sporgono oltre il disco, di solito da 0.4 a 0.8mm. Quella stradatura è ciò che libera il corpo della lama così non si impunta nel taglio, ed è il motivo per cui due lame con lo stesso spessore del disco possono lasciare fessure di larghezze diverse. La trappola pratica è leggere lo spessore del disco sulla lama e inserirlo come sfrido: ogni spazio riservato è allora troppo stretto della stradatura dei denti, e i pezzi escono affollati lungo una fila. Pianifica sempre in base allo sfrido, non allo spessore del disco, e quando la confezione riporta entrambe le cifre, usa lo sfrido. Se non ne riporta nessuna, misura con il metodo della sottrazione.