板材カット時の木材廃棄物を最小限にする9つの方法

捨てることになる材料の大半は、刃がシートに触れる前に決まっています。どのストックを選んだか、どの部材をひとまとめにしたか、どの順番で切ったか、そして扱いにくい残りを使える材料にするか、それとも端材箱行きの三角形にしてしまうか。木材を無駄にするのはノコギリではありません。計画です。
本ガイドで扱うのは、その計画の実践面です。何百枚ものシートを重ねるうちに木工職人が身につける、工房の習慣と切断の手法。ソフトウェアはシート一枚分のレイアウトの幾何学を数秒で解きますし、それがどこで役立つかも取り上げますが、どの部材を同じ加工にまとめるべきか、いつ木目を崩しても差し支えないか、シートの節をどこへ持っていくべきかは、ツールには判断できません。そうした判断こそが職人の技であり、材料の節約はまさにそこにあります。キャビネットや家具の仕事で廃棄率を5〜10%まで押し下げる、九つのテクニックを紹介します。
1. 部材からではなく、シートから計画を始める
初心者はまず部材の寸法を決め、それから収まるストックを探します。経験豊富な加工者は逆から考えます。購入するシートにきれいに割り付けられるように部材を設計するのです。2440 × 1220 mm のフルサイズのシートでは、2440 と 1220 と約数を共有する部材寸法が有利になります。
幅 400 mm の部材なら、1220 mm のシート幅方向に余裕をもって三枚並びます。これを 430 mm にすると三枚目が幅方向に収まらなくなり、二本目の帯を開くことになって、最初の帯の大半が宙に浮きます。設計段階で棚の奥行きを 20〜30 mm 動かすことは、そこではほとんど問題にならない一方で、帯を丸ごと一本節約できることが少なくありません。部材寸法を確定する前に、実際に購入するストックと照らし合わせてください。標準シートサイズのガイドに、設計の基準にする価値のある一般的な寸法をまとめています。
2. 最も大きな部材から切り、端材を長方形に保つ
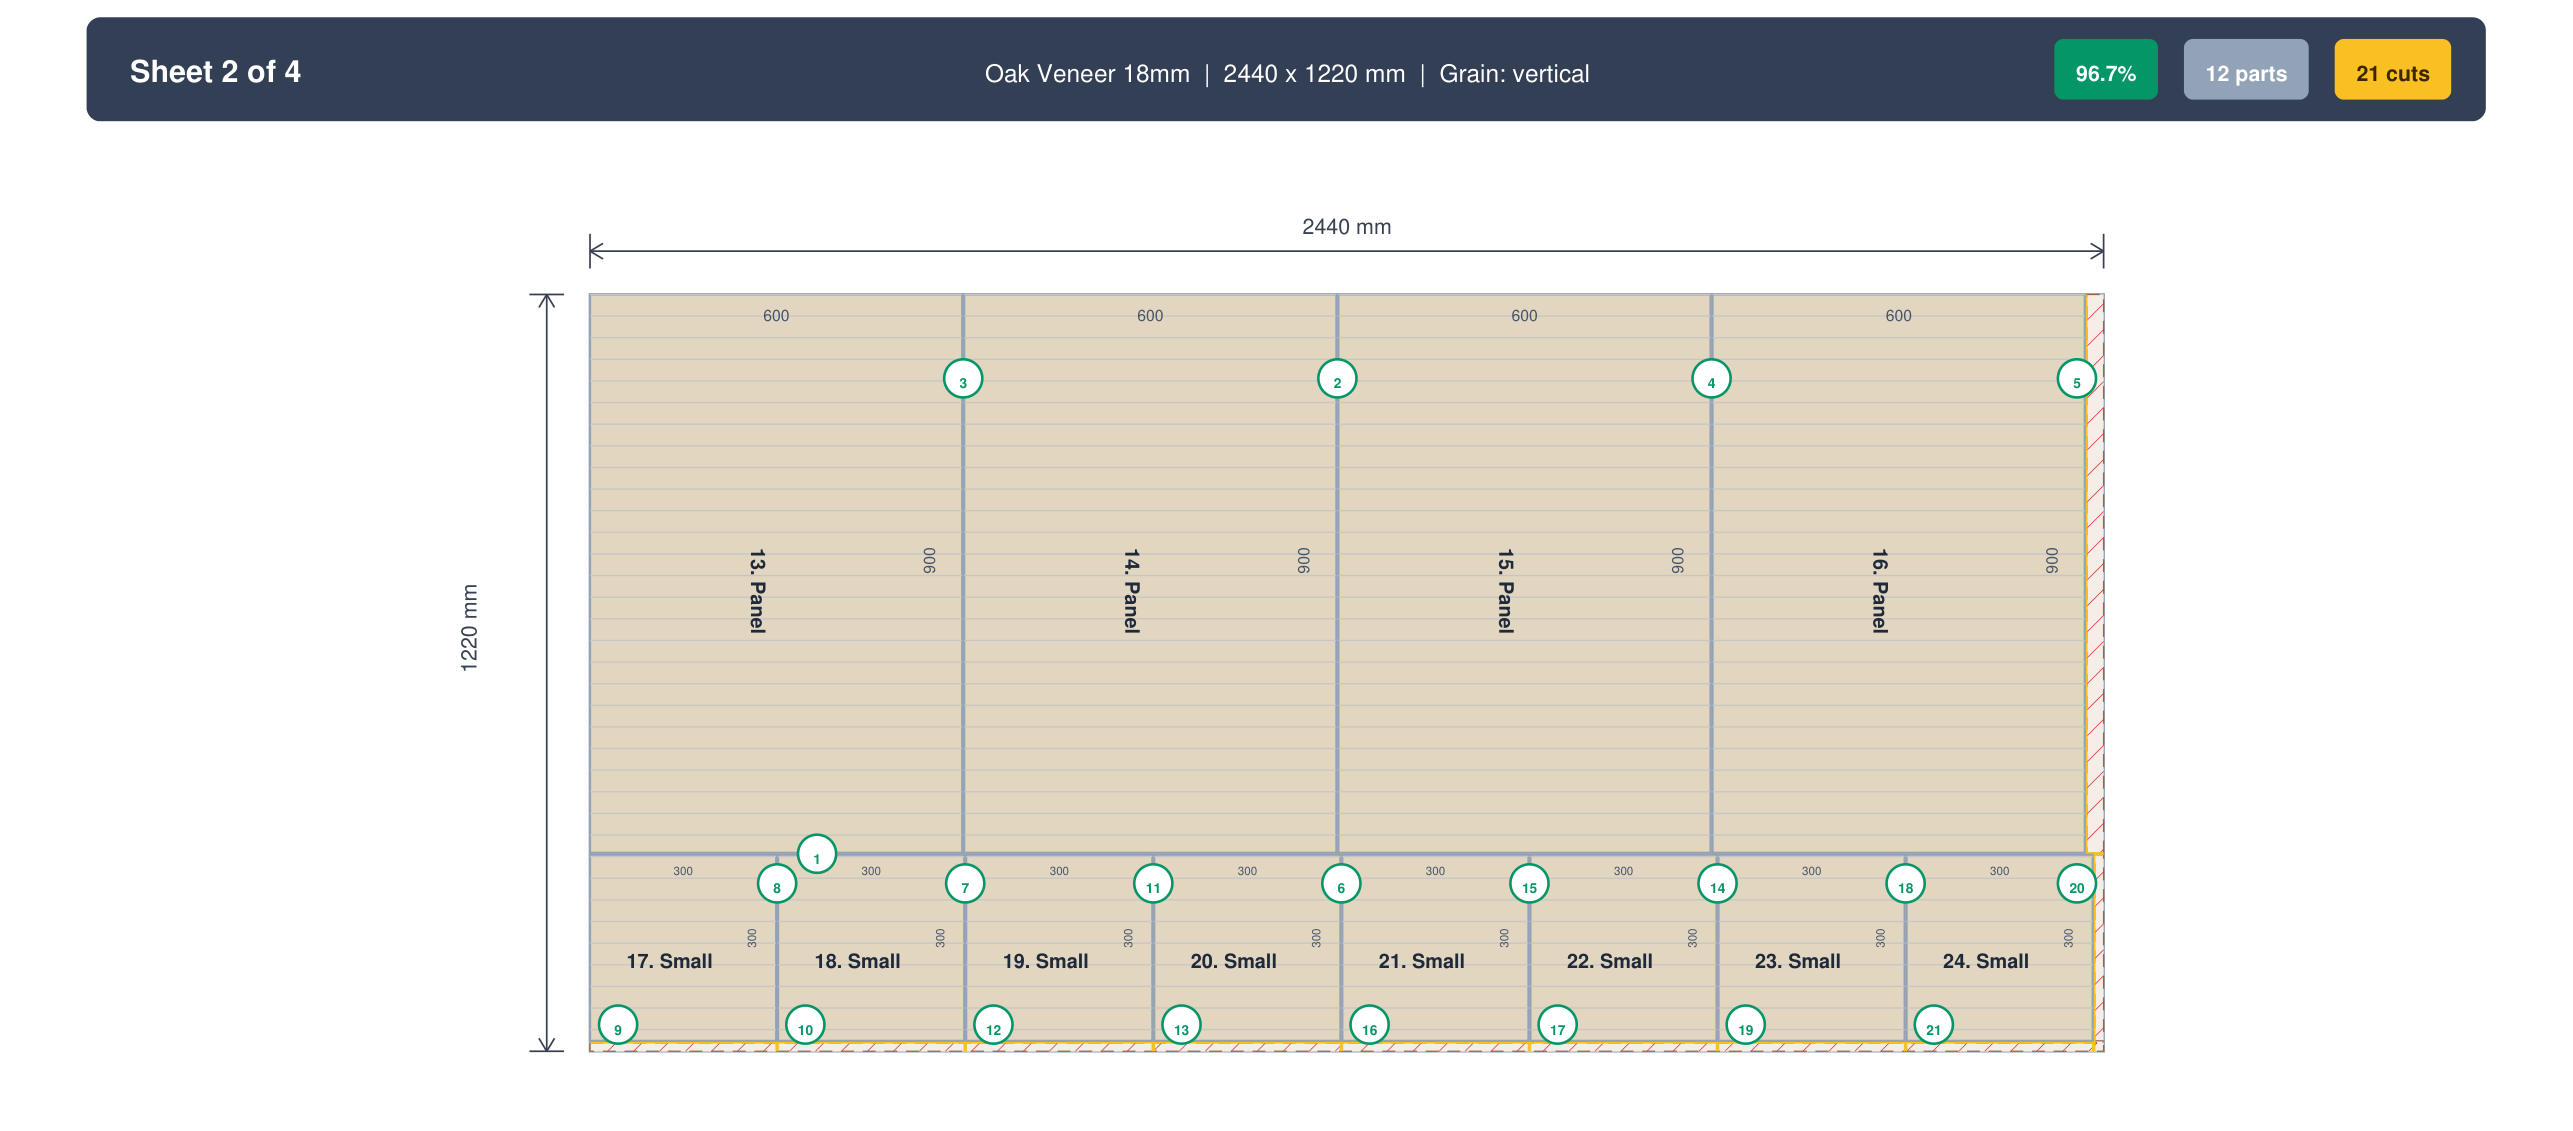
切断順序は、趣味の木工家が最も活かしきれていないテクニックです。目的は部材をシートから切り出すことだけではありません。どのカットの後にも、まだ取っておく価値のあるものが残るようにすることです。最も大きな部材から切り、序盤のカットは端から端まで通るまっすぐな全幅カットにして、シートを最も大きく使える二つの長方形に分割しましょう。
失敗パターンはその逆です。新品のシートの真ん中で小さな部材を追いかけ、誰も使えない細いL字形の帯を孤立させてしまう。テーブルソーやパネルソーではそもそも全幅カットしかできないのですから、順序をきれいな縦挽きと横挽きの連続として計画しましょう。すべてのカットの判定基準は単純です。切った後、両方の断片が、まだ喜んで保管できる長方形になっているか?
3. 木目方向は実際に見える箇所だけ固定する
木目の制約は、自ら招く無駄の最大の発生源です。一方向に固定する部材が増えるたびに、レイアウトの選択肢が一つ消えます。見える面では妥協の余地はありません。引き出しの前板、扉パネル、フェイスフレーム、並んで見える側板の列は、全体が一続きに見えるよう木目をそろえるべきです。
しかし、キャビネットの部材の多くは決して人目に触れません。底板、背板、取り付け桟、隠れた棚板、引き出し箱。こうした部材では、木目はせいぜい構造上の問題であって、見た目の問題では決してありません。部材の三分の一でも自由に回転できるようにすれば、はるかに密なネスティングが可能になり、隠れる部材の木目を緩めるだけで材料を5〜10%節約できるのは珍しくありません。カットリスト上で各部材を「木目固定」か「自由」かに区分し、その区分に正直になりましょう。
4. すべてのカットでカーフと縁の切りしろを見込む
どのシートにも、静かな泥棒が二人現れます。一人目はカーフ、刃が粉塵に変えてしまう切り幅です。テーブルソーでおよそ 3 mm、トラックソーで 2.4〜2.8 mm、CNC ルータービットでは 6〜8 mm。カットの数を数えるまでは、些細なことに見えます。
| シートあたりのカット数 | カーフ | カーフによる損失合計 |
|---|---|---|
| 5 | 3 mm | 15 mm |
| 10 | 3 mm | 30 mm |
| 20 | 3 mm | 60 mm |
| 30 | 3 mm | 90 mm |
二人目の泥棒は工場出荷時の縁です。シートの縁が完全にまっすぐで直角なことはまれで、輸送中に欠けていることも多いため、丁寧な加工者の多くは、本番の部材を切る前に基準となる二辺から 5〜10 mm を切り落とします。品質のためには正しい判断ですが、使えるシートはラベルの寸法より小さくなるということでもあります。2440 × 1220 mm をフルに使える前提で計画し、その後で二辺から 10 mm を落とせば、どこかの部材が当てにしていたスペースを静かに失っています。カーフと切りしろは最初から計画に織り込みましょう。ソーカーフの解説記事で、自分のカーフの測り方と設定の仕方を説明しています。
5. 小さな部材は残りの窓にネスティングする
大きな部材を配置し終えても、シートにはまだ空きスペースのポケットが残っています。背の高い側板の隣の帯、短い棚板の下の四角、片側の縁に沿った帯。こうした「窓」こそ、追加の材料費ゼロで引き出しの側板、スペーサー、エッジ材、シム、治具用の材が取れる場所です。
小さな部材のリストと、いくつかの常備的な工房の必要品を常に手元に用意しておき、現れた隙間にすぐ落とし込めるようにしましょう。少数の小部材のために新しいシートを開く代わりに、すでに代金を払ったスペースを使い切るのです。小さな部材はレンガの間のモルタルです。昨日のレイアウトが完璧な隙間を残しているのに、きれいなシートから切り出してはいけません。
6. 似た部材とプロジェクト全体をまとめて計画する
一度に計画する部材が多いほど、レイアウトがあらゆる隙間に組み合わせられる駒が増えるため、詰め込みは密になります。おそろいのキャビネット二台を一つの仕事として計画すれば、順番に別々に作るより、ほぼ必ず良い結果になります。二枚のシートに十点の部材では動かせる余地が少なく、四枚に二十点なら、あるシートに残ったスペースを、たいてい別のシート行きの部材で埋められます。
まず材料と厚みでまとめましょう。18 mm のバーチ材の部材はすべて一つの計画として実行し、12 mm の背板はすべて別の計画に。材料を共有する小さな仕事が控えているなら、今回の加工に組み込みます。同じ寸法の部材を一度のフェンス設定で切るほうが、速くて仕上がりも安定します。
7. シートを読む: 節、空洞、損傷を避けて計画する
シート材は完璧ではありません。合板は内部に空洞を隠し、表面にはパッチやフットボール形の補修が入り、角は潰れて届きます。見える部材を切っている途中で空洞に出くわすのが、良いシートが高価な端材に変わる典型です。
だから、切る前にシートを読みましょう。両面をひととおり確かめ、縁に沿って叩いて空洞の音を探り、すべての節、パッチ、傷んだ角に鉛筆で印を付けます。そのうえで欠陥を意図的に配置します。どのみち切り落とされる箇所に欠けた角を置き、表面のパッチはキャビネットの背板や棚板の裏側に隠し、見せ場になる面はきれいな領域に振り分ける。一分の点検が部材を一つ救うのは日常のことです。欠陥に切り込むのではなく、欠陥を避けて切れるからです。
8. 実際に使う端材ライブラリを作る
どの工房でも端材は生まれます。片付いた工房と効率的な工房の違いは、端材が使われるか、ただ溜まっていくかです。端材はすでに代金を払い終えた無料の材料ですが、それは次の仕事が始まるときに見つけられて、寸法を信頼できる場合に限ります。
機能する形は、スクラップの山ではなく小さな仕組みです。妥当なしきい値以上の材だけを残し(パネル作業なら一辺およそ 300 mm、それより細い帯は本当にそのサイズを使う場合のみ)、それ以外は容赦なく処分します。各材に実寸をマーカーで書き、立てて寸法順に保管し、使える材の簡単なリストを保ちます。そして買う前に自分のラックで「買い物」を。規律ある端材の習慣は、年に数枚のシートを静かに節約します。ラベリングと保管の詳細は端材管理ガイドで解説しています。
9. 詰め込みはソフトウェアに解かせる(自動化する価値のある唯一のステップ)
ここまではすべて職人の技です。部材を選び、木目のルールを決め、シートを読み、端材ラックを維持する。工程の中でただ一つ、純粋な数学であり、しかも人間が最も苦手とするステップがあります。多数の長方形をシート上に最も密に収める配置を見つけることです。方眼紙の上で手作業でレイアウトすると、通常 15〜25% の無駄が出ます。頭の中では十分な数の配置を試せないからです。
そこでカットリストオプティマイザーの出番です。工房側の思考はこれまでどおり自分で行います。部材を選び、木目固定の部材に印を付け、実際のカーフと切りしろを入力し、手持ちの端材を利用可能なストックとして追加する。ソフトウェアは回転や切断順序を含む多数の配置を試し、最も少ないシート数に最も多くの部材が収まるレイアウトを返します。自動化されるのは、あなたが今も握っている職人仕事の中の一つのステップであって、計画そのものの代わりではありません。ブラウザで無料でカットリストを実行し、ノコギリに触れる前にレイアウトを確認できます。
テクニック別の効果比較
どのテクニックも同じ労力に見合うわけではありません。ここでは、典型的な材料の節約量と、各テクニックが加える手間を大まかに順位付けします。パーセンテージはあくまで目安です。実際の数字は部材構成と材料によって変わります。
| テクニック | 典型的な削減率 | 手間 |
|---|---|---|
| レイアウトの自動化(オプティマイザー) | 10〜20% | 低 |
| 隠れる部材の木目を緩める | 5〜10% | 低 |
| シートの約数に合わせた部材設計 | 5〜10% | 中 |
| 端材ライブラリの活用 | 年間で 5〜15% | 中 |
| 部材とプロジェクトのまとめ加工 | 3〜5% | 低 |
| 賢い切断順序 | 3〜5% | 中 |
| 小部材を隙間にネスティング | 2〜5% | 低 |
| カーフと切りしろの考慮 | 切り損じを防ぐ | 低 |
| 欠陥を読んで避ける | 部材の損失を防ぐ | 低 |
実例: シート一枚から本棚一台
2440 × 1220 mm、厚さ 18 mm の合板一枚から作る本棚を思い浮かべてください(合板カットリストガイドがステップごとに最適化しているプロジェクトのごく近い親戚です。あちらは 6 mm の背板が加わり、その材料のシートが別に一枚必要になるため、シート二枚に載ることになります)。1800 × 300 mm の側板が二枚、764 × 300 mm の天板と底板、728 × 280 mm の棚板が四枚、それに小さな桟がいくつか。急いだ加工者は真ん中から側板を挽き、棚板を追いかけ、最後には奇妙なL字形の残りが二つと、最後の棚板のために開けた二枚目のシートが手元に残ります。
計画版はこうです。基準となる二辺から 8 mm を落とし、次に 300 mm の帯を三本、シートの全長にわたって縦挽きします。最初の二本の帯からはそれぞれ 1800 mm の側板が一枚取れ、その端の残りが桟になります。三本目の帯には天板と底板が端から端まで収まります。残るのは、シートの全長を走る幅およそ 300 mm のきれいな帯。四枚の棚板のうち三枚はそこから整然と横挽きで取れ、四枚目は天板・底板の帯の残りから出ます。シートは一枚、端材はすべて長方形、最大の残りはラックに置く価値のある大きさ。同じ部材、同じノコギリで、変わったのは作業の順序だけです。
カットリストを効率的なレイアウトに
工房側の思考はあなたが行い、詰め込みは CutPlan に解かせましょう。部材、カーフ、端材を入力すれば、最適化されたシートレイアウトが数秒で、無料で手に入ります。
オプティマイザーを開く →重要ポイント
- 無駄の大半はノコギリではなく計画の段階で決まる。実際に買うシートにきれいに割り付けられるよう部材を設計する。
- 最も大きな部材から切り、すべての端材を保管する価値のある長方形に保つ。
- 木目は見える箇所だけ固定し、隠れる部材は自由にして、より密なネスティングを可能にする。
- カーフと工場出荷縁の切りしろを、最初からレイアウトに織り込む。
- 新しいシートを開く代わりに、小さな部材を残りの窓に落とし込む。
- 似た部材とプロジェクトをまとめ、買う前に自分の端材ラックで「買い物」をする。
- 純粋に数学であるただ一つのステップ、すなわちレイアウトはオプティマイザーに任せる。
よくある質問
現実的に目指すべき木材の廃棄率はどのくらいですか?
典型的なキャビネットや家具の仕事では、丁寧に計画すれば 5〜12 パーセントの廃棄が現実的な目標で、急いだ手作業のレイアウトでは 15〜25 パーセントになります。その差は決して消えない三つのコストから生まれます。カーフ、つまりカットのたびに刃が粉塵に変える切片。慎重な作業者のほとんどが本番の部材を切る前に取る工場出荷時の縁の切りしろ。そして、部材が最も密な配置へ回転するのを止める木目の制約です。どれも計画で完全になくすことはできないので、廃棄ゼロは現実的な目標ではなく、それを追うと木材ではなく時間を無駄にします。一桁台に入るための鍵は作業の順序です。実際に買うシートにきれいに割り切れるよう部材の寸法を決め、最大の部材から先に切り、小さな部材は新しいシートを開くのではなく残った窓に落とし込むこと。最近の数件がその帯域を大きく上回ったなら、材料が消えた先はたいてい鋸ではなくレイアウトです。
切断計画は本当に無駄を減らしますか? それとも単に整って見えるだけですか?
切断計画は本当に無駄を減らします。整って見えるのは副産物です。理由は、カットの配置が残りを使えるまま残すかどうかを決めるからです。最初のカットを端から端まで通し、すべての端材を長方形に保ち、寸法を共有する部材を一つの帯にまとめ、残った窪みを小部材で埋める計画は、同一の部材を切る無計画な作業より少ないシート数に同じ仕事を収められます。無計画な作業はリストの次の部材を追いかけ、ほんの数個の小片のために新しいシートを開き、何にも使えないL字形の切れ端を残します。上の本棚の例を見てください。同じ側板、天板、底板、棚板が、順序次第で、ラックに置ける残りを伴って一枚のシートから出てくるか、二枚目のシートにあふれるかが決まります。同じ部材、同じ鋸、同じ刃。変わったのは計画だけで、その差はシート丸ごと一枚でした。
常に最も長い部材から切るべきですか?
たいていはそうです。最大の部材から端から端まで通るカットで切るほうが、後に最も大きく再利用しやすい長方形が残る傾向があるからです。仕組みは単純です。シート全体を通る長い縦挽きや横挽きはシートをきれいな二片に分け、大きな部材が他の何かに分断される前に自分の場所を確保します。代わりに新しいシートの真ん中で小さな部材を追いかければ、後のどの部材にも使えない細い帯が取り残されます。ただし、より繊細なルールは長さではなく、各カットが何を残すかについてのものです。すべてのカットの前に、結果として生じる二つの断片がまだ喜んで保管できる長方形かどうかを自問してください。部材が寸法をどう共有するかによって、長い方向の縦挽きが先になることもあれば、横挽きが先になることもあります。本棚の例では、まず全長にわたって三本の帯を縦挽きすることが、すべての残りを長方形に保ち、最後の一枚をラックに置けるだけ大きく残す鍵です。
端材は取っておく価値がありますか? 保管の手間のほうが高くつきませんか?
価値はあります。ただし使える材だけ、そして仕組みがある場合だけです。端材はすでに代金を払った材料なので、再利用は今後買う中で最も安いシートです。保管コストが勝つのは、ラックが誰も掘り返さない未整理の山になったときだけです。パネル作業では、一辺およそ 300 mm 以上の材が置き場所に見合います。棚板や引き出しの底板のような実際の部材をまだ担えるからです。それより細い帯はそのサイズを実際に使う場合のみ残し、それ以外は容赦なく処分しましょう。残す各材にマーカーで実寸を書き、立てて寸法順に保管し、ラックにあるものの短いリストを持ち、買う前に必ずそのリストを見る。この形で扱えば、端材は静かに年に数枚のシートを節約します。ラベルもしきい値もなしに溜め込めば、工房を埋めるだけで、どうせ後で捨てられます。
材料節約のために木目方向を無視してよいのは、どんなときですか?
誰の目にも触れない部材では無視して構いません。キャビネットの底板、背板、取り付け桟、隠れた棚板、引き出し箱です。それらの部材では木目はせいぜい構造上のもので、見た目に関わることは決してないので、一方向に走らせるよう強制しても、目に見える利点なしにレイアウトの選択肢を奪うだけです。木目を固定した部材の一つ一つが、レイアウトが本来使えたはずの回転を奪い、部材の三分の一でも自由に回転させれば、はるかに密なネスティングが開けます。見えるものはすべて木目を固定したままにし、特に隣り合って一体として見える必要のある面、扉パネル、引き出しの前板、露出した側板の並びでは最も厳格にしてください。実用的な習慣は、カットリスト上で各部材を木目固定か自由かに印を付け、どちらがどちらかについて正直になることです。その一列が判断を明示的にし、ほとんどのキャビネットの仕事では、顧客が見るものを何も変えずに 5〜10 パーセントの材料を節約できるだけの部材が自由になります。
ソーカーフは実際、どのくらい材料を無駄にしますか?
ソーカーフは多くの人の予想以上に材料を無駄にします。一つ一つのカットで課されるからです。3 mm の刃は一回通るごとに 3 mm の材料を削り取るため、20 カットのシートでは粉塵だけで約 60 mm を失います。これはおおよそ、あてにしていたかもしれない細い帯一本分の幅です。2.4〜2.8 mm のトラックソーはやや優しく、6〜8 mm の CNC ルータービットはカットごとにはるかに多く失います。カーフは残りを縮めるだけでなく、最初のカット以降のすべての部材をずらします。だからこそ、カーフなしで描いたレイアウトは部材が数ミリ足りなかったり、最後の部材がもうシートに収まらなかったりするのです。対策はカットを減らすことではありません。推測ではなく実際の刃を測り、その本当のカーフを縁の切りしろと一緒に計画に入力し、シートに鋸を入れる前にレイアウトにその損失を吸収させてください。