カットリスト最適化の完全ガイド(2026年版)

カットリスト最適化とは、合板シート、ガラスパネル、金属板といったストック材料の上にパーツを配置し、無駄を最小限に抑えて材料コストを削減するプロセスです。2Dビンパッキング問題としても知られ、パーツを最も効率よく配置するためにアルゴリズムを使用します。初めて本棚を作るホビイストでも、週に50枚のシートをカットするプロのキャビネット工房でも、最適化の仕組みを理解すれば時間とお金と材料を節約できます。
カットリスト最適化とは?
シート材料からパーツを切り出すプロジェクトはすべて、同じ課題から始まります。必要なパーツのリストと、そこから切り出すストックシートの在庫があり、目標はすべてのパーツを最も少ないシート枚数に、できるだけ無駄なく収めることです。
実際の例で考えてみましょう。キッチンキャビネット一式を作っていて、3種類の材料厚さにまたがる24個のパーツ — 側板、棚板、背板、扉 — が必要だとします。ボックス用の18 mm合板、背板用の6 mmハードボード、棚板用の16 mmメラミンです。各材料は標準の2440 × 1220 mm(8 × 4 ft)シートで供給されます。
24個のパーツを3種類の材料にわたって紙の上で手動配置すると30〜60分かかり、経験豊富な木工職人でも通常シート面積の15〜25%を無駄にします。オプティマイザーなら同じ作業を5秒足らずでこなし、通常5〜12%の無駄で収まります — このサイズのプロジェクトならシート1〜2枚分の節約になります。
数学的に言えば、これは2Dビンパッキング問題の一種で、NP困難に分類されます。つまり、大きな入力に対して現実的な時間で絶対的な最適解を保証できるアルゴリズムは存在しないということです。そこでオプティマイザーはヒューリスティック戦略 — 優れた(最適に近い)解を素早く見つけるための賢い近道 — を使います。朗報なのは、現代のヒューリスティクスが典型的な木工プロジェクトで理論上の最適値の1〜3%以内に収まることで、これは人間が手作業で達成できる水準をはるかに上回ります。
この考え方はあらゆる業界に共通します。家具メーカーは合板やMDFを最適化し、ガラス加工業者は窓パネルを最適化し、金属加工工場はCNCプラズマ切断用の鋼板を最適化します。材料や機械は違っても、長方形を長方形の中に無駄なく収めるという根底の数学は同じです。このガイドでは基礎から高度なテクニックまでを網羅し、各トピックの詳細記事へのリンクも用意しています。
知っておくべき主要な用語
アルゴリズムやソフトウェアの話に入る前に、カットリストオプティマイザーで必ず出会う用語を紹介します。
ストックシート
切り出す元になる原材料です。標準のシートサイズは地域と材料によって異なります — 北米では2440 × 1220 mm(8 × 4 ft)、ヨーロッパの多くの地域では2800 × 2070 mm、アジアの一部では1525 × 1525 mm(5 × 5 ft)です。地域の標準サイズを把握することがどんな最適化においても最初の一歩なので、材料と地域別の完全なリファレンスとして標準シートサイズガイドを参照してください。前のプロジェクトの端材のような非標準サイズも、利用可能な在庫として追加できます。
パーツ(部品)
必要とする個々の構成部品です。各パーツには長さ、幅、数量があり、任意で材料の指定、木目方向、エッジバンディングの仕様を設定できます。
鋸刃の切り代(Kerf)
鋸刃が削り取る材料の幅のことで、テーブルソーでは通常2.5〜4 mm、一部のパネルソーでは5〜8 mmです。このわずかな値はすぐに積み重なります。3 mmの切り代で10回クロスカットすれば、使える材料が30 mm失われます。優れたオプティマイザーは隣り合うすべてのカットの間に切り代を計算に入れます。切り代の設定ミスはパーツが小さくカットされてしまう最も多い原因のひとつです — ブレードの測定方法と正しい値の設定方法は鋸刃の切り代ガイドで解説しています。
木目方向
目に見える扉やテーブルトップなど、パネルの見た目が重要な場合、木目が特定の方向に流れるようパーツを配置する必要があります。これは回転を制約し、無駄を通常5〜15%増やしますが、見た目の一貫性を保証します。木目をいつロックし、いつ自由な回転を許すかを見極めるのは重要なスキルです — 実践的な指針はパネルカットにおける木目方向の詳細記事で解説しています。CutPlanの木目方向機能はパーツごとにこれを自動で処理します。
エッジバンディング
露出したパネルの縁に貼る薄い材料のストリップ(PVC、突板、またはABS)で、仕上がりをきれいに見せます。エッジバンディングにはそれ自体の厚さ(通常0.5〜2 mm)があり、パーツの正味寸法をわずかに変えます。厚いバンディング(1 mm以上)を使う場合、バンディングを貼った後に寸法が合わなくなるのを避けるため、オプティマイザーはこれを考慮に入れる必要があります。エッジバンディングガイドでは種類、施工方法、バンディングの厚さがカットリストに与える影響を解説しています。
端材と残材
以前のカットで残ったピースで、まだ使うのに十分な大きさが残っている場合があります。端材を利用可能な在庫として追加することは、歩留まりを改善する最も簡単な方法のひとつです。寸法と材料の種類をラベルに記録して保管し、次の最適化に取り込みましょう。体系的に取り組めば、時間の経過とともに材料コストを10〜20%削減できます — 完全な追跡ワークフローは端材管理ガイドを参照してください。
カットリスト最適化アルゴリズムの仕組み
最適化ソフトウェアはパーツをランダムに配置するわけではありません。構造化された戦略に従って多くの配置を試し、その中から最良のものを選びます。主なアプローチを紹介します。
First Fit Decreasing(FFD)
最もシンプルなヒューリスティックです。すべてのパーツを大きい順に並べ替え、各パーツを収まる最初のシートに配置していきます。速く — 数百個のパーツでも通常100ミリ秒未満 — 妥当な結果を出しますが、後から来るパーツが別の配置ならもっとうまく収まる可能性を考慮しないため、最適なパッキングに達することはめったにありません。各ステップでは良い判断をするものの全体像を見失う、貪欲アルゴリズムだと考えてください。
Best Fit
パーツを最初に見つかった空いているシートに置くのではなく、Best Fitはパーツを置いたときに残るスペースが最も少なくなるシートを探します。これによりシートがより完全に埋まりやすくなり、部分的にしか使われていないシートの数が減ります。FFDに対する改善幅は通常2〜5%の無駄削減で、速度面のコストはごくわずかです。Best Fitはパーツ数が20個未満のシンプルなプロジェクトにおける良いデフォルトです。
ギロチンカット
戦略というより制約です。ギロチンカットは片方の端からもう片方の端まで完全に通す必要があり、シートの中央から長方形を切り出すことはできません。これはブレードがパネル全体を貫通するテーブルソーやパネルソーにとって実用上の要件です。ほとんどの工房向けオプティマイザーはギロチン制約を課します。それがこれらの機械での実際のカットのされ方だからです。ギロチンカットとフリーカットの実際の違いを詳しく比較したギロチンカット vs フリーカットのガイドもご覧ください。
フリーカット/ネスティング
パーツはシート上のどこにでも配置でき、貫通しないカットが必要な空間にも置けます。これはカッティングヘッドがどこからでも開始・停止できるCNCルーターやレーザーカッターで使われます。ネスティングはより無駄の少ない密なレイアウトを生み出しますが、結果が有効なのはCNC機器上だけです。手動カットとCNCネスティングのどちらを選ぶか迷っているなら、CNCネスティング vs 手動カットリストの比較記事でコスト、歩留まり、機材面のトレードオフを整理しています。
マルチ戦略最適化
CutPlanを含む優れたツールは、単一のアルゴリズムに頼りません。代わりに複数の戦略を並行して実行し(CutPlanは148の異なるアプローチをテストします)、最も無駄の少ない結果を返します。この「トーナメント」方式は、どんな単一のヒューリスティックよりも一貫して優れた結果を出します。パーツの組み合わせによって得意な戦略が異なるからです。小さなパーツが多いプロジェクトはあるアプローチで最も良く収まる一方、大きなパーツが少数と小さなパーツが多数あるプロジェクトはまったく別の戦略が有利になるかもしれません。すべてを実行して勝者を選ぶことで、どのアルゴリズムが自分のケースに最適かを理解する必要なく、いいとこ取りができます。
| 戦略 | 速度 | 無駄 | ギロチン? | 最適な用途 |
|---|---|---|---|---|
| First Fit Decreasing | 非常に高速 | 12–20% | あり | 簡易見積もり |
| Best Fit | 高速 | 10–16% | あり | シンプルなプロジェクト |
| ギロチン再帰 | 中程度 | 6–12% | あり | テーブルソー/パネルソー |
| フリーネスティング | 中程度 | 4–8% | なし | CNCルーター |
| マルチ戦略(148) | 1–5秒 | 5–10% | 両方 | あらゆる用途 |
切断最適化の恩恵を受ける材料
カットリスト最適化は木工だけのものではありません。平らなシート材料から長方形のパーツを切り出す業界であれば、どこでも同じアプローチの恩恵を受けられます。
木材と木質パネル
最も一般的なユースケースです。合板、MDF、メラミン化粧パーティクルボード、OSB、ハードボードは、家具、キャビネット、棚、建築のいずれでも使われます。木目方向とエッジバンディングは木材特有の制約であり、優れたオプティマイザーはこれをネイティブに処理します。家具プロジェクトで合板を扱っているなら、合板カットリスト最適化チュートリアルでデザインから工房まで一連のプロセスを解説しています。
ガラス
建築用ガラス、鏡、シャワーパネル、テーブルトップです。ガラスの切断は木材といくつかの重要な点で異なります — 切り代は実質ゼロ(スコア・アンド・スナップ方式)、コーティングガラスには木目に似た向きの制約があり、小さなガラスの端材は割れやすく扱いが危険なため最小残材サイズが重要です。具体的な設定とテクニックはガラス切断最適化ガイドで解説しています。
金属
板金、アルミ複合パネル(ACM)、鋼板、銅板です。金属の切断はCNCレーザーまたはプラズマを使うことが多く、ネスティング(フリーカット)が適用されます。切り代は加工方法によって大きく異なります — ファイバーレーザーで0.2 mm、プラズマで2〜3 mm、ウォータージェットで1〜2 mmです。金属の原材料は1 kgあたり$2〜10以上するため、最適化の価値は特に大きくなります。板金ネスティングガイドでCNCに関する考慮事項と加工工場でのコスト削減を解説しています。
その他の材料
アクリルやポリカーボネートシート、フォームボード、複合パネル、セラミックタイル、さらには布地(ロールカット)まで対象になります。最適化の数学は同じで、異なるのは制約だけです。例えばアクリルは保護フィルムの向きに注意が必要で、パーツが薄すぎると割れやすくなります。セラミックタイルは目地のための特定の間隔が必要です。いずれの場合も基本的なアプローチは同じです。パーツを入力し、ストックを定義し、材料固有の制約を設定すれば、あとはアルゴリズムがレイアウトを処理してくれます。
必要なシート枚数はどのくらい?
どんなプロジェクトでも最初に浮かぶ疑問のひとつが「材料をどれだけ買えばいいのか」です。答えはパーツの寸法、シートサイズ、切り代、そして木目方向が制約されているかどうかによって変わります。
大まかな見積もりとしては、すべてのパーツの合計面積を計算し、シート面積で割り、無駄と切り代の分として10〜15%を加える方法があります。しかしこれはしばしば過小評価になります — パーツは完璧には収まらず、切り代はカットのたびに積み重なり、木目の制約は最適な回転を妨げるからです。
例えば、合計材料面積4.5 m²の20パーツからなるプロジェクトは、標準シート2枚(1枚2.98 m² = 合計5.96 m²)で足りるように見えるかもしれません。しかし切り代、木目方向、パッキングの非効率性を考慮すると、実際には3枚必要になる可能性が高いでしょう。オプティマイザーは実際にレイアウトを実行することで正確な枚数を算出し、当て推量をなくします。
購入前にシート枚数を見積もるための、無駄の要因を織り込んだ計算式を含むステップバイステップの方法は、シート枚数計算ガイドを参照してください。材木屋に行く前にさっと最適化を実行しておけば、買いすぎ(お金の無駄)と買い足りない(もう一度足を運ぶ時間の無駄)の両方を防げます。
適切なソフトウェアの選び方
カットリストオプティマイザーの市場は大きく成長しました。2026年には、無料のコミュニティツールから数千ドルするプロ向けの本格的な生産用ソフトウェアまで、数十もの選択肢があります。どれを選ぶべきかはプロジェクトの複雑さ、予算、ワークフロー次第です。主な判断ポイントを見ていきましょう。
オンライン vs. デスクトップ: 最も大きなアーキテクチャ上の判断は、ウェブベースのオプティマイザーを使うかデスクトップソフトウェアを使うかです。CutPlanのようなオンラインツールはPC、Mac、タブレット、スマートフォンなどどのデバイスでもインストール不要で動作し、自動的に更新されます。MaxCut Community Editionのようなデスクトップツールはオフラインで動作しますが、通常Windows専用で手動での更新が必要です。2026年のトレンドはウェブベースのツールに大きく傾いています — デバイス間の同期、自動バックアップ、セットアップ不要という利点があるからです。判断材料となる全体的なトレードオフはオンライン vs デスクトップオプティマイザー比較で解説しています。
モバイル対応: 材木屋でカットを計画したり、工房でノコギリのそばでレイアウトを確認したり、ソファでプロジェクトを見直したりしたいなら、モバイル対応のオプティマイザーが欠かせません。レスポンシブなウェブベースのツールはどんなスマートフォンやタブレットでも動作します — CutPlanをホーム画面に追加すればプログレッシブウェブアプリ(PWA)として、アプリストアから何もダウンロードせずにアプリのような体験を得られます。ログインしていれば、プロジェクトはスマートフォン、タブレット、デスクトップの間で自動的に同期されます。
CAD連携: SketchUp、AutoCAD、Fusion 360でプロジェクトを設計しているなら、設計と最適化の間のギャップを埋められます。設計ソフトウェアからパーツリストをCSVとしてエクスポートし、そのままオプティマイザーにインポートすれば、寸法を手作業で入力し直す必要はありません。SketchUp用の無料プラグインOpenCutListは、寸法、材料の割り当て、さらには木目方向まで含めてパーツを抽出します。連携ガイドではSketchUpからオプティマイザーまでの完全なワークフローと、その他のCAD連携を解説しています。
本格的な生産用ツール: プロのキャビネット工房や加工施設では、PolyBoard + OptiCut、Cabinet Vision、KCD Softwareのような設計からカットまで一体化したソフトウェアがよく使われます。これらは$500〜$5,000以上し、設計、カットリスト生成、機械連携がひとつのパッケージに含まれています。ほとんどのホビイストや小規模工房にとっては、無料の設計ツール(SketchUp)と専用のオプティマイザー(CutPlan)を組み合わせれば、はるかに低いコストで同じ結果の90%を達成できます。
CutPlan、OptiCutter、CutList Optimizer、MaxCut、CutListEvoを含む主要ツールの横並び比較はベストカットリストオプティマイザーソフトウェア比較をご覧ください。無料の選択肢から始めたいなら、無料カットリストオプティマイザーガイドで1円も使わずにできることを解説しています。
手動レイアウト vs. 最適化ソフトウェア
すべてのプロジェクトにソフトウェアが必要なわけではありません。判断の助けになる実践的な比較を紹介します。
| 要素 | 手動レイアウト | オプティマイザーソフトウェア |
|---|---|---|
| パーツ数 | 1〜8パーツ | 何個でも |
| シート枚数 | 1〜2枚 | 何枚でも |
| 計画時間 | 15〜60分 | 30秒未満 |
| 典型的な無駄 | 15〜25% | 5〜12% |
| 複数材料 | 非常に困難 | 自動処理 |
| 切り代の計算 | 忘れがち | 常に計算 |
| 再現性 | 毎回ゼロから | プロジェクトを保存して再実行 |
| コスト | 無料(あなたの時間) | 無料プランあり、Proは$29/月 |
目安: プロジェクトのパーツ数が8個を超える、あるいはシート数が2枚を超えるなら、ソフトウェアは時間と材料の両方を節約してくれます。損益分岐点は驚くほど低く、週末のプロジェクトでシート1枚を節約できただけでもProサブスクリプション1か月分は元が取れます。選択肢を検討しているなら、CutPlanとOptiCutterの比較やCutList Optimizerとの比較もご覧ください。
無駄率の読み方
最適化の結果を見るとき、無駄率が最も重要な指標になります。読み解き方を紹介します。
- 無駄5%未満: 優秀です。似たサイズのパーツが多くぴったり収まるプロジェクトや、ほとんどのパーツで自由な回転を使える場合に典型的です。
- 無駄5〜12%: 良好です。木目方向の制約があり、パーツサイズが混在する現実のプロジェクトの多くはこの範囲に収まります。
- 無駄12〜20%: パーツ数が少ない小規模なプロジェクトでは許容範囲です。最後のシートはどうしても使い切れずに残ります。別のプロジェクトからパーツを追加して残りのスペースを埋めることを検討してください。
- 無駄20%超: 入力内容を確認してください。よくある原因は、木目のロックがかかっているパーツが多すぎる、ストックシートのサイズが間違っている、あるいはパーツがシート寸法の半分よりわずかに大きく使えない帯状の余りができてしまっている、といったものです。
無駄率はシートごとではなくプロジェクトごとに計算されることを忘れないでください。最後のシートはほぼ必ず他のシートより無駄が多くなります — それは正常なことです。重要な数字はすべてのシートを合わせた合計の無駄です。最後のシートの無駄を減らしたいなら、将来のプロジェクトからパーツを追加するか、共通の実用パーツ(棚受け、治具材料、テストピース)をいくつかカットして残りのスペースを埋めることを検討してください。
ステップバイステップ:カットリストを最適化する
プロジェクトの開始から工房までの完全なワークフローを紹介します。以下の手順では基準ツールとしてCutPlanを使いますが、プロセス自体はどのオプティマイザーにも当てはまります。スクリーンショット付きの詳しい手順と実際のプロジェクト例を見たい場合は、ステップバイステップのカットリストオプティマイザーチュートリアルをご覧ください。
1. すべてのパーツを測定してリストアップする
すべてのパーツのリストを作成します。ラベル、長さ、幅、数量、材料です。正確に — 8回登場するパーツに1 mmの誤差があれば、積み重なって8 mmのずれになります。単位は一貫させてください(精密作業ではmmが標準で、北米の木工家にはインチも問題ありません)。キッチンやビルトインのプロジェクトでは、背板、フィラー、幅木を見落とさないようキャビネット部品チェックリストを使ってください。
2. ストックシートを定義する
購入予定、または手持ちのシートサイズを追加します。標準サイズは地域によって異なります。
- 北米: 4 × 8 ft(1220 × 2440 mm)
- ヨーロッパ: 2800 × 2070 mm または 2440 × 1220 mm
- アジア: 1220 × 2440 mm または 1525 × 1525 mm
以前のプロジェクトから出た端材があれば、正確な寸法で追加のストックとして加えてください。材料別の標準サイズ一覧はシートサイズリファレンスを参照してください。
3. パラメータを設定する
レイアウトに影響する主要な設定を行います。
- 切り代の幅: 実際のブレードを測定してください(テーブルソーでは通常2.5〜4 mm)。一般的なブレード幅は切り代ガイドを参照してください。
- 木目方向: 材料の見た目が重要ならパーツごとに有効にする
- エッジバンディング: バンディングが必要な辺をマークし、厚さを指定する
- ストックのトリム: シートの端を面取りする必要があれば、トリムマージンを追加する(1辺あたり5〜10 mm)
4. オプティマイザーを実行する
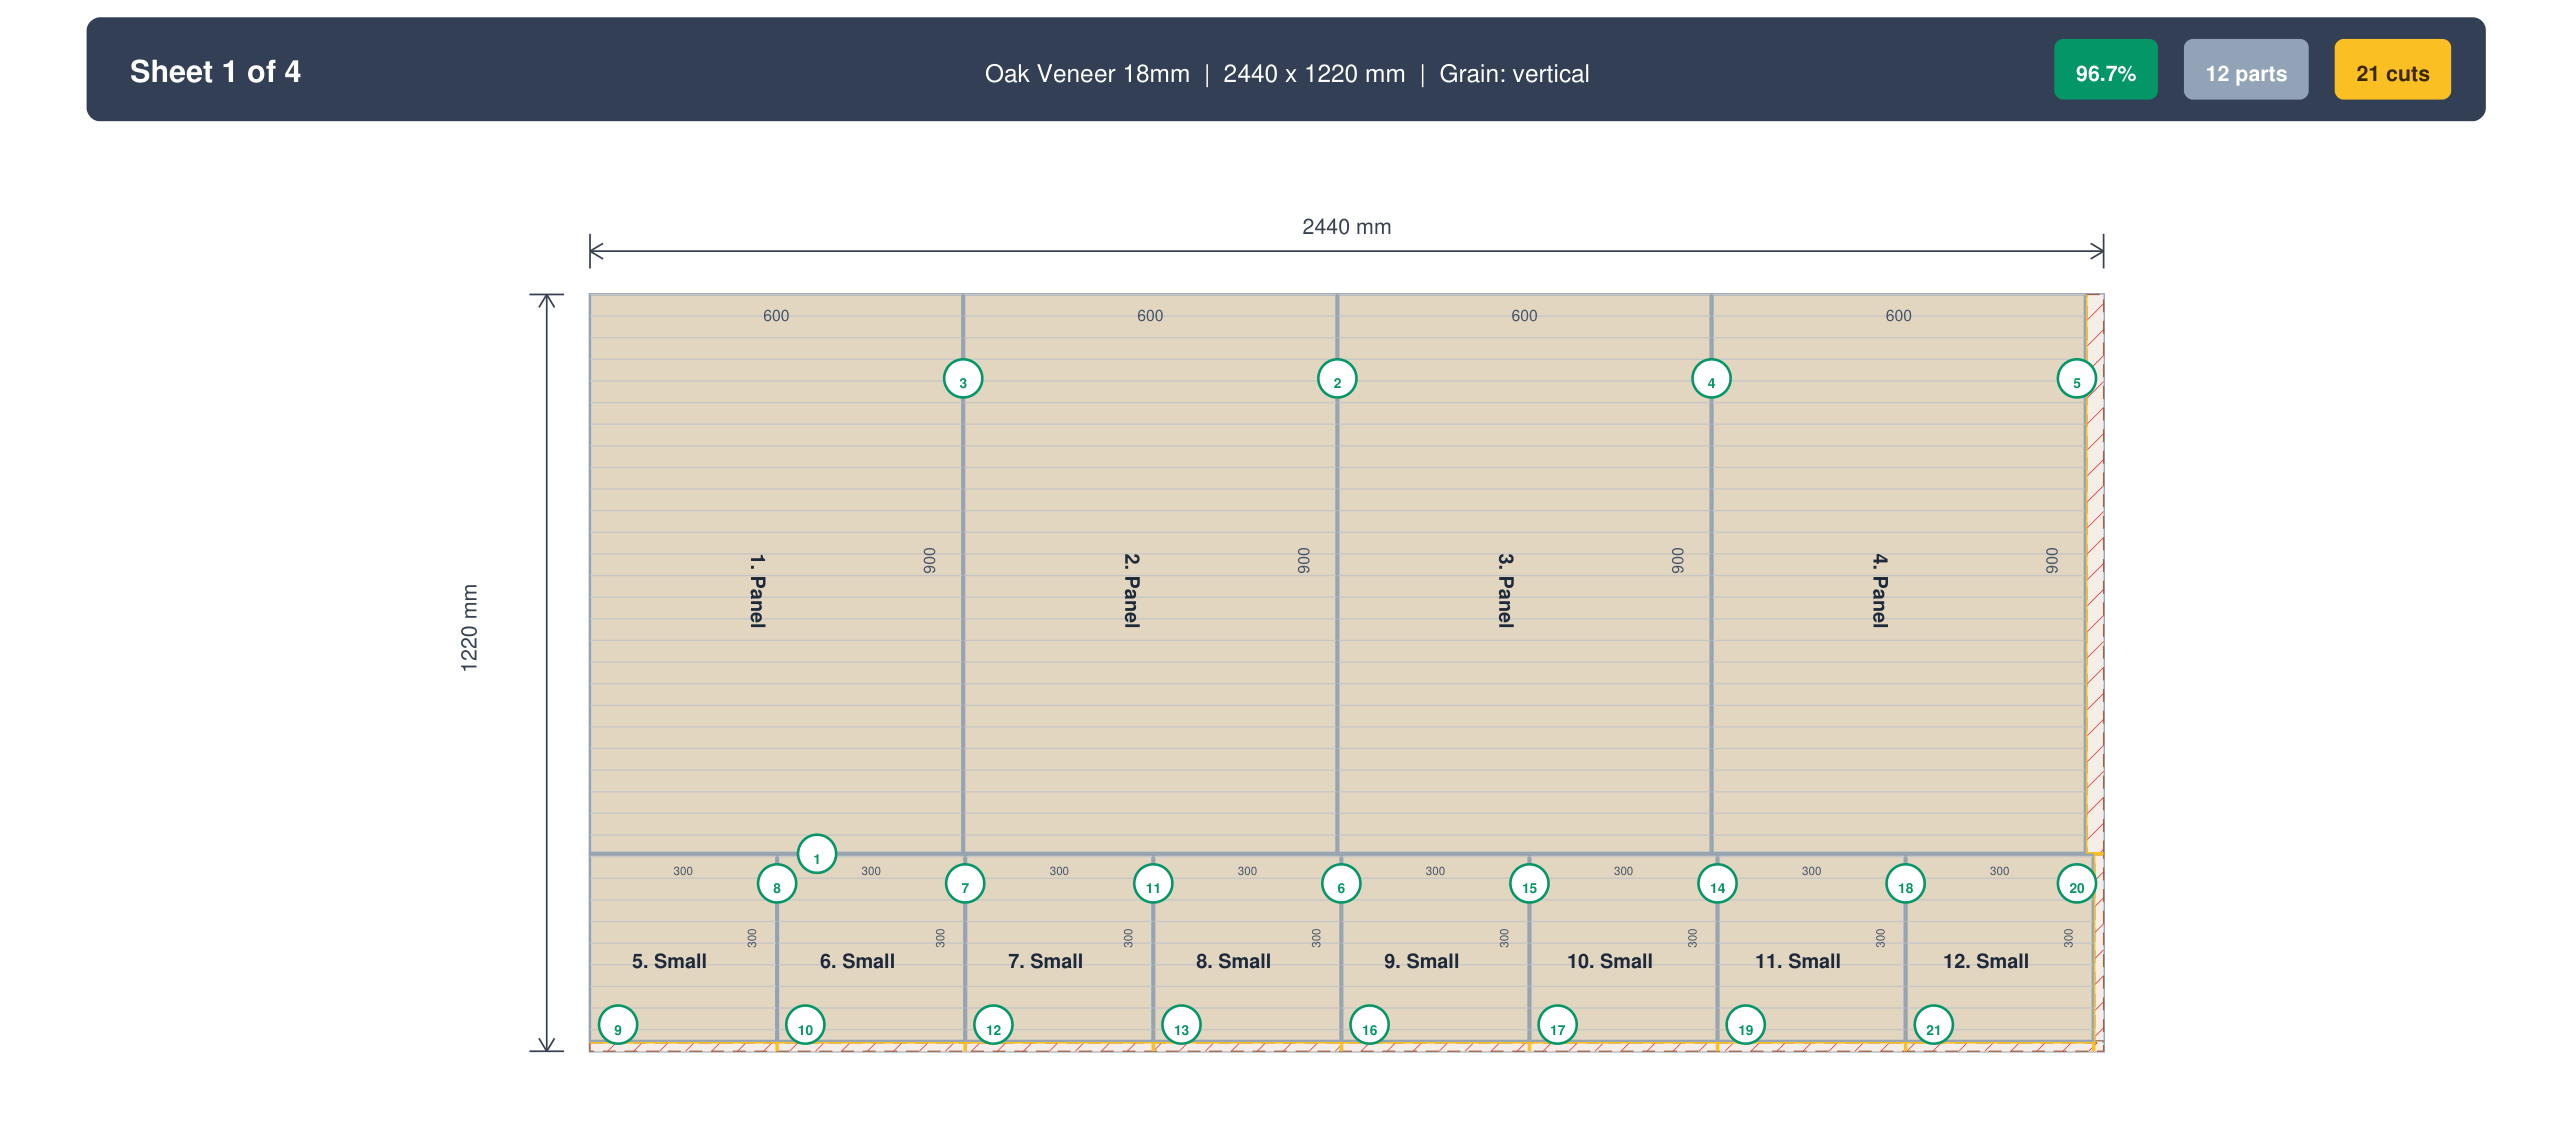
「計算」をクリックする(またはCtrl+Enterを押す)。CutPlanはバックグラウンドのワーカースレッドで148の戦略を実行し、プロジェクトの複雑さに応じて1〜5秒で最良の結果を返します。進捗インジケーターには現在テストされている戦略が表示されます。完了すると、無駄率が最も低い勝者のレイアウトが表示され、必要なシート枚数と全体の利用率をまとめたサマリーも確認できます。
5. レイアウトを確認する
各シートの図面を確認します。木目方向が正しいか、パーツが論理的にグループ化されているか、無駄率が許容できる範囲かをチェックしてください。ほとんどのプロジェクトは5〜12%の無駄に収まるはずです。無駄が15%を超えている場合は、すべての木目ロックが本当に必要か、回転できるパーツはないか、別のストックシートサイズならもっとうまく収まるかを検討してください。2440 × 1220から2800 × 2070 mmのシートに切り替えるだけで、比率の違いがあなたのパーツサイズによりうまく合い、無駄が5〜8%減ることもあります。
6. 工房用にエクスポートする
エクスポートの選択肢はワークフローによって異なります。
- PDFカットシート: 印刷して工房に持って行きます。各シートにラベル付きのパーツ、寸法、カット順序を表示します。
- CSV: パーツデータを他のソフトウェアやCNCコントローラーにインポートします。
- DXFエクスポート: CNC機械向けの業界標準CADフォーマットです。CutPlan Proで利用できます。
7. カットして端材を記録する
PDFカットシートに表示された番号付きのカット順序に従ってください。残りのパーツへの影響が最小になるよう設計されています。カットするたびに、パーツの裏面に鉛筆でラベルを書き込んでマークしましょう。カット後は、使える残材を測定して記録してください。材料、厚さ、寸法をラベルに記入し、次のプロジェクトのためにストックの在庫に加えます。この習慣を続けることで、プロジェクトごとの材料コストは大きく下がっていきます。体系的な追跡方法は端材管理ガイドを参照してください。
避けるべきよくある間違い
最適化ソフトウェアを使っていても、特定の入力ミスやワークフロー上の間違いで材料と時間を無駄にすることがあります。何千ものユーザープロジェクトでこうしたパターンを繰り返し目にしてきましたが、そのすべてが防げるものです。最も多いものを紹介します。
- 鋸刃の切り代を忘れる: 切り代を0 mmに設定すると、パーツが小さくカットされてしまうレイアウトになります。すべてのカットはブレードの幅ぶんの材料を除去します — 3 mmの切り代で20回カットすれば、60 mmの材料が失われます。
- 見えないパーツで木目をロックする: 木目方向は目に見える面(扉、天板)では重要ですが、見えない面(背板、内部の棚板)では重要ではありません。すべてのパーツで木目をロックすると、見た目のメリットが何もないまま無駄が15%増えることがあります。
- エッジバンディングの厚さを無視する: 両方の長辺に2 mmのエッジバンディングを貼るなら、パーツは仕上がり寸法より4 mm狭くカットする必要があります。
- 端材を含めない: 多くの木工家は使える端材を持っていながら、それをオプティマイザーに入力していません。それを在庫として追加すれば、シート1枚まるごと必要になるのを避けられることもあります。
共通しているのは、これらの間違いがすべて計算ボタンを押す前に起きるということです。オプティマイザーは与えられた入力の範囲でしか働けません。実行する前に、切り代、木目方向の設定、エッジバンディング、ストックの在庫を再確認してください。解決策を含めた完全なリストはカットリストのよくある5つの間違いとその直し方のガイドをご覧ください。
実際のプロジェクト事例
カットリスト最適化はあらゆる規模のプロジェクトに当てはまります。プロジェクトの種類ごとに実際どう役立つのかを見ていきましょう。
キッチンキャビネットは、家庭で行うプロジェクトの中でも特に材料を多く使うもののひとつです。典型的なキッチンには10〜15台のキャビネットがあり、2〜3種類の材料(ボックス用の18 mm合板、棚板用のメラミン、背板用のハードボード)にまたがる40〜80個の個別パーツが必要になります。最適化なしでは12枚のシートが必要で$150以上の材料を無駄にするかもしれませんが、最適化すれば9〜10枚で無駄も最小限に抑えられます。複雑さの原因は、寸法が異なるが材料は共通する複数のキャビネットタイプ(ベース、ウォール、トール、コーナー)を管理する必要がある点です。キッチンキャビネットカットリストガイドでは完全なパーツチェックリスト、キャビネットタイプ別の典型的な寸法、採寸から工房までの完全な最適化ワークフローを提供しています。
初心者向けプロジェクト、たとえば本棚、デスク、収納ユニットは最適化を学ぶのに最適です。パーツが8〜10個程度のシンプルな本棚でも、ソフトウェアを使えばよくある初心者の失敗 — 材料を買いすぎる(あるいはもっと悪いことに、買い足りずに店に二度目の買い出しに行く)ことを防げます。学習にかかる時間は約5分です。パーツを入力し、ストックを追加し、計算をクリックするだけです。ソフトウェアだけでなく、シート材を切るという物理的な作業そのものにまだ慣れていないなら、道具選びから最後のカットまでを解説するパネルカット初心者ガイドから始めてください。
小規模工房は独特の制約に直面します — ストックの保管スペースが限られ、予算も小さく、CNC機器がないこともよくあります。こうした環境では、無駄になったシート1枚が予算に占める割合が大きくなるため、最適化の重要性がむしろ増します。プロジェクトをまとめて処理する、端材の在庫を管理する、共通サイズでまとめて購入するといった戦略は、時間をかけて積み重なっていきます。小規模工房での材料最適化ガイドでは、スペースに制約のある工房のための実践的な戦略や、フルシートを買うか店でプレカットされたパネルを買うかの判断方法を解説しています。
CNC生産工場は違った関心事に直面します。ネスティング効率、DXFファイルの準備、工具のクリアランスやリードインパスといった機械固有の制約です。CNCルーター、レーザー、プラズマカッターを運用しているなら、レイアウトそのものと同じくらいエクスポート形式が重要になります。CNC用DXFエクスポートとCNCネスティング vs 手動カットリストのガイドでは、最適化から機械までの生産ワークフローを解説しています。
無駄と端材の管理
完璧に最適化しても、どのプロジェクトも多少の無駄は生まれます。コスト効率のいい工房と高くつく工房の違いは、その無駄をどう扱うかにあります。
端材の再利用は最もインパクトの大きい実践です。プロジェクトごとに、200 × 200 mmより大きい(あるいはあなたの作業に使える最小サイズより大きい)端材をすべて測定してください。材料、厚さ、寸法をラベルに記入し、見つけやすい場所に保管します。次のプロジェクトを始める前に、これらの端材をオプティマイザーに利用可能なストックとして入力しましょう。600 × 400 mmの合板の端材が、棚にちょうどいいサイズになることもあり、フルシートを切らずに済みます。
プロジェクトのまとめ処理はその効果を増幅させます。今週末にデスクを、来月に本棚を作る予定なら、両方のプロジェクトを一緒に最適化してください。オプティマイザーは小さな本棚のパーツをデスクレイアウトの無駄なスペースにはめ込むことができ、必要なシートの合計枚数を減らせます。これは特に、プロジェクトが同じ材料と厚さを共有する場合にうまく機能します。
無駄の推移を記録することでパターンが見えてきます。特定のシートサイズで一貫して15%以上の無駄が出ているなら、より大きい、あるいは比率の異なるシートに切り替える価値があるかもしれません。工房によっては、プロジェクトごとの無駄率を記録したシンプルな表をつけてこうした傾向を見つけています。典型的なキャビネットプロジェクトでは2440 × 1220 mmのシートで18%の無駄が出るのに、2800 × 2070 mmのシートでは9%しか出ないと気づくこともあるでしょう — わずかに大きいシートの方が標準的なキャビネットの寸法にうまく合うのです。
最適化の経済的な理屈は単純です。年に4〜6件のプロジェクトを手がけ、1プロジェクトあたり平均$50節約できるホビイストなら、年間$200〜$300を回収できます。週に20枚以上のシートをカットするプロの工房なら、計画にかかる時間の節約やミスの減少を除いても、材料コストだけで年間$5,000〜$15,000を節約できます。ROIは最初のプロジェクトの後、ほぼ常にプラスになります。あらゆる無駄削減戦略を包括的にまとめた木材の無駄を減らす7つの方法のガイドもご覧ください。
より良い結果を得るためのヒント
- 材料の厚さでグループ化する: 18 mm合板のパーツと6 mmハードボードを同じシートで混在させないでください。材料の割り当てを使って分けておきましょう。
- 木目が関係ないときは回転を許可する: パーツの回転を有効にすると、歩留まりが通常10〜15%改善します。木目方向をロックするのは目に見える面だけにしましょう。
- 切り代を正確に見積もる: 20回のカットで3 mmの切り代なら、使える材料が60 mm — 約2.5インチ — 失われます。実際のブレードを測定し、当て推量はやめましょう。
- 端材をストックに含める: 前のプロジェクトから出た800 × 400 mmのピースが、今回の棚にちょうどいいサイズかもしれません。
- 両方のシート向きを試す: サプライヤーが2440 × 1220と1220 × 2440(縦向きと横向き)の両方を扱っているなら、両方試してください。オプティマイザーはどちらか一方でより良いフィットを見つけるかもしれません。
- シート枚数は切り上げる: ミスや試しカット、将来の補修に備えて、常にバッファとして予備を1枚買っておきましょう。材木屋に二度足を運ぶより、シートが1枚余る方が安上がりです。
- 似たプロジェクトはまとめて処理する: 同じ本棚を3台作るなら、3台まとめて最適化してください。オプティマイザーは3回別々に実行するより効率よくシートにパーツを詰め込めます。
- プロジェクトをテンプレートとして保存する: 同じ種類のキャビネットを定期的に作っているなら、パーツリストをテンプレートとして保存しましょう。新しい依頼のたびにゼロから作るのではなく、数量と寸法を調整するだけで済みます。
- 材料を買う前に最適化を実行する: シート枚数を頭の中で見積もらないでください。必要な枚数を正確に知るために、まずオプティマイザーを実行しましょう。これで買いすぎと緊急の買い出しの両方を防げます。
- エッジバンディングは早めに考慮する: 厚いエッジバンディング(1〜2 mm)を使う場合は、計算した後ではなく前に、最適化の設定に織り込んでおきましょう。後付けの調整はパーツが合わなくなる原因になります。
よくある質問
カットリストオプティマイザーとは何ですか?
カットリストオプティマイザーとは、長方形のパーツのリストをストックシートから切り出す最も効率的な方法を計算し、買うシートを減らし、捨てる材料を減らすためのソフトウェアです。パーツの長さ、幅、数量、材料と、購入できる、あるいはすでに持っているシートのサイズを与えると、番号付きのカット順序が付いたシートごとのレイアウト図が返ってきます。内部では2次元カッティングストック問題、つまりNP困難なビンパッキングの一種を解いているため、実用的なツールはヒューリスティクスを使います。多数の配置を試し、カット間の鋸刃の切り代、回転させてはいけないパーツの木目方向、エッジバンディングの厚みを守りながら、最も無駄の少ないレイアウトを残すのです。手作業との差は大きなものです。3種類の材料にまたがる24個のパーツを紙の上で配置すると30〜60分かかり、通常シート面積の15〜25%を無駄にします。ソフトウェアなら5秒未満で終わり、通常5〜12%の無駄に収まります。
カットリスト最適化とネスティングは同じものですか?
関連はしていますが同一ではありません。ネスティングはパーツをシート上のどこにでも任意の角度で配置し、シートの途中で始まり途中で終わるカットも許容するため、切削ヘッドが自由に動けるCNCルーターやレーザーカッターに向いています。工房向けのカットリスト最適化は通常、ギロチン制約のもとで動作します。すべてのカットはパネルの一方の端からもう一方の端までまっすぐ通り、パネルを2つに分割します。テーブルソーやパネルソーはそのようにしか動作できないからです。この制約は歩留まりを少し犠牲にしますが、出来上がるレイアウトは実際に手持ちの機械で切ることができます。ネスティングはより密なレイアウトと少ない無駄をもたらしますが、ネスティングされたプランはテーブルソーでは役に立ちません。それが依存する内側のカットはそこでは作れないからです。実用的なルールは、方式を設備に合わせることです。ノコギリにはギロチン最適化、CNCには自由なネスティング。工房向けのオプティマイザーの多くがギロチンカットを強制しているのは、まさにこの理由からです。
無料でカットを最適化できますか?
はい。CutPlanには登録不要でブラウザ上で動作する無料プランがあり、ほとんどのホビイストや小規模工房のニーズをカバーします。パーツとストックを入力し、最適化を実行し、工房向けのPDFカットシートをエクスポートできます。このレベルでも節約は本物です。ソフトウェアは通常、手動レイアウトの15〜25%の無駄を5〜12%まで引き下げるため、1枚$50〜$80の合板を使う10枚のプロジェクトなら、1回の実行で$60〜$120程度の節約になります。プロの用途では有料プランにある要件が加わります。CNC機械向けのDXFエクスポートはCutPlan Proで利用でき、Proプランは月額$29です。損益分岐点は低く、週末のプロジェクトでシート1枚を節約するだけでProサブスクリプション1か月分が賄えます。まずは無料で始め、実際のジョブを流し、材料か時間を失う制限にぶつかったときだけアップグレードしてください。
木目方向は最適化に影響しますか?
はい、大きく影響します。見えるキャビネットの扉、家具の天板、突板の表面など木目方向が重要な場合、オプティマイザーはそれらのパーツを隙間埋めのために回転させるのではなく、固定した向きに保たなければなりません。これは主要な充填の自由度の1つを奪うため、典型的なコストは自由回転と比べて5〜15%多い無駄です。この取引はたいてい割に合います。横木目の扉が縦木目の扉の隣に並ぶのは目に見える欠陥で、パーツを切り直す以外に直せないからです。避けるべき間違いは、すべてに木目をロックすることです。背板、底板、内部の棚板は決して見えず、それらをロックすると見た目の利点なしに無駄が15%増えることがあります。木目はパーツごとに設定してください。見える面はロック、隠れる面は自由に。木目が重要でない場所で回転を有効にすると通常10〜15%歩留まりが向上するため、丁寧にパーツごとに設定すれば、一律ロックが捨ててしまう密度の大半を取り戻せます。
最適化ソフトウェアでどれくらい材料を節約できますか?
通常、手動レイアウトの15〜25%の無駄を、オプティマイザーが実際のプロジェクトで到達する5〜12%まで引き下げるのに十分な量で、キッチン規模のジョブなら、買わずに済むシートが1〜2枚まるごと生まれます。節約の大きさはパーツの種類と数によります。似たサイズのパーツが多ければ密に詰まりますが、木目をロックした変則的なサイズが少数あると、使えない大きな帯が残ります。金額で言えば、1枚$50〜$80の合板を使う10枚のプロジェクトで無駄を20%から8%に減らすと、数秒で終わる1回の最適化実行で材料費$60〜$120の節約になります。1年で見れば効果は積み上がります。年に4〜6件のプロジェクトを作り、1件あたり平均$50を節約するホビイストなら年間$200〜$300を取り戻し、週に20枚以上を切るプロの工房なら、計画時間の節約と回避できたカットミスを数える前の材料費だけで、年間$5,000〜$15,000を節約できます。
カットリストオプティマイザーではどんな材料を最適化できますか?
平らで長方形のシート材料であれば何でも対応できます。木工では合板、MDF、メラミン化粧パーティクルボード、OSB、ハードボードです。木材以外でも、同じツールが窓、鏡、シャワーパネル用のガラス、鋼板やアルミ複合パネルなどの板金、さらにアクリル、ポリカーボネート、フォームボード、そして陶磁器タイルまで扱えます。最適化の数学はどの場合も同一で、長方形を長方形に最小限の無駄で収めるだけです。変わるのは材料固有の制約だけです。ガラスは筋を入れて割るため切り代は実質ゼロですが、コーティングガラスには木目に似た向きのルールがあり、小さな残材は壊れやすく扱いが危険です。レーザーやプラズマで切る金属はギロチンカットではなく自由なネスティングを使い、切り代は加工法によって変わります。アクリルは保護フィルムの向きに注意が必要です。切る材料に合わせて切り代、木目、最小端材サイズを設定すれば、同じアルゴリズムが使えるプランを生成します。
スマートフォンやタブレットでカットリストオプティマイザーを使えますか?
はい、オプティマイザーがウェブベースであれば可能です。レスポンシブなブラウザツールはアプリストアからのダウンロードなしにどんなスマートフォンやタブレットのブラウザでも動作し、CutPlanはプログレッシブウェブアプリとしてホーム画面に追加できるため、独自のアイコンから全画面で起動します。そこから実用的な使い方が生まれます。材木屋に立ったままシート枚数を数えて正しい数を買う、印刷物の代わりにノコギリの横のタブレットでカット図を開いておく、あるいはソファからプロジェクトの概略を作って、どこかへ車で向かう前に実現可能かを確かめる、といったことです。ログインしていればプロジェクトはスマートフォン、タブレット、デスクトップ間で自動的に同期されるため、スマートフォンでパーツの入力を始め、大きな画面で仕上げることができます。小さな画面での主な注意点はデータ入力です。計算の前に切り代が設定されていることを確認し、パーツリストにざっと目を通してください。モバイルオプティマイザーガイドではセットアップを手順ごとに解説しています。
SketchUpからカットリストオプティマイザーにパーツをインポートするには?
SketchUp用の無料プラグインOpenCutListを使ってください。モデルを読み取り、寸法、材料の割り当て、木目方向を含むすべてのパーツを抽出するため、ワークフロー全体で最もミスの起きやすい手順、つまり数字を手で打ち直す作業がなくなります。そのパーツリストをCSVとしてエクスポートし、CutPlanまたはCSVを受け付ける他のオプティマイザーにインポートし、材料名と厚みが期待どおりに渡ったことを確認して、最適化を実行します。同じ橋渡しは他の設計ツールでも機能します。AutoCADやFusion 360もパーツリストをCSVとしてエクスポートして直接インポートできるため、設計が唯一の正となり、オプティマイザーはレイアウトだけを担当します。実用的なコツは、エクスポートの前にモデル内で材料名を一貫させておくことです。わずかに異なる材料名が付いたパーツは別のグループに入り、間違ったシートに最適化されるかもしれません。連携ガイドで完全なワークフローを解説しています。
オンラインとデスクトップ、どちらのカットリストオプティマイザーを使うべきですか?
ほとんどのユーザーにとって、オンラインオプティマイザーの方が良い選択です。CutPlanのようなウェブベースのツールはPC、Mac、スマートフォン、タブレットを問わずブラウザのあるどのデバイスでも動作し、インストール不要で、自動的に更新され、ログインすればどこでもプロジェクトを使えます。MaxCut Community Editionのようなデスクトップツールは完全にオフラインで動作し、それが本当の利点ですが、通常Windows専用で手動更新に頼るため、Macユーザーやスマートフォンでレイアウトを確認したい工房は取り残されます。工房に安定したインターネット接続がない、あるいはプロジェクトデータをオンラインに保存することが方針で禁じられているならデスクトップを、それ以外のほぼすべての場合はオンラインを選んでください。2026年の流れはまさにこの理由からウェブベースのツールに強く傾いています。デバイス間の同期、自動バックアップ、セットアップゼロ。オフラインでの挙動やデータの所有権を含む完全なトレードオフは、オンライン vs デスクトップ比較をご覧ください。
PDFカットシートはどう読めばいいですか?
PDFカットシートは、各ストックシートにすべてのパーツが所定の位置に描かれ、ラベルと寸法が付き、番号付きのカット順序が添えられた図です。シートごとに読んでください。まずサマリーでジョブに必要なシート枚数と全体の無駄の割合を確認し、次に各図の番号を順番にたどります。この順序は、各カットがシートに残るピースへの影響を最小限にしながらパーツを切り離すように設計されており、テーブルソーでは通常、長い縦挽きを先に、次に各帯の横挽きを行うことを意味します。カットしながら、図のパーツラベルを各ピースの裏に鉛筆で書いておけば、組み立て時に混同することがありません。シートを切り終えたら、残った端材を測り、次のプロジェクトのために材料、厚み、寸法を記録してください。PDFカットシートガイドではすべての要素を詳しく解説しています。
続けて読む
このガイドではカットリスト最適化の基礎を、概念から工房での実践までカバーしました。特定のトピックをさらに深掘りしたい方は、以下のリソースをご覧ください。
- CutPlanを無料で試す — 登録不要、60秒以内に最初のカットリストを最適化できます
- ステップバイステップチュートリアル — 最初のパーツからエクスポートしたカットシートまでの完全な初心者向けウォークスルー
- 主要ソフトウェア比較 — すべての主要ツールを横並びで比較
- キッチンキャビネットガイド — キッチンプロジェクト全体の完全なカットリスト
- 無駄を減らす7つの方法 — ソフトウェアの最適化にとどまらない実践的なヒント
- CutPlan vs. OptiCutterの比較 — 機能を横並びで比較