კიდეების დამუშავების გზამკვლევი: რა უნდა იცოდეთ ჭრამდე

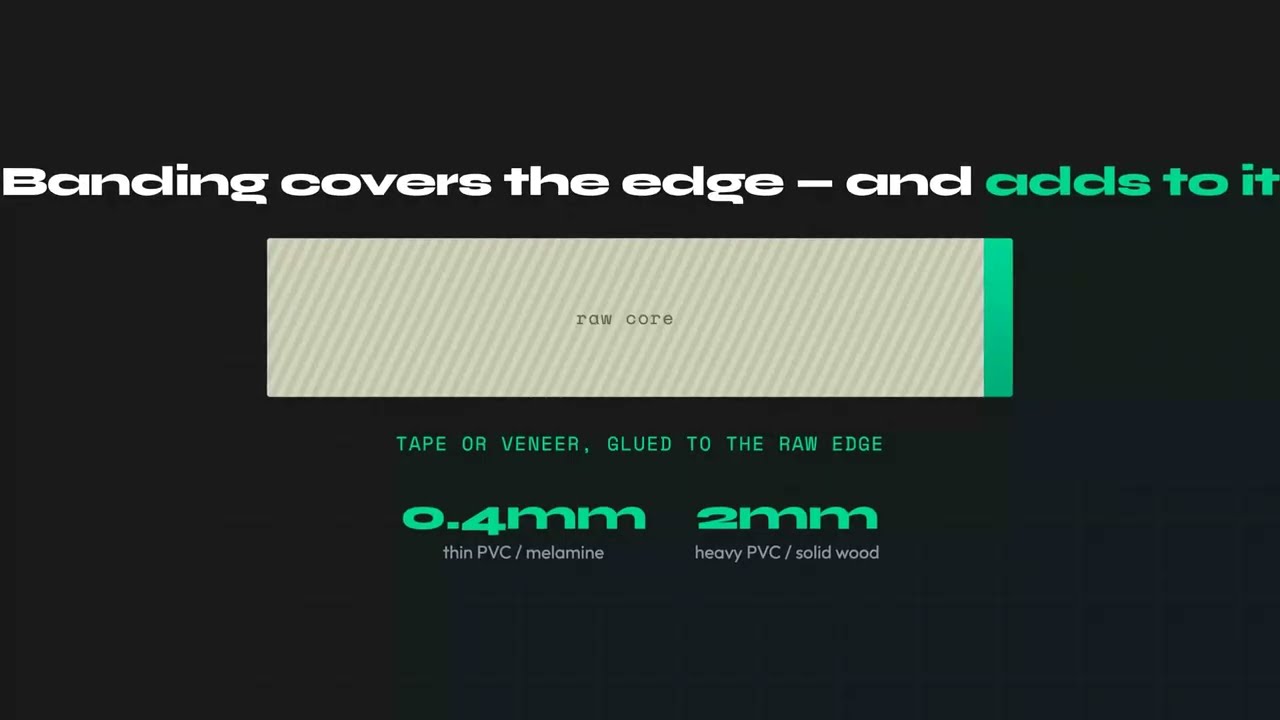
კიდის ბენდინგი არის PVC-ის, ABS-ის, ნამდვილი ხის შპონის ან მასიური ხის თხელი ზოლი, რომელიც ისეთი ფურცლოვანი მასალების ღია კიდეებზე იტანება, როგორიცაა ფანერი, MDF და ნაწილაკების ფილა. ის ფარავს დაუმუშავებელ ბირთვს, იცავს მას ტენისგან და პანელს დამთავრებულ, ქარხნულად სუფთა იერს ანიჭებს. ერთი რამ, რაც ჭრამდე უნდა გადაწყვიტოთ: ბენდინგი პანელს ზემოდან ედება, ამიტომ დამთავრებული ნაწილი უფრო განიერი და მაღალია, ვიდრე ის ნაჭერი, რომელსაც ჭრით. თუ ბენდინგი 1 მმ ან უფრო სქელია, გამოაკელით ის დამთავრებულ ზომას ყოველ ბენდინგიან კიდეზე და მიღებულ ჭრის ზომაზე გაჭერით, თორემ ნაწილი ზედმეტად დიდი გამოვა.
სწორედ ამ ერთი წესიდან იწყება კიდის ბენდინგის შეცდომების უმეტესობა. ეს სახელმძღვანელო მოიცავს ბენდინგის ხუთ ტიპს და როდის გამოვიყენოთ თითოეული, ზუსტად რომელ კიდეებს დავუტანოთ ბენდინგი ტიპიურ კარადაზე, ჭრის სიის მათემატიკას რეალური რიცხვებით გავლილს, დატანის ისეთ ინსტრუქციას, რომელიც ნამდვილად ძლებს, და შეცდომებს, რომლებიც ხალხს გაფლანგული ფურცლის ან ვერდახურული კარის ფასად უჯდება.
რატომ არის კიდის ბენდინგი მნიშვნელოვანი
ფურცლოვანი მასალის დაუმუშავებელი კიდეები მხოლოდ შეუხედავი კი არ არის — ისინი ფუნქციური სისუსტის წერტილია. ფანერის, MDF-ისა და ნაწილაკების ფილის ბირთვი ფოროვანი და დაულუქავია. ღიად დატოვებული, ის ტენს პირდაპირ ჰაერიდან იწოვს, სამზარეულოში ან სააბაზანოში კი ეს ნიშნავს გაჯირჯვებას, დელამინაციას და საბოლოოდ ღრუბლისებრ კიდეს, რომელიც დაჯახებისას იფშვნება. ნაწილაკების ფილა ყველაზე ცუდი შემთხვევაა: როგორც კი ბირთვი წყალს გაიჟღენთს, ის ვეღარასდროს აღდგება.
ბენდინგი ამ ბირთვს ლუქავს და გაძლევთ კიდეს, რომელიც პანელის ზედაპირს ერგება. საკარადო წარმოებაში ეს გაუმჯობესება კი არა, საბაზისო მოთხოვნაა, რომელსაც ნებისმიერი კლიენტი თუ სამშენებლო სტანდარტი ელის. მელამინით დაფარული ფილები ხშირად ორ გრძელ ქარხნულ კიდეზე უკვე ბენდინგით მოდის, მაგრამ როგორც კი გასწვრივ ან განივ გაჭრით, ახალ დაუმუშავებელ კიდეებს ქმნით, რომლებსაც საკუთარი ბენდინგი სჭირდება. გაითვალისწინეთ ეს სამზარეულოს კარადის ჭრის სიის დაგეგმვისას: ყოველი ჭრა კიდის ახალი გადაწყვეტილებაა და არა მხოლოდ ახალი ნაწილი.
კიდის ბენდინგის 5 ტიპის შედარება
ბენდინგის ხუთი გავრცელებული ოჯახი არსებობს. სწორი არჩევანი დამოკიდებულია გამძლეობაზე, იერსახეზე, ბიუჯეტსა და იმაზე, გაქვთ თუ არა ბენდინგის დანადგარი ან უთო. აი, როგორ ადარებენ ისინი ერთმანეთს.
| ტიპი | ტიპიური სისქე | წებო | საუკეთესოა | ცვლის ჭრის ზომას? |
|---|---|---|---|---|
| უთოთი დასატანი PVC / მელამინის ლენტი | 0.4–0.8 მმ | წინასწარ დატანილი თერმოწებო | DIY, მცირე სახელოსნოები, საკარადო სამუშაოს უმეტესობა | არა (უგულებელყავით) |
| წინასწარ დაწებოებული შპონის ლენტი | 0.5–0.6 მმ | წინასწარ დატანილი თერმოწებო | ფანერი, რომელიც ხის ზედაპირს უნდა მიუსადაგოთ | არა (უგულებელყავით) |
| წებოს გარეშე PVC / შპონის ზოლი | 1–3 მმ | თავად იტანთ საკონტაქტო წებოს ან PVA-ს | მაღალი ცვეთის კიდეები, უკეთესი დარტყმაგამძლეობა | დიახ |
| მასიური ხის ზოლი | 3–6 მმ+ | PVA, დამჭერებით | მაღალი კლასის ავეჯი, ფრეზირებული/პროფილირებული კიდეები | დიახ (მნიშვნელოვნად) |
| ABS (მანქანური) ბენდინგი | 0.4–3 მმ | EVA ან PUR ბენდინგის დანადგარზე | საწარმოო სახელოსნოები, უქლორო სპეციფიკაცია | სისქეზეა დამოკიდებული |
უთოთი დასატანი PVC ან მელამინის ლენტი ძირითადი მუშა ვარიანტია. ის რულონებად მოდის წინასწარ დატანილი თერმოწებოთი, იწარმოება ასობით ფერსა და ხის ტექსტურის პრინტში, ხოლო 0.4-დან 0.8 მმ-მდე სისქით საკმარისად თხელია, რომ ჭრის გამოთვლებიდან სრულად გამოტოვოთ. მისი დატანა საოჯახო უთოთიც შეიძლება.
წინასწარ დაწებოებული შპონის ლენტი ნამდვილი ხეა, იმავე გზით იტანება და მაშინ ირჩევა, როცა გსურთ, ფანერის კიდე მასიურ ხედ აღიქმებოდეს. ის PVC-ზე უფრო ნაზია და დაუდევრად მოჭრისას იხევა, ამიტომ აქ კარგი ორმხრივი ტრიმერი ნამდვილად ამართლებს.
წებოს გარეშე ზოლები 1-დან 3 მმ-მდე უფრო მტკიცე კიდეს იძლევა, მაგრამ მათ თავად აწებებთ და ისინი უკვე განზომილებებზეც იწყებენ მოქმედებას. მასიური ხის ზოლი გამძლე, სიბრტყეში გასათლელი და პროფილის გამოსაჭრელი ვარიანტია მაღალი ხარისხის ავეჯისთვის — და 3-დან 6 მმ-მდე თითო კიდეზე ის თქვენს ჭრის სიაში დომინირებს. ABS PVC-ის ინდუსტრიული, უქლორო ალტერნატივაა, რომელიც საწარმოო სახელოსნოში თითქმის ყოველთვის ავტომატიზებულ ბენდინგის დანადგარში გადის EVA ან PUR წებოთი.
როგორ ცვლის კიდის ბენდინგი თქვენს ჭრის სიას
ეს ის ნაწილია, სადაც ხალხი ყველაზე ხშირად იბნევა, ამიტომ კონკრეტულად განვიხილოთ. ბენდინგი პანელს ემატება, ამიტომ დამთავრებული განზომილება ჭრის განზომილებაზე დიდია. თუ ნახაზი 500 მმ სიგანის თაროს ითხოვს და მას 500 მმ-ზე გამოჭრით, შემდეგ კი ორივე ბოლოს ბენდინგს დაუტანთ, თარო 500 მმ-ზე განიერი გამოვა და თავის ღიობში აღარ ჩაჯდება.
ამის ნაცვლად დამთავრებული ზომიდან უკუსვლით იმუშავეთ. ავიღოთ თარო, რომლის დამთავრებული სიგანე 500 მმ-ია და ორივე ბოლო ბენდინგიანია:
- დამთავრებული სიგანე: 500 მმ
- მასიური ხის ზოლი, 2 მმ თითო ბოლოზე: ჭრის სიგანე = 500 - 2 - 2 = 496 მმ
- 6 მმ ზოლი თითო ბოლოზე: ჭრის სიგანე = 500 - 6 - 6 = 488 მმ
- სტანდარტული 0.5 მმ უთოთი დასატანი ლენტი: ჭრის სიგანე = 500 - 0.5 - 0.5 = 499 მმ
პრინციპი მარტივია: გამოაკელით ბენდინგის სისქე ერთხელ ამ განზომილების გასწვრივ ყოველ ბენდინგიან კიდეზე. ორივე გრძელ კიდეზე ბენდინგიანი ნაწილი ბენდინგს ორჯერ კარგავს სიგანიდან; ოთხივე მხარეს ბენდინგიანი ნაწილი — ორჯერ სიგანიდან და ორჯერ სიგრძიდან. 0.5 მმ ლენტისგან მიღებული 1 მმ სხვაობა ჩვეულებრივი მაგიდის ხერხის ჭრის ტოლერანტობის ფარგლებშია, ამიტომაც პრაქტიკული წესი ძალაშია: კომპენსაცია მხოლოდ მაშინ გააკეთეთ, როცა ბენდინგი 1 მმ ან უფრო სქელია. ამაზე თხელისას ჭერით დამთავრებულ ზომაზე და ლენტი თქვენი ცდომილების ზღვარში გაქრება.
ხაფანგი ისაა, რომ ეს კომპენსაცია ზოგ ნაწილზე გააკეთოთ და ზოგზე დაგავიწყდეთ, ან განზომილება არათანაბრად გაყოთ. თუ კარადის გვერდი მხოლოდ წინა კიდეზეა ბენდინგიანი, ბენდინგი ერთხელ გამოაკელით სიღრმეს და არა სიღრმესაც და სიგანესაც. ერთსა და იმავე პროექტში ზოგ კიდეზე თხელი ლენტისა და ზოგზე სქელი ზოლის შერევა სწორედ ის ადგილია, სადაც ხელით გამოთვლილი ჭრის სიები ჩუმად ცდება — ეს ჩვენს მიმოხილვაში აღწერილი ჭრის სიის გავრცელებული შეცდომების ახლო ნათესავია.
სახელოსნოში ბენდინგთან კიდევ ორი პარამეტრი ურთიერთქმედებს. თქვენი ხერხის ჭრილი კვლავ ჭამს მასალას ფურცელზე ნაწილებს შორის და ბენდინგისგან ცალკე გამოკლებაა — ეს ორი ერთმანეთში არ აურიოთ. და თუ ნამდვილი ხის შპონის ლენტს იყენებთ, ბოჭკოს მიმართულებას მნიშვნელობა აქვს: ბენდინგის ბოჭკო ზედაპირის შპონის მიმართულებით გაუშვით, რომ კიდე ერთ უწყვეტ ზედაპირად აღიქმებოდეს. ეს არცერთ განზომილებას არ ცვლის, მაგრამ ცვლის იმას, თუ რომელ რულონს იყიდით და როგორ მოაბრუნებთ ლენტის ნაშთებს.
გაითვალისწინეთ კიდის ბენდინგი ავტომატურად
მიუთითეთ ბენდინგის სისქე და აირჩიეთ, რომელი კიდეებია ბენდინგიანი. CutPlan თქვენთვის ყოველ ჭრის განზომილებას ასწორებს, ასე რომ ნაწილები ხერხიდან პირველივე ჯერზე სწორი ზომით ჩამოდის.
ოპტიმიზატორის გახსნა →რომელ კიდეებს სჭირდება რეალურად ბენდინგი
ბენდინგი მხოლოდ იმ კიდეებს სჭირდება, რომლებიც მზა ნაკეთობაში ჩანს. ყველაფერი, რაც კედელს ეფარება, ცოკოლის უკან იმალება ან სხვა პანელს უერთდება, შეიძლება დაუმუშავებელი დარჩეს — მისი ბენდინგი ლენტსა და დროს ხარჯავს, ზოგჯერ კი წებოვან შეერთებასაც აფუჭებს. აი, კომპონენტების მიხედვით რუკა სტანდარტული ქვედა კარადისთვის.
| კომპონენტი | დაუტანეთ ბენდინგი ამ კიდეებს | დატოვეთ დაუმუშავებელი |
|---|---|---|
| გვერდითი პანელები | წინა კიდე | უკანა, ზედა, ქვედა (დამალული ან შეერთებული) |
| რეგულირებადი თაროები | წინა კიდე (ორივე ბოლო სურვილისამებრ) | უკანა კიდე |
| ფიქსირებული თაროები / ძირი | წინა კიდე | უკანა და ბოლოები (ღარშია ჩასმული) |
| კარები და უჯრის ფრონტები | ოთხივე კიდე | არაფერი |
| ცოკოლი / პლინტუსი | ზედა კიდე (თუ ჩანს) | ქვედა, ბოლოები |
| ფიქსირებული უკანა პანელი | ჩვეულებრივ არცერთი | ოთხივე |
კარები ერთადერთი კომპონენტია, რომელსაც ოთხივე მხარეს უტანთ ბენდინგს, და ისინი ზომის შეცდომასაც ყველაზე ნაკლებად პატიობენ, რადგან ბენდინგიანმა კარმა ღიობის ირგვლივ ყველგან თანაბარი ღრეჩო უნდა შეინარჩუნოს. თუ არ ხართ დარწმუნებული, გამოჩნდება თუ არა კიდე, ჩაიმუხლეთ და ნაკეთობას იქიდან შეხედეთ, სადაც მომხმარებელი დადგება — ყველაფერი, რაც ამ ხედვის ხაზში მოხვდება, ბენდინგს იღებს.
როდის დაიტანოთ კიდის ბენდინგი სამუშაო პროცესში
ბენდინგი ჭრის შემდეგ და აწყობამდე დაიტანეთ. როცა ნაწილები გამოჭრილია, ყოველი კიდე ბრტყელი, ხელმისაწვდომი და სამუშაო მაგიდაზე ადვილად დასამუშავებელია. თუ ბენდინგის დატანას მას შემდეგ შეეცდებით, რაც კორპუსი უკვე შეწებებულია, შიდა კუთხეებს ცხელი უთოთი და ისეთი ტრიმერით შეებრძოლებით, რომელიც ვერ წვდება — და შედეგზეც ეტყობა ხოლმე. სუფთა სამუშაო პროცესი ასეთია: გამოჭერით ყველა ნაწილი, დაუტანეთ ბენდინგი ყველა ხილულ კიდეს, მოჭერით და გახეხეთ სიბრტყეში, შემდეგ ააწყვეთ. ეს იმის საშუალებასაც გაძლევთ, რომ თაროების მთელი დასტა ერთ გახურებაზე დაამუშაოთ, ნაცვლად იმისა, რომ უთოს ტემპერატურას წინ და უკან სდიოთ.
უთოთი დატანა ნაბიჯ-ნაბიჯ
უთოთი დასატანი ლენტი ყველაზე გავრცელებული ტიპია და პროცესი მიმტევებელია, როგორც კი სითბოს სწორად შეარჩევთ.
- ლენტი გრძლად მოჭერით. დატოვეთ 10-დან 15 მმ-მდე გადმოშვერა თითო ბოლოზე; მას შემდეგ სიბრტყეში მოჭრით.
- გამოიყენეთ საშუალო სითბო. ბამბის/სელის რეჟიმი, დაახლოებით 150-დან 180 გრადუს ცელსიუსამდე, სწორი არჩევანია. ზედმეტად ცივზე წებო ვერასდროს გადნება; ზედმეტად ცხელზე ლენტს დაწვავთ ან PVC-ს ააბუშტებთ.
- იმოძრავეთ ნელა და თანაბრად. დაახლოებით 5-დან 10 cm-მდე წამში, მტკიცე დაჭერით. წებოს დნობისა და ბირთვში ჩაჟონვისთვის დაყოვნება სჭირდება.
- დააჭირეთ, სანამ გამდნარია. უთოს დაუყოვნებლივ მიჰყევით ხის ძელაკით ან ლამინატის ლილვაკით, ძლიერად დაჭერით, სანამ წებო ჯერ კიდევ თხევადია. ეს ჰაერის ბუშტუკებს სპობს და სრულ კონტაქტს გაძლევთ.
- სუფთად მოჭერით. გაცივების შემდეგ გადმოშვერა მოაცილეთ ორმხრივი ტრიმერით, ბასრი საჭრეთელით ან საკანცელარიო დანით, ან სიბრტყეში საჭრელი საფრეზი პირით. სპეციალური ტრიმერი ყველაზე სუფთა კუთხეებს ყველაზე მცირე ფასად იძლევა.
- შეარბილეთ კიდე. დაასრულეთ 220-იანი მარცვლოვანების ქაღალდით, ოდნავ დახრილი კუთხით ხეხვით, რომ წიბო შერბილდეს და ბოლო გადმოშვერაც მოსწორდეს. შპონის ლენტზე ბოჭკოს მიმართულებით გახეხეთ.
კიდის ბენდინგის გავრცელებული შეცდომები
- დამთავრებულ ზომაზე ჭრა და მაინც ბენდინგის დატანა. კლასიკაა. სქელ ზოლზე ეს ყოველ ბენდინგიან ნაწილს ზედმეტად დიდს ხდის და კარების მთელი რიგის ჩაშლა შეუძლია. ჯერ დამთავრებულ ზომას გამოაკელით ბენდინგი ყოველ ბენდინგიან კიდეზე და მიღებული ჭრის ზომით გაჭერით.
- ზოგ ნაწილზე კომპენსაცია, ზოგზე — არა. ერთ პროექტში შესწორებული და შეუსწორებელი ნაწილები რომ აურიოთ, ვერაფერი დაემთხვევა ერთმანეთს. ბენდინგის სქემა წინასწარ გადაწყვიტეთ და მთელ ჭრის სიაზე გაავრცელეთ.
- უთოს ზედმეტად სწრაფად ან ზედმეტად ცივად ტარება. წებო ბოლომდე ვერ დნება, ერთ კვირაში ლენტი კუთხეში აიწევა და ყველაფრის თავიდან კეთება გიწევთ. შეანელეთ და წებოს გადნობის საშუალება მიეცით.
- დაჭერის გამოტოვება. წებოს გახურება გამდნარ მდგომარეობაში დაუჭერლად ჰაერის ბუშტუკებს ტოვებს, რომლებიც ლენტზე გამოისახება. უთოს უკან მაშინვე მჭიდროდ გადაატარეთ ლილვაკი ან ხის ძელაკი.
- ისეთი კიდეების ბენდინგი, რომლებსაც ვერავინ ვერასდროს დაინახავს. უკანა მხარეებს, ღარში ჩასმულ ბოლოებსა და დამალულ ძირებს ლენტი არ სჭირდება, წებოვანი შეერთების ბენდინგმა კი შეიძლება ის დაასუსტოს. დაუტანეთ ბენდინგი ხედვის ხაზებს, დანარჩენი დაუმუშავებელი დატოვეთ.
- შპონის ლენტის ბოჭკოს საწინააღმდეგოდ მოჭრა. ბლაგვი პირი ან არასწორი მიმართულებით ჭრა ხის ბოჭკოებს ხევს და კიდეს აფუჭებს. გამოიყენეთ ბასრი ორმხრივი ტრიმერი და დაასრულეთ ბოჭკოს მიმართულებით.
ხშირად დასმული კითხვები
რა არის კიდის ბენდინგი და რისთვისაა ის?
კიდის ბენდინგი მასალის თხელი ზოლია, რომელიც ფურცლოვანი პანელის ღია კიდეზე ეწებება, რომ დაუმუშავებელი შიგთავსი დაფაროს და დალუქოს. ფანერი, MDF, ბურბუშელის ფილა და მელამინი ჭრის შემდეგ ყველა დაუმთავრებელ კიდეს აჩენს, და ბენდინგი ამ კიდეს ფარავს, რომ პანელი მთლიან ნაკეთობად აღიქმებოდეს და ტენი და დარტყმები შიგთავსს არ მისწვდეს. მექანიზმი მარტივია: პანელის სისქეზე ოდნავ განიერი ზოლი კიდეს ცხლადლღობადი ან PVA წებოთი ეწებება, შემდეგ ორივე მხარეს სიბრტყემდე იჭრება. გავრცელებული უთოთი დასატანი PVC ან მელამინის ლენტი 0.4-დან 0.8 მმ-მდე სისქისაა და წინასწარ წაწებებული მოდის, ამიტომ მას საყოფაცხოვრებო უთო ატანს, ხოლო 3-დან 6 მმ-მდე მასიური ხის ზოლი ეწებება და იჭიმება და პროფილირებაც შეიძლება. ქვედა კარადაზე გვერდებისა და თაროების წინა კიდეები ბენდინგს იღებს, რადგან ოთახისკენაა მიმართული, ხოლო კედელთან მიდგმული უკანა კიდეები დაუმუშავებელი რჩება.
მოქმედებს თუ არა კიდის ბენდინგი ჩემს ჭრის ზომებზე?
მხოლოდ მაშინ, თუ ბენდინგი 1 მმ ან უფრო სქელია. ბენდინგი პანელის კიდეზე ზემოდან ზის, ამიტომ დამთავრებული ნაწილი მოჭრილ ნაჭერზე ბენდინგის სისქით უფრო დიდია ყოველ ბენდინგიან კიდეზე. სტანდარტული უთოთი დასატანი PVC ან შპონის ლენტი 0.4-დან 0.8 მმ-მდე ჩვეულებრივი მაგიდის ხერხის ტოლერანტობაზე ნაკლებს ამატებს, ამიტომ დამთავრებულ ზომაზე ჭრით და ლენტს თქვენს ცდომილების ზღვარში აქრობთ. წებოს გარეშე ზოლები 1-დან 3 მმ-მდე და მასიური ხის ზოლი 3-დან 6 მმ-მდე სხვა საქმეა: ჭრამდე ამ განზომილების გასწვრივ ყოველ ბენდინგიან კიდეზე ბენდინგის სისქე ერთხელ გამოაკელით. თარო, რომლის დამთავრებული სიგანე 500 მმ-ია და ორივე ბოლოზე 2 მმ ზოლი აქვს, 496 მმ-ზე იჭრება; 6 მმ ზოლით კი 488 მმ-ზე. ხაფანგია ზოგ ნაწილზე კომპენსირება და ზოგზე არა, ან ორივე ბოლოზე გამოკლება, როცა მხოლოდ წინა კიდეა ბენდინგიანი. ჯერ მთელი ჭრის სიისთვის სქემა გადაწყვიტეთ.
რომელ კიდეებს სჭირდება ბენდინგი?
ნებისმიერ კიდეს, რომელიც მზა ნაკეთობაში ჩანს, და სხვას არაფერს. ბენდინგი დაუმუშავებელი შიგთავსის დასაფარად და დასალუქად არსებობს, ამიტომ კიდე, რომელსაც ვერავინ ხედავს, მისგან არაფერს იგებს, ხოლო ზედაპირის ბენდინგი, რომელიც დაწებდება, შეერთებას შეიძლება დაასუსტოს. სტანდარტულ ქვედა კარადაზე გვერდითი პანელები ბენდინგს მხოლოდ წინა კიდეზე იღებს, რეგულირებადი და ფიქსირებული თაროები წინა კიდეზე, ცოკოლი კი ზედა კიდეზე, თუ ის ჩანს. კარები და უჯრის ფრონტები ოთხივე კიდეზე ბენდინგიანია, რაც მათ ზომის შეცდომის მიმართ ყველაზე ნაკლებად შემწყნარებელს ხდის, რადგან ბენდინგიანმა კარმა თავისი ღიობის გარშემო თანაბარი ღრეჩო უნდა შეინარჩუნოს. კედელთან მიდგმული უკანა კიდეები, ღარში ჩასმული თაროს ბოლოები, დამალული ფსკერები და ფიქსირებული უკანა პანელი დაუმუშავებელი რჩება. როცა დარწმუნებული არ ხართ, ჩაიმუხლეთ და ნაკეთობას იქიდან შეხედეთ, სადაც მომხმარებელი დადგება; ყველაფერი, რაც ამ ხედვის ხაზშია, ბენდინგს იღებს, დანარჩენი კი ლენტსა და დროს ზოგავს.
შეუძლია თუ არა ჭრის სიის ოპტიმიზატორს კიდის ბენდინგის გათვალისწინება?
დიახ. CutPlan-ში თქვენ უთითებთ ბენდინგის სისქეს და მონიშნავთ, თითოეული ნაწილის რომელი კიდეებია ბენდინგიანი, ინსტრუმენტი კი ყოველ ჭრის განზომილებას თქვენთვის ასწორებს, ასე რომ ნაწილი ხერხიდან სწორი ზომით ჩამოდის ხელით გამოკლების გარეშე. მექანიზმი იგივე არითმეტიკაა, რასაც ხელით გააკეთებდით: განზომილების გასწვრივ ყოველ ბენდინგიან კიდეზე ბენდინგის სისქე დამთავრებულ ზომას ერთხელ აკლდება და ჭრის ზომას იძლევა. ოპტიმიზატორში ამის გაკეთება ორ კლასიკურ ჩავარდნას აშორებს: გრძელ სიაში რამდენიმე ნაწილზე გამოკლების დავიწყებას და განზომილების არათანაბრად გაყოფას, როცა მხოლოდ ერთი კიდეა ბენდინგიანი. ზემოთ მოცემული ვიდეო ეფექტს აჩვენებს: 400-ზე მოჭრილი ნაწილი ბენდინგის იგნორირებისას 402-ზე მთავრდება, ხოლო კიდეების მიხედვით მინიჭებული ბენდინგი ჭრის ზომასაც გაძლევთ და დამთავრებულ ზომასაც. ხერხის ჭრილი ფურცელზე ნაწილებს შორის ცალკე გამოკლებად რჩება და ბენდინგის მათემატიკის ნაწილი არასდროს არის.