Ара жарығы түсіндірілді: Кесу тізімі үшін неге маңызды

Ара кесігі — пышақ әрбір өткен сайын ұнтаққа айналдыратын материал ені, сондықтан кесік ешқашан нөлдік енде болмайды. Ағаш өңдеу пышақтарының көбінде кесік ені 2,0–3,2мм аралығында (шамамен 3/32–1/8 дюйм): нақты сан пышақ денесіне және оның тістерінің қаншалық жайылғанына байланысты. Бұл түкке тұрғысыз көрінгенімен, бұл кесу тізіміндегі ең жиі назардан тыс қалатын сан. Бірнеше ондаған кесу бойы 3мм кесікті елемей қалдырсаңыз, бірде-бір өлшем қате көрінбесе де, бүтін бір бөлшекті немесе тұтас парақты байқаусызда жоғалтуыңыз мүмкін.
Бұл нұсқаулықта кесіктің шын мәнінде не екені, әрбір кең тараған аспаптың нақты кесік ендері, шағын бір санның қалай тұтас парақтың құнына түсетінін көрсететін есептелген мысал, өз пышағыңызды қалай өлшеу керектігі және кесу тізіміңіз шыншыл болып қалуы үшін кесікті қалай дұрыс орнату керектігі қамтылған.
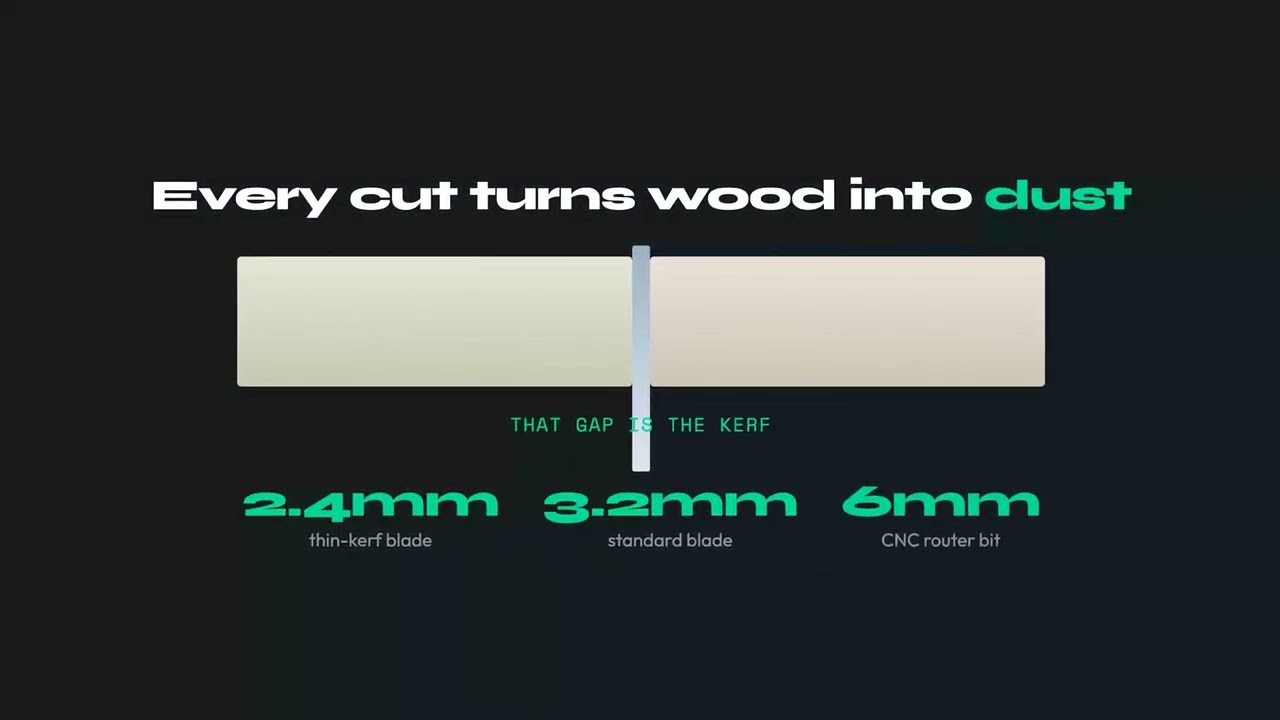
Ара кесігі дегеніміз не?
Пышақ парақтан өткенде, ол оны жай ғана екі бөлікке бөліп тастамайды. Ол материалдың жіңішке арнасын үгітіп алады да, оны ұнтақ пен жоңқа түрінде сыртқа лақтырады. Сол арна — кесік, ал арнаның ені кесік ені деп аталады. Оның ішіндегінің бәрі мәңгілікке жоғалады. Оны қайтарып алу мүмкін емес, әрі оны екі бөлшекке ортақтастырып кесуге де болмайды.
Кесік ені екі фактордың бірлесуімен анықталады:
- Табақ (дене) қалыңдығы: пышақтың жалпақ болат дискісі, үстел арасының пышағында әдетте 1,6–2,4мм болады.
- Тіс жинағы: қатты қорытпа тістер табақтан кеңірек болады — олар сыртқа қарай иіліп немесе денеден шығыңқы тегістеліп жасалады, осылайша пышақ өз жолын тазартып, қысылып қалмайды әрі күймейді. Дайын саңылауды нақты анықтайтын да — осы тістер.
Кесіктің табақтан әрқашан кең болатын себебі де осында. Жиі кездесетін қате — пышақтан табақ қалыңдығын оқып алып, соны кесік ретінде енгізу: нақты кесік денеден 0,4–0,8мм кең болады. Кесік сондай-ақ сызаттаудан немесе сызудан да мүлдем бөлек — онда таяз пышақ ешбір не өте аз ен алады — әрі лазерден де бөлек, ол материалдың бір түкті ғана буландырады.
Аспап бойынша ара кесігінің ендері: анықтамалық кесте
Кесік көптеген адам күткеннен де көп өзгереді — жіңішке жапон тартпа арасында миллиметрдің бір бөлігінен бастап, өнеркәсіптік арқалық арасында 5мм-ге жуыққа дейін жетеді. Төмендегі диапазондар — жоспарлауыңызға негіз болатын нақты өмірдегі сандар. Тар жұмыс алдында әрдайым өз пышағыңызды өлшеңіз, бірақ бұл сенімді бастапқы нүкте.
| Аспап / Пышақ | Типтік кесік (мм) | Типтік кесік (дюйм) |
|---|---|---|
| Үстел арасы, толық кесік (10") | 3,0–3,2мм | ~1/8" |
| Үстел арасы, жіңішке кесік | 2,0–2,4мм | ~3/32" |
| Дискілі ара (7-1/4") | 2,2–3,2мм | ~3/32" – 1/8" |
| Трек / бату арасы | 1,8–2,4мм | ~1/16" – 3/32" |
| Қиғаш / кесу арасы | 2,4–3,2мм | ~3/32" – 1/8" |
| Электр лобзик | 1,5–2,5мм | ~1/16" – 3/32" |
| Ленталы ара (қайта кесу / жіңішке) | 0,8–1,8мм | ~1/32" – 1/16" |
| Жапон тартпа арасы / нәзік қол арасы | 0,3–0,6мм | ~1/64" – 1/32" |
| Өнеркәсіптік панель / арқалық арасы (негізгі пышақ) | 3,5–4,8мм | ~9/64" – 3/16" |
| Панель арасының сызу пышағы | негізгі пышаққа сай, одан сәл ғана кең | - |
| CNC фреза биті (1/8" / 3мм) | 3,0–3,2мм | 1/8" |
| CNC фреза биті (1/4" / 6мм) | 6,0–6,4мм | 1/4" |
| Лазерлік кескіш (жұқа фанера) | 0,1–0,4мм | елеусіз |
Екі жол адамды таңғалдырады. CNC фрезасының ара пышағы жоқ, бірақ бит өз диаметріне тең саңылауды кетіреді, сондықтан 6мм бит 6мм кесік қалдырады — бұл кез келген арадан да кең. Панель арасының сызу пышағы ламинатты сынғызбас үшін астыңғы жағында таяз алдын ала кесік жасайды, әрі ол әдейі негізгі пышақтан сәл кеңірек етіп орнатылады, тарылтылмайды. Орналасу есебі үшін маңызы бар сан — негізгі пышақтың ені.
Қай материалға қандай кесік орнату керек
Жоғарыдағы аспап бойынша кесте пышақтың нені алып тастайтынын көрсетеді. Адамдар нақты іздейтін сұрақ керісінше қойылады: мен осы материалды кесемін, қандай пышақ пен қандай кесік мәнін жоспарлауым керек? Төмендегі сандар — кең тараған шеберхана баптаулары, оптимизаторыңыздың кесік өрісіне теруге болатын мәндермен бірге. Жұмыс тар жіберілімге отырса, шынайы материалдың қиындысында әрдайым бір рет өлшеп алыңыз.
| Материал | Әдеттегі пышақ немесе аспап | Орнатылатын кесік | Себебі |
|---|---|---|---|
| Меламин, ламинирленген ДСП | Толық кесік 80T үш тісті (TCG), немесе сызу пышағы бар панель арасы | 3,2мм (1/8") | Қатты табақ пен сызу өтуі ламинаттың сынуын болдырмайды; жіңішке кесік пышақтар тығыз тақтада дірілдейді |
| Фанера, қаптамалы панельдер | 60 to 80T ATB, толық немесе жіңішке кесік | 2,4–3,2мм | Таза беткі қаптама үшін жоғары тіс саны керек; трек арасында жіңішке кесік те жеткілікті |
| МДФ, ХДФ | Толық кесік 60T немесе одан көп | 3,0–3,2мм | Тығыз әрі үйкелгіш материал; толық табақ салқынырақ әрі түзу жүреді |
| Тұтас ағаш, бойлай кесу | 24 to 30T жалпақ ұшты немесе ATB; кіші араларда жіңішке кесік | 2,4–3,2мм | Аз тіс саны жоңқаны тазартады; жіңішке кесікті тек ара 2 HP-тан төмен болғанда ғана қолданыңыз |
| Тұтас ағаш, көлденең кесу | 60 to 80T ATB, қиғаш ара немесе үстел арасы | 2,4–3,2мм | Нәзік тістер жыртылмаған ұштарды береді; кесік өзіңіздегі пышаққа байланысты |
| Алюминий, түсті металл | TCG, теріс ілмек, түсті металға арналған пышақ | 3,0–3,2мм | Теріс ілмек пышақтың қармалуын болдырмайды; әрдайым толық кесік табағы қажет |
| Акрил, поликарбонат, пластик | TCG немесе нәзік ATB, төмен ілмек; жұқа параққа лазер | 2,4–3,2мм ара, 0,1–0,3мм лазер | Баяу беру балқуды болдырмайды; лазер кесігі шамамен есептерде 0-ге дейін дөңгелектеуге жеткілікті кіші |
| Мата, винил, тері (орама тауарлар) | Айналмалы кескіш, қайшы немесе тік пышақ | 0мм | Пышақ материалды алмай, тек бөледі; кесікті нөлге қойып, аралықты тігіс жіберіндісі ретінде жоспарлаңыз |
| Металл парақ, болат табақ | Плазма, талшықты лазер немесе гидросу кескіш | 0,2мм лазер, 1–2мм плазма, ~1мм гидросу кескіш | Кесік саптама мен қалыңдыққа байланысты; қолданылатын сан — машинаның техникалық парағында |
Заңдылық қарапайым: тығыз немесе сынғыш табақ материалдары қолыңыздағы ең қатты табақты қажет етеді, сондықтан толық 3,2мм-ге жоспарлаңыз; қуаты аз арада тұтас ағашпен жұмыс істегенде жіңішке кесік пышағы өзін ақтайды; ал пышақпен немесе лазермен кесілетін кез келген нәрсе іс жүзінде нөлдік кесікті жұмыс болып табылады. Қай жолда болсаңыз да, мән есептеуді басу алдында оптимизаторға енгізілуі керек, ара алдында өз басыңызда емес.
Кесік қалай жинақталады: жасырын қосымша парақ
Міне, кесік ойыннан шығатын жер осында. Айталық, сізге стандартты 2440мм парақтан кесілетін, әрқайсысы 305мм ұзындықтағы сегіз бөлшек керек делік.
Қағаз бетінде есеп керемет шығады: 8 x 305мм = 2440мм. Кесікті елемейтін кез келген электрондық кесте немесе кесу тізімі бір парақ, нөлдік қалдықпен деп хабарлайды. Тамаша, дәл сыйым.
Енді нақты пышақты қосайық. Сегіз бөлшектің арасында жеті кесу болады, әрі әр кесу 3мм жейді:
8 x 305мм + 7 x 3мм = 2440 + 21 = 2461мм
Бұл парақтан 21мм ұзын. Сегізінші бөлшек жоқ. Пышағыңыз оны жеті кесу бойына көрінбей таралған 21мм ұнтаққа айналдырды. Іс жүзінде сіз парақтан сегіз емес, жеті бөлшек аласыз, әрі электрондық кестеңіздегі ешнәрсе сізді ескертпеді.
Енді нағыз жобаға масштабтап көрейік. Айталық, жобаға сол бөлшектердің 32-і керек:
- Кесік елемегенде: 32 / 8 = 4 парақ.
- Кесікті есепке алғанда: парақ басына 7-ден, сондықтан 32 / 7 = 4,57, бұл дөңгеленіп 5 парақ болады.
Бір қосымша парақ, шамамен 25% көбірек материал, сіріңкеден кіші бір саннан туындайды. Қымбат қатты ағаш фанерасында осындай бір байқаусыздық сапалы пышақтан да қымбатқа түсуі мүмкін, сондықтан фанера кесу тізімін оңтайландыру алғашқы жобаның өзінде өз құнын өтейді. Бұл мысал көрнекілік үшін берілген, бірақ механизмі кесік қателерінің шеберханада нақ осылай көрінетінін дәл көрсетеді: ешқашан бір үлкен қате түрінде емес, әрдайым соңғы кесуде немесе соңғы парақта беті ашылатын баяу ағын түрінде.
Нағыз оңтайландырғыш дәл осы логиканы екі өлшемде қолданады — парақтағы көрші бөлшектердің арасындағы әрбір саңылауда кесікті сақтайды, тек бір қатар кесу жолағында ғана емес. Сондықтан «сыятын сияқты көрінетін» қолмен жасалған сызба жиі сыймай шығады. Орналасу шешімдері мен кесіктің қалай әрекеттесетінінің толық көрінісі үшін кесу тізімін оңтайландырудың толық нұсқаулығын қараңыз, ал қандай қор сатып алу керектігін шешіп жатсаңыз, стандартты парақ өлшемдері бойынша нұсқаулық кесікті ескеретін жоспарлаумен жақсы үйлеседі.
Нақты кесігіңізді қалай өлшеу керек (жапсырмаға сенбеңіз)
Басылған пышақ сипаттамалары — шындық емес, тек бастапқы нүкте. Қайта қайралған немесе қайта ұшталған пышақ, тозған тіс жинағы немесе сәл қисайған табақ нақты кесікті бірнеше миллиметрдің оннан бір бөлігіне ауыстырып жібереді. Өлшеу бар болғаны екі минут алады және барлық болжамды жояды.
Азайту әдісі (ең дәл)
- Нақты кесетін материалдың түзу қалдығын алып, оның ұзындығын цифрлық штангенциркульмен дәл өлшеңіз. Айталық, ол 200,0мм көрсетті делік.
- Пайдаланбақшы болған пышақпен ортасына жақын жерден бір таза көлденең кесу жасаңыз.
- Алынған екі бөлікті де өлшеп, қосыңыз. Егер қосындысы 196,8мм болса, кесігіңіз 200,0 − 196,8 = 3,2мм болады.
- Жаңа қалдықтармен екі-үш рет қайталап, нәтижелердің орташасын алыңыз. Жетіспей тұрған сан — пышақ алып тастаған материалдың нақ өзі.
Саңылау әдісі (жылдам тексеру)
Қалдық бөлікке жартылай саңылау кесіп, содан кейін оның енін штангенциркульдің жақтарымен өлшеңіз. Бұл тезірек, бірақ сенімділігі төмен, өйткені саңылау қабырғалары кедір-бұдыр болады және көрсеткіш он бөліктің бір-екісіне қарай ауытқып тұрады.
Қалай болса да, сантиметрлік таспа емес, цифрлық штангенциркуль қолданыңыз. Кесік миллиметрдің оннан бір бөліктерінде өмір сүреді, ал таспа 2,4мм мен 3,2мм-ді сенімді ажырата алмайды. Бүкіл мәселе де осы алшақтықта жатыр.
Кесу тізімі оңтайландырғышында кесікті қалай орнату керек
Кесу тізімін оңтайландырғыш бөлшектеріңізді парақтарға орналастырып, әрбір көрші кесудің арасында пышаққа арналған саңылау қалдырады. Сол саңылау — сіз енгізетін кесік мәні, сондықтан оны дұрыс енгізу таза кесілетін орналасу мен соңғы қатарда сәл жетіспей қалатын орналасудың айырмашылығын шешеді. Үш ереже мұны шыншыл етіп ұстайды:
- Әдепкі емес, өзіңіз өлшеген мәнді енгізіңіз. 3,1мм өлшесеңіз, 3,1мм енгізіңіз.
- Жоғары дөңгелетіңіз, ешқашан төмен емес. 3,0мен 3,2мм арасында сенімсіз болсаңыз, 3,2мм қолданыңыз. Асыра бағалау бөлшектер арасында зиянсыз шағын қосымша орын қалдырады. Кем бағалау бөлшектердің өз саңылауына сәл тым кең шығуына әкеледі, мұны материал кесілгеннен кейін ара алдында тұрған кезде ғана байқайсыз.
- Пышақты немесе станокты ауыстырғанда қайта орнатыңыз. Жіңішке кесікті пышақ, CNC биті және өнеркәсіптік панель арасы — үш түрлі сан. Бір параметрді бәріне бірдей қолданбаңыз.
CutPlan-да кесікті жоба параметрлерінде бір-ақ рет орнатасыз, ол әрбір парақтағы әрбір саңылауға автоматты түрде қолданылады, сондықтан басып шығарылған бөлшек өлшемдері дәл болып қалады, ал парақ саны болжамды емес, нақты болады. Мақсатыңыз жай ғана қанша қор сатып алу керегін білу болса, қанша парақ керек калькуляторы бөлшектер тізімін шыншыл парақ санына айналдыру үшін дәл осындай кесікті ескеретін есептеуді қолданады.
Кесікпен байланысты жиі кездесетін қателер
- Кесікті мүлдем ұмытып кету. Дәл сыю тұзағы: электрондық кесте бөлшектер тамаша сияды дейді, парақ болса сыймайды, әрі соңғы бөлшек ешқашан пайда болмайды.
- Номиналды немесе жарнамалық сипаттаманы қолдану. Пышақ орамасында жиі идеал сан көрсетіледі. Пайдаланылған немесе қайта ұшталған пышақ басқа енде кеседі. Өзіңіздегі пышақты өлшеңіз.
- Табақ қалыңдығын кесікпен шатастыру. Тіс жинағы нақты кесікті болат денеден кеңірек етеді, әдетте 0,4–0,8мм-ге.
- CNC мен лазерде кесік жоқ деп есептеу. Фреза биті өз толық диаметрін алып тастайды, бұл кез келген арадан кең болуы мүмкін. Тіпті лазер де миллиметрдің бір бөлігін алып тастайды.
- Бір кесік мәнін барлық аспапқа қолдану. Толық кесікті үстел арасы пышағынан жіңішке кесікті пышаққа немесе арқалық арасына ауысып, ескі мәнді сол күйінде қалдыру әрбір саңылауды бұрмалайды.
- «Материалды үнемдеу үшін» төмен дөңгелету. Бұл керісінше әсер етеді. Кесікті аз сақтау ағашты үнемдемейді, керісінше сыймайтындай үлкен бөлшектер шығарады да, қайта кесуге мәжбүрлейді.
Жіңішке кесік пен толық кесікті пышақтар
Жіңішке кесікті пышақ (шамамен 2,4мм) толық кесікті пышаққа (шамамен 3,2мм) қарағанда әр кесуде шамамен 25% аз материал алып тастайды. 50 кесуден тұратын жұмыста бұл 160мм мен 120мм пайдалы материал жоғалту арасындағы айырмашылық, яғни шамамен 40мм немесе 1,5 дюйм үнемделеді, ал қымбат фанераның үлкен партиясында бұл ірі жоба бойынша тұтас бір парақ болуы мүмкін.
| Фактор | Толық кесік (3,2мм) | Жіңішке кесік (2,4мм) |
|---|---|---|
| Әр кесуде жоғалатын материал | 3,2мм | 2,4мм |
| 50 кесу бойынша жоғалту | 160мм | 120мм |
| Кесу тұрақтылығы | Өте жақсы, қатты табақ | Жақсы, қалың қорда майысуы мүмкін |
| Мотор жүктемесі | Қалыпты | Төмен, қуаты аз араларға көмектеседі |
| Не үшін жақсы | Жалпы жұмыс, қалың немесе тығыз парақтар | Қымбат материал, ұзақ партиялар, әлсіз аралар |
Мұндағы теңгерім — қаттылық: жұқарақ табақ қалың, тығыз қорда дірілдеп немесе ауытқып кетуі мүмкін, сондықтан ауыр парақ материалдарында қуатты арада толық кесікті пышақтар әлі де жеңіп тұрады. Пышақтан тыс материал шығынын азайтудың басқа жолдары үшін панельді кесудегі ағаш қалдығын азайту мақаласын қараңыз.
Кесікті бір рет орнатыңыз, сеніммен кесіңіз
CutPlan әрбір парақтың әрбір саңылауында нақ пышағыңыздың кесігін сақтап отырады, сондықтан бөлшек өлшемдері мен парақ саны шыншыл болып қалады. Бір рет енгізіңіз, бүкіл орналасу дәл болып қалады.
Оңтайландырғышты ашу →Жиі қойылатын сұрақтар
Ара кесігі дегеніміз не?
Ара кесігі — пышақ әр кесуде алып тастап, ұнтаққа айналдыратын материал ені. Ол пышақ денесінен кең, себебі тістер табақшадан шығыңқы, кезекпен солға және оңға орнатылған, сондықтан дайын саңылау — тек болат емес, тістердің жайылуы плюс болат. Ағаш өңдеу пышақтарының көбінде кесік 2.0-3.2мм (шамамен 3/32-1/8 дюйм), нақты көрсеткіш пышақ денесіне және тістердің одан қаншалықты шығатынына байланысты. Кесік маңызды, себебі ол әрбір кесуде парақтан алынады, ал шығындар орналасу бойынша жинақталады: қағазда сыятын бөлшектер қатары әр кесу өз тілімін алғаннан кейін бір бөлшекке жетпей қалуы мүмкін. Нақты бөлшектер шығаруға арналған әр кесу тізімі көршілер арасында кесікті сақтауы тиіс, сондықтан ол кез келген байыпты оңтайландырғышта параметр болып тұрады.
Дөңгелек ара немесе үстел арасы пышағының типтік ара кесігінің ені қандай?
Толық кесікті үстел арасы пышағы (10") шамамен 3.0-3.2мм (шамамен 1/8 дюйм) кеседі, және өлшемегендер үшін бастайтын сан осы. Жіңішке кесікті пышақтар шамамен 2.0-2.4мм (шамамен 3/32 дюйм) кеседі, 7-1/4 дюймдік дөңгелек ара 2.2-3.2мм, рельсті және батырмалы аралар 1.8-2.4мм, ал өнеркәсіптік панель немесе арқалық аралар негізгі пышақта 3.5-4.8мм береді. CNC фрезері биттің толық диаметрін алып тастайды, сондықтан 6мм биттің кесігі 6мм, кез келген арадан кең, ал жұқа фанерадағы лазер тек 0.1-0.4мм алады. Бұл құралдар арасындағы ауқым парақ санын өзгертуге жеткілікті үлкен, сондықтан бір параметрді бәріне тасымаңыз. Осы мақаладағы кестені бастапқы нүкте ретінде пайдаланыңыз, содан кейін қымбат жүгіртуде көрсеткішке сенбес бұрын нақты станоктағы нақты пышақты өлшеңіз.
Ара кесігімді қалай өлшеймін?
Цифрлық штангенциркульмен алу әдісін пайдаланыңыз. Нақты кесетін материалыңыздың түзу кесіндісін алып, ұзындығын дәл өлшеңіз, содан кейін оны бір таза кесумен көлденең кесіңіз, шыққан екі бөлікті де өлшеп, қосыңыз. Бастапқы ұзындық пен екі бөліктің қосындысы арасындағы айырмашылық — сіздің кесігіңіз, себебі сол жетпейтін ұзындық — дәл пышақтың ұнтаққа айналдырғаны. Мысалы, 200.0мм көрсететін және жиыны 196.8мм екі бөлік беретін бөліктің кесігі 200.0 - 196.8 = 3.2мм. Кесуді жаңа кесінділермен екі-үш рет қайталап, нәтижелердің орташасын алыңыз, себебі бір ғана өлшемді сәл қисық кесу немесе жиектегі қылшық бұзуы мүмкін. Пышақ немесе станок ауыстырған сайын қайта өлшеңіз: жіңішке кесікті пышақ, CNC биті және панель арасы — үш түрлі сан, ал параметр тек пайдаланылып жатқан құралға сәйкес келгенде ғана адал қалады.
Кесік шынымен қанша парақ керектігін өзгерте ме?
Иә. Кесік әрбір кесу бойы жинақталады, сондықтан оны елемеу парақ басына бір бөлшек жетіспей қалуға және қосымша парақ мәжбүрлеуге әкелуі мүмкін. Механизмі қарапайым: кесіксіз сызылған орналасу бөлшектерді жиек-жиекке сыйғызады, бірақ әр нақты кесу қатардан өз тілімін алады, ал соңғы бөлшекке жеткенде қатар парақтан ұзын болып шығады. Осы мақаладағы мысалда 2440мм парақ бойындағы 305мм сегіз бөлшек қағазда дәл сыяды, бірақ жеті кесудің әрқайсысында 3мм кесікпен қатарға 2461мм керек, бұл парақтан 21мм ұзын. Сегізінші бөлшек сыймайды, ал сол бір жетпейтін бөлік тұтас қосымша парақ сатып алуды, сіріңке шиінен кіші саннан шамамен 25% көбірек материалды білдіреді. Кесікті ескеретін оңтайландырғыш парақтарды санамас бұрын әр саңылауда пышақ енін сақтау арқылы мұны болдырмайды, сондықтан басып шығарылған сан — шынымен кесе алатыныңыз.
CNC фрезасы немесе лазерде кесік бар ма?
Иә. CNC фрезасында ара пышағы жоқ, бірақ бит толық диаметріне тең саңылауды алып тастайды, сондықтан 6мм биттің кесігі 6мм, бұл кез келген арадан кең және тығыз орналасулар үшін одан да маңызды. Бит диаметрін кесік ретінде енгізіңіз және бит ауыстырған сайын оны өзгертіңіз, себебі 3мм бит пен 6мм бит — екі түрлі параметр. Жұқа фанерадағы лазер тек 0.1-0.4мм алып тастайды, бұл шамалы орналасуда елеусіз, бірақ бөлшегі көп дәл жұмыста нөл емес, онда үлестер қатар бойымен жинақталады. Жиі қате — көрінетін пышақ болмағандықтан CNC мен лазерде кесік жоқ деп ойлау; материал бәрібір алынады. CNC бағдарламаңыз траекторияны бит үшін әлдеқашан компенсацияласа, енді екі рет, бір рет оңтайландырғышта және бір рет станокта сақтап қоймауға абай болыңыз.
Кесік параметрін жоғары дөңгелетуім керек пе, әлде төмен бе?
Жоғары дөңгелетіңіз. Пышағыңыз 3.0мм өлшесе, 3.2мм енгізіңіз. Екі қате симметриялы емес. Кесікті асыра бағалау бөлшектер арасында аздап қосымша орын сақтайды, сондықтан ең жаман нәтиже — әр кесу бойында шағын артық материал саңылауы, бұл парақ бойынша дерлік ештеңеге түспейді. Кесікті кем бағалау әр сақталған саңылауды нақты кесуден тар етеді, сондықтан бөлшектер орналасу берген орынға сәл тым кең болып шығады, ал қатардағы соңғы бөлшек енді сыймайды. Мұны материал әлдеқашан кесіліп болғанда, қайта жоспарлауға кеш болғанда ғана байқайсыз. Жоғары дөңгелету пышақтың дірілінен, сәл тозған пышақтан немесе мінсіз тік емес кесуден келетін шағын ауытқуларды да сіңіреді. Кесігіңізді алу әдісімен өлшеңіз, одан жоғарғы келесі орынды қадамға дөңгелетіңіз және пышақты немесе станокты ауыстырғанша сол параметрді сақтаңыз.
Кесік пышақ қалыңдығымен бірдей ме?
Жоқ. Пышақ қалыңдығы, жиі табақша қалыңдығы деп аталады, — қаптамада басылған пышақтың болат денесі. Кесік — пышақтың материалда қалдыратын дайын саңылауы, әрі ол кеңірек, себебі тістер табақшадан шығыңқы орнатылған, әдетте 0.4-0.8мм-ге. Сол жайылу пышақ денесіне кесуде қысылып қалмауға жол береді, әрі табақша қалыңдығы бірдей екі пышақтың әртүрлі енді саңылау қалдыруының себебі. Практикалық тұзақ — пышақтан табақша қалыңдығын оқып, соны кесік ретінде енгізу: сонда әр сақталған саңылау тіс жайылуына тар болады, ал бөлшектер қатар бойында тығылып шығады. Әрқашан табақша қалыңдығын емес, кесікті негізге алып жоспарлаңыз, ал қаптамада екі көрсеткіш те болса, кесікті пайдаланыңыз. Ешқайсысы болмаса, алу әдісімен өлшеңіз.