De complete gids voor zaaglijst optimalisatie (2026)

Zaaglijst optimalisatie is het proces waarbij onderdelen op grondstof — zoals multiplexplaten, glaspanelen of metalen platen — worden gerangschikt om afval te minimaliseren en materiaalkosten te verlagen. Ook bekend als het 2D-verpakkingsprobleem (cutting stock problem), gebruikt het algoritmen om de meest efficiënte indeling voor uw onderdelen te vinden. Of u nu een hobbyist bent die zijn eerste boekenkast bouwt, of een professionele kastenmakerij die 50 platen per week zaagt, inzicht in hoe optimalisatie werkt bespaart u tijd, geld en materiaal.
Wat is zaaglijst optimalisatie?
Elk project waarbij onderdelen uit plaatmateriaal worden gezaagd, begint met dezelfde uitdaging: u heeft een lijst met benodigde onderdelen en een voorraad standaardplaten om ze uit te zagen. Het doel is om alle onderdelen op zo min mogelijk platen te passen, met zo weinig mogelijk restafval.
Neem een praktijkvoorbeeld. U bouwt een set keukenkasten en heeft 24 onderdelen nodig — zijpanelen, planken, achterwanden en deuren — verdeeld over drie materiaaldiktes: 18 mm multiplex voor de kastromp, 6 mm hardboard voor de achterwanden en 16 mm melamine voor de planken. Elk materiaal is verkrijgbaar in standaardplaten van 2440 × 1220 mm (8 × 4 ft).
Handmatig 24 onderdelen over drie materialen op papier rangschikken duurt 30–60 minuten, en zelfs een ervaren houtbewerker verspilt doorgaans 15–25% van het plaatoppervlak. Een optimizer doet hetzelfde werk in minder dan 5 seconden en bereikt doorgaans 5–12% afval — goed voor een besparing van één of twee volledige platen op een project van deze omvang.
Wiskundig gezien is dit een variant van het 2D bin-packing probleem, dat is geclassificeerd als NP-moeilijk. Dat betekent dat er geen bekend algoritme bestaat dat voor grote invoer binnen een redelijke tijd de absoluut beste oplossing garandeert. In plaats daarvan gebruiken optimizers heuristische strategieën — slimme kortere wegen die snel uitstekende (bijna-optimale) oplossingen vinden. Het goede nieuws: moderne heuristieken komen bij typische houtbewerkingsprojecten binnen 1–3% van het theoretische optimum, wat veel beter is dan een mens handmatig kan bereiken.
Het concept is universeel toepasbaar binnen alle branches. Meubelmakers optimaliseren multiplex en MDF. Glasverwerkers optimaliseren raampanelen. Metaalwerkplaatsen optimaliseren staalplaten voor CNC-plasmasnijden. De materialen en machines verschillen, maar de onderliggende wiskunde — rechthoeken op rechthoeken passen met minimale afval — is identiek. Deze gids behandelt alles van de basis tot geavanceerde technieken, met links naar uitgebreide verdiepingsartikelen over elk specifiek onderwerp.
Belangrijke concepten die u moet kennen
Voordat we ingaan op algoritmen en software, volgen hier de termen die u in elke zaaglijst optimalisator tegenkomt:
Standaardplaten
Het ruwe materiaal waaruit u zaagt. Standaard plaatmaten variëren per regio en materiaal — 2440 × 1220 mm (8 × 4 ft) in Noord-Amerika, 2800 × 2070 mm in grote delen van Europa, en 1525 × 1525 mm (5 × 5 ft) in delen van Azië. Uw lokale standaardmaten kennen is de eerste stap bij elke optimalisatie, dus raadpleeg onze gids standaard plaatmaten voor een compleet overzicht per materiaal en regio. U kunt ook niet-standaard maten toevoegen — zoals reststukken van eerdere projecten — als beschikbare voorraad.
Onderdelen (stukken)
De individuele componenten die u nodig heeft. Elk onderdeel heeft een lengte, breedte, aantal en optioneel een materiaaltoewijzing, nerfrichting en randafwerkingsspecificatie.
Zaagsnede (kerf)
De breedte van het materiaal dat door het zaagblad wordt verwijderd — typisch 2,5–4 mm voor tafelzagen en 5–8 mm voor sommige paneelzagen. Deze kleine waarde loopt snel op: 10 afkortsneden met een zaagsnede van 3 mm verwijderen 30 mm bruikbaar materiaal. Een goede optimizer houdt rekening met de zaagsnede tussen elke aangrenzende snede. Een verkeerde zaagsnede is een van de meest voorkomende oorzaken van te kleine onderdelen — onze gids over zaagsnede legt uit hoe u uw zaagblad meet en de juiste waarde instelt.
Nerfrichting
Wanneer de esthetiek van het paneel belangrijk is — bijvoorbeeld zichtbare kastdeuren of meubelbladen — moeten onderdelen zo worden georiënteerd dat de houtnerf in een specifieke richting loopt. Dit beperkt rotatie en verhoogt afval doorgaans met 5–15%, maar zorgt voor visuele consistentie. Weten wanneer u de nerf vastzet en wanneer u vrije rotatie toestaat is een essentiële vaardigheid — lees onze verdieping over nerfrichting bij het zagen van panelen voor praktische richtlijnen. CutPlan's nerfrichtingfunctie regelt dit automatisch per onderdeel.
Randafwerking
Een dunne strip materiaal (PVC, fineer of ABS) die op zichtbare paneelranden wordt aangebracht voor een afgewerkte uitstraling. Randafwerking heeft een eigen dikte (typisch 0,5–2 mm) die de netto onderdeelafmetingen enigszins verandert. Als u dikke afwerking gebruikt (1 mm+), moet de optimizer hier rekening mee houden om te voorkomen dat onderdelen na het aanbrengen van de afwerking niet meer passen. Onze gids over randafwerking behandelt de types, aanbrengmethodes en hoe de dikte van de afwerking uw zaaglijst beïnvloedt.
Reststukken en restmateriaal
Overgebleven stukken van eerdere sneden die mogelijk nog groot genoeg zijn om te gebruiken. Reststukken als beschikbare voorraad toevoegen is een van de gemakkelijkste manieren om de opbrengst te verbeteren. Houd ze bij, label ze met afmetingen en materiaaltype, en voer ze terug in bij uw volgende optimalisatie. Een systematische aanpak kan uw materiaalkosten na verloop van tijd met 10–20% verlagen — zie onze gids voor reststukkenbeheer voor een compleet trackingproces.
Hoe zaaglijst optimalisatie-algoritmen werken
Optimalisatiesoftware plaatst onderdelen niet zomaar willekeurig op platen. Het volgt gestructureerde strategieën, test veel indelingen en kiest de beste. Hier zijn de belangrijkste benaderingen:
First Fit Decreasing (FFD)
De eenvoudigste heuristiek. Ze sorteert alle onderdelen van groot naar klein en plaatst elk onderdeel vervolgens op de eerste plaat waar het past. Ze is snel — doorgaans onder de 100 milliseconden, zelfs voor honderden onderdelen — en levert redelijke resultaten op. Ze bereikt echter zelden een optimale inpassing, omdat er geen rekening wordt gehouden met hoe latere onderdelen beter zouden kunnen passen met een andere indeling van eerdere onderdelen. Zie het als een greedy algoritme: goed bij elke individuele stap, maar zonder oog voor het grotere geheel.
Best Fit
In plaats van een onderdeel op de eerste beschikbare plaat te plaatsen, zoekt Best Fit de plaat waar het onderdeel de minste resterende ruimte achterlaat. Dit vult platen doorgaans vollediger, waardoor er minder deels gebruikte platen overblijven. De verbetering ten opzichte van FFD is doorgaans 2–5% minder afval, tegen een verwaarloosbare snelheidskost. Best Fit is een goede standaardkeuze voor eenvoudige projecten met minder dan 20 onderdelen.
Guillotinesnede
Een beperking, geen strategie. Guillotinesneden moeten volledig van de ene rand naar de andere lopen — u kunt geen rechthoek uit het midden van een plaat zagen. Dit is een praktische vereiste voor tafelzagen en paneelzagen, waarbij het zaagblad door het volledige paneel gaat. De meeste op de werkplaats gerichte optimizers hanteren guillotinebeperkingen, omdat dat is hoe echte sneden op deze machines verlopen. Voor een gedetailleerde vergelijking van hoe guillotinesnede en vrij snijden in de praktijk verschillen, zie onze gids over guillotinesnede versus vrij snijden.
Vrij snijden / nesting
Onderdelen kunnen overal op de plaat worden geplaatst, ook op plekken die niet-doorgaande sneden vereisen. Dit wordt gebruikt voor CNC-freesmachines en lasersnijders, waarbij de snijkop overal kan starten en stoppen. Nesting levert strakkere indelingen op met minder afval, maar de resultaten werken alleen op CNC-apparatuur. Als u twijfelt tussen handmatig zagen en CNC-nesting, dan zet onze vergelijking CNC-nesting versus handmatige zaaglijst de afwegingen op het gebied van kosten, opbrengst en apparatuur uiteen.
Multi-strategie optimalisatie
De beste tools — waaronder CutPlan — vertrouwen niet op één enkel algoritme. In plaats daarvan voeren ze meerdere strategieën parallel uit (CutPlan test 148 verschillende benaderingen) en geven het resultaat met het minste afval terug. Deze "toernooi"-aanpak presteert consequent beter dan elke afzonderlijke heuristiek, omdat verschillende strategieën uitblinken bij verschillende onderdelenmixen. Een project met veel kleine onderdelen past mogelijk het best met de ene aanpak, terwijl een project met enkele grote onderdelen en veel kleine juist baat kan hebben bij een compleet andere strategie. Door ze allemaal uit te voeren en de winnaar te kiezen, krijgt u het beste van alle werelden zonder te hoeven begrijpen welk algoritme het best is voor uw specifieke geval.
| Strategie | Snelheid | Afval | Guillotine? | Beste voor |
|---|---|---|---|---|
| First Fit Decreasing | Zeer snel | 12–20% | Ja | Snelle schattingen |
| Best Fit | Snel | 10–16% | Ja | Eenvoudige projecten |
| Guillotine recursief | Gemiddeld | 6–12% | Ja | Tafelzaag / paneelzaag |
| Vrij nesten | Gemiddeld | 4–8% | Nee | CNC-freesmachines |
| Multi-strategie (148) | 1–5 sec | 5–10% | Beide | Alle toepassingen |
Materialen die profiteren van zaagoptimalisatie
Zaaglijst optimalisatie is niet alleen voor houtbewerking. Elke branche die rechthoekige onderdelen uit platte plaatvoorraad zaagt, profiteert van dezelfde aanpak.
Hout en houtachtige panelen
De meest voorkomende toepassing. Multiplex, MDF, spaanplaat met melamine afwerking, OSB en hardboard worden allemaal gebruikt in meubels, kasten, schappen en de bouw. Nerfrichting en randafwerking zijn houtspecifieke beperkingen die een goede optimizer standaard afhandelt. Als u specifiek met multiplex werkt voor een meubelproject, dan neemt onze tutorial voor multiplex zaaglijst optimalisatie u mee door het volledige proces van ontwerp tot werkplaats.
Glas
Architecturaal glas, spiegels, douchepanelen en tafelbladen. Glas zagen verschilt op een aantal belangrijke punten van hout — de zaagsnede is praktisch nul (score-and-snap), gecoat glas heeft een oriëntatiebeperking vergelijkbaar met nerf, en minimale reststukmaten zijn van belang omdat kleine glasrestjes breekbaar en gevaarlijk zijn om te hanteren. Onze gids voor glas snij-optimalisatie behandelt de specifieke instellingen en technieken.
Metaal
Plaatmetaal, aluminium composietpanelen (ACM), staalplaten en koperplaten. Bij het zagen van metaal wordt vaak CNC-laser of plasma gebruikt, dus nesting (vrij snijden) is hier van toepassing. De zaagsnede varieert sterk per proces — 0,2 mm voor fiberlaser, 2–3 mm voor plasma, 1–2 mm voor waterjet. Metalen voorraad kost $2–10+ per kg, wat optimalisatie extra waardevol maakt. Onze gids voor plaatmetaal nesting behandelt CNC-overwegingen en kostenbesparingen voor fabricagebedrijven.
Overige materialen
Acryl- en polycarbonaatplaten, schuimplaat, composietpanelen, keramische tegels en zelfs stof (rolsnijden). De optimalisatiewiskunde is hetzelfde — alleen de beperkingen verschillen. Acryl vereist bijvoorbeeld zorgvuldige aandacht voor de oriëntatie van de beschermfolie en heeft de neiging te scheuren als onderdelen te dun zijn. Keramische tegels hebben specifieke afstand nodig voor voegen. In elk geval is de basisaanpak identiek: voer uw onderdelen in, definieer uw voorraad, stel materiaalspecifieke beperkingen in en laat het algoritme de indeling verzorgen.
Hoeveel platen heeft u nodig?
Een van de eerste vragen bij elk project: hoeveel materiaal moet ik kopen? Het antwoord hangt af van uw onderdeelafmetingen, plaatmaten, zaagsnede en of de nerfrichting beperkt is.
Een ruwe schatting is om het totale oppervlak van alle onderdelen te berekenen, dit te delen door het plaatoppervlak en er 10–15% bij op te tellen voor afval en zaagsnede. Maar dit onderschat vaak — onderdelen passen niet perfect, de zaagsnede loopt bij elke snede op, en nerfbeperkingen verhinderen optimale rotatie.
Neem bijvoorbeeld een project met 20 onderdelen met een totaal materiaaloppervlak van 4,5 m². Op het eerste gezicht lijkt dit 2 standaardplaten nodig te hebben (elk 2,98 m² = 5,96 m² totaal). Maar na rekening te houden met zaagsnede, nerfrichting en inpakinefficiëntie, heeft u waarschijnlijk 3 platen nodig. Een optimizer berekent het exacte aantal door de indeling daadwerkelijk uit te voeren — zo elimineert u het giswerk.
Voor een stapsgewijze methode om het aantal platen te schatten vóór aankoop, inclusief een formule die rekening houdt met afvalfactoren, zie onze gids voor de platencalculator. Door vóór uw bezoek aan de houthandel snel te optimaliseren, voorkomt u zowel te veel kopen (verspild geld) als te weinig kopen (verspilde tijd door een tweede rit).
De juiste software kiezen
De markt voor zaaglijst optimalisators is flink gegroeid. In 2026 heeft u tientallen opties, variërend van gratis communitytools tot professionele productiesoftware die duizenden dollars kost. De juiste keuze hangt af van de complexiteit van uw project, uw budget en uw workflow. Dit zijn de belangrijkste beslissingen:
Online vs. desktop: De belangrijkste architecturale beslissing is of u een webgebaseerde optimizer of desktopsoftware gebruikt. Online tools zoals CutPlan werken op elk apparaat — pc, Mac, tablet, telefoon — zonder installatie en werken zichzelf automatisch bij. Desktoptools zoals MaxCut Community Edition werken offline maar zijn doorgaans alleen voor Windows en vereisen handmatige updates. De trend in 2026 gaat sterk richting webgebaseerde tools — ze bieden synchronisatie tussen apparaten, automatische back-ups en geen installatie. Onze vergelijking tussen online en desktop optimizer behandelt alle afwegingen om u te helpen kiezen.
Mobiele toegang: Als u sneden wilt plannen bij de houthandel, indelingen wilt raadplegen naast uw zaag in de werkplaats, of een project vanaf de bank wilt bekijken, is een mobielvriendelijke optimizer onmisbaar. Responsieve webgebaseerde tools werken op elke telefoon of tablet — u kunt CutPlan zelfs aan uw startscherm toevoegen als Progressive Web App (PWA), voor een app-achtige ervaring zonder iets te downloaden uit een app store. Uw projecten synchroniseren automatisch tussen telefoon, tablet en desktop wanneer u bent ingelogd.
CAD-integratie: Als u projecten ontwerpt in SketchUp, AutoCAD of Fusion 360, kunt u de kloof tussen ontwerp en optimalisatie overbruggen. Exporteer uw onderdelenlijst als CSV vanuit uw ontwerpsoftware en importeer deze direct in de optimizer — zonder handmatig afmetingen opnieuw in te voeren. De gratis OpenCutList-plugin voor SketchUp haalt onderdelen op met afmetingen, materiaaltoewijzingen en zelfs nerfrichting. Onze integratiegids behandelt de complete workflow van SketchUp naar optimizer en andere CAD-koppelingen.
Tools op productieniveau: Professionele kastenmakerijen en fabricagebedrijven gebruiken vaak geïntegreerde software van ontwerp tot zaaglijst, zoals PolyBoard + OptiCut, Cabinet Vision of KCD Software. Deze kosten $500–$5.000+ en bevatten ontwerp, het genereren van zaaglijsten en machine-integratie in één pakket. Voor de meeste hobbyisten en kleine werkplaatsen bereikt de combinatie van een gratis ontwerptool (SketchUp) en een specifieke optimizer (CutPlan) 90% van hetzelfde resultaat, tegen een fractie van de kosten.
Voor een vergelijking naast elkaar van de beste tools — waaronder CutPlan, OptiCutter, CutList Optimizer, MaxCut en CutListEvo — zie ons overzicht van de beste zaaglijst optimalisatiesoftware. Wilt u beginnen met een gratis optie, dan neemt onze gids voor gratis zaaglijst optimizer u mee door wat u kunt bereiken zonder een cent uit te geven.
Handmatige indeling versus optimalisatiesoftware
Niet elk project heeft software nodig. Hier is een praktische vergelijking om u te helpen kiezen:
| Factor | Handmatige indeling | Optimalisatiesoftware |
|---|---|---|
| Aantal onderdelen | 1–8 onderdelen | Onbeperkt aantal |
| Aantal platen | 1–2 platen | Onbeperkt aantal |
| Planningstijd | 15–60 minuten | Minder dan 30 seconden |
| Typisch afval | 15–25% | 5–12% |
| Multi-materiaal | Zeer lastig | Automatisch |
| Zaagsnede verrekenen | Vaak vergeten | Altijd berekend |
| Herhaalbaarheid | Elke keer opnieuw beginnen | Projecten opslaan en opnieuw uitvoeren |
| Kosten | Gratis (uw tijd) | Gratis plan beschikbaar, Pro voor $29/mnd |
Vuistregel: Als uw project meer dan 8 onderdelen telt of over meer dan 2 platen loopt, bespaart software u zowel tijd als materiaal. Het break-evenpunt ligt verrassend laag — zelfs één bespaarde plaat op een weekendproject betaalt al een maand Pro-abonnement terug. Als u opties afweegt, bekijk dan hoe CutPlan zich verhoudt tot OptiCutter en CutList Optimizer.
Afvalpercentage begrijpen
Bij het beoordelen van optimalisatieresultaten is het afvalpercentage de belangrijkste maatstaf. Zo interpreteert u het:
- Onder 5% afval: Uitstekend. Typisch voor projecten met veel onderdelen van vergelijkbare afmetingen die strak inpakken, of wanneer de optimizer voor de meeste onderdelen vrije rotatie kan gebruiken.
- 5–12% afval: Goed. Dit is het normale bereik voor de meeste praktijkprojecten met nerfrichtingbeperkingen en gemengde onderdeelmaten.
- 12–20% afval: Acceptabel voor kleine projecten met weinig onderdelen, waarbij de laatste plaat onvermijdelijk onderbenut is. Overweeg om onderdelen uit een ander project toe te voegen om de resterende ruimte te vullen.
- Meer dan 20% afval: Controleer uw invoer. Veelvoorkomende oorzaken: nerf vastgezet op te veel onderdelen, verkeerde plaatmaat, of onderdelen die net iets groter zijn dan de helft van de plaatafmeting (waardoor grote onbruikbare stroken ontstaan).
Onthoud dat het afvalpercentage per project wordt berekend, niet per plaat. Uw laatste plaat heeft bijna altijd meer afval dan de andere — dat is normaal. Het belangrijke getal is het totale afval over alle platen samen. Wilt u het afval op die laatste plaat verminderen, overweeg dan om onderdelen uit een toekomstig project toe te voegen, of enkele veelgebruikte hulpstukken te zagen (plankdragers, malmateriaal, teststukken) om de resterende ruimte te vullen.
Stap voor stap: een zaaglijst optimaliseren
Hier is de complete workflow van projectstart tot werkplaats. De onderstaande stappen gebruiken CutPlan als referentietool, maar het proces geldt voor elke optimizer. Als u een uitgebreidere doorloop met schermafbeeldingen en een echt projectvoorbeeld wilt, zie dan onze stapsgewijze tutorial voor de zaaglijst optimizer.
1. Meet en noteer alle onderdelen
Maak een lijst van elk onderdeel: label, lengte, breedte, aantal en materiaal. Wees nauwkeurig — een fout van 1 mm op een onderdeel dat 8 keer voorkomt, loopt op tot 8 mm aan opgetelde onnauwkeurigheid. Gebruik consequent dezelfde eenheden (mm is standaard voor precisiewerk; inches werken prima voor Noord-Amerikaanse houtbewerkers). Gebruik voor keuken- en inbouwprojecten een checklist voor kastonderdelen, zodat u geen achterwanden, opvulstukken of plinten mist.
2. Definieer uw standaardplaten
Voeg de plaatmaten toe die u van plan bent te kopen of al in voorraad heeft. Standaardmaten variëren per regio:
- Noord-Amerika: 4 × 8 ft (1220 × 2440 mm)
- Europa: 2800 × 2070 mm of 2440 × 1220 mm
- Azië: 1220 × 2440 mm of 1525 × 1525 mm
Als u reststukken heeft van eerdere projecten, voeg deze dan toe als extra voorraad met hun exacte afmetingen. Voor een volledige lijst met standaardmaten per materiaal, zie onze plaatmaten referentie.
3. Stel de parameters in
Configureer de belangrijkste instellingen die uw indeling beïnvloeden:
- Zaagsnedebreedte: Meet uw eigen zaagblad (typisch 2,5–4 mm voor tafelzagen). Zie onze gids over zaagsnede voor gangbare bladbreedtes.
- Nerfrichting: Schakel dit per onderdeel in als materiaalesthetiek belangrijk is
- Randafwerking: Geef aan welke randen afwerking nodig hebben en specificeer de dikte
- Plaatmarge: Als de randen van uw plaat haaks moeten worden gezaagd, voeg dan een trimmarge toe (5–10 mm per rand)
4. Voer de optimizer uit
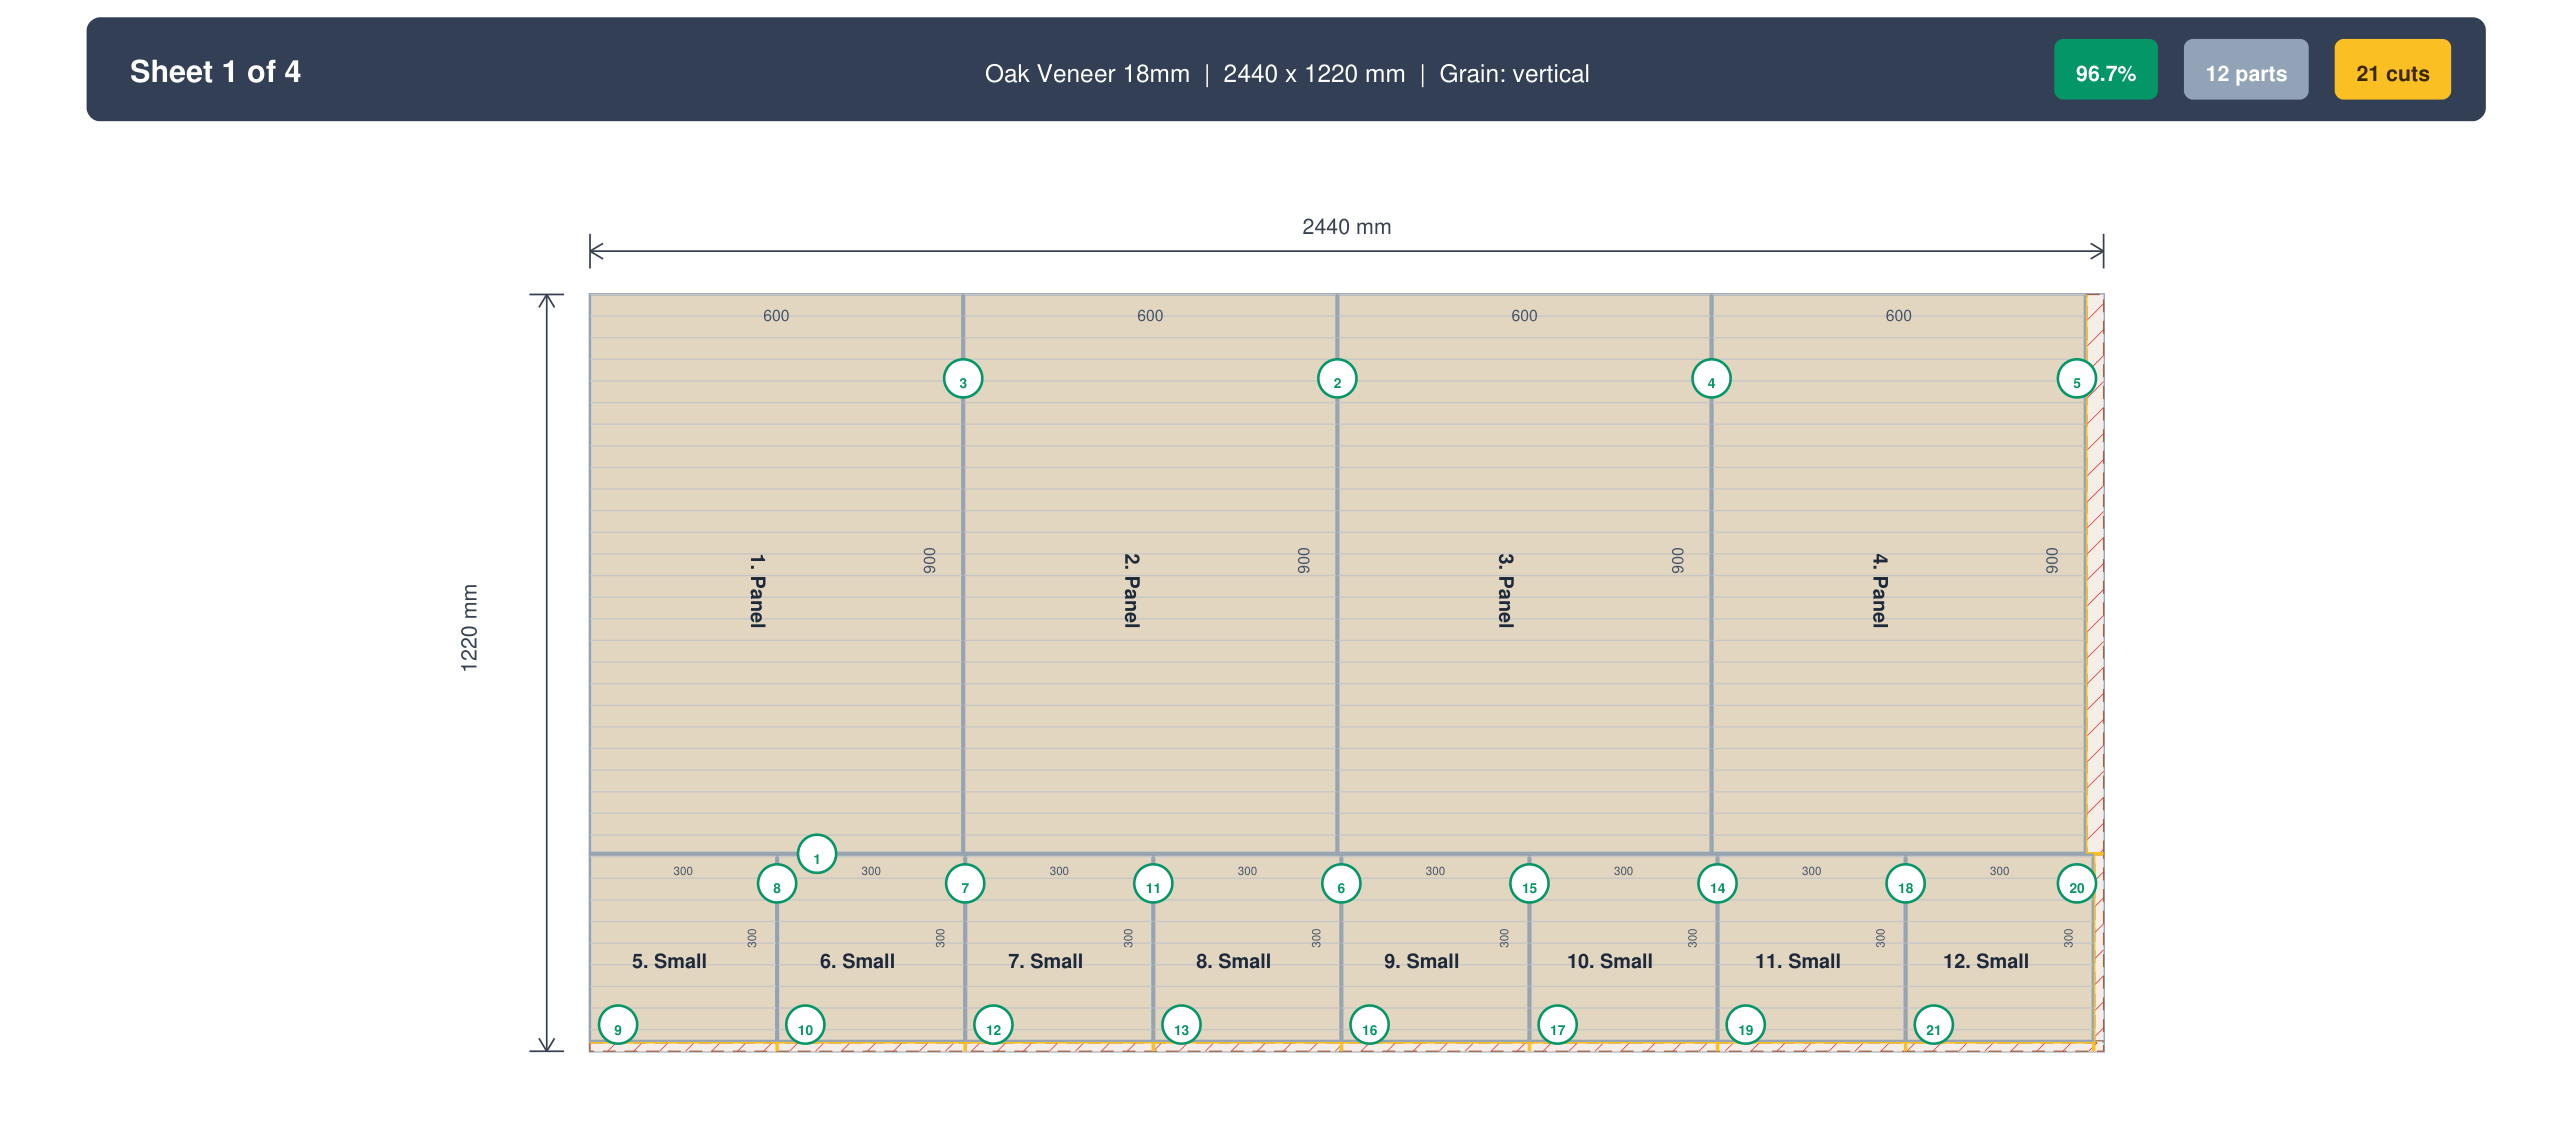
Klik op Berekenen (of druk op Ctrl+Enter). CutPlan voert 148 strategieën uit in een achtergrondthread en geeft binnen 1–5 seconden het beste resultaat terug, afhankelijk van de complexiteit van het project. De voortgangsindicator toont welke strategie op dat moment wordt getest. Als het klaar is, ziet u de winnende indeling met het laagste afvalpercentage, samen met een overzicht van het aantal benodigde platen en de totale benuttingsgraad.
5. Controleer de indeling
Bekijk elk plaatschema. Controleer of de nerfrichtingen correct zijn, onderdelen logisch gegroepeerd zijn en het afvalpercentage acceptabel is. De meeste projecten zouden 5–12% afval moeten behalen. Is uw afval hoger dan 15%, overweeg dan: zijn alle nerfvergrendelingen wel nodig? Kunnen sommige onderdelen worden gedraaid? Zou een andere plaatmaat beter inpakken? Soms verlaagt het overschakelen van 2440 × 1220 naar 2800 × 2070 mm platen het afval met 5–8%, omdat de andere verhoudingen beter aansluiten bij uw specifieke onderdeelmaten.
6. Exporteren voor de werkplaats
De exportopties hangen af van uw workflow:
- PDF-zaagbladen: Print ze uit en neem ze mee naar de werkplaats. Toont elke plaat met gelabelde onderdelen, afmetingen en zaagvolgorde.
- CSV: Importeer onderdeelgegevens in andere software of CNC-besturingen.
- DXF-export: Industriestandaard CAD-formaat voor CNC-machines. Beschikbaar met CutPlan Pro.
7. Zagen en reststukken bijhouden
Volg de genummerde zaagvolgorde op uw PDF-zaagblad — deze is zo ontworpen dat elke snede de minste verstoring van de resterende onderdelen veroorzaakt. Markeer elk onderdeel terwijl u het zaagt, door het onderdeellabel met potlood op de achterkant te schrijven. Meet en noteer na het zagen eventuele bruikbare reststukken. Label ze met materiaal, dikte en afmetingen, en voeg ze toe aan uw voorraad voor het volgende project. Na verloop van tijd verlaagt deze gewoonte uw materiaalkosten per project aanzienlijk. Zie onze gids voor reststukkenbeheer voor een systematische trackingaanpak.
Veelgemaakte fouten om te vermijden
Zelfs met optimalisatiesoftware kunnen bepaalde invoerfouten en workflowfouten materiaal en tijd verspillen. We zien deze patronen keer op keer terugkomen bij duizenden gebruikersprojecten — en ze zijn allemaal te voorkomen. Dit zijn de meest voorkomende:
- De zaagsnede vergeten: Als u de zaagsnede op 0 mm zet, ontstaan indelingen waarbij onderdelen te klein worden gezaagd. Elke snede verwijdert materiaal ter grootte van de bladbreedte — bij 20 sneden met een zaagsnede van 3 mm is dat 60 mm verloren materiaal.
- Nerf vastzetten op verborgen onderdelen: Nerfrichting is belangrijk op zichtbare oppervlakken (deuren, bladen), maar niet op verborgen onderdelen (achterwanden, interne planken). Nerf vastzetten op elk onderdeel kan het afval met 15% verhogen, zonder enig visueel voordeel.
- De dikte van randafwerking negeren: Als u 2 mm randafwerking op beide lange randen aanbrengt, moet het onderdeel 4 mm smaller worden gezaagd dan de uiteindelijke afmeting.
- Reststukken niet meenemen: Veel houtbewerkers hebben bruikbare reststukken die nooit in de optimizer worden ingevoerd. Door ze als voorraad toe te voegen, kan de noodzaak voor een volledige plaat komen te vervallen.
De gemeenschappelijke factor: al deze fouten gebeuren vóórdat u op Berekenen klikt. De optimizer kan alleen werken met de invoer die u geeft. Controleer uw zaagsnede, nerfinstellingen, randafwerking en voorraad nogmaals voordat u berekent. Voor een complete lijst met oplossingen, zie onze gids over 5 veelgemaakte zaaglijstfouten en hoe u ze oplost.
Praktijkprojecten
Zaaglijst optimalisatie is toepasbaar op projecten van elke omvang. Zo werkt het in de praktijk bij verschillende projecttypes:
Keukenkasten zijn een van de meest materiaalintensieve thuisprojecten. Een typische keuken heeft 10–15 kasten nodig, goed voor 40–80 losse onderdelen verdeeld over 2–3 materialen (18 mm multiplex voor de kastromp, melamine voor planken, hardboard voor achterwanden). Zonder optimalisatie heeft u mogelijk 12 platen nodig en verspilt u $150+ aan materiaal; met optimalisatie 9–10 platen met minimaal afval. De complexiteit komt voort uit het beheren van meerdere kasttypes (onderkast, bovenkast, hoge kast, hoekkast) met verschillende afmetingen maar gedeeld materiaal. Onze gids voor de zaaglijst van keukenkasten biedt een complete onderdelenchecklist, typische afmetingen per kasttype en de volledige optimalisatieworkflow van meting tot werkplaats.
Beginnersprojecten zoals boekenkasten, bureaus en opbergkasten zijn ideaal om optimalisatie te leren. Zelfs een eenvoudige boekenkast met 8–10 onderdelen profiteert van software — het voorkomt de veelgemaakte beginnersfout van te veel materiaal kopen (of erger, te weinig en een extra rit naar de winkel maken). De leercurve bedraagt ongeveer 5 minuten: onderdelen invoeren, voorraad toevoegen, op berekenen klikken. Bent u compleet nieuw in het zagen van panelen — niet alleen de software, maar ook het fysieke proces van het zagen van plaatmateriaal — begin dan met onze beginnersgids voor het zagen van panelen, die u door een eerste project leidt, van het kiezen van gereedschap tot uw laatste snede.
Kleine werkplaatsen hebben te maken met unieke beperkingen — beperkte opslagruimte voor voorraad, kleinere budgetten en vaak geen CNC-apparatuur. Optimalisatie is in deze omgevingen nog belangrijker, omdat elke verspilde plaat een groter percentage van uw budget uitmaakt. Strategieën zoals projecten bundelen, een reststukkenvoorraad bijhouden en in gangbare maten kopen tellen na verloop van tijd allemaal op. Onze gids over materiaal optimaliseren in een kleine werkplaats behandelt praktische strategieën voor werkplaatsen met beperkte ruimte, inclusief hoe u kiest tussen het kopen van volledige platen of voorgesneden panelen bij de winkel.
CNC-productiebedrijven hebben te maken met andere zaken: nestingefficiëntie, DXF-bestandsvoorbereiding en machinespecifieke beperkingen zoals gereedschapsruimte en aanloopbanen. Als u een CNC-freesmachine, laser of plasmasnijder gebruikt, is het exportformaat net zo belangrijk als de indeling zelf. Onze gidsen over DXF-export voor CNC en CNC-nesting versus handmatige zaaglijsten behandelen de productieworkflow van optimalisatie tot machine.
Afval en reststukken beheren
Zelfs met perfecte optimalisatie produceert elk project enig afval. Het verschil tussen een kosteneffectieve werkplaats en een dure werkplaats zit in wat er met dat afval gebeurt.
Reststukken hergebruiken is verreweg de meest impactvolle gewoonte. Meet na elk project elk reststuk groter dan 200 × 200 mm (of welk minimum dan ook nuttig is voor uw werk). Label het met materiaal, dikte en afmetingen, en bewaar het ergens waar u het terugvindt. Voer deze reststukken vóór uw volgende project in als beschikbare voorraad in uw optimizer. Een multiplex reststuk van 600 × 400 mm is misschien precies de juiste maat voor een plank — zo hoeft u geen volledige plaat aan te snijden.
Projecten bundelen versterkt dit effect. Als u dit weekend een bureau bouwt en volgende maand een boekenkast, optimaliseer dan beide projecten samen. De optimizer kan kleine boekenkastonderdelen inpassen in de afvalgebieden van de bureau-indeling, waardoor het totale aantal benodigde platen daalt. Dit werkt vooral goed wanneer projecten hetzelfde materiaal en dezelfde dikte delen.
Afval bijhouden in de tijd onthult patronen. Ziet u consequent 15%+ afval bij bepaalde plaatmaten, dan kan het de moeite waard zijn om over te stappen op een grotere of anders verhouden plaat. Sommige werkplaatsen houden een eenvoudig spreadsheet bij van het afvalpercentage per project om deze trends te herkennen. U zou kunnen ontdekken dat uw typische kastprojecten 18% afval hebben op platen van 2440 × 1220 mm, maar slechts 9% op platen van 2800 × 2070 mm — de iets grotere platen sluiten beter aan bij standaard kastafmetingen.
De economische onderbouwing voor optimalisatie is eenvoudig. Een hobbyist die 4–6 projecten per jaar bouwt met gemiddeld $50 besparing per project, verdient jaarlijks $200–$300 terug. Een professionele werkplaats die 20+ platen per week zaagt, kan alleen al $5.000–$15.000 per jaar besparen op materiaalkosten, zonder de bespaarde tijd op planning en de vermindering van fouten mee te tellen. De ROI is bijna altijd positief na het eerste project. Voor een uitgebreide aanpak van alle strategieën voor afvalvermindering, zie onze gids 7 manieren om houtafval te minimaliseren.
Tips voor betere resultaten
- Groepeer op materiaaldikte: Meng nooit onderdelen van 18 mm multiplex met 6 mm hardboard op dezelfde plaat. Gebruik materiaaltoewijzingen om ze gescheiden te houden.
- Sta rotatie toe wanneer nerf er niet toe doet: Het inschakelen van onderdeelrotatie verbetert de opbrengst doorgaans met 10–15%. Vergrendel nerfrichting alleen op zichtbare oppervlakken.
- Reken de zaagsnede nauwkeurig door: Een zaagsnede van 3 mm over 20 sneden verwijdert 60 mm — bijna 2,5 inch — aan bruikbaar materiaal. Meet uw eigen zaagblad, gok niet.
- Voeg reststukken toe als voorraad: Dat stuk van 800 × 400 mm van uw vorige project kan precies de juiste maat zijn voor een plank in uw huidige project.
- Test beide plaatoriëntaties: Als uw leverancier zowel 2440 × 1220 als 1220 × 2440 (staand versus liggend) aanbiedt, probeer dan beide. De optimizer vindt mogelijk een betere pasvorm met één van de oriëntaties.
- Rond het aantal platen naar boven af: Koop altijd één extra plaat als buffer voor fouten, proefsneden en toekomstige reparaties. Het is goedkoper om één plaat over te houden dan een tweede rit naar de houthandel te maken.
- Bundel vergelijkbare projecten: Bouwt u drie identieke boekenkasten, optimaliseer dan alle drie tegelijk. De optimizer kan onderdelen efficiënter over platen verdelen dan bij drie afzonderlijke berekeningen.
- Sla projecten op als sjabloon: Bouwt u regelmatig hetzelfde type kast, sla de onderdelenlijst dan op als sjabloon. Pas voor elke nieuwe klant de aantallen en afmetingen aan in plaats van elke keer opnieuw te beginnen.
- Voer de optimalisatie uit vóór u materiaal koopt: Schat het aantal platen niet in uw hoofd. Voer eerst de optimizer uit om precies te weten hoeveel platen u nodig heeft. Dit voorkomt zowel te veel kopen als noodritjes naar de winkel.
- Houd vroeg al rekening met randafwerking: Brengt u dikke randafwerking aan (1–2 mm), verwerk dit dan in uw optimalisatie-instellingen vóórdat u berekent — niet achteraf. Aanpassingen achteraf leiden tot onderdelen die niet passen.
Veelgestelde vragen
Wat is een zaaglijst optimalisator?
Een zaaglijst optimalisator is software die de meest efficiënte manier uitwerkt om een lijst rechthoekige onderdelen uit standaardplaten te zagen, zodat u minder platen koopt en minder materiaal weggooit. U geeft de onderdelen op met lengte, breedte, aantal en materiaal, plus de plaatmaten die u kunt kopen of al hebt, en de software geeft een indelingsschema voor elke plaat terug met een genummerde zaagvolgorde. Onder de motorkap lost hij het 2D-snijprobleem op, een vorm van bin-packing die NP-hard is, dus praktische tools gebruiken heuristieken: ze testen veel rangschikkingen, met inachtneming van de zaagsnede tussen sneden, de nerfrichting bij onderdelen die niet mogen draaien en de dikte van de kantenband, en houden de indeling met het minste afval over. Het verschil met handwerk is groot. 24 onderdelen over drie materialen op papier rangschikken kost 30–60 minuten en verspilt doorgaans 15–25% van het plaatoppervlak; de software doet het in minder dan 5 seconden en komt doorgaans uit op 5–12% afval.
Is zaaglijst optimalisatie hetzelfde als nesting?
Ze zijn verwant maar niet hetzelfde. Nesting plaatst onderdelen overal op de plaat, onder elke hoek, en staat sneden toe die midden op de plaat beginnen en stoppen, wat past bij CNC-routers en lasersnijders waar de snijkop vrij kan bewegen. Zaaglijst optimalisatie voor een werkplaats werkt normaal gesproken onder de guillotinebeperking: elke snede loopt recht van de ene rand van het paneel naar de andere en splitst het in tweeën, want dat is de enige manier waarop een tafelzaag of paneelzaag kan werken. De beperking kost een beetje opbrengst, maar de resulterende indeling kan daadwerkelijk worden gezaagd op de machine die u bezit. Nesting levert strakkere indelingen en minder afval op, maar een genest plan is nutteloos aan een tafelzaag, omdat de binnensneden waarop het steunt daar niet gemaakt kunnen worden. De praktische regel is de methode afstemmen op de apparatuur: guillotine-optimalisatie voor zagen, vrije nesting voor CNC. De meeste op werkplaatsen gerichte optimizers dwingen guillotinesneden precies om deze reden af.
Kan ik gratis sneden optimaliseren?
Ja. CutPlan heeft een gratis plan dat in de browser draait zonder registratie, en het dekt de meeste behoeften van hobbyisten en kleine werkplaatsen: voer onderdelen en voorraad in, draai de optimalisatie en exporteer een PDF-zaagblad voor de werkplaats. De besparing is zelfs op dat niveau reëel, want de software brengt het afval doorgaans terug van de 15–25% van een handmatige indeling naar 5–12%, en bij een project van 10 platen met multiplex à $50–$80 per plaat is dat in de orde van $60–$120 bespaard met één enkele berekening. Professioneel gebruik voegt eisen toe die op het betaalde plan zitten: DXF-export voor CNC-machines is beschikbaar op CutPlan Pro, en het Pro-abonnement kost $29/maand. Het break-evenpunt ligt laag, want zelfs één bespaarde plaat bij een weekendproject betaalt een maand Pro-abonnement. Begin gratis, draai een echte klus en upgrade alleen als u een limiet raakt die u materiaal of tijd kost.
Beïnvloedt nerfrichting de optimalisatie?
Ja, aanzienlijk. Wanneer nerfrichting van belang is, bij zichtbare kastdeuren, meubelbladen of elk gefineerd vlak, moet de optimizer die onderdelen in een vaste oriëntatie houden in plaats van ze te draaien om gaten te vullen. Dat neemt een van zijn belangrijkste pakkingsvrijheden weg, en de typische kosten zijn 5–15% meer afval vergeleken met vrije rotatie. De ruil is meestal de moeite waard, want een deur met horizontale nerf naast een met verticale nerf is een zichtbaar gebrek dat alleen te herstellen is door het onderdeel opnieuw te zagen. De fout die u moet vermijden is de nerf overal vergrendelen. Achterwanden, bodems en binnenplanken worden nooit gezien, en ze vergrendelen kan het afval met 15% verhogen zonder visueel voordeel. Stel de nerf per onderdeel in: vergrendeld op zichtvlakken, vrij op verborgen delen. Rotatie inschakelen waar de nerf niet uitmaakt verbetert de opbrengst doorgaans met 10–15%, dus een zorgvuldige instelling per onderdeel wint het grootste deel van de dichtheid terug die een algehele vergrendeling zou weggooien.
Hoeveel materiaal kan ik besparen met optimalisatiesoftware?
Doorgaans genoeg om het afval terug te brengen van de 15–25% van een handmatige indeling naar de 5–12% die een optimizer bij echte projecten haalt, wat bij een klus ter grootte van een keuken één of twee hele platen betekent die u nooit koopt. De omvang van de besparing hangt af van de variëteit en het aantal onderdelen: veel onderdelen van vergelijkbaar formaat pakken strak, terwijl een paar afwijkende maten met vergrendelde nerf grotere onbruikbare stroken achterlaten. In geld uitgedrukt bespaart u bij een project van 10 platen met multiplex à $50–$80 per plaat, door het afval van 20% naar 8% te verlagen, $60–$120 aan materiaal met één enkele optimalisatie die seconden duurt. Over een jaar stapelt het effect op. Een hobbyist die 4–6 projecten per jaar bouwt met een gemiddelde besparing van $50 per project verdient jaarlijks $200–$300 terug, en een professionele werkplaats die 20+ platen per week zaagt kan $5.000–$15.000 per jaar besparen aan materiaal alleen, nog voordat de bespaarde plantijd en vermeden zaagfouten zijn meegeteld.
Met welke materialen kan ik een zaaglijst optimalisator gebruiken?
Elk vlak, rechthoekig plaatmateriaal. In de houtbewerking betekent dat multiplex, MDF, spaanplaat met melaminetoplaag, OSB en hardboard. Buiten hout verwerken dezelfde tools glas voor ramen, spiegels en douchewanden, plaatmetaal zoals staalplaat en aluminium composietpanelen, plus acryl, polycarbonaat, foamboard en zelfs keramische tegels. De optimalisatiewiskunde is in elk geval identiek, rechthoeken op rechthoeken passen met minimaal afval; alleen de materiaalspecifieke beperkingen veranderen. Glas heeft feitelijk geen zaagsnede omdat het wordt gekrast en gebroken, maar gecoat glas kent een oriëntatieregel vergelijkbaar met nerf, en kleine restanten zijn kwetsbaar en gevaarlijk om te hanteren. Metaal dat met laser of plasma wordt gesneden gebruikt vrije nesting in plaats van guillotinesneden, met een snijbreedte die per proces verschilt. Acryl vraagt aandacht voor de oriëntatie van de beschermfolie. Stel de zaagsnede, nerf en minimale reststukmaat in voor het materiaal dat u zaagt, en hetzelfde algoritme levert een bruikbaar plan.
Kan ik een zaaglijst optimalisator gebruiken op mijn telefoon of tablet?
Ja, mits de optimizer webgebaseerd is. Een responsieve browsertool draait in elke telefoon- of tabletbrowser zonder download uit een appstore, en CutPlan kan aan uw startscherm worden toegevoegd als Progressive Web App, zodat hij op volledig scherm start met een eigen pictogram. Daar volgen praktische toepassingen uit: platen tellen terwijl u bij de houthandel staat zodat u het juiste aantal koopt, het zaagschema open houden op een tablet naast de zaag in plaats van een afdruk, of een project vanaf de bank ruw uitwerken om te zien of het haalbaar is voordat u ergens heen rijdt. Uw projecten synchroniseren automatisch tussen telefoon, tablet en desktop wanneer u bent ingelogd, dus u kunt onderdelen beginnen in te voeren op een telefoon en afmaken op een groter scherm. De belangrijkste voorzorg op een klein scherm is de gegevensinvoer: controleer of de zaagsnede is ingesteld en loop de onderdelenlijst even door voordat u berekent. Onze gids voor de mobiele optimizer behandelt de installatie stap voor stap.
Hoe importeer ik onderdelen van SketchUp naar een zaaglijst optimalisator?
Gebruik de gratis OpenCutList-plugin voor SketchUp. Die leest uw model en extraheert elk onderdeel met afmetingen, materiaaltoewijzing en nerfrichting, wat de meest foutgevoelige stap van de hele workflow wegneemt: cijfers met de hand overtypen. Exporteer die onderdelenlijst als CSV, importeer de CSV vervolgens in CutPlan of een andere optimizer die hem accepteert, controleer of de materiaalnamen en diktes zijn overgekomen zoals u verwacht, en draai de optimalisatie. Dezelfde brug werkt voor andere ontwerptools: AutoCAD en Fusion 360 kunnen ook een onderdelenlijst als CSV exporteren voor directe import, zodat het ontwerp de enige bron van waarheid blijft en de optimizer alleen de indeling afhandelt. Een praktische tip is materialen consistent te benoemen in het model voordat u exporteert, want een onderdeel met een net iets andere materiaalnaam belandt in een aparte groep en kan op de verkeerde plaat worden geoptimaliseerd. Onze integratiegids behandelt de complete workflow.
Moet ik een online of desktop zaaglijst optimalisator gebruiken?
Voor de meeste gebruikers is een online optimizer de betere keuze. Webgebaseerde tools zoals CutPlan draaien op elk apparaat met een browser, of het nu een pc, Mac, telefoon of tablet is, vereisen geen installatie, werken zichzelf automatisch bij en houden uw projecten beschikbaar waar u ook inlogt. Desktoptools zoals MaxCut Community Edition werken volledig offline, wat hun echte voordeel is, maar ze zijn doorgaans alleen voor Windows en afhankelijk van handmatige updates, zodat een Mac-gebruiker of een werkplaats die een indeling op een telefoon wil controleren buiten de boot valt. Kies desktop als uw werkplaats geen betrouwbare internetverbinding heeft of uw beleid het online opslaan van projectgegevens verbiedt; kies online in vrijwel elk ander geval. De trend in 2026 gaat precies om deze reden sterk richting webgebaseerde tools: synchronisatie tussen apparaten, automatische back-ups en nul installatie. Zie onze vergelijking tussen online en desktop voor alle afwegingen, inclusief offline gedrag en eigendom van gegevens.
Hoe lees ik een PDF-zaagblad?
Een PDF-zaagblad is een schema van elke standaardplaat met elk onderdeel op zijn plaats getekend, gelabeld en bemaat, samen met een genummerde zaagvolgorde. Lees het plaat voor plaat. Begin met de samenvatting om te bevestigen hoeveel platen de klus nodig heeft en wat het totale afvalpercentage is, en werk daarna de nummers op elk schema op volgorde af: de volgorde is zo ontworpen dat elke snede onderdelen vrijmaakt met zo min mogelijk verstoring van de stukken die nog op de plaat liggen, wat op een tafelzaag meestal betekent eerst de lange schulpsneden en daarna de afkortsneden op elke strook. Schrijf tijdens het zagen het onderdeellabel uit het schema met potlood op de achterkant van elk stuk, zodat er bij de montage niets door elkaar raakt. Als een plaat klaar is, meet u de overgebleven reststukken en noteert u materiaal, dikte en afmetingen voor uw volgende project. Onze gids over PDF-zaagbladen legt elk element in detail uit.
Verder lezen
Deze gids behandelt de basisprincipes van zaaglijst optimalisatie, van concepten tot praktijk in de werkplaats. Verken deze bronnen voor meer diepgang over specifieke onderwerpen:
- Probeer CutPlan gratis — geen registratie nodig, optimaliseer uw eerste zaaglijst in minder dan 60 seconden
- Stap-voor-stap tutorial — complete beginnersdoorloop van eerste onderdeel tot geëxporteerd zaagblad
- Beste software vergeleken — vergelijking naast elkaar van alle belangrijke tools
- Keukenkast gids — complete zaaglijst voor een volledig keukenproject
- 7 manieren om afval te minimaliseren — praktische tips naast softwareoptimalisatie
- Vergelijk CutPlan met OptiCutter — functievergelijking naast elkaar
Klaar om uw zaaglijst te optimaliseren?
Gratis, in de browser, geen installatie nodig. Plak uw onderdelen en ontvang binnen enkele seconden een geoptimaliseerde indeling.
Optimalisator openen →