Zaagsnede Uitgelegd: Waarom het Belangrijk is voor Uw Zaaglijst

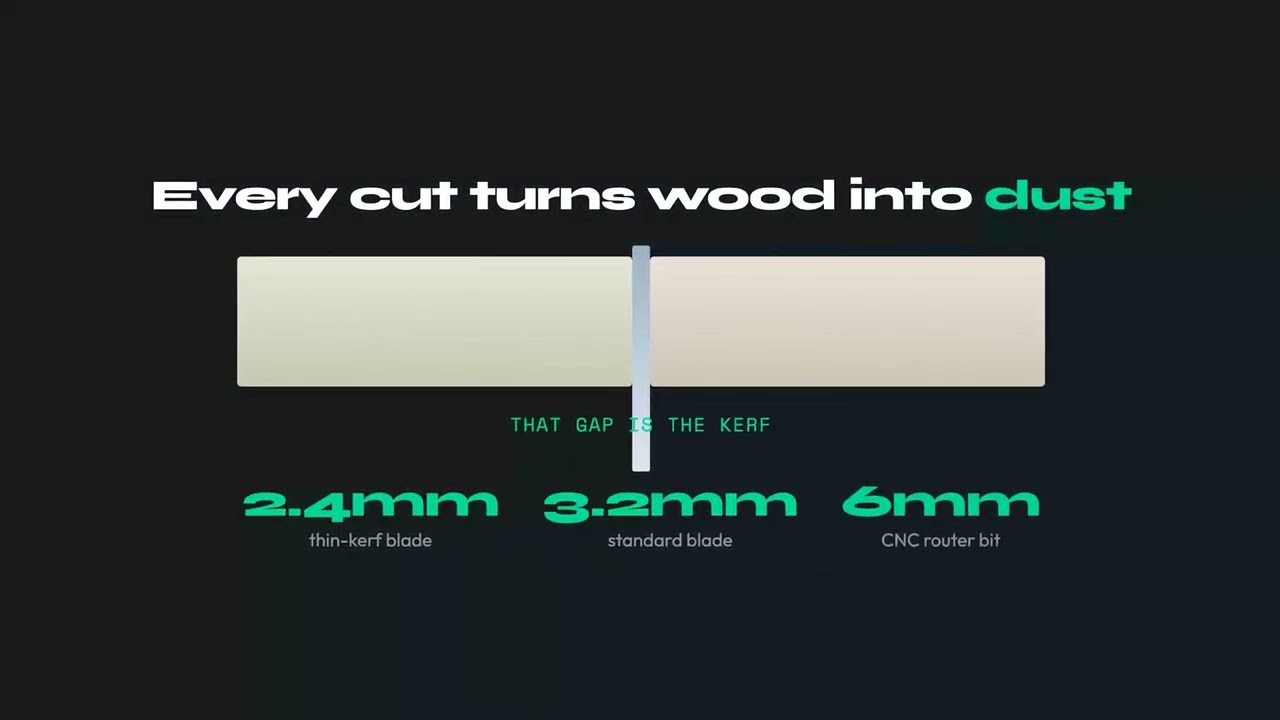
De zaagsnede is de breedte materiaal die een zaagblad bij elke doorgang in zaagsel verandert, en dat is precies waarom een snede nooit nul breed is. Bij de meeste zaagbladen voor houtbewerking ligt de zaagsnede tussen 2,0 en 3,2mm (ruwweg 3/32 tot 1/8 inch): het exacte getal hangt af van het blad zelf plus hoe ver de tanden gezet zijn. Het klinkt onbeduidend, maar het is het meest over het hoofd geziene getal in een zaaglijst. Negeer een zaagsnede van 3mm over een paar dozijn sneden en u verliest zonder waarschuwing een heel onderdeel, of een hele plaat, zonder dat er ook maar één maat fout lijkt te staan.
Deze gids behandelt wat zaagsnede precies is, reële zaagsnedebreedtes voor elk gangbaar gereedschap, een uitgewerkt voorbeeld van hoe een piepklein getal u een hele plaat kost, hoe u uw eigen zaagblad meet, en hoe u de zaagsnede correct instelt zodat uw zaaglijst klopt.
Wat is een Zaagsnede (Kerf)?
Wanneer een zaagblad door een plaat gaat, splitst het die niet zomaar in twee stukken. Het slijpt een dun kanaal materiaal weg en werpt dat eruit als stof en spaanders. Dat kanaal is de zaagsnede, en de breedte van dat kanaal is de zaagsnedebreedte. Alles wat erin verdwijnt is voorgoed weg. U krijgt het niet terug, en u kunt geen twee onderdelen zagen die het delen.
De breedte van de zaagsnede wordt bepaald door twee factoren die samenwerken:
- Schijfdikte: de platte stalen schijf van het zaagblad, meestal 1,6 tot 2,4mm bij een tafelzaagblad.
- Tandzetting: de hardmetalen tanden zijn breder dan de schijf, doordat ze afwisselend naar buiten zijn gezet of net buiten de schijf zijn geslepen, zodat het blad zijn eigen pad vrijmaakt en niet vastloopt of verbrandt. De tanden bepalen uiteindelijk de breedte van de sleuf.
Dat is waarom de zaagsnede altijd breder is dan de schijf. Een veelgemaakte fout is om de schijfdikte van het blad af te lezen en die als zaagsnede in te voeren: de werkelijke snede is 0,4 tot 0,8mm breder dan de schijf zelf. Zaagsnede is ook iets heel anders dan ritsen of aftekenen, waarbij een ondiep blad weinig of geen breedte wegneemt, en heel anders dan een laser, die maar een haartje materiaal verdampt.
Zaagsnedebreedtes per Gereedschap: een Overzichtstabel
Zaagsnede varieert meer dan de meeste mensen verwachten, van een fractie van een millimeter bij een fijne Japanse trekzaag tot bijna 5mm bij een industriële platenformatzaag. De onderstaande bereiken zijn de reële cijfers waar u mee moet rekenen. Meet altijd uw eigen zaagblad voor een krap project, maar dit is een betrouwbaar startpunt.
| Gereedschap / blad | Typische zaagsnede (mm) | Typische zaagsnede (inch) |
|---|---|---|
| Tafelzaag, standaard zaagsnede (10") | 3,0 tot 3,2mm | ~1/8" |
| Tafelzaag, dunne zaagsnede | 2,0 tot 2,4mm | ~3/32" |
| Cirkelzaag (7-1/4") | 2,2 tot 3,2mm | ~3/32" tot 1/8" |
| Invalzaag / geleiderailzaag | 1,8 tot 2,4mm | ~1/16" tot 3/32" |
| Verstekzaag / kapzaag | 2,4 tot 3,2mm | ~3/32" tot 1/8" |
| Decoupeerzaag | 1,5 tot 2,5mm | ~1/16" tot 3/32" |
| Lintzaag (doorzagen / smal blad) | 0,8 tot 1,8mm | ~1/32" tot 1/16" |
| Japanse trekzaag / fijne handzaag | 0,3 tot 0,6mm | ~1/64" tot 1/32" |
| Industriële platenformatzaag (hoofdblad) | 3,5 tot 4,8mm | ~9/64" tot 3/16" |
| Voorritsblad van de platenformatzaag | afgestemd op het hoofdblad, een haartje breder | - |
| CNC-freeskop (1/8" / 3mm) | 3,0 tot 3,2mm | 1/8" |
| CNC-freeskop (1/4" / 6mm) | 6,0 tot 6,4mm | 1/4" |
| Lasersnijder (dun multiplex) | 0,1 tot 0,4mm | verwaarloosbaar |
Twee items verrassen mensen steevast. Een CNC-router heeft geen zaagblad, maar de frees verwijdert een sleuf gelijk aan zijn volledige diameter, dus een frees van 6mm heeft een zaagsnede van 6mm, breder dan welke zaag dan ook. Een voorritsblad van een paneelzaag maakt een ondiepe voorsnede aan de onderkant zodat het hoofdblad het laminaat niet afbreekt, en het is bewust een fractie breder dan het hoofdblad ingesteld, niet smaller. Voor de indelingsberekening is de breedte van het hoofdblad het getal dat telt.
Welke Zaagsnede voor Welk Materiaal
De gereedschapstabel hierboven laat zien wat een zaagblad verwijdert. De vraag die mensen eigenlijk zoeken is andersom: ik snijd dit materiaal, welk blad en welke zaagsnede moet ik inplannen? De onderstaande cijfers zijn de gangbare werkplaatsinstellingen, met de waarde die u invult in het zaagsnedeveld van uw optimizer. Meet één keer op een restje van het echte materiaal als de klus krap is.
| Materiaal | Gebruikelijk zaagblad of gereedschap | In te stellen zaagsnede | Waarom |
|---|---|---|---|
| Melamine, gelamineerd spaanplaat | Volle zaagsnede 80T triple-chip (TCG), of paneelzaag met voorritsblad | 3,2mm (1/8") | Een stijve plaat en een voorrits-snede voorkomen dat het laminaat uitbreekt; dunne-zaagsnedebladen trillen in dichte plaat |
| Multiplex, gefineerde panelen | 60 tot 80T ATB, volle of dunne zaagsnede | 2,4 tot 3,2mm | Hoog tandenaantal voor een schone fineerzijde; dunne zaagsnede is prima op een invalzaag |
| MDF, HDF | Volle zaagsnede 60T of meer | 3,0 tot 3,2mm | Dicht en schurend; een volle plaat loopt koeler en rechter |
| Massief hout, doorzagen | 24 tot 30T platte tand of ATB; dunne zaagsnede op kleinere zagen | 2,4 tot 3,2mm | Laag tandenaantal voert spanen af; kies alleen dunne zaagsnede als de zaag onder 2 HP zit |
| Massief hout, afkorten | 60 tot 80T ATB, verstekzaag of tafelzaag | 2,4 tot 3,2mm | Fijne tanden voor scheurvrije uiteinden; zaagsnede volgt het blad dat u bezit |
| Aluminium, non-ferrometaal | TCG, negatieve spaanhoek, non-ferro blad | 3,0 tot 3,2mm | Negatieve spaanhoek voorkomt dat het blad grijpt; altijd een volle-zaagsnedeplaat |
| Acrylaat, polycarbonaat, kunststoffen | TCG of fijn ATB, lage spaanhoek; laser voor dunne plaat | 2,4 tot 3,2mm zaag, 0,1 tot 0,3mm laser | Langzame aanvoer voorkomt smelten; de laserzaagsnede is klein genoeg om bij grove indelingen af te ronden naar 0 |
| Stof, vinyl, leer (rolgoederen) | Rolmes, schaar of recht mes | 0mm | Een mes deelt het materiaal zonder iets te verwijderen; zet de zaagsnede op nul en plan de tussenruimte als naadtoeslag |
| Plaatmetaal, staalplaat | Plasma, fiberlaser of waterstraal | 0,2mm laser, 1 tot 2mm plasma, ~1mm waterstraal | Zaagsnede hangt af van spuitmond en dikte; het machinedatablad geeft het te gebruiken getal |
Het patroon is eenvoudig: dichte of brosse plaatmaterialen willen de stijfste plaat die u heeft, plan dus met een volle 3,2mm; massief hout op een bescheiden zaag is waar een dunne-zaagsnedeblad zich terugbetaalt; en alles wat met een mes of een laser wordt gesneden is in feite een nul-zaagsnedeklus. In welke rij u ook zit, de waarde hoort in de optimizer voordat u op berekenen drukt, niet in uw hoofd bij de zaag.
Hoe Zaagsnede zich Opstapelt: de Verborgen Extra Plaat
Hier houdt zaagsnede op een leuk weetje te zijn. Stel dat u acht onderdelen nodig heeft, elk 305mm lang, gezaagd uit een standaardplaat van 2440mm.
Op papier klopt de som perfect: 8 x 305mm = 2440mm. Een spreadsheet, of elke zaaglijst die geen rekening houdt met zaagsnede, meldt één plaat met nul verlies. Een perfecte, exacte pasvorm.
Voeg nu een echt zaagblad toe. Tussen acht onderdelen zitten zeven sneden, en elke snede eet 3mm op:
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
Dat is 21mm langer dan de plaat. Het achtste onderdeel bestaat niet. Uw zaagblad heeft het omgezet in 21mm zaagsel, onzichtbaar verspreid over zeven sneden. In werkelijkheid krijgt u zeven onderdelen per plaat, geen acht, en niets in uw spreadsheet waarschuwde u daarvoor.
Schaal dit nu op naar een echt project. Stel dat het project 32 van die onderdelen nodig heeft:
- Zaagsnede genegeerd: 32 / 8 = 4 platen.
- Zaagsnede meegerekend: 7 per plaat, dus 32 / 7 = 4,57, wat naar boven afrondt tot 5 platen.
Eén plaat extra, zo'n 25% meer materiaal, door een getal kleiner dan een lucifer. Bij duur hardhouten multiplex kan die ene misser meer kosten dan een premium zaagblad, en dat is precies waarom het optimaliseren van een multiplex zaaglijst zich al bij het eerste project terugverdient. Dit voorbeeld is illustratief, maar het mechanisme is precies hoe zaagsnedefouten zich in de werkplaats manifesteren: nooit als één grote misser, altijd als een langzaam lek dat pas bij de laatste snede of de laatste plaat aan het licht komt.
Een echte optimizer past diezelfde logica toe in twee dimensies, en reserveert de zaagsnede bij elke opening tussen aangrenzende onderdelen op de plaat, niet alleen in één enkele rij langssneden. Dat is waarom een handmatige schets die "er wel uit lijkt te passen" dat zo vaak niet doet. Voor het volledige plaatje van hoe indelingskeuzes en zaagsnede op elkaar inwerken, zie de complete gids voor zaaglijstoptimalisatie, en als u nog moet bepalen welk plaatmateriaal u koopt, sluit de gids voor standaard plaatmaten daar goed op aan.
Uw Werkelijke Zaagsnede Meten (Vertrouw niet op het Etiket)
Opgedrukte bladspecificaties zijn een startpunt, geen waarheid. Een opnieuw geslepen of opnieuw getipt blad, versleten tandzetting, of een licht kromgetrokken schijf verschuiven de werkelijke zaagsnede allemaal met een paar tiende millimeter. Meten kost twee minuten en maakt een einde aan het gokken.
De Aftrekmethode (Meest Nauwkeurig)
- Neem een recht reststuk van het materiaal dat u daadwerkelijk zaagt en meet de lengte precies met een digitale schuifmaat. Zeg dat die 200,0mm aangeeft.
- Maak één nette afkortsnede ergens in het midden met het zaagblad dat u van plan bent te gebruiken.
- Meet beide resulterende stukken en tel ze bij elkaar op. Zijn ze samen 196,8mm, dan is uw zaagsnede 200,0 - 196,8 = 3,2mm.
- Herhaal dit twee of drie keer met verse reststukken en middel de resultaten. Het getal dat ontbreekt is precies het materiaal dat het zaagblad heeft weggenomen.
De Sleufmethode (Snelle Check)
Zaag een sleuf voor een deel in een stuk afvalhout, en meet daarna de breedte van de sleuf met de bekjes van uw schuifmaat. Dit gaat sneller maar is minder betrouwbaar, omdat de sleufwanden ruw zijn en de meting al gauw een tiende of twee afwijkt.
Gebruik in beide gevallen een digitale schuifmaat, geen rolmaat. Zaagsnede speelt zich af in tiende millimeters, en een rolmaat kan 2,4mm niet betrouwbaar van 3,2mm onderscheiden. Dat verschil is precies waar het om draait.
Uw Zaagsnede Instellen in een Zaaglijstoptimalisator
Een zaaglijstoptimalisator plaatst uw onderdelen op platen en reserveert een opening voor het zaagblad tussen elke aangrenzende snede. Die opening is de zaagsnedewaarde die u invoert, dus die goed instellen is het verschil tussen een indeling die schoon zaagt en een die u op de laatste rij een fractie tekortdoet. Drie regels houden het eerlijk:
- Voer uw gemeten waarde in, niet de standaardwaarde. Heeft u 3,1mm gemeten, voer dan 3,1mm in.
- Rond naar boven af, nooit naar beneden. Twijfelt u tussen 3,0 en 3,2mm, gebruik dan 3,2mm. Te ruim schatten laat een haartje extra ruimte tussen onderdelen over, en dat is onschuldig. Te krap schatten maakt onderdelen net iets te breed voor hun plek, en dat ontdekt u pas terwijl u bij de zaag staat met het materiaal al doorgezaagd.
- Stel hem opnieuw in als u van zaagblad of machine wisselt. Een dunne-zaagsnede blad, een CNC-frees en een industriële platenformatzaag zijn drie verschillende getallen. Neem niet klakkeloos één instelling over voor alle drie.
In CutPlan stelt u de zaagsnede eenmaal in bij de projectinstellingen, en die wordt vervolgens automatisch toegepast op elke opening op elke plaat, zodat uw afgedrukte onderdeelafmetingen kloppen en uw plaattelling reëel is in plaats van optimistisch. Wilt u gewoon weten hoeveel plaatmateriaal u moet inkopen, dan gebruikt de platencalculator dezelfde zaagsnede-bewuste rekensom om van een onderdelenlijst een eerlijk aantal platen te maken.
Veelgemaakte Zaagsnedefouten
- Zaagsnede helemaal vergeten. De exacte-pasvorm-valkuil: een spreadsheet zegt dat de onderdelen precies passen, de plaat niet, en het laatste onderdeel komt er nooit.
- De nominale of marketingspecificatie gebruiken. Op bladverpakkingen staat vaak een ideaalcijfer. Een gebruikt of opnieuw getipt blad zaagt een andere breedte. Meet het blad dat u zelf heeft.
- Schijfdikte verwarren met zaagsnede. De tandzetting maakt de werkelijke snede breder dan de stalen schijf, meestal met 0,4 tot 0,8mm.
- Aannemen dat CNC en laser geen zaagsnede hebben. Een frees verwijdert zijn volledige diameter, wat breder kan zijn dan welke zaag dan ook. Zelfs een laser verwijdert een fractie van een millimeter.
- Eén zaagsnede aanhouden voor elk gereedschap. Overstappen van een tafelzaagblad met standaard zaagsnede naar een dunne-zaagsnede blad of een platenformatzaag, terwijl de oude waarde blijft staan, verstoort elke opening.
- Naar beneden afronden "om materiaal te besparen." Dit werkt averechts. Te weinig zaagsnede reserveren bespaart geen hout, het levert onderdelen op die te groot zijn om te passen en dwingt tot een nieuwe zaagbeurt.
Dunne-Zaagsnedebladen vs. Standaard-Zaagsnedebladen
Een dunne-zaagsnede blad (rond de 2,4mm) verwijdert zo'n 25% minder materiaal per snede dan een blad met standaard zaagsnede (rond de 3,2mm). Bij een project met 50 sneden is dat het verschil tussen 160mm en 120mm bruikbaar materiaal verliezen, ongeveer 40mm oftewel 1,5 inch bespaard, en bij een serie duur multiplex kan dat over een groot project een hele plaat schelen.
| Factor | Standaard zaagsnede (3,2mm) | Dunne zaagsnede (2,4mm) |
|---|---|---|
| Materiaalverlies per snede | 3,2mm | 2,4mm |
| Verlies over 50 sneden | 160mm | 120mm |
| Zaagstabiliteit | Uitstekend, stijve schijf | Goed, kan doorbuigen in dik materiaal |
| Motorbelasting | Normaal | Lager, gunstig voor ondervermogen zagen |
| Beste voor | Algemeen werk, dikke of dichte platen | Duur materiaal, lange series, minder krachtige zagen |
De prijs die u daarvoor betaalt is stijfheid: een dunnere schijf kan trillen of wegdrijven in dik, dicht materiaal, dus bladen met standaard zaagsnede winnen nog steeds bij zware plaatmaterialen op een krachtige zaag. Voor meer manieren om materiaalverlies te beperken naast het zaagblad zelf, zie onze gids over houtafval minimaliseren bij het zagen van plaatmateriaal.
Stel uw Zaagsnede Eén Keer In, Zaag met Vertrouwen
CutPlan reserveert de exacte zaagsnede van uw blad bij elke opening op elke plaat, zodat uw onderdeelafmetingen en plaattelling kloppen. Voer die één keer in en de hele indeling blijft nauwkeurig.
Optimizer openen →Veelgestelde Vragen
Wat is de zaagsnede van een zaagblad?
Zaagsnede is de breedte van het materiaal dat een blad bij elke snede verwijdert en in zaagsel verandert. Ze is breder dan de schijf van het blad omdat de tanden buiten de schijf zijn gezet, afwisselend links en rechts, zodat de uiteindelijke sleuf de tandzetting plus het staal is, niet het staal alleen. Bij de meeste zaagbladen voor houtbewerking ligt de zaagsnede tussen 2,0 en 3,2mm (ongeveer 3/32 tot 1/8 inch), waarbij het exacte cijfer afhangt van de schijf van het blad en hoe ver de tanden erbuiten reiken. Zaagsnede is belangrijk omdat ze bij elke afzonderlijke snede van de plaat wordt afgetrokken, en de verliezen tellen op over een indeling: een rij onderdelen die op papier past, kan één onderdeel tekortkomen zodra elke snede haar strook heeft genomen. Elke zaaglijst die echte onderdelen moet opleveren, moet de zaagsnede tussen buren reserveren, en daarom is het een instelling in elke serieuze optimizer.
Wat is een typische zaagsnedebreedte voor een cirkelzaag- of tafelzaagblad?
Een tafelzaagblad met volle zaagsnede (10") zaagt ongeveer 3,0 tot 3,2mm (ongeveer 1/8 inch), en dat is het getal waarmee de meeste mensen moeten beginnen als ze niet hebben gemeten. Bladen met dunne zaagsnede zagen ongeveer 2,0 tot 2,4mm (ongeveer 3/32 inch), een cirkelzaag van 7-1/4 inch zit op 2,2 tot 3,2mm, invalzagen op 1,8 tot 2,4mm, en industriële paneel- of balkzagen op 3,5 tot 4,8mm op het hoofdblad. Een CNC-router verwijdert zijn volledige freesdiameter, dus een frees van 6mm heeft een zaagsnede van 6mm, breder dan welke zaag ook, terwijl een laser op dun multiplex slechts 0,1 tot 0,4mm verwijdert. De spreiding tussen deze gereedschappen is groot genoeg om een aantal platen te veranderen, dus neem niet één instelling over voor allemaal. Gebruik de tabel in dit artikel als uitgangspunt en meet daarna het werkelijke blad op de werkelijke machine voordat u het cijfer vertrouwt bij een dure serie.
Hoe meet ik de zaagsnede van mijn zaag?
Gebruik de aftrekmethode met een digitale schuifmaat. Neem een recht reststuk van het materiaal dat u werkelijk zaagt en meet de lengte nauwkeurig, maak daarna één nette snede erdoorheen, meet beide resulterende stukken en tel ze bij elkaar op. Het verschil tussen de oorspronkelijke lengte en de som van de twee stukken is uw zaagsnede, want die ontbrekende lengte is precies wat het blad tot zaagsel heeft gemaakt. Een stuk dat 200,0mm meet en twee stukken oplevert van samen 196,8mm heeft bijvoorbeeld een zaagsnede van 200,0 - 196,8 = 3,2mm. Herhaal de snede twee of drie keer met nieuwe reststukken en middel de resultaten, want één meting kan worden verstoord door een licht schuine snede of een braam op de rand. Meet opnieuw wanneer u van blad of machine wisselt: een blad met dunne zaagsnede, een CNC-frees en een paneelzaag zijn drie verschillende getallen, en de instelling blijft alleen eerlijk als ze overeenkomt met het gereedschap dat in gebruik is.
Verandert zaagsnede echt hoeveel platen ik nodig heb?
Ja. Zaagsnede stapelt zich op bij elke snede, dus als u hem negeert, kunt u per plaat één onderdeel tekortkomen en een extra plaat nodig hebben. Het mechanisme is eenvoudig: een indeling die zonder zaagsnede is getekend past onderdelen rand tegen rand, maar elke echte snede neemt haar strook uit de rij, en bij het laatste onderdeel is de rij langer dan de plaat. In het voorbeeld in dit artikel passen acht onderdelen van 305mm over een plaat van 2440mm op papier precies, maar met een zaagsnede van 3mm op elk van de zeven sneden heeft de rij 2461mm nodig, wat 21mm langer is dan de plaat. Het achtste onderdeel past niet, en dat ene ontbrekende stuk betekent een hele extra plaat kopen, ruwweg 25% meer materiaal door een getal kleiner dan een lucifer. Een optimizer die rekening houdt met zaagsnede voorkomt dat door de bladbreedte in elke opening te reserveren voordat hij platen telt, zodat het afgedrukte aantal er een is dat u daadwerkelijk kunt zagen.
Heeft een CNC-router of laser zaagsnede?
Ja. Een CNC-router heeft geen zaagblad, maar de frees verwijdert een sleuf gelijk aan zijn volledige diameter, dus een frees van 6mm heeft een zaagsnede van 6mm, wat breder is dan welke zaag ook en nog zwaarder telt bij krappe indelingen. Voer de freesdiameter in als uw zaagsnede, en wijzig hem telkens wanneer u van frees wisselt, want een frees van 3mm en een van 6mm zijn twee verschillende instellingen. Een laser op dun multiplex verwijdert slechts 0,1 tot 0,4mm, wat verwaarloosbaar is bij een ruwe indeling maar niet nul bij precisiewerk met veel onderdelen, waar de fracties langs een rij optellen. De veelgemaakte fout is aannemen dat CNC en laser geen zaagsnede hebben omdat er geen zichtbaar blad is; het materiaal wordt evengoed verwijderd. Als uw CNC-software het gereedschapspad al compenseert voor de frees, let dan op dat u de breedte niet twee keer reserveert, één keer in de optimizer en één keer in de machine.
Moet ik mijn zaagsnede-instelling naar boven of naar beneden afronden?
Naar boven. Meet u 3,0mm op uw blad, voer dan 3,2mm in. De twee fouten zijn niet symmetrisch. De zaagsnede te ruim schatten reserveert een beetje extra ruimte tussen onderdelen, dus het ergste gevolg is een kleine kier reservemateriaal langs elke snede, wat over een plaat bijna niets kost. De zaagsnede te krap schatten maakt elke gereserveerde sleuf smaller dan de echte snede, zodat onderdelen iets te breed uitvallen voor de ruimte die de indeling ze gaf, en het laatste onderdeel in een rij niet meer past. Dat ontdekt u pas als het materiaal al is gezaagd, wanneer het te laat is om opnieuw te plannen. Naar boven afronden vangt ook kleine variaties op door bladslingering, een licht versleten blad of een snede die niet perfect haaks is. Meet uw zaagsnede met de aftrekmethode, rond af naar de eerstvolgende zinnige stap erboven en houd die instelling aan tot u van blad of machine wisselt.
Is zaagsnede hetzelfde als bladdikte?
Nee. Bladdikte, vaak schijfdikte genoemd, is de stalen schijf van het blad zoals op de verpakking gedrukt. Zaagsnede is de uiteindelijke sleuf die het blad in het materiaal achterlaat, en die is breder omdat de tanden buiten de schijf zijn gezet, meestal met 0,4 tot 0,8mm. Die zetting is wat de schijf van het blad vrijhoudt zodat hij niet klemt in de snede, en het is de reden dat twee bladen met dezelfde schijfdikte sleuven van verschillende breedte kunnen achterlaten. De praktische valkuil is de schijfdikte van het blad aflezen en die als zaagsnede invoeren: elke gereserveerde opening is dan te smal met de tandzetting, en onderdelen komen opeengepakt uit een rij. Reken altijd met de zaagsnede, niet met de schijfdikte, en als de verpakking beide cijfers vermeldt, gebruik dan de zaagsnede. Vermeldt ze geen van beide, meet dan met de aftrekmethode.