Folga da Serra Explicada: Por Que Importa para sua Lista de Corte

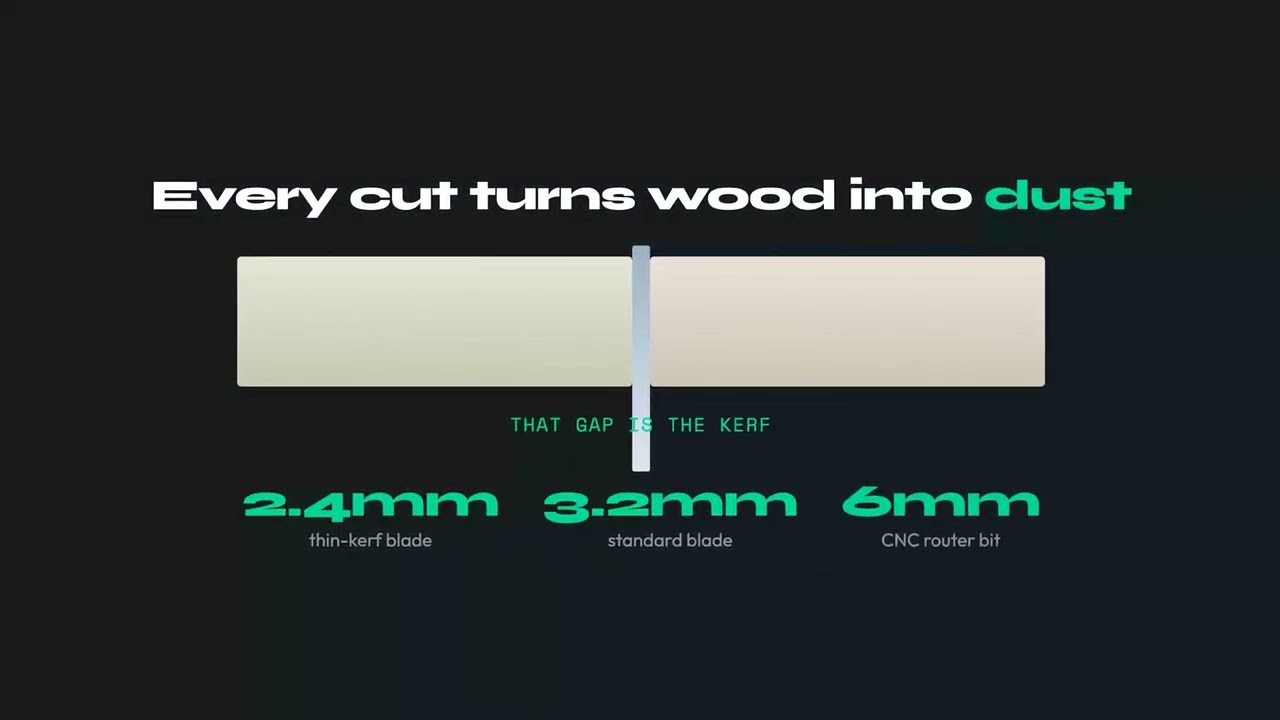
A folga da serra (kerf) é a largura de material que a lâmina transforma em serragem a cada passada, e é por isso que um corte nunca tem largura zero. Na maioria das lâminas de marcenaria a folga vai de 2,0 a 3,2mm (aproximadamente 3/32 a 1/8 de polegada): o valor exato depende do corpo da lâmina somado à travagem dos dentes. Parece trivial, mas é o número mais negligenciado de uma lista de corte. Ignore uma folga de 3mm em algumas dezenas de cortes e você pode perder silenciosamente uma peça inteira, ou uma chapa inteira, sem que nenhuma medida pareça errada.
Este guia cobre o que a folga realmente é, as larguras reais de folga para cada ferramenta comum, um exemplo prático de como um número minúsculo custa uma chapa inteira, como medir a sua própria lâmina, e como configurar a folga corretamente para que a sua lista de corte permaneça honesta.
O Que É a Folga da Serra?
Quando uma lâmina passa por uma chapa, ela não simplesmente a divide em duas peças. Ela desgasta um canal fino de material e o expele como pó e lascas. Esse canal é o kerf, e a largura do canal é a largura da folga. Tudo o que está dentro dele desaparece permanentemente. Você não consegue recuperá-lo, e não pode cortar duas peças para compartilhá-lo.
A largura da folga é determinada por dois fatores que atuam juntos:
- Espessura do disco (corpo): o disco de aço plano da lâmina, geralmente 1,6 a 2,4mm em uma lâmina de serra de mesa.
- Travamento dos dentes: os dentes de carboneto são mais largos que o disco, dobrados para fora ou moídos para além do corpo, de modo que a lâmina abra seu próprio caminho e não trave nem queime o material. São os dentes que definem, de fato, o slot final.
É por isso que a folga é sempre mais larga que o disco. Um erro comum é ler a espessura do disco na lâmina e inserir esse valor como folga: o corte real é 0,4 a 0,8mm mais largo que o corpo. A folga também é completamente diferente de riscar ou marcar, onde uma lâmina rasa remove pouca ou nenhuma largura, e de um laser, que vaporiza apenas um fio de material.
Larguras de Folga por Ferramenta: Uma Tabela de Referência
A folga varia mais do que a maioria das pessoas espera, de uma fração de milímetro em uma serra japonesa de puxar fina a quase 5mm em uma serra de painel industrial. As faixas abaixo são os valores reais com os quais você deve planejar. Sempre meça a sua própria lâmina antes de um trabalho de precisão, mas este é um ponto de partida confiável.
| Ferramenta / Lâmina | Folga típica (mm) | Folga típica (polegada) |
|---|---|---|
| Serra de mesa, folga cheia (10") | 3,0 a 3,2mm | ~1/8" |
| Serra de mesa, folga fina | 2,0 a 2,4mm | ~3/32" |
| Serra circular (7-1/4") | 2,2 a 3,2mm | ~3/32" a 1/8" |
| Serra de trilho / plunge saw | 1,8 a 2,4mm | ~1/16" a 3/32" |
| Serra de esquadria / chop saw | 2,4 a 3,2mm | ~3/32" a 1/8" |
| Serra tico-tico | 1,5 a 2,5mm | ~1/16" a 3/32" |
| Serra de fita (resserragem / estreita) | 0,8 a 1,8mm | ~1/32" a 1/16" |
| Serra japonesa de puxar / serra manual fina | 0,3 a 0,6mm | ~1/64" a 1/32" |
| Serra de painel / viga industrial (lâmina principal) | 3,5 a 4,8mm | ~9/64" a 3/16" |
| Lâmina de riscagem da serra de painel | equivalente à lâmina principal, um fio mais larga | - |
| Fresa de CNC (1/8" / 3mm) | 3,0 a 3,2mm | 1/8" |
| Fresa de CNC (1/4" / 6mm) | 6,0 a 6,4mm | 1/4" |
| Máquina a laser (compensado fino) | 0,1 a 0,4mm | desprezível |
Duas entradas surpreendem as pessoas. Uma fresa de CNC não tem lâmina de serra, mas a fresa remove um slot igual ao seu diâmetro total, então uma fresa de 6mm tem uma folga de 6mm, mais larga que qualquer serra. Uma lâmina de riscagem da serra de painel faz um pré-corte raso na face inferior para que a lâmina principal não lasque o laminado, e é deliberadamente ajustada um fio mais larga que a lâmina principal, não mais estreita. Para os cálculos de layout, a largura da lâmina principal é o número que conta.
Qual Folga Ajustar Para Cada Material
A tabela de ferramentas acima mostra o que uma lâmina remove. A pergunta que as pessoas realmente buscam é o inverso: estou cortando este material, qual lâmina e qual valor de folga eu planejo? Os valores abaixo são as configurações de oficina mais comuns, com o valor a digitar no campo de folga do seu otimizador. Meça sempre num retalho do material real se o trabalho for exigente.
| Material | Lâmina ou ferramenta usual | Folga a ajustar | Por quê |
|---|---|---|---|
| Melamina, aglomerado laminado | Lâmina de folga cheia 80T triple-chip (TCG), ou serra de painel com lâmina de riscagem | 3,2mm (1/8") | Um disco rígido e um pré-corte evitam que o laminado lasque; lâminas de folga fina vibram em painéis densos |
| Compensado, painéis revestidos | 60 a 80T ATB, folga cheia ou fina | 2,4 a 3,2mm | Alta contagem de dentes para um revestimento de face limpo; a folga fina funciona bem numa serra de trilho |
| MDF, HDF | Folga cheia 60T ou mais | 3,0 a 3,2mm | Denso e abrasivo; um disco cheio roda mais frio e mais reto |
| Madeira maciça, corte longitudinal | 24 a 30T de dente plano ou ATB; folga fina em serras menores | 2,4 a 3,2mm | Poucos dentes evacuam a serragem; use folga fina só se a serra tiver menos de 2 HP |
| Madeira maciça, corte transversal | 60 a 80T ATB, serra de esquadria ou serra de mesa | 2,4 a 3,2mm | Dentes finos para pontas sem lascamento; a folga acompanha a lâmina que você tem |
| Alumínio, metal não ferroso | TCG, ângulo negativo, lâmina para não ferrosos | 3,0 a 3,2mm | O ângulo negativo evita que a lâmina agarre; sempre um disco de folga cheia |
| Acrílico, policarbonato, plásticos | TCG ou ATB fino, ângulo baixo; laser para chapa fina | 2,4 a 3,2mm serra, 0,1 a 0,3mm laser | Um avanço lento evita o derretimento; a folga do laser é pequena o suficiente para arredondar a 0 em layouts aproximados |
| Tecido, vinil, couro (rolos) | Cortador rotativo, tesoura ou faca reta | 0mm | Uma lâmina separa o material sem remover nada; ajuste a folga a zero e planeje o espaçamento como margem de costura |
| Chapa metálica, placa de aço | Plasma, laser de fibra ou corte a jato de água | 0,2mm laser, 1 a 2mm plasma, ~1mm jato de água | A folga depende do bico e da espessura; a ficha técnica da máquina é o número a usar |
O padrão é simples: chapas densas ou quebradiças pedem o disco mais rígido que você tiver, então planeje com 3,2mm cheio; madeira maciça numa serra modesta é onde uma lâmina de folga fina se paga; e qualquer coisa cortada com faca ou laser é, na prática, um trabalho de folga zero. Seja qual for a sua linha, o valor entra no otimizador antes de apertar calcular, não na sua cabeça junto à serra.
Como a Folga se Acumula: A Chapa Extra Escondida
É aqui que a folga deixa de ser trivialidade. Suponha que você precise de oito peças, cada uma com 305mm de comprimento, cortadas de uma chapa padrão de 2440mm.
No papel, a conta é perfeita: 8 x 305mm = 2440mm. Uma planilha, ou qualquer lista de corte que ignore a folga, reporta uma chapa com zero de desperdício. Um encaixe perfeito e exato.
Agora acrescente uma lâmina real. Entre oito peças há sete cortes, e cada corte consome 3mm:
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
Isso é 21mm a mais que a chapa. A oitava peça não existe. Sua lâmina a transformou em 21mm de serragem espalhada invisivelmente ao longo de sete cortes. Na prática você obtém sete peças por chapa, não oito, e nada na sua planilha avisou você.
Agora escale isso para um trabalho real. Digamos que o projeto precise de 32 dessas peças:
- Folga ignorada: 32 / 8 = 4 chapas.
- Folga incluída: 7 por chapa, então 32 / 7 = 4,57, que arredonda para 5 chapas.
Uma chapa a mais, cerca de 25% de material a mais, a partir de um número menor que um palito de fósforo. Em um compensado de madeira nobre caro, esse único descuido pode custar mais que uma lâmina premium, e é por isso que otimizar uma lista de corte de compensado se paga já no primeiro projeto. Este exemplo é ilustrativo, mas o mecanismo é exatamente como os erros de folga aparecem na oficina: nunca como um grande erro, sempre como um vazamento lento que aparece no último corte ou na última chapa.
Um otimizador de verdade aplica essa mesma lógica em duas dimensões, reservando a folga em cada espaço entre peças vizinhas na chapa, não apenas em uma única fileira de cortes. É por isso que um esboço manual que "parece caber" tantas vezes não cabe. Para o quadro completo de como as decisões de encaixe e a folga interagem, veja o guia completo de otimização de lista de corte, e se você está decidindo qual matéria-prima comprar, o guia de tamanhos padrão de chapas combina bem com um planejamento que considera a folga.
Como Medir a Sua Folga Real (Não Confie na Etiqueta)
As especificações impressas da lâmina são um ponto de partida, não a verdade. Uma lâmina reafiada ou com pontas trocadas, um travamento de dentes desgastado, ou um disco levemente empenado, todos deslocam a folga real em alguns décimos de milímetro. Medir leva dois minutos e elimina todo o palpite.
O Método da Subtração (Mais Preciso)
- Pegue um retalho reto do material que você realmente corta e meça seu comprimento com precisão usando um paquímetro digital. Digamos que marque 200,0mm.
- Faça um corte transversal limpo próximo ao meio com a lâmina que você pretende usar.
- Meça as duas peças resultantes e some-as. Se totalizarem 196,8mm, sua folga é 200,0 - 196,8 = 3,2mm.
- Repita duas ou três vezes com retalhos novos e tire a média dos resultados. O número que está faltando é exatamente o material que a lâmina removeu.
O Método do Slot (Verificação Rápida)
Faça um corte parcial em um pedaço de resíduo, depois meça a largura do slot com as garras do seu paquímetro. É mais rápido, mas menos confiável, porque as paredes do slot ficam ásperas e a leitura tende a variar um décimo ou dois.
De qualquer forma, use um paquímetro digital, não uma trena. A folga vive em décimos de milímetro, e uma trena não consegue distinguir de forma confiável 2,4mm de 3,2mm. Essa diferença é o jogo inteiro.
Como Configurar a Folga em um Otimizador de Lista de Corte
Um otimizador de lista de corte organiza suas peças nas chapas e reserva um espaço para a lâmina entre cada corte vizinho. Esse espaço é o valor de folga que você insere, então acertá-lo é a diferença entre um layout que corta limpo e um que deixa você com uma fração faltando na última fileira. Três regras mantêm isso honesto:
- Insira o valor medido, não o padrão. Se você mediu 3,1mm, insira 3,1mm.
- Arredonde para cima, nunca para baixo. Se estiver em dúvida entre 3,0 e 3,2mm, use 3,2mm. Superestimar deixa um fio de espaço extra entre as peças, o que é inofensivo. Subestimar faz as peças ficarem ligeiramente largas demais para o seu slot, o que você só descobre parado na serra com o material já cortado.
- Redefina ao trocar de lâmina ou de máquina. Uma lâmina de folga fina, uma fresa de CNC e uma serra de painel industrial são três números diferentes. Não leve uma configuração para todas elas.
No CutPlan você configura a folga uma vez nas configurações do projeto e ela é aplicada automaticamente a cada espaço em cada chapa, então os tamanhos de peças impressos permanecem precisos e a contagem de chapas é real, não otimista. Se o seu objetivo é simplesmente saber quanta matéria-prima comprar, a calculadora de quantas chapas usa a mesma matemática que considera a folga para transformar uma lista de peças em uma contagem honesta de chapas.
Erros Comuns de Folga
- Esquecer a folga por completo. A armadilha do encaixe exato: uma planilha diz que as peças cabem perfeitamente, a chapa não cabe, e a última peça nunca acontece.
- Usar a especificação nominal ou de marketing. A embalagem da lâmina costuma listar um valor ideal. Uma lâmina usada ou com pontas trocadas corta com uma largura diferente. Meça a lâmina que você tem.
- Confundir a espessura do disco com a folga. O travamento dos dentes torna o corte real mais largo que o corpo de aço, geralmente em 0,4 a 0,8mm.
- Assumir que CNC e laser não têm folga. Uma fresa remove seu diâmetro total, o que pode ser mais largo que qualquer serra. Até um laser remove uma fração de milímetro.
- Manter uma única folga para todas as ferramentas. Trocar de uma lâmina de serra de mesa de folga cheia para uma lâmina de folga fina ou uma serra de painel e deixar o valor antigo distorce cada espaço.
- Arredondar para baixo "para economizar material". Isso é ao contrário. Reservar folga de menos não economiza madeira, produz peças grandes demais para caber e força um recorte.
Lâminas de Folga Fina vs. Folga Cheia
Uma lâmina de folga fina (cerca de 2,4mm) remove aproximadamente 25% menos material por corte que uma lâmina de folga cheia (cerca de 3,2mm). Em um trabalho com 50 cortes, essa é a diferença entre perder 160mm e 120mm de material aproveitável, cerca de 40mm ou 1,5 polegadas economizadas, e em uma série de compensado caro isso pode representar uma chapa inteira ao longo de um projeto grande.
| Fator | Folga cheia (3,2mm) | Folga fina (2,4mm) |
|---|---|---|
| Material perdido por corte | 3,2mm | 2,4mm |
| Perdido em 50 cortes | 160mm | 120mm |
| Estabilidade do corte | Excelente, disco rígido | Boa, pode fletir em material grosso |
| Carga do motor | Normal | Menor, ajuda serras subdimensionadas |
| Melhor para | Trabalho geral, chapas grossas ou densas | Material caro, séries longas, serras mais fracas |
O trade-off é a rigidez: um disco mais fino pode vibrar ou desviar em material grosso e denso, então lâminas de folga cheia ainda vencem para chapas pesadas em uma serra potente. Para mais formas de reduzir a perda de material além da lâmina, veja como minimizar o desperdício de madeira no corte de painéis.
Configure Sua Folga Uma Vez, Corte com Confiança
O CutPlan reserva a folga exata da sua lâmina em cada espaço de cada chapa, para que os tamanhos de peças e as contagens de chapas permaneçam honestos. Insira o valor uma vez e o layout inteiro permanece preciso.
Abrir Otimizador →Perguntas Frequentes
O que é a folga (kerf) de uma lâmina de serra?
A folga da serra é a largura de material que uma lâmina remove e transforma em serradura a cada corte. É mais larga do que o corpo da lâmina porque os dentes são travados para além do disco, alternadamente para a esquerda e para a direita, por isso a fenda final é a trava dos dentes mais o aço, e não só o aço. Na maioria das lâminas de marcenaria a folga é de 2,0 a 3,2mm (cerca de 3/32 a 1/8 de polegada), com o valor exato a depender do corpo da lâmina e de quanto os dentes ultrapassam o disco. A folga importa porque é subtraída à chapa em cada um dos cortes, e as perdas somam-se ao longo de um layout: uma fila de peças que cabe no papel pode ficar com uma peça a menos depois de cada corte ter levado a sua fatia. Qualquer lista de corte que se destine a produzir peças reais tem de reservar a folga entre vizinhas, e é por isso que é uma definição em qualquer otimizador sério.
Qual é a largura típica da folga de uma lâmina de serra circular ou de serra de mesa?
Uma lâmina de serra de mesa de folga cheia (10") corta cerca de 3,0 a 3,2mm (cerca de 1/8 de polegada), e é desse número que a maioria das pessoas deve partir se ainda não mediu. As lâminas de folga fina cortam cerca de 2,0 a 2,4mm (cerca de 3/32 de polegada), uma serra circular de 7-1/4 polegadas fica em 2,2 a 3,2mm, as serras de trilho e de imersão ficam em 1,8 a 2,4mm, e as serras de painel ou seccionadoras industriais ficam em 3,5 a 4,8mm na lâmina principal. Uma fresadora CNC remove todo o diâmetro da fresa, por isso uma fresa de 6mm tem uma folga de 6mm, mais larga do que qualquer serra, enquanto um laser em compensado fino remove apenas 0,1 a 0,4mm. A dispersão entre estas ferramentas é suficientemente grande para mudar um número de chapas, por isso não transporte uma única definição para todas elas. Use a tabela deste artigo como ponto de partida, e depois meça a lâmina real na máquina real antes de confiar no valor em uma execução cara.
Como meço a folga da minha serra?
Use o método da subtração com um paquímetro digital. Pegue em um retalho direito do material que realmente corta e meça o seu comprimento com precisão, faça depois um corte limpo a atravessá-lo, meça as duas peças resultantes e some-as. A diferença entre o comprimento original e a soma das duas peças é a sua folga, porque esse comprimento em falta é exatamente o que a lâmina transformou em serradura. Por exemplo, uma peça que mede 200,0mm e dá duas peças que somam 196,8mm tem uma folga de 200,0 - 196,8 = 3,2mm. Repita o corte duas ou três vezes com retalhos novos e faça a média dos resultados, já que uma única leitura pode ser distorcida por um corte ligeiramente inclinado ou uma rebarba na borda. Meça de novo sempre que mudar de lâmina ou de máquina: uma lâmina de folga fina, uma fresa de CNC e uma serra de painel são três números diferentes, e a definição só se mantém honesta se corresponder à ferramenta em uso.
A folga muda realmente quantas chapas preciso?
Sim. A folga acumula-se em cada corte, por isso ignorá-la pode deixá-lo com uma peça a menos por chapa e forçar uma chapa extra. O mecanismo é simples: um layout desenhado sem folga encaixa as peças borda com borda, mas cada corte real tira a sua fatia da fila, e na última peça a fila é mais comprida do que a chapa. No exemplo deste artigo, oito peças de 305mm ao longo de uma chapa de 2440mm cabem exatamente no papel, mas com uma folga de 3mm em cada um dos sete cortes a fila precisa de 2461mm, ou seja, 21mm mais do que a chapa. A oitava peça não cabe, e essa única peça em falta significa comprar uma chapa extra inteira, cerca de 25% mais material a partir de um número menor do que um fósforo. Um otimizador que conhece a folga evita isto reservando a largura da lâmina em cada espaço antes de contar as chapas, para que a contagem impressa seja uma que consegue realmente cortar.
Uma fresadora CNC ou um laser têm folga?
Sim. Uma fresadora CNC não tem lâmina de serra, mas a fresa remove uma fenda igual ao seu diâmetro total, por isso uma fresa de 6mm tem uma folga de 6mm, que é mais larga do que qualquer serra e importa ainda mais em layouts apertados. Introduza o diâmetro da fresa como folga, e mude-o sempre que trocar de fresa, porque uma fresa de 3mm e uma de 6mm são duas definições diferentes. Um laser em compensado fino remove apenas 0,1 a 0,4mm, o que é desprezável em um layout grosseiro mas não é zero em trabalho de precisão com muitas peças, onde as frações se somam ao longo de uma fila. O erro comum é assumir que o CNC e o laser não têm folga porque não há lâmina visível; o material é removido na mesma. Se o seu software CNC já compensa a trajetória para a fresa, tenha cuidado para não reservar a largura duas vezes, uma no otimizador e outra na máquina.
Devo arredondar a minha definição de folga para cima ou para baixo?
Para cima. Se a sua lâmina mede 3,0mm, introduza 3,2mm. Os dois erros não são simétricos. Sobrestimar a folga reserva um pouco de espaço extra entre as peças, por isso o pior resultado é um pequeno espaço de material sobrante ao longo de cada corte, o que quase não custa nada em uma chapa. Subestimar a folga torna cada fenda reservada mais estreita do que o corte real, por isso as peças acabam ligeiramente largas demais para o espaço que o layout lhes deu, e a última peça de uma fila deixa de caber. Só descobre isso quando o material já está cortado, quando é tarde demais para voltar a planejar. Arredondar para cima também absorve pequenas variações de oscilação da lâmina, de uma lâmina ligeiramente gasta ou de um corte que não está perfeitamente esquadriado. Meça a sua folga com o método da subtração, arredonde para o incremento sensato seguinte acima dela, e mantenha essa definição até mudar de lâmina ou de máquina.
A folga é o mesmo que a espessura da lâmina?
Não. A espessura da lâmina, muitas vezes chamada espessura do disco, é o corpo de aço da lâmina tal como impresso na embalagem. A folga é a fenda final que a lâmina deixa no material, e é mais larga porque os dentes são travados para além do disco, normalmente em 0,4 a 0,8mm. Essa trava é o que dá folga ao corpo da lâmina para que não prenda no corte, e é a razão pela qual duas lâminas com a mesma espessura de disco podem deixar fendas de larguras diferentes. A armadilha prática é ler a espessura do disco na lâmina e introduzi-la como folga: cada espaço reservado fica então demasiado estreito pela trava dos dentes, e as peças saem apertadas ao longo de uma fila. Planeje sempre em torno da folga, não da espessura do disco, e quando a embalagem indicar os dois valores, use a folga. Se não indicar nenhum, meça com o método da subtração.