Testere Kerfi Açıklaması: Kesim Listeniz İçin Neden Önemlidir

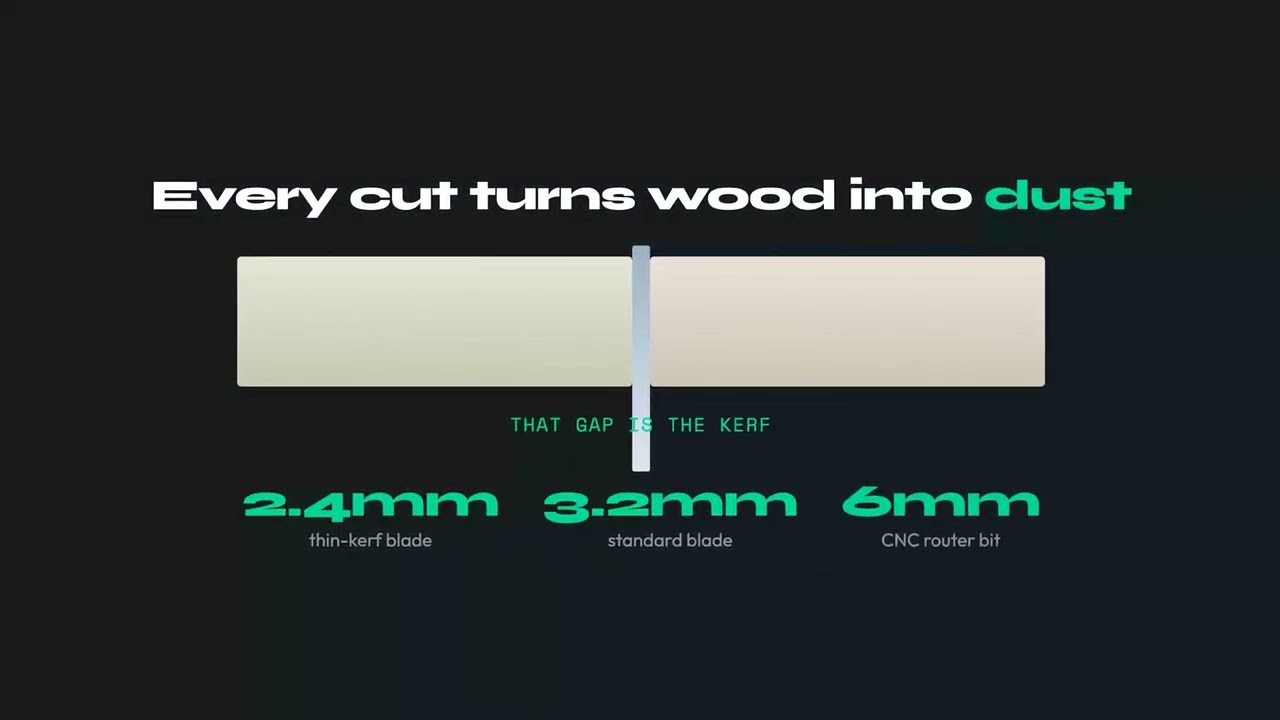
Testere kerfi, bir bıçağın her geçişinde talaşa dönüştürdüğü malzeme genişliğidir; bir kesimin asla sıfır genişlikte olmamasının nedeni de budur. Çoğu ahşap işleme bıçağında kerf 2,0 ile 3,2mm arasındadır (yaklaşık 3/32 ile 1/8 inç arası): tam rakam, bıçağın gövdesine ve dişlerinin ne kadar açıldığına bağlıdır. Kulağa önemsiz gelebilir, ama bu bir kesim listesindeki en çok göz ardı edilen tek sayıdır. Birkaç düzine kesim boyunca 3mm'lik bir kerfi göz ardı edin; tek bir ölçüm bile yanlış görünmeden koca bir parçayı, hatta koca bir levhayı sessizce kaybedebilirsiniz.
Bu rehber; kerfin gerçekte ne olduğunu, yaygın her alet için gerçek kerf genişliklerini, küçük bir sayının koca bir levhaya nasıl mal olduğunu gösteren işlenmiş bir örneği, kendi bıçağınızı nasıl ölçeceğinizi ve kesim listenizin dürüst kalması için kerfi nasıl doğru ayarlayacağınızı kapsar.
Testere Kerfi Nedir?
Bir bıçak bir levhadan geçtiğinde onu yalnızca iki parçaya ayırmaz. İnce bir malzeme kanalını aşındırarak toz ve talaş hâlinde dışarı atar. Bu kanal kerftir, kanalın genişliği de kerf genişliğidir. İçindeki her şey kalıcı olarak yok olur. Onu geri alamazsınız ve iki parçayı bu kanalı paylaşacak şekilde kesemezsiniz.
Kerf genişliği, birlikte çalışan iki etken tarafından belirlenir:
- Gövde (plaka) kalınlığı: bıçağın düz çelik diski, bir tezgah testeresi bıçağında genellikle 1,6 ile 2,4mm arasındadır.
- Diş açısı: karbür dişler plakadan daha geniştir; ya dışa doğru bükülür ya da gövdeden taşacak şekilde bilenir, böylece bıçak kendi yolunu açar, sıkışmaz ya da yanmaz. Kesimin son genişliğini asıl belirleyen dişlerdir.
Kerfin plakadan her zaman daha geniş olmasının nedeni budur. Yaygın bir hata, bıçaktaki plaka kalınlığını okuyup bunu kerf olarak girmektir: gerçek kesim, gövdeden 0,4 ile 0,8mm daha geniştir. Kerf ayrıca, sığ bir bıçağın çok az genişlik kaldırdığı çizik atma (scoring) işleminden ve yalnızca kıl payı malzeme buharlaştıran lazerden tamamen farklıdır.
Alete Göre Testere Kerfi Genişlikleri: Referans Tablosu
Kerf, çoğu insanın beklediğinden daha fazla değişir; ince bir Japon çekme testeresinde milimetrenin bir kesrinden, endüstriyel bir kiriş testeresinde neredeyse 5mm'ye kadar değişebilir. Aşağıdaki aralıklar, planlama yaparken esas almanız gereken gerçek dünya rakamlarıdır. Dar toleranslı bir iş öncesinde her zaman kendi bıçağınızı ölçün, ama bu güvenilir bir başlangıç noktasıdır.
| Alet / Bıçak | Tipik kerf (mm) | Tipik kerf (inç) |
|---|---|---|
| Tezgah testeresi, full-kerf (10") | 3,0 ile 3,2mm | ~1/8" |
| Tezgah testeresi, thin-kerf | 2,0 ile 2,4mm | ~3/32" |
| Daire testere (7-1/4") | 2,2 ile 3,2mm | ~3/32" ile 1/8" |
| Ray / dalma testere | 1,8 ile 2,4mm | ~1/16" ile 3/32" |
| Gönye / kesme testeresi | 2,4 ile 3,2mm | ~3/32" ile 1/8" |
| Dekupaj testeresi (jigsaw) | 1,5 ile 2,5mm | ~1/16" ile 3/32" |
| Şerit testere (yeniden biçme / dar) | 0,8 ile 1,8mm | ~1/32" ile 1/16" |
| Japon çekme testeresi / ince el testeresi | 0,3 ile 0,6mm | ~1/64" ile 1/32" |
| Endüstriyel panel / kiriş testere (ana bıçak) | 3,5 ile 4,8mm | ~9/64" ile 3/16" |
| Panel testere çizik bıçağı | ana bıçakla eşleşir, biraz daha geniştir | - |
| CNC router biti (1/8" / 3mm) | 3,0 ile 3,2mm | 1/8" |
| CNC router biti (1/4" / 6mm) | 6,0 ile 6,4mm | 1/4" |
| Lazer kesici (ince kontrplak) | 0,1 ile 0,4mm | ihmal edilebilir |
İki kayıt insanları şaşırtır. Bir CNC router'ın testere bıçağı yoktur, ama bit tam çapına eşit bir yuva kaldırır; yani 6mm'lik bir bit, herhangi bir testereden daha geniş olan 6mm'lik bir kerfe sahiptir. Bir panel testere çizik bıçağı, ana bıçağın laminatı parçalamaması için alt yüzeyde sığ bir ön kesim yapar ve kasıtlı olarak ana bıçaktan biraz daha geniş, daha dar değil, ayarlanır. Yerleşim hesaplamaları için önemli olan sayı, ana bıçağın genişliğidir.
Hangi Malzeme İçin Hangi Kerf
Yukarıdaki alet tablosu bir bıçağın ne kaldırdığını gösterir. İnsanların asıl aradığı soru bunun tam tersidir: bu malzemeyi kesiyorum, hangi bıçağı ve hangi kerf değerini esas almalıyım? Aşağıdaki rakamlar yaygın atölye ayarlarıdır, optimizatörünüzün kerf alanına girilecek değerle birlikte. İş dar toleranslıysa, gerçek malzemenin bir hurda parçası üzerinde bir kez ölçün.
| Malzeme | Genellikle kullanılan bıçak veya alet | Ayarlanacak kerf | Neden |
|---|---|---|---|
| Melamin, laminant sunta | Full-kerf 80T üçlü çip (TCG), veya çizik bıçaklı panel testere | 3,2mm (1/8") | Sert levha ve bir çizik geçişi laminatın parçalanmasını önler; thin-kerf bıçaklar yoğun levhada titrer |
| Kontrplak, kaplamalı paneller | 60 ile 80T ATB, full veya thin kerf | 2,4 ile 3,2mm | Temiz bir yüz kaplaması için yüksek diş sayısı; thin-kerf bir ray testerede iyi çalışır |
| MDF, HDF | Full-kerf 60T veya daha fazla | 3,0 ile 3,2mm | Yoğun ve aşındırıcı; tam levha daha serin ve düz çalışır |
| Masif ahşap, boyuna kesim | 24 ile 30T düz uçlu veya ATB; küçük testerelerde thin-kerf | 2,4 ile 3,2mm | Düşük diş sayısı talaşı temizler; testere 2 HP altındaysa yalnızca o zaman thin-kerf tercih edin |
| Masif ahşap, enine kesim | 60 ile 80T ATB, gönye testere veya tezgah testeresi | 2,4 ile 3,2mm | Yırtılmasız uçlar için ince dişler; kerf sahip olduğunuz bıçağa göre belirlenir |
| Alüminyum, demir dışı metal | TCG, negatif açı, demir dışı bıçak | 3,0 ile 3,2mm | Negatif açı bıçağın tutmasını önler; her zaman full-kerf bir levha |
| Akrilik, polikarbonat, plastik | TCG veya ince ATB, düşük açı; ince levha için lazer | 2,4 ile 3,2mm testere, 0,1 ile 0,3mm lazer | Yavaş ilerleme erimeyi önler; lazer kerfi kaba yerleşimlerde 0'a yuvarlanacak kadar küçüktür |
| Kumaş, vinil, deri (top ürünler) | Döner kesici, makas veya düz bıçak | 0mm | Bir bıçak hiçbir şey kaldırmadan malzemeyi ayırır; kerfi sıfıra ayarlayın ve boşluğu dikiş payı olarak planlayın |
| Sac metal, çelik levha | Plazma, fiber lazer veya waterjet | 0,2mm lazer, 1 ile 2mm plazma, ~1mm su jeti | Kerf nozula ve kalınlığa bağlıdır; kullanılacak rakam makinenin teknik özellik sayfasıdır |
Örüntü basittir: yoğun veya kırılgan levha malzemeler elinizdeki en sert levhayı ister, bu yüzden tam 3,2mm üzerine planlayın; masif ahşap mütevazı bir testerede thin-kerf bıçağın kendini kanıtladığı yerdir; ve bıçak veya lazerle kesilen her şey aslında sıfır-kerf bir iştir. Hangi satırda olursanız olun, değer hesapla'ya basmadan önce optimizatöre girilmelidir, testerenin başında aklınızda değil.
Kerf Nasıl Birikir: Gizli Fazladan Levha
İşte kerfin önemsiz bir ayrıntı olmaktan çıktığı yer burasıdır. Diyelim ki her biri 305mm uzunluğunda sekiz parçaya ihtiyacınız var ve bunları standart bir 2440mm'lik levha üzerinden kesiyorsunuz.
Kağıt üzerinde matematik kusursuzdur: 8 x 305mm = 2440mm. Bir e-tablo veya kerfi göz ardı eden herhangi bir kesim listesi, sıfır fire ile tek bir levha bildirir. Kusursuz, tam bir uyum.
Şimdi gerçek bir bıçak ekleyin. Sekiz parça arasında yedi kesim vardır ve her kesim 3mm'lik bir pay yer:
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
Bu, levhadan 21mm daha uzun demektir. Sekizinci parça diye bir şey yoktur. Bıçağınız onu, yedi kesime görünmez şekilde yayılmış 21mm'lik talaşa dönüştürdü. Gerçekte levha başına sekiz değil, yedi parça elde edersiniz ve e-tablonuzda sizi uyaran hiçbir şey yoktu.
Şimdi bunu gerçek bir işe ölçekleyin. Diyelim ki proje bu parçalardan 32 tane gerektiriyor:
- Kerf göz ardı edildiğinde: 32 / 8 = 4 levha.
- Kerf dahil edildiğinde: levha başına 7 parça, yani 32 / 7 = 4,57, bu da yukarı yuvarlanarak 5 levhaya çıkar.
Bir kibrit çöpünden daha küçük bir sayıdan kaynaklanan fazladan bir levha, yaklaşık %25 daha fazla malzeme demektir. Pahalı sert ahşap kontrplakta bu tek gözden kaçırma, premium bir bıçaktan daha pahalıya mal olabilir; bir kontrplak kesim listesini optimize etmenin ilk projede kendini amorti etmesinin nedeni de budur. Bu örnek açıklayıcıdır, ama mekanizma tam olarak kerf hatalarının atölyede nasıl ortaya çıktığını gösterir: asla tek büyük bir hata olarak değil, her zaman son kesimde ya da son levhada su yüzüne çıkan yavaş bir sızıntı olarak.
Gerçek bir optimize edici bu aynı mantığı iki boyutta uygular; sadece tek bir sıra yarma kesiminde değil, levha üzerindeki komşu parçalar arasındaki her boşlukta kerfi ayırır. "Sığıyor gibi görünen" elle çizilmiş bir taslağın çoğu zaman sığmamasının nedeni de budur. Paketleme kararlarının kerf ile nasıl etkileştiğinin tam resmi için kesim listesi optimizasyonuna dair eksiksiz kılavuza bakın; hangi stoku satın alacağınıza karar veriyorsanız, standart levha boyutları kılavuzu kerfi hesaba katan planlamayla iyi eşleşir.
Gerçek Kerfinizi Nasıl Ölçersiniz (Etikete Güvenmeyin)
Basılı bıçak özellikleri bir başlangıç noktasıdır, gerçek değil. Yeniden bilenmiş veya yeniden uçlandırılmış bir bıçak, aşınmış diş açısı ya da hafifçe eğrilmiş bir plaka, gerçek kerfi milimetrenin birkaç onda biri kadar kaydırabilir. Ölçmek iki dakika sürer ve tüm tahminleri ortadan kaldırır.
Çıkarma Yöntemi (En Doğru)
- Gerçekte kestiğiniz malzemeden düz bir artık parça alın ve uzunluğunu dijital kumpasla hassas şekilde ölçün. Diyelim ki 200,0mm okuyor.
- Kullanmayı planladığınız bıçakla ortaya yakın bir yerden temiz bir enine kesim yapın.
- Ortaya çıkan iki parçayı da ölçün ve toplayın. Toplamları 196,8mm ise, kerfiniz 200,0 - 196,8 = 3,2mm'dir.
- Taze artık parçalarla iki veya üç kez tekrarlayın ve sonuçların ortalamasını alın. Eksik olan sayı, tam olarak bıçağın kaldırdığı malzemedir.
Yuva Yöntemi (Hızlı Kontrol)
Bir artık parçaya yarım yol bir yuva kesin, ardından yuvanın genişliğini kumpasınızın çeneleriyle ölçün. Daha hızlıdır ama daha az güvenilirdir, çünkü yuva duvarları pürüzlüdür ve okuma bir-iki onda bir kadar kayma eğilimindedir.
Hangi yöntemi kullanırsanız kullanın, şerit metre değil dijital kumpas kullanın. Kerf, milimetrenin onda birlerinde yaşar ve bir şerit metre 2,4mm ile 3,2mm arasındaki farkı güvenilir şekilde ayırt edemez. Oyunun tamamı o farktır.
Kesim Listesi Optimize Edicide Kerf Nasıl Ayarlanır
Bir kesim listesi optimize edicisi parçalarınızı levhalar üzerine yerleştirir ve her komşu kesim arasında bıçak için bir boşluk ayırır. Bu boşluk, girdiğiniz kerf değeridir; bu yüzden doğru girmek, temiz kesen bir yerleşimle son sırada sizi bir parça kadar kısa bırakan bir yerleşim arasındaki farktır. Üç kural bunu dürüst tutar:
- Varsayılanı değil, ölçtüğünüz değeri girin. 3,1mm ölçtüyseniz, 3,1mm girin.
- Yukarı yuvarlayın, asla aşağı değil. 3,0 ile 3,2mm arasında kararsızsanız, 3,2mm kullanın. Fazla tahmin etmek parçalar arasında kıl payı fazladan yer bırakır, bu zararsızdır. Eksik tahmin etmek ise parçaların yuvaları için hafifçe fazla geniş çıkmasına neden olur; bunu ancak malzeme çoktan kesilmişken, testerenin başında durup fark edersiniz.
- Bıçak veya makine değiştirdiğinizde yeniden ayarlayın. İnce kerfli bir bıçak, bir CNC biti ve endüstriyel bir panel testere üç farklı sayıdır. Tek bir ayarı hepsinde taşımayın.
CutPlan'da kerfi proje ayarlarında bir kez girersiniz ve her levhadaki her boşluğa otomatik olarak uygulanır; böylece basılı parça boyutlarınız doğru kalır ve levha sayınız iyimser değil gerçek olur. Amacınız yalnızca ne kadar stok satın almanız gerektiğini bilmekse, kaç levha hesaplayıcısı bir parça listesini dürüst bir levha sayısına dönüştürmek için aynı kerfi hesaba katan matematiği kullanır.
Yaygın Kerf Hataları
- Kerfi tamamen unutmak. Tam-uyum tuzağı: bir e-tablo parçaların mükemmel sığdığını söyler, levha sığdırmaz ve son parça hiç ortaya çıkmaz.
- Nominal veya pazarlama değerini kullanmak. Bıçak ambalajı genellikle ideal bir rakam listeler. Kullanılmış veya yeniden uçlandırılmış bir bıçak farklı bir genişlikte keser. Sahip olduğunuz bıçağı ölçün.
- Plaka kalınlığını kerf ile karıştırmak. Diş açısı, gerçek kesimi çelik gövdeden daha geniş yapar; genellikle 0,4 ile 0,8mm arasında.
- CNC ve lazerin kerfi olmadığını varsaymak. Bir router biti tam çapını kaldırır, bu da herhangi bir testereden daha geniş olabilir. Bir lazer bile milimetrenin bir kesrini kaldırır.
- Tek bir kerfi her alette taşımak. Full-kerf bir tezgah testeresi bıçağından ince kerfli bir bıçağa veya bir kiriş testeresine geçip eski değeri yerinde bırakmak, her boşluğu çarpıtır.
- "Malzemeden tasarruf etmek için" aşağı yuvarlamak. Bu tam tersidir. Kerfi eksik ayırmak ahşaptan tasarruf etmez; sığmayacak kadar büyük parçalar üretir ve yeniden kesim gerektirir.
İnce Kerf ve Full-Kerf Bıçaklar
İnce kerfli bir bıçak (yaklaşık 2,4mm), full-kerf bir bıçağa (yaklaşık 3,2mm) göre kesim başına yaklaşık %25 daha az malzeme kaldırır. 50 kesimlik bir işte bu, 160mm ile 120mm kullanılabilir malzeme kaybı arasındaki farktır; yaklaşık 40mm ya da 1,5 inç tasarruf demektir ve pahalı bir kontrplak serisinde bu, büyük bir proje genelinde koca bir levhaya karşılık gelebilir.
| Etken | Full-kerf (3,2mm) | İnce kerf (2,4mm) |
|---|---|---|
| Kesim başına kaybolan malzeme | 3,2mm | 2,4mm |
| 50 kesimde kaybolan | 160mm | 120mm |
| Kesim kararlılığı | Mükemmel, rijit plaka | İyi, kalın stokta esneyebilir |
| Motor yükü | Normal | Daha düşük, güçsüz testerelere yardımcı olur |
| En uygun | Genel işler, kalın veya yoğun levhalar | Pahalı malzeme, uzun seriler, zayıf testereler |
Buradaki ödünleşim rijitliktir: daha ince bir plaka, kalın ve yoğun stokta titreyebilir veya kayabilir; bu yüzden ağır levha malzemelerinde güçlü bir testerede full-kerf bıçaklar hâlâ kazanır. Bıçağın ötesinde malzeme kaybını azaltmanın daha fazla yolu için panel kesiminde ahşap israfını nasıl azaltacağınıza bakın.
Kerfinizi Bir Kez Ayarlayın, Güvenle Kesin
CutPlan, tam bıçak kerfinizi her levhanın her boşluğunda ayırır; böylece parça boyutlarınız ve levha sayılarınız dürüst kalır. Bir kez girin, tüm yerleşim doğru kalsın.
Optimize Ediciyi Aç →Sıkça Sorulan Sorular
Testere bıçağının kerfi nedir?
Testere kerfi, bir bıçağın her kesimde kaldırıp talaşa dönüştürdüğü malzeme genişliğidir. Dişler plakadan taşacak şekilde sağa ve sola dönüşümlü ayarlandığı için bıçak gövdesinden daha geniştir; yani bitmiş yarık yalnızca çelik değil, diş ayarı artı çeliktir. Çoğu ahşap işleme bıçağında kerf 2.0 ile 3.2mm arasındadır (kabaca 3/32 ile 1/8 inç) ve kesin rakam bıçak gövdesine ve dişlerin onun ötesine ne kadar uzandığına bağlıdır. Kerf önemlidir, çünkü her bir kesimde levhadan düşülür ve kayıplar bir yerleşim boyunca birikir: kağıt üzerinde sığan bir parça sırası, her kesim dilimini aldığında bir parça eksik çıkabilir. Gerçek parçalar üretmesi amaçlanan her kesim listesi komşular arasında kerfi ayırmak zorundadır; ciddi her optimize edicide bir ayar olmasının nedeni budur.
Bir daire testere ya da tezgah testeresi bıçağı için tipik testere kerfi genişliği nedir?
Full-kerf bir tezgah testeresi bıçağı (10") yaklaşık 3.0 ile 3.2mm (kabaca 1/8 inç) keser ve ölçüm yapmamış çoğu insanın başlaması gereken sayı budur. İnce kerfli bıçaklar yaklaşık 2.0 ile 2.4mm (kabaca 3/32 inç) keser, 7-1/4 inçlik bir daire testere 2.2 ile 3.2mm, ray ve daldırma testereler 1.8 ile 2.4mm, endüstriyel panel ya da beam testereler ana bıçakta 3.5 ile 4.8mm arasındadır. Bir CNC router tam bit çapını kaldırır, yani 6mm'lik bir bitin kerfi her testereden geniş olan 6mm'dir; ince kontrplakta bir lazer ise yalnızca 0.1 ile 0.4mm kaldırır. Bu aletler arasındaki yayılım bir levha sayısını değiştirecek kadar büyüktür, bu yüzden tek bir ayarı hepsine taşımayın. Bu yazıdaki tabloyu başlangıç noktası olarak kullanın, sonra pahalı bir seride rakama güvenmeden önce gerçek makinedeki gerçek bıçağı ölçün.
Testeremin kerfini nasıl ölçerim?
Dijital kumpasla çıkarma yöntemini kullanın. Gerçekten kestiğiniz malzemeden düz bir artık parça alın ve uzunluğunu hassas ölçün, sonra üzerinde tek bir temiz kesim yapın, ortaya çıkan iki parçayı da ölçüp toplayın. Orijinal uzunluk ile iki parçanın toplamı arasındaki fark kerfinizdir, çünkü o eksik uzunluk tam olarak bıçağın toza çevirdiği şeydir. Örneğin, 200.0mm okunan ve toplam 196.8mm'lik iki parça veren bir parçanın kerfi 200.0 - 196.8 = 3.2mm'dir. Kesimi yeni artıklarla iki üç kez tekrarlayın ve sonuçların ortalamasını alın, çünkü tek bir okuma hafif açılı bir kesim ya da kenardaki bir çapak yüzünden sapabilir. Bıçak ya da makine değiştirdiğinizde yeniden ölçün: ince kerfli bir bıçak, bir CNC biti ve bir panel testere üç farklı sayıdır ve ayar ancak kullanılan aletle eşleşirse dürüst kalır.
Kerf gerçekten kaç levhaya ihtiyacım olduğunu değiştirir mi?
Evet. Kerf her kesimde birikir, bu yüzden onu göz ardı etmek levha başına bir parça eksik kalmanıza ve fazladan bir levhaya yol açabilir. Mekanizma basittir: kerfsiz çizilen bir yerleşim parçaları kenar kenara sığdırır, ama her gerçek kesim dilimini sıradan alır ve son parçaya gelindiğinde sıra levhadan uzundur. Bu yazıdaki örnekte 2440mm'lik bir levha boyunca 305mm'lik sekiz parça kağıt üzerinde tam sığar, ancak yedi kesimin her birinde 3mm kerf ile sıra 2461mm ister ki bu levhadan 21mm uzundur. Sekizinci parça sığmaz ve o tek eksik parça, bir kibrit çöpünden küçük bir sayıdan kaynaklanan kabaca %25 daha fazla malzeme, yani koca bir fazladan levha almak demektir. Kerfi hesaba katan bir optimize edici, levhaları saymadan önce her boşlukta bıçak genişliğini ayırarak bunu önler; böylece basılı sayı gerçekten kesebileceğiniz bir sayıdır.
Bir CNC router veya lazerin kerfi var mıdır?
Evet. Bir CNC router'ın testere bıçağı yoktur, ama bit tam çapına eşit bir yuva kaldırır; yani 6mm'lik bir bitin kerfi 6mm'dir, bu her testereden geniştir ve dar yerleşimlerde daha da önemlidir. Bit çapını kerfiniz olarak girin ve bit değiştirdiğinizde değiştirin, çünkü 3mm'lik bir bit ile 6mm'lik bir bit iki farklı ayardır. İnce kontrplakta bir lazer yalnızca 0.1 ile 0.4mm kaldırır; bu kaba bir yerleşimde ihmal edilebilir, ama kesirlerin bir sıra boyunca biriktiği çok parçalı hassas işlerde sıfır değildir. Yaygın hata, görünür bir bıçak olmadığı için CNC ve lazerin kerfi olmadığını varsaymaktır; malzeme yine de kaldırılır. CNC yazılımınız takım yolunu bit için zaten telafi ediyorsa, genişliği bir kez optimize edicide bir kez makinede olmak üzere iki kez ayırmamaya dikkat edin.
Kerf ayarımı yukarı mı yoksa aşağı mı yuvarlamalıyım?
Yukarı yuvarlayın. Bıçağınız 3.0mm ölçüyorsa 3.2mm girin. İki hata simetrik değildir. Kerfi fazla tahmin etmek parçalar arasında biraz fazladan yer ayırır, bu yüzden en kötü sonuç her kesim boyunca minik bir yedek malzeme boşluğudur ve bir levha boyunca neredeyse hiçbir şeye mal olmaz. Kerfi eksik tahmin etmek ise ayrılan her yuvayı gerçek kesimden dar yapar, bu yüzden parçalar yerleşimin onlara verdiği yer için biraz fazla geniş çıkar ve bir sıradaki son parça artık sığmaz. Bunu ancak malzeme çoktan kesildiğinde, yeniden planlamak için çok geç olduğunda fark edersiniz. Yukarı yuvarlamak bıçak salgısından, hafif aşınmış bir bıçaktan ya da tam gönyesinde olmayan bir kesimden gelen küçük sapmaları da emer. Kerfinizi çıkarma yöntemiyle ölçün, üstündeki bir sonraki makul artışa yuvarlayın ve bıçağı ya da makineyi değiştirene kadar o ayarı koruyun.
Kerf, bıçak kalınlığıyla aynı şey midir?
Hayır. Çoğu zaman plaka kalınlığı denen bıçak kalınlığı, ambalajda basılı olduğu haliyle bıçağın çelik gövdesidir. Kerf ise bıçağın malzemede bıraktığı bitmiş yarıktır ve dişler plakanın ötesine, genellikle 0.4 ile 0.8mm kadar ayarlandığı için daha geniştir. Bu ayar, bıçak gövdesinin kesimde sıkışmaması için ona yol açan şeydir ve aynı plaka kalınlığındaki iki bıçağın farklı genişlikte yarıklar bırakabilmesinin nedenidir. Pratik tuzak, plaka kalınlığını bıçaktan okuyup onu kerf olarak girmektir: o zaman ayrılan her boşluk diş ayarı kadar dar olur ve parçalar bir sıra boyunca sıkışık çıkar. Her zaman plaka kalınlığına değil, kerfe göre planlama yapın ve ambalaj iki rakamı da listeliyorsa kerfi kullanın. Hiçbirini listelemiyorsa çıkarma yöntemiyle ölçün.