锯缝详解:为何对您的切割清单至关重要

锯缝是锯片每次切割时把材料磨成锯末的那部分宽度,这也是为什么切口从来不是零宽度的原因。对大多数木工锯片来说,锯缝为2.0到3.2毫米(大约3/32到1/8英寸):具体数值取决于锯片本体以及锯齿的外张幅度。这听起来微不足道,却是切割清单里最容易被忽视的一个数字。在几十次切割中忽略3毫米的锯缝,你可能会在毫无察觉的情况下悄悄丢掉一整个零件,甚至一整张板材,而每一个尺寸看起来都没有问题。
本文将说明锯缝到底是什么、各类常见工具的真实锯缝宽度、一个演示微小数字如何吃掉整张板材的实例、如何测量自己的锯片,以及如何正确设置锯缝,让你的切割清单始终准确可信。
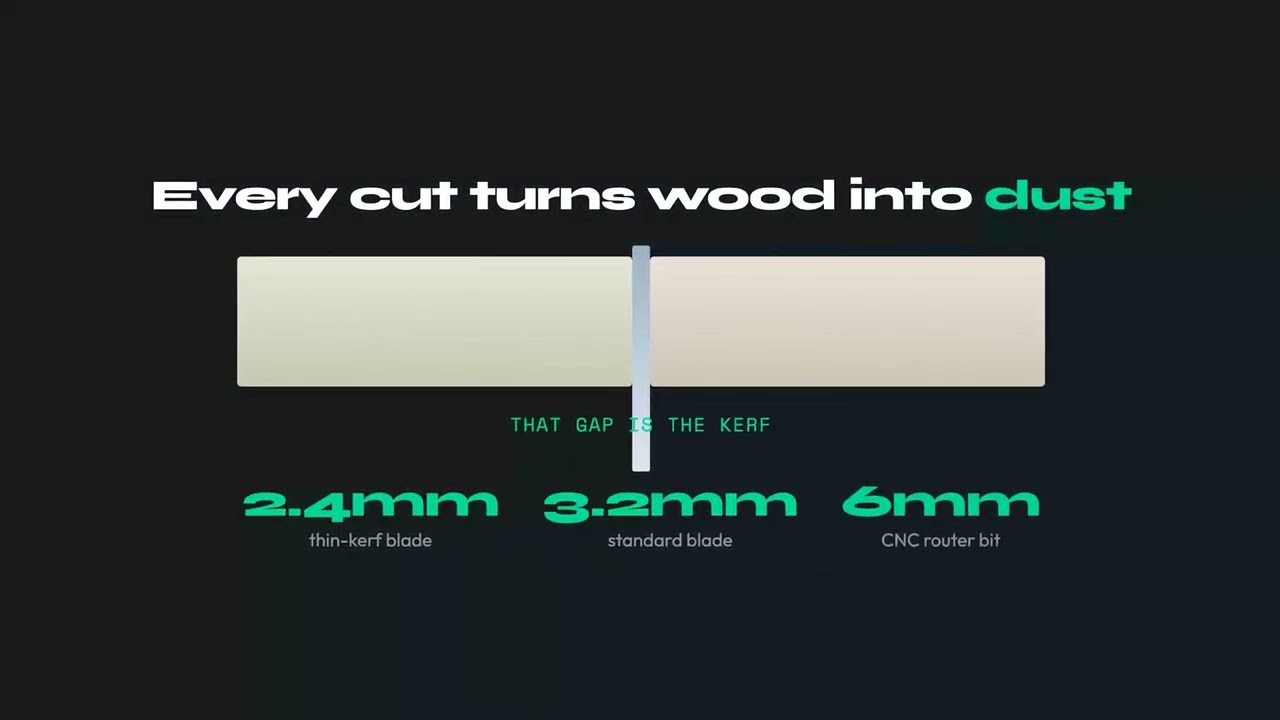
什么是锯缝?
锯片穿过一张板材时,并不是简单地把它分成两块。它会磨掉一条薄薄的材料通道,并把它变成锯末和碎屑抛出。那条通道就是锯缝,通道的宽度就是锯缝宽度。落入其中的材料永远消失了。你无法把它找回来,也无法让两个零件共用这条通道。
锯缝宽度由两个因素共同决定:
- 锯片本体厚度:锯片的钢制圆盘部分,台锯锯片通常为1.6到2.4毫米。
- 锯齿外张:硬质合金锯齿比本体更宽,或向外弯折,或磨削得比本体更突出,这样锯片才能为自己开出通道,不会卡锯或烧焦。真正决定最终切槽宽度的是锯齿。
这就是为什么锯缝总是比本体更宽。一个常见的错误是直接读取锯片本体厚度并把它当作锯缝输入:实际切口比本体宽0.4到0.8毫米。锯缝也和划线或刻痕完全不同,浅切的划线锯几乎不去除材料,甚至完全不去除;也和激光完全不同,激光只是气化极薄的一层材料。
按工具划分的锯缝宽度参考表
锯缝的差异比大多数人以为的要大得多,从精细日本拉锯的不到一毫米,到工业裁板锯将近5毫米都有。下表列出的范围是你规划时应该参考的真实数据。在精细的项目开工前务必测量自己的锯片,但这份表格是一个可靠的起点。
| 工具/锯片 | 典型锯缝(毫米) | 典型锯缝(英寸) |
|---|---|---|
| 台锯,标准锯缝(10英寸) | 3.0至3.2毫米 | ~1/8" |
| 台锯,薄锯缝 | 2.0至2.4毫米 | ~3/32" |
| 圆锯(7-1/4英寸) | 2.2至3.2毫米 | ~3/32"至1/8" |
| 导轨锯/插入锯 | 1.8至2.4毫米 | ~1/16"至3/32" |
| 斜切锯/截断锯 | 2.4至3.2毫米 | ~3/32"至1/8" |
| 曲线锯 | 1.5至2.5毫米 | ~1/16"至3/32" |
| 带锯(复锯/窄锯条) | 0.8至1.8毫米 | ~1/32"至1/16" |
| 日本拉锯/精细手锯 | 0.3至0.6毫米 | ~1/64"至1/32" |
| 工业裁板锯/梁锯(主锯片) | 3.5至4.8毫米 | ~9/64"至3/16" |
| 裁板锯划线锯片 | 与主锯片匹配,略宽一点 | - |
| CNC路由器铣刀(1/8"或3毫米) | 3.0至3.2毫米 | 1/8" |
| CNC路由器铣刀(1/4"或6毫米) | 6.0至6.4毫米 | 1/4" |
| 激光切割机(薄胶合板) | 0.1至0.4毫米 | 可忽略不计 |
其中两项常常让人意外。CNC路由器没有锯片,但铣刀去除的凹槽宽度等于它的全部直径,所以一支6毫米的铣刀锯缝就是6毫米,比任何锯片都宽。裁板锯划线锯片会在板材背面预先切出一道浅槽,避免主锯片崩裂饰面层,它被特意设定得比主锯片略宽,而不是更窄。在排版计算中,真正起作用的数字是主锯片的宽度。
按材料设置的正确锯缝
上面按工具划分的表格告诉你一片锯片会去除多少材料。而大多数人实际搜索的问题正好相反:我要切的是这种材料,应该用哪种锯片、按哪个锯缝值来规划?下面列出的是常见的车间配置,以及应该输入到你的优化器锯缝栏里的数值。如果项目公差很紧,请务必先在一块真实材料的边角料上实测一次。
| 材料 | 常用锯片或工具 | 应设锯缝 | 原因 |
|---|---|---|---|
| 三聚氰胺板、贴面刨花板 | 全锯缝80T三重刃(TCG),或带划线锯片的裁板锯 | 3.2毫米 (1/8") | 坚硬的板材加上划线工序可防止贴面崩边;薄锯缝锯片在致密板材中会颤动 |
| 胶合板、饰面板 | 60 to 80T ATB,全锯缝或薄锯缝 | 2.4至3.2毫米 | 高齿数能让饰面保持干净;用导轨锯时薄锯缝也没问题 |
| 中密度纤维板(MDF)、高密度纤维板(HDF) | 全锯缝60T或更高 | 3.0至3.2毫米 | 材质致密且磨蚀性强;整块锯片运行更凉、更直 |
| 实木,纵切 | 24 to 30T平齿或ATB;小型锯用薄锯缝 | 2.4至3.2毫米 | 低齿数便于排屑;只有锯功率低于2 HP时才用薄锯缝 |
| 实木,横切 | 60 to 80T ATB,斜切锯或台锯 | 2.4至3.2毫米 | 细齿保证端面无撕裂;锯缝取决于你拥有的锯片 |
| 铝材、有色金属 | TCG,负前角,有色金属专用锯片 | 3.0至3.2毫米 | 负前角能防止锯片咬料;务必使用全锯缝锯片 |
| 亚克力、聚碳酸酯、塑料 | TCG或细齿ATB,低前角;薄板用激光 | 2.4至3.2毫米 锯, 0.1至0.3毫米 激光 | 慢速进给可避免熔化;激光锯缝小到在粗略排版中可以按0处理 |
| 布料、乙烯基、皮革(卷材) | 旋转裁刀、剪刀或直刀 | 0毫米 | 刀具只是分开材料而不去除任何部分;将锯缝设为零,并把间距当作缝份来规划 |
| 金属板、钢板 | 等离子、光纤激光或水刀 | 0.2毫米 激光, 1至2毫米 等离子, ~1毫米 水刀 | 锯缝取决于喷嘴和厚度;应以机器规格表上的数字为准 |
规律很简单:致密或易碎的板材需要你能用到的最硬锯片,所以按满锯缝3.2毫米规划;在功率较小的锯上加工实木时,薄锯缝锯片才能真正把差值补回来;而用刀或激光切割的材料,实质上就是零锯缝作业。无论你属于哪一行,这个数值都应该在按下计算之前输入到优化器里,而不是留在你锯台前的脑子里。
锯缝如何累积:隐藏的额外一张板材
锯缝的影响到这里就不再只是知识点了。假设你需要八个零件,每个长305毫米,从一张标准的2440毫米板材上切割出来。
纸面上的算法很完美:8×305毫米=2440毫米。任何忽略锯缝的电子表格或切割清单,都会得出一张板材、零浪费的结论,看起来完美精确,严丝合缝。
现在加入真实的锯片。八个零件之间有七次切割,每次切割都会吃掉3毫米:
8×305毫米 + 7×3毫米 = 2440 + 21 = 2461毫米
这比整张板材长了21毫米。第八个零件并不存在。你的锯片把它变成了21毫米的锯末,无形地分散在七次切割之中。实际上每张板材只能切出七个零件,而不是八个,你的电子表格却对此毫无提示。
现在把它放大到一个真实的项目。假设这个项目需要32个这样的零件:
- 忽略锯缝:32÷8=4张板材。
- 考虑锯缝:每张板材7个,所以32÷7=4.57,向上取整为5张板材。
多用了一张板材,多耗费约25%的材料,起因只是一个比火柴棍还小的数字。对于昂贵的硬木胶合板来说,这一个疏忽的代价可能超过一片高级锯片的价格,这正是优化胶合板切割清单能在第一个项目中就收回成本的原因。这个例子只是示范,但锯缝误差在车间里显现出来的方式正是如此:从来不是一次性的大错误,而是一点一点的渗漏,直到最后一刀或最后一张板材时才浮出水面。
真正的优化器会在两个维度上应用同样的逻辑,在板材上每一对相邻零件之间的每一条缝隙都预留出锯缝,而不只是单独一排纵切。这就是为什么一张“看起来能放下”的手绘草图常常并不能真的放下。想全面了解排版决策与锯缝之间的相互影响,可以参考切割清单优化完整指南;如果你正在决定要采购哪种板材,标准板材尺寸指南与锯缝感知的规划方式也很搭配。
如何测量真实锯缝(不要相信标签数值)
印在锯片上的规格只是一个起点,不是事实。重新开刃或换过合金齿尖的锯片、磨损的锯齿外张、或略微翘曲的锯片本体,都会让真实锯缝偏移几个十分之一毫米。测量只需要两分钟,就能消除所有猜测。
减法测量法(最精确)
- 取一段你实际要切割的材料的直边余料,用数显卡尺精确测量它的长度。假设读数是200.0毫米。
- 用你打算使用的锯片,在中间位置做一次干净的横切。
- 分别测量两段材料并把它们的长度相加。如果合计是196.8毫米,那么你的锯缝就是200.0-196.8=3.2毫米。
- 用新的余料重复两到三次并取平均值。你缺少的那部分数字,正是锯片实际去除的材料。
切槽测量法(快速检查)
在一块废料上切出一道不完全贯穿的凹槽,然后用卡尺的量爪测量槽的宽度。这种方法更快,但可靠性较低,因为槽壁比较粗糙,读数往往会有一到两个十分之一毫米的漂移。
无论用哪种方法,都要使用数显卡尺,而不是卷尺。锯缝的差异就藏在十分之一毫米之间,卷尺根本无法可靠地分辨2.4毫米和3.2毫米。而这个差距,正是整件事的关键所在。
如何在切割清单优化器中设置锯缝
切割清单优化器会把你的零件排布在板材上,并在每一对相邻切割之间为锯片预留出空间。那个预留空间就是你输入的锯缝数值,所以能否设置正确,决定了最终得到的是一个干净利落的排版方案,还是一个在最后一排差了一点点的方案。以下三条规则能让它保持准确:
- 输入你测量得到的数值,而不是默认值。如果你测得3.1毫米,就输入3.1毫米。
- 只能向上取整,绝不向下取整。如果你在3.0到3.2毫米之间拿不准,就用3.2毫米。高估锯缝只会在零件之间留出一点点多余的空隙,无伤大雅。低估锯缝则会让零件比预留的槽位略宽一点,而你只有站在锯台前、材料已经切好之后才会发现这一点。
- 更换锯片或设备时要重新设置。薄锯缝锯片、CNC铣刀和工业裁板锯是三个不同的数字。不要把同一个设置值套用在所有场合。
在CutPlan中,你只需在项目设置里设置一次锯缝,它就会自动应用到每张板材的每一条缝隙上,因此你打印出来的零件尺寸保持准确,板材数量也是真实的,而不是过于乐观的估计。如果你的目标只是想知道要买多少板材,需要几张板材计算器使用同样的锯缝感知算法,把零件清单转化为一个真实可信的板材数量。
常见的锯缝错误
- 完全忘记锯缝。“精确吻合”陷阱:电子表格说零件能完美放下,实际板材却放不下,最后一个零件永远做不出来。
- 使用标称值或宣传规格。锯片包装上常常标注一个理想数值。用过或重新开刃的锯片切出的宽度并不相同。要测量你自己手上的锯片。
- 把锯片本体厚度和锯缝混为一谈。锯齿外张让实际切口比钢制本体更宽,通常宽出0.4到0.8毫米。
- 以为CNC和激光没有锯缝。路由器铣刀去除的宽度等于它的整个直径,可能比任何锯片都宽。即便是激光,也会去除极薄的一层材料。
- 让同一个锯缝数值套用到每一种工具上。从标准锯缝台锯锯片换成薄锯缝锯片或裁板锯时,如果继续沿用旧数值,会让每一条缝隙都出现偏差。
- 为了“省材料”而向下取整。这个想法正好反了。少预留锯缝并不会省下木料,只会让零件做得太大、放不进槽位,最终还得重新切割。
薄锯缝锯片与标准锯缝锯片对比
薄锯缝锯片(约2.4毫米)每次切割去除的材料,比标准锯缝锯片(约3.2毫米)少大约25%。在一个有50次切割的项目中,这意味着损失160毫米还是120毫米可用材料的差别,相当于节省约40毫米,也就是1.5英寸;在一个使用昂贵胶合板的大型项目中,这个差距累积起来可能就是一整张板材。
| 因素 | 标准锯缝(3.2毫米) | 薄锯缝(2.4毫米) |
|---|---|---|
| 每次切割损耗的材料 | 3.2毫米 | 2.4毫米 |
| 50次切割的累计损耗 | 160毫米 | 120毫米 |
| 切割稳定性 | 优秀,锯片刚性好 | 良好,切厚料时可能偏摆 |
| 电机负载 | 正常 | 较低,有助于功率不足的锯 |
| 最适合 | 一般作业、厚重或密度较高的板材 | 昂贵材料、长批量、功率较弱的锯 |
这里的取舍在于刚性:更薄的锯片在厚重、致密的材料中可能会颤动或跑偏,所以在功率强劲的锯上切割沉重的板材时,标准锯缝锯片依然更有优势。想了解除了锯片之外还有哪些方法能减少材料损耗,可以参考如何在板材切割中减少木材浪费。
常见问题
什么是锯缝?
锯缝是锯片每次切割时去除并变成锯末的材料宽度。它比锯片本体更宽,因为锯齿左右交替地被设置得比本体更突出,所以最终形成的切槽是齿的外张量加上钢体,而不只是钢体本身。对大多数木工锯片来说,锯缝为2.0到3.2mm(大约3/32到1/8英寸),确切数字取决于锯片本体以及锯齿超出本体的程度。锯缝之所以重要,是因为每一次切割它都会从板材上被减掉,而损失会在整个排版上累积:一排纸面上放得下的零件,一旦每一刀都取走自己那一片,就可能少出一个零件。每一份要产出真实零件的切割清单,都必须在相邻零件之间预留锯缝,这就是它在任何正经优化器里都是一个设置项的原因。
圆锯或台锯锯片的典型锯缝宽度是多少?
全锯缝的台锯锯片(10")切割宽度约为3.0到3.2mm(大约1/8英寸),如果你还没测量过,这就是大多数人应该起步的数字。薄锯缝锯片约为2.0到2.4mm(大约3/32英寸),7-1/4英寸的圆锯为2.2到3.2mm,导轨锯和切入锯为1.8到2.4mm,工业裁板锯或电子锯的主锯片为3.5到4.8mm。CNC路由器去除的是它整个铣刀直径,所以6mm的铣刀就有6mm的锯缝,比任何锯都宽,而激光在薄胶合板上只去除0.1到0.4mm。这些工具之间的差距大到足以改变板材数量,所以不要把一个设置套用在所有工具上。以本文的表格作为起点,然后在实际的机器上测量实际的锯片,再把这个数字用在昂贵的批次上。
如何测量我的锯片锯缝?
用数显卡尺做减法。取一段你实际要切的材料的直边余料,精确测量它的长度,然后干净地横切一刀,测量切出来的两段并把它们相加。原始长度与两段之和的差值就是你的锯缝,因为那段消失的长度正是锯片变成锯末的部分。举例来说,一块读数200.0mm的材料切出两段合计196.8mm,锯缝就是200.0 - 196.8 = 3.2mm。用新的余料重复切两三次并取平均值,因为单次读数可能被稍微歪斜的切口或边缘的毛刺带偏。每次更换锯片或机器时都要重新测量:薄锯缝锯片、CNC铣刀和裁板锯是三个不同的数字,只有设置与正在使用的工具匹配,它才是诚实的。
锯缝真的会改变我需要的板材数量吗?
会的。锯缝会在每一次切割中累积,所以忽略它可能让你每张板少出一个零件,从而多用一张板材。机制很简单:不带锯缝画出的排版把零件边对边地放,但每一刀真实的切割都从这一排里取走自己那一片,到最后一个零件时,这一排已经比板材长了。在本文的例子里,八个305mm的零件横跨一张2440mm的板材,纸面上刚好放下,但七刀每刀3mm的锯缝之后,这一排需要2461mm,比板材长了21mm。第八个零件放不下,而这一块缺失的零件意味着要买一整张额外的板材,大约多出25%的材料,起因却是一个比火柴棍还小的数字。考虑了锯缝的优化器会在计算板材数量之前,先在每一条缝隙里预留锯片宽度,从而避免这个问题,所以打印出来的数量是你真正能切出来的。
CNC路由器或激光有锯缝吗?
有。CNC路由器没有锯片,但铣刀去除的凹槽宽度等于它的整个直径,所以6mm的铣刀就有6mm的锯缝,比任何锯都宽,对紧凑排版来说影响更大。把铣刀直径作为你的锯缝输入,并在每次换刀时更改它,因为3mm的铣刀和6mm的铣刀是两个不同的设置。激光在薄胶合板上只去除0.1到0.4mm,在粗略排版上可以忽略,但在零件很多的精密作业中并不为零,那里的小数会沿着一排累积起来。常见的错误是以为CNC和激光没有可见的刀片就没有锯缝;材料照样被去除了。如果你的CNC软件已经对铣刀做了刀路补偿,注意不要把这个宽度预留两次,一次在优化器里,一次在机器里。
锯缝设置应该向上取整还是向下取整?
向上取整。如果你的锯片测得3.0mm,就输入3.2mm。这两种错误并不对称。高估锯缝会在零件之间多预留一点空间,所以最坏的结果是每条切口旁边有一点多余材料的细小缝隙,在一整张板上几乎不花什么。低估锯缝会让每个预留的槽位比真实的切口窄,零件就会比排版给它们的空间稍宽,一排里最后一个零件再也放不下。而你只有在材料已经切好、来不及重新规划时才会发现。向上取整还能吸收锯片摆动、锯片略有磨损或切口不完全方正带来的小偏差。用减法测量你的锯缝,向上取到下一个合理的增量,并保持这个设置,直到你更换锯片或机器。
锯缝和锯片厚度是一回事吗?
不是。锯片厚度,常称本体厚度,是印在包装上的锯片钢制主体。锯缝是锯片在材料上留下的最终切槽,它更宽,因为锯齿被设置得超出本体,通常宽出0.4到0.8mm。正是这个外张量让锯片本体在切口里不被卡住,也是两片本体厚度相同的锯片留下的切槽宽度不同的原因。实际的陷阱是从锯片上读出本体厚度并把它当锯缝输入:这样每个预留的缝隙都会窄了一个齿的外张量,一排零件出来会挤在一起。规划时始终以锯缝为准,而不是本体厚度,当包装两个数字都列出时,用锯缝。如果两个都没列,就用减法测量。