Optimización de Lista de Corte para Contrachapado: Cómo Distribuir Piezas con Máxima Eficiencia

La optimización de una lista de corte de contrachapado es el proceso de acomodar todas las piezas que tu proyecto necesita en tableros completos para usar la menor cantidad de tableros y dejar el mínimo desperdicio. La forma más rápida de hacerlo bien: lista las medidas finales de tus piezas, bloquea la dirección de la veta solo donde la cara quedará a la vista, define el kerf de tu sierra y el recorte de borde, y deja que un optimizador de distribución anide las piezas y te entregue una secuencia de corte numerada. Hecho a mano, una sola tanda de gabinetes puede comerse una hora de malabares con papel cuadriculado; hecho bien, lleva unos dos minutos y habitualmente ahorra un tablero completo.
Esta guía recorre el flujo de trabajo completo con una estantería real y luego profundiza en los detalles específicos del contrachapado que un artículo genérico de anidado pasa por alto: cómo la veta del tablero y las caras de chapa cambian tu distribución, por qué el contrachapado de 18 mm rara vez mide exactamente 18 mm, cuánto sobredimensionar las piezas y los errores que silenciosamente te cuestan un tablero. Si primero quieres la teoría general, la guía completa de optimización de listas de corte cubre los fundamentos; este artículo es la versión práctica para contrachapado.
Por qué el contrachapado es un problema de optimización aparte
La madera maciza puedes cortarla al hilo y a lo ancho a casi cualquier medida y encolarla para ganar anchura. El contrachapado no funciona así. Llega en tableros de tamaño fijo, la chapa de la cara tiene una dirección de veta que a menudo debes respetar, y cada corte que haces es permanente: no hay forma de recuperar a escuadra un borde mal cortado sin perder anchura. Esa combinación significa que el orden y la orientación de tus cortes importan tanto como el área bruta que necesitas.
Tres restricciones gobiernan toda distribución de contrachapado:
- Tamaño de stock fijo. Compras tableros enteros, así que el desperdicio se mide contra el área del tablero completo, no contra alguna pieza en bruto ideal.
- Veta y dirección de la cara. En el lateral de una estantería o la puerta de un gabinete, la veta visible de la chapa debe correr en la dirección correcta. Bloquéala ahí y deja que todo lo demás rote libremente.
- Corte de guillotina. Una sierra de mesa, una sierra de riel o una sierra de panel cortan de borde a borde en línea recta. Las piezas que exigen que un corte se detenga a mitad del tablero no pueden producirse así. Si esto es nuevo para ti, el artículo guillotina vs corte libre muestra por qué cambia la distribución.
El proyecto de ejemplo: una estantería simple
Optimizaremos una lista de corte para una estantería de pie con tres estantes ajustables, toda en contrachapado de abedul de 18 mm, con un panel trasero de contrachapado de 6 mm. Aquí está la lista completa de piezas con las medidas finales:
| Pieza | Largo (mm) | Ancho (mm) | Cant. | Veta |
|---|---|---|---|---|
| Panel lateral | 1800 | 300 | 2 | Vertical |
| Panel superior | 800 | 300 | 1 | Horizontal |
| Panel inferior | 800 | 300 | 1 | Horizontal |
| Estante fijo | 764 | 290 | 1 | Ninguna |
| Estante ajustable | 764 | 285 | 3 | Ninguna |
| Panel trasero (contrachapado 6 mm) | 1800 | 800 | 1 | Vertical |
Stock: tablero estándar de contrachapado de abedul de 2440 x 1220 x 18 mm. Usaremos un kerf de sierra de 3 mm y un recorte de 5 mm en cada borde del tablero. El panel trasero de 6 mm es un material distinto y tiene su propio tablero, así que nunca compite por espacio con las piezas de 18 mm.
Paso 1: Ingresa las piezas
Abre CutPlan en tu navegador, sin nada que instalar. En el panel de Piezas, agrega cada fila de la tabla. Cuatro campos importan:
- Etiqueta: el nombre de la pieza, para que la distribución y el PDF sean legibles ("Panel lateral", no "Pieza 4").
- Largo x Ancho: la medida final después del corte.
- Cant.: piezas idénticas; los dos paneles laterales son una sola fila con Cant. 2.
- Veta: vertical, horizontal o ninguna. Elige "ninguna" para todo lo que quede oculto, de modo que el optimizador pueda rotarlo.
En la estantería, solo los laterales y los paneles superior e inferior necesitan realmente la veta bloqueada, porque quedan a la vista. Los estantes van por dentro y pueden rotar libremente, que es exactamente la flexibilidad que el optimizador necesita para rellenar huecos.
Paso 2: Configura tus tableros de stock
En el panel de Stock, agrega el tablero de abedul de 18 mm: largo 2440, ancho 1220, cantidad 3 para empezar, con la veta corriendo a lo largo de los 2440 mm (que es como viene orientada la mayoría del contrachapado con cara de calidad). Agrega el panel trasero de 6 mm como un elemento de stock aparte de 2440 x 1220 con su propio nombre de material.
Si guardas retazos de trabajos anteriores, agrégalos aquí también como stock adicional. Introducir sobrantes reales en la distribución — con la casilla "Preferir mis retazos guardados" marcada para que el optimizador realmente les dé prioridad — es la forma más fácil de reducir tu número de tableros, un hábito que vale la pena construir, y la guía de gestión de retazos explica cómo llevar su registro para que de verdad se usen en lugar de pasarse un año apoyados contra una pared. Para las dimensiones de tablero estándar en tu región, la guía de tamaños estándar de tableros lista el stock métrico e imperial.
Paso 3: Configura kerf, recorte y veta
En el panel de Opciones:
- Kerf: 3 mm. Es el ancho que la hoja de sierra elimina. Una hoja fina de sierra de riel ronda los 2 mm; una hoja estándar de sierra de mesa está entre 3 y 3,2 mm. Si te quedas corto en la estimación, tus piezas saldrán con medidas de menos. Si el kerf te resulta desconocido, el kerf de sierra explicado muestra por qué se acumula a lo largo de un tablero.
- Recorte del tablero: 5 mm por borde. Los bordes del tablero llegan golpeados y rara vez perfectamente a escuadra, así que un corte de limpieza en los cuatro lados es práctica estándar para cualquier cosa visible.
- Unidades: mm. Cambia a pulgadas si trabajas en imperial; la matemática es idéntica.
- Coincidencia de veta: activada. Las piezas obedecen su configuración de veta; las piezas con "ninguna" rotan.
El kerf importa más de lo que los principiantes esperan. En nuestra estantería, un solo tablero acumula alrededor de una docena de cortes. A 3 mm cada uno, son unos 36 mm de material que desaparecen como serrín antes de que una sola pieza salga sobredimensionada: suficiente para empujar una distribución ajustada de dos tableros a tres si lo ignoras.
Paso 4: Calcula y lee la distribución
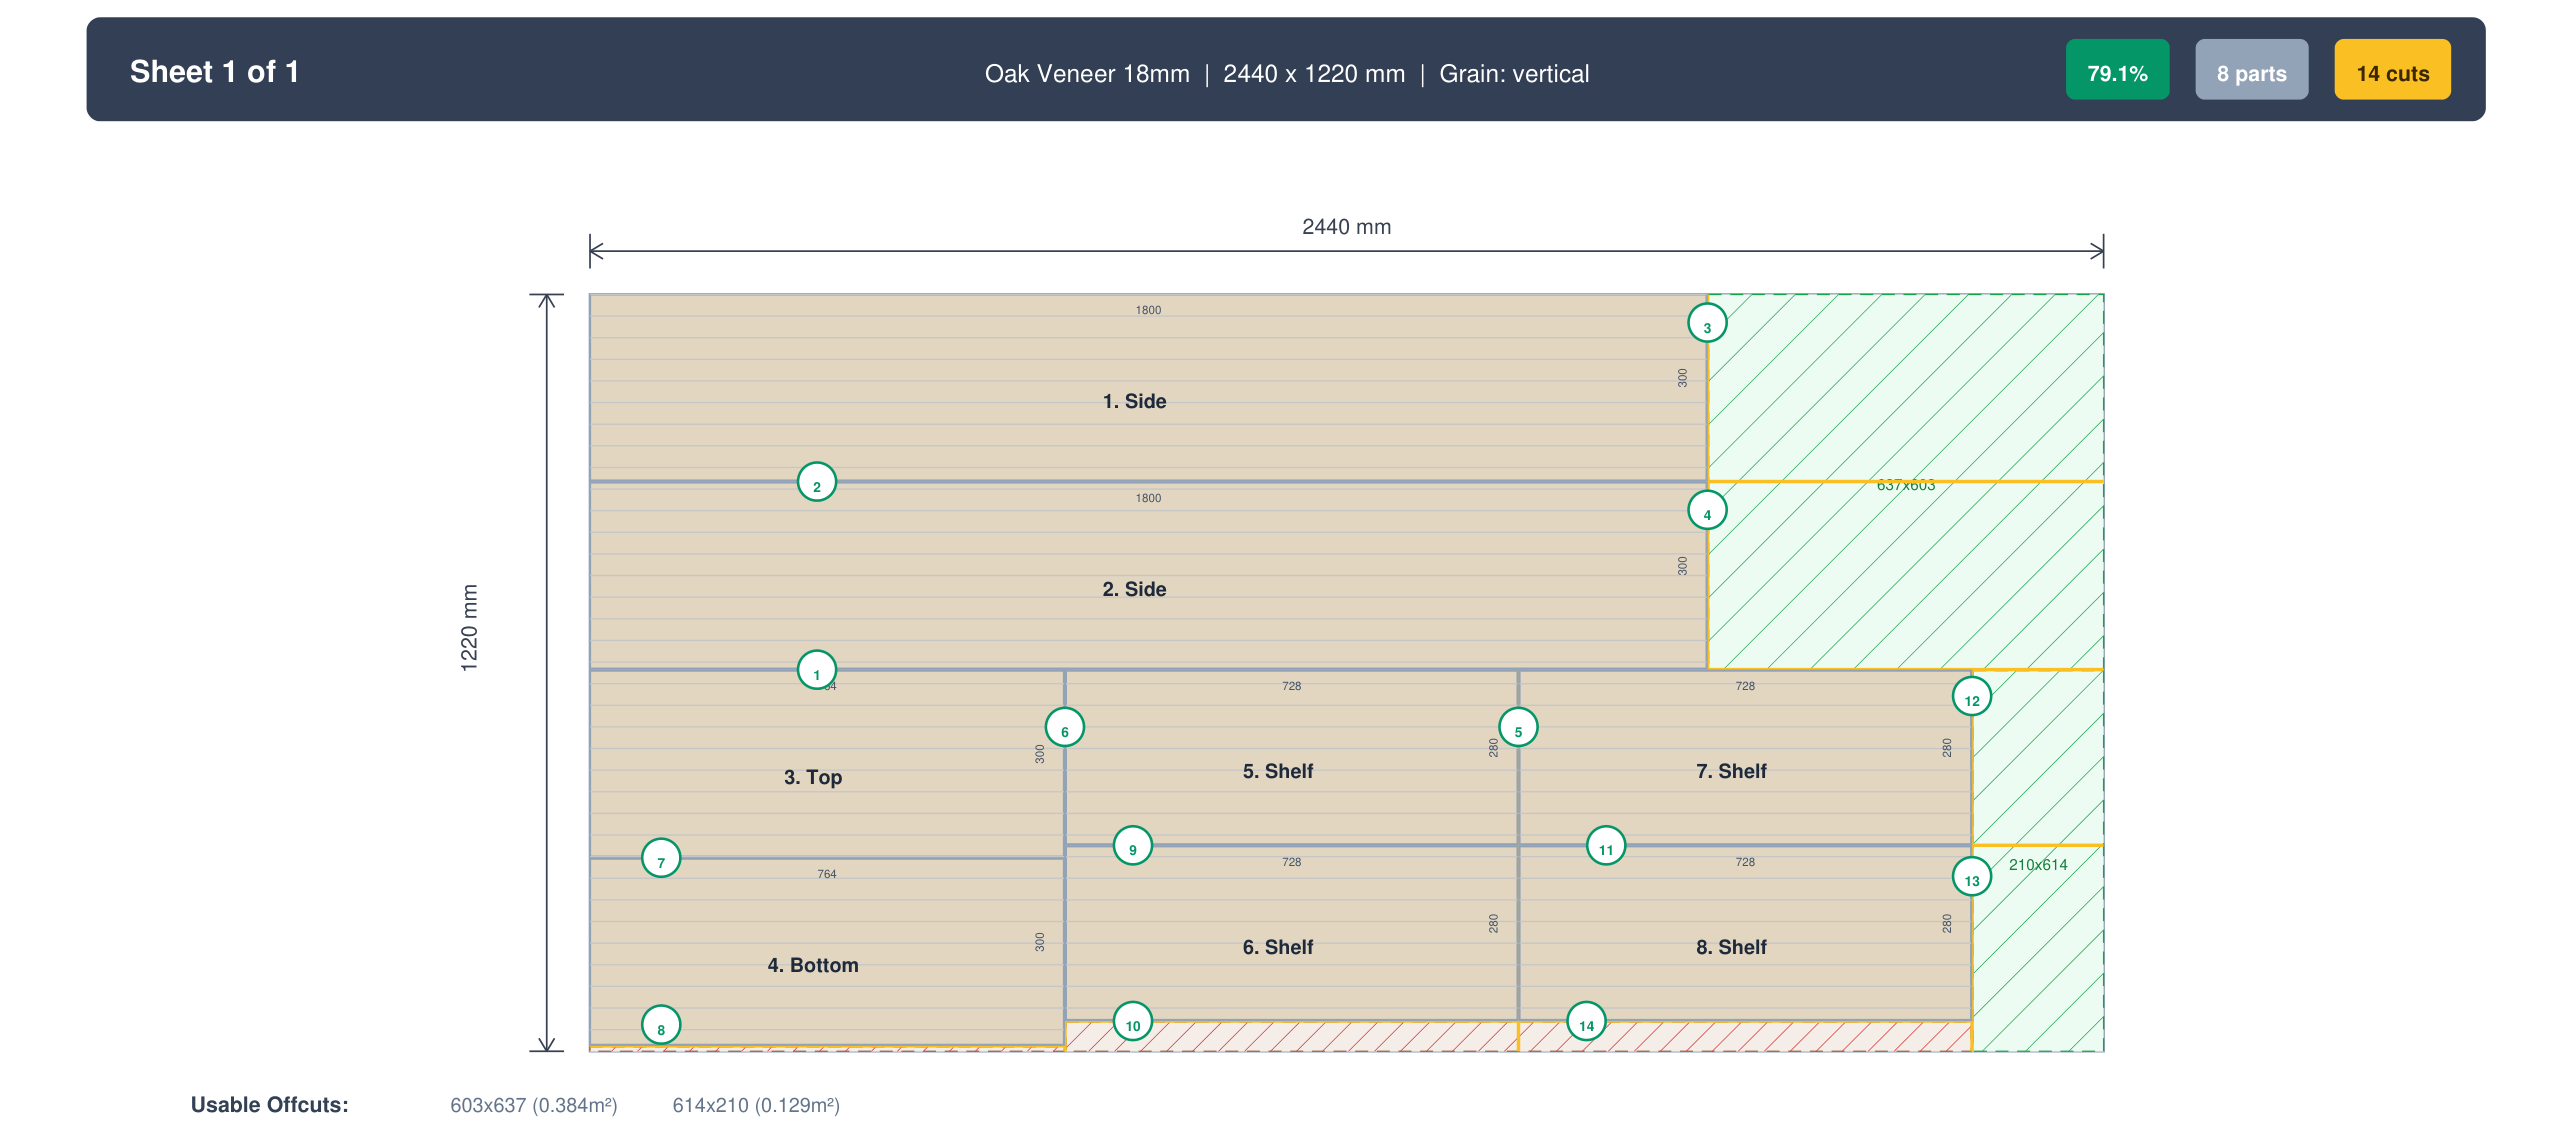
Presiona Ctrl+Enter o haz clic en Calcular. El optimizador ejecuta 148 estrategias de empaquetado con cuatro motores en uno a tres segundos y muestra el resultado con mejor puntuación. Para esta estantería deberías obtener:
- Las ocho piezas de 18 mm en un tablero, más el panel trasero de 6 mm en su propio tablero: dos tableros en total.
- Desperdicio de alrededor del 18 por ciento en el tablero de 18 mm, típico para muebles con la veta bloqueada en los paneles grandes — y la mayor parte es un retazo limpio y reutilizable.
- Ambos paneles laterales de 1800 mm en vertical para mantener la veta de la cara corriendo de arriba abajo.
- Los estantes metidos en la franja junto a los laterales, rotados para encajar.
La distribución está codificada por colores, cada pieza etiquetada con su medida de corte. Pasa el cursor sobre una pieza para resaltar su posición. Si una pieza no cabe en absoluto, se marca en lugar de descartarse en silencio, para que sepas que debes agregar stock o dividir un panel.
Paso 5: Revisa los pasos de corte antes de cortar nada
Activa los Pasos de Corte en la barra de herramientas de resultados. Esto genera una secuencia de guillotina numerada: el orden exacto de cortes de borde a borde que aísla cada pieza. Importa sobre todo en una sierra de panel o una sierra de mesa deslizante, donde cada corte debe atravesar completamente la pieza. Seguir la secuencia significa que primero divides el tablero en subpaneles manejables y luego en piezas, en lugar de dejar una pieza atrapada detrás de un corte que ya no puedes alcanzar.
Pasa el cursor sobre un paso para animar su línea de corte en el diagrama. Leer la secuencia una vez en el banco evita el error clásico de liberar un estante antes de haber cortado al hilo la franja larga en la que vive.
Paso 6: Maneja el enchapado de cantos
Los cantos expuestos del contrachapado normalmente se enchapan para ocultar las láminas. En CutPlan marcas qué cantos de cada pieza llevan enchapado (superior, inferior, izquierdo, derecho). El optimizador entonces resta el espesor del enchapado de la medida de corte, de modo que la pieza más su enchapado vuelve a la medida final, dibuja los cantos enchapados como líneas de color en la distribución y totaliza la longitud de enchapado en el PDF para que sepas cuánto comprar. En la estantería, el canto frontal de cada estante y los cantos frontales de los laterales suelen llevar una tira. La guía de enchapado de cantos dedicada cubre la elección del material y su aplicación si eres nuevo en esto.
Paso 7: Exporta el PDF para el taller
Cuando la distribución se vea bien, haz clic en Exportar PDF. Obtienes un plano de corte limpio: diagramas de tableros a escala con dimensiones, la secuencia de corte numerada por tablero, una lista de piezas con medidas de corte y materiales, y un resumen de desperdicio y material. Imprímelo, llévalo a la sierra y corta en el orden indicado. Si quieres saber qué debe contener un buen plano de corte, los planos de corte en PDF explicados desglosa cada sección.
Cómo leer tu porcentaje de desperdicio
El porcentaje de desperdicio es la parte del área de tablero comprada que termina como descarte. Úsalo como comprobación de cordura, no como un objetivo con el que obsesionarse: algo de desperdicio es inevitable cuando las piezas no encajan de forma exacta.
| % Desperdicio | Evaluación | Causa típica |
|---|---|---|
| 0 a 8% | Excelente | Las piezas anidan de forma ajustada, con la mayoría de la rotación permitida |
| 8 a 15% | Bueno | Normal para muebles con la veta bloqueada en los paneles grandes |
| 15 a 25% | Aceptable | Medidas de pieza incómodas o coincidencia estricta de veta |
| 25%+ | Revisar | Reconsidera el tamaño del tablero, las medidas de las piezas o las reglas de veta |
Si superas el 25 por ciento, agrega un tamaño de stock más pequeño, como un medio tablero (1220 x 610 mm), para que el optimizador aproveche los sobrantes con más eficiencia, o libera la veta en piezas que no la necesiten de verdad. Para un tratamiento más profundo de cómo exprimir cada tablero, consulta cómo minimizar el desperdicio de madera en el corte de tableros.
Detalles del contrachapado que cambian la distribución
18 mm rara vez son 18 mm. El abedul nominal de 18 mm suele medir entre 17,3 y 17,8 mm; los tableros imperiales de 3/4 de pulgada pueden ir de 18,0 a 18,5 mm. Esto no cambia la distribución en plano, pero arruina el ensamblaje si cortas ranuras dimensionadas para el número nominal. Mide una muestra de tu stock real y dimensiona las ranuras según ella, no según la etiqueta.
La veta corre a lo largo por defecto. En la mayoría de los tableros con cara de calidad, la veta visible corre paralela al lado de 2440 mm. Bloquear un panel lateral en "vertical" significa que su eje largo debe seguir esa veta. Si tu tablero tiene la veta cruzada (algunos contrachapados de madera dura baratos la tienen), invierte tus supuestos de veta o el optimizador orientará en contra de la chapa.
La calidad de cara tiene un lado bueno. El contrachapado de calidad para ebanistería se clasifica por cara (por ejemplo B/BB): una cara mejor, otra inferior. En las piezas visibles, mantén la cara buena orientada de forma consistente. El optimizador se encarga del anidado en plano; tú decides qué lado va hacia arriba en cada pieza en la sierra.
Veta continua a lo largo de una serie. Si varias puertas o paneles deben compartir una veta continua, tienen que salir de zonas adyacentes del mismo tablero, en secuencia. Eso es un ajuste manual sobre la distribución, no algo que la pura minimización de área hará por ti: un recordatorio de que el optimizador sirve al diseño, y no al revés. Para el panorama completo de cuándo la veta justifica el tablero extra, lee la dirección de la veta en el corte de tableros.
Errores comunes en listas de corte de contrachapado
- Olvidar el kerf. La causa más común de que las piezas salgan unos milímetros cortas a lo largo de un tablero. Configúralo una vez y deja que la herramienta lo aplique.
- Bloquear la veta en piezas ocultas. Poner cada pieza en "vertical" por costumbre le quita al optimizador la rotación y puede añadir un tablero entero. Bloquea la veta solo donde la chapa se ve.
- Mezclar materiales en un tablero. El panel trasero de 6 mm y el cuerpo de 18 mm son stock distinto. Mantenlos como materiales separados o la distribución no tiene sentido.
- Ignorar la secuencia de corte. Una distribución en plano perfecta que no puedes cortar físicamente en tu sierra no vale nada. Comprueba los pasos de guillotina contra tu equipo.
- Dimensionar el ensamblaje al espesor nominal. Corta tus ranuras según el tablero que realmente tienes.
Para un catálogo más amplio de todo el trabajo con tableros, el artículo de errores comunes en listas de corte es una útil lista de verificación previa. Si vas a cortar una serie completa de gabinetes en lugar de una sola estantería, la guía de lista de corte para gabinetes de cocina escala este mismo flujo de trabajo.
Conclusiones clave
- Ingresa dimensiones finales y deja que el optimizador agregue el kerf y el recorte.
- Bloquea la veta solo en piezas cuya cara quedará a la vista; deja el resto libre para rotar.
- Mantén los distintos espesores como materiales separados para que no compitan por el espacio.
- Lee la secuencia de corte de guillotina antes de cortar, y compárala con tu sierra.
- Mide el espesor real de tu tablero; los 18 mm nominales rara vez lo son.
- Exporta un plano de corte en PDF y corta en el orden indicado; si el desperdicio supera el 25 por ciento, agrega la opción de medio tablero.
Optimiza tu lista de corte de contrachapado ahora
Gratuito, basado en navegador, sin cuenta requerida. Ingresa tus piezas y obtén un plano de corte en PDF en menos de dos minutos.
Abrir Optimizador →Preguntas frecuentes
¿Cómo optimizo una lista de corte de contrachapado para usar la menor cantidad de tableros?
Lista cada pieza con su medida final, bloquea la veta solo en las piezas cuya cara queda a la vista, define el kerf de tu sierra y el recorte de borde, y luego ejecuta un optimizador de distribución. El optimizador anida las piezas en tableros completos, reservando el kerf en cada hueco, te indica el número exacto de tableros e imprime una secuencia de corte que sigues en la sierra. El orden de las entradas importa: las medidas finales evitan que cuentes dos veces las tolerancias, y dejar libres para rotar las piezas ocultas le da al optimizador la libertad que necesita para rellenar huecos. Para la estantería de esta guía, las ocho piezas de 18 mm caben en un tablero, con el panel trasero de 6 mm en su propio tablero. Hecho con software lleva unos dos minutos, frente a una hora de malabares en papel cuadriculado, y habitualmente ahorra un tablero completo frente a calcular la distribución a ojo, porque una persona rara vez detecta el anidado ajustado que encuentra una pasada de puntuación.
¿Debo ingresar medidas finales o medidas de corte para las piezas de contrachapado?
Ingresa las medidas finales, las dimensiones que cada pieza debe tener después de todo el corte. Un buen optimizador agrega automáticamente el kerf de sierra entre piezas vecinas y el recorte de cada borde del tablero, así que la distribución ya contiene esas tolerancias. Si tú mismo sumas de antemano el kerf o el recorte a las medidas de tus piezas, cuentas doble: el optimizador reserva el kerf otra vez, cada pieza crece en ese margen, y o las piezas salen sobredimensionadas o la distribución se queda corta en el tablero y necesita otro. Lo único que agregas manualmente es un margen de mecanizado para una pieza que piensas recortar de nuevo después del montaje, como un marco frontal o una puerta que se cepillará a ras. Ingresa ese sobrante como la medida final para la lista de corte, y corta a la dimensión definitiva más tarde. Mantén todo lo demás en la cifra final real y deja que el software se encargue del resto.
¿Por qué importa la dirección de la veta en una lista de corte de contrachapado?
La chapa de la cara del contrachapado de calidad para ebanistería tiene una dirección de veta visible, y en las piezas que se ven debe correr en la dirección prevista. Los laterales de un gabinete, las puertas y la parte superior de una estantería son los casos típicos: bloquea esas piezas en vertical u horizontal para que el optimizador no pueda girarlas. Esa restricción le quita al optimizador la libertad de rotar la pieza para encajarla en un hueco, lo que puede aumentar tu número de tableros, así que debe aplicarse solo donde la veta de verdad se va a ver. Las piezas que quedan ocultas, como los estantes interiores o un panel trasero, deben ponerse en "ninguna" para que roten libremente y se acomoden en el espacio que quede. En el ejemplo de la estantería, los laterales y la parte superior están bloqueados mientras los estantes rotan, y esa mezcla es lo que permite que las ocho piezas de 18 mm quepan en un tablero. Bloquea la veta solo donde de verdad se ve y deja el resto libre.
¿Cuánto desperdicio es normal al cortar contrachapado?
Para muebles con la veta bloqueada en los paneles grandes, un desperdicio del 8 al 15 por ciento es bueno y esperable. El desperdicio es la parte del área de tablero comprada que acaba como sobrante, y una parte es inevitable porque las piezas nunca cubren un tablero a la perfección. Por debajo del 8 por ciento es excelente y suele significar que las piezas anidan de forma ajustada con mucha rotación permitida. Entre el 15 y el 25 por ciento es aceptable cuando las medidas de las piezas son incómodas, por ejemplo muchas piezas largas y estrechas que dejan una franja en la que no cabe nada más. Por encima del 25 por ciento, revisa la configuración en vez de aceptar la cifra: agrega un tamaño de stock más pequeño como un medio tablero (1220 x 610 mm) para que el optimizador pueda aprovechar los sobrantes, libera la veta en las piezas que no la necesitan, o ajusta ligeramente una dimensión si el diseño lo permite. La estantería queda en torno al 18 por ciento, y la mayor parte es un retazo limpio y reutilizable en vez de sobrantes dispersos.
¿El contrachapado de 18 mm mide realmente 18 mm de grosor?
Normalmente no de forma exacta. El contrachapado de abedul nominal de 18 mm suele medir entre 17,3 y 17,8 mm, y los tableros imperiales de 3/4 de pulgada pueden ir de 18,0 a 18,5 mm según la especie, el fabricante y el país de origen. La diferencia viene de las tolerancias de lijado y prensado en la fábrica, y varía entre lotes del mismo producto. No afecta en absoluto a la distribución de corte en plano, porque el optimizador solo trabaja con largo y ancho. Donde sí muerde es en el ensamblaje: una caja o ranura cortada a 18 mm nominales quedará floja en un tablero que mide 17,3 mm, y un rebajo dimensionado según la etiqueta dejará un escalón visible. Corta las cajas y ranuras al grosor del tablero que realmente tienes, no al número impreso en él. Mide una muestra con un calibre antes de preparar cualquier ranura, y vuelve a medir cuando llegue un lote nuevo, ya que el siguiente palé puede ser distinto.
¿Puedo usar retazos de trabajos anteriores en una nueva distribución de contrachapado?
Sí, y es la forma más fácil de reducir tu número de tableros. Agrega cada retazo aprovechable como un elemento de stock con sus dimensiones reales medidas y su material correspondiente, junto a tus tableros completos, y marca "Preferir mis retazos guardados". Con esa casilla activada, el optimizador coloca piezas en el sobrante antes de recurrir a un tablero nuevo; por defecto un sobrante se valora como un tablero completo, así que el optimizador no ve motivo para favorecerlo y el sobrante queda descartado. Mide los retazos con honestidad, porque una pieza con un borde dañado o una ligera conicidad producirá piezas que no encajan en el plan. Lleva un registro de tus retazos para que de verdad se usen en lugar de quedarse apoyados contra la pared, y la guía de gestión de retazos explica cómo. Reintroducir los sobrantes en la distribución ahorra habitualmente un tablero entero en un proyecto de tamaño medio, ya que piezas pequeñas como estantes y travesaños suelen caber en un sobrante que de otro modo se habría tirado.