Fűrész Kerf Magyarázat: Miért Fontos a Szabáslistádhoz

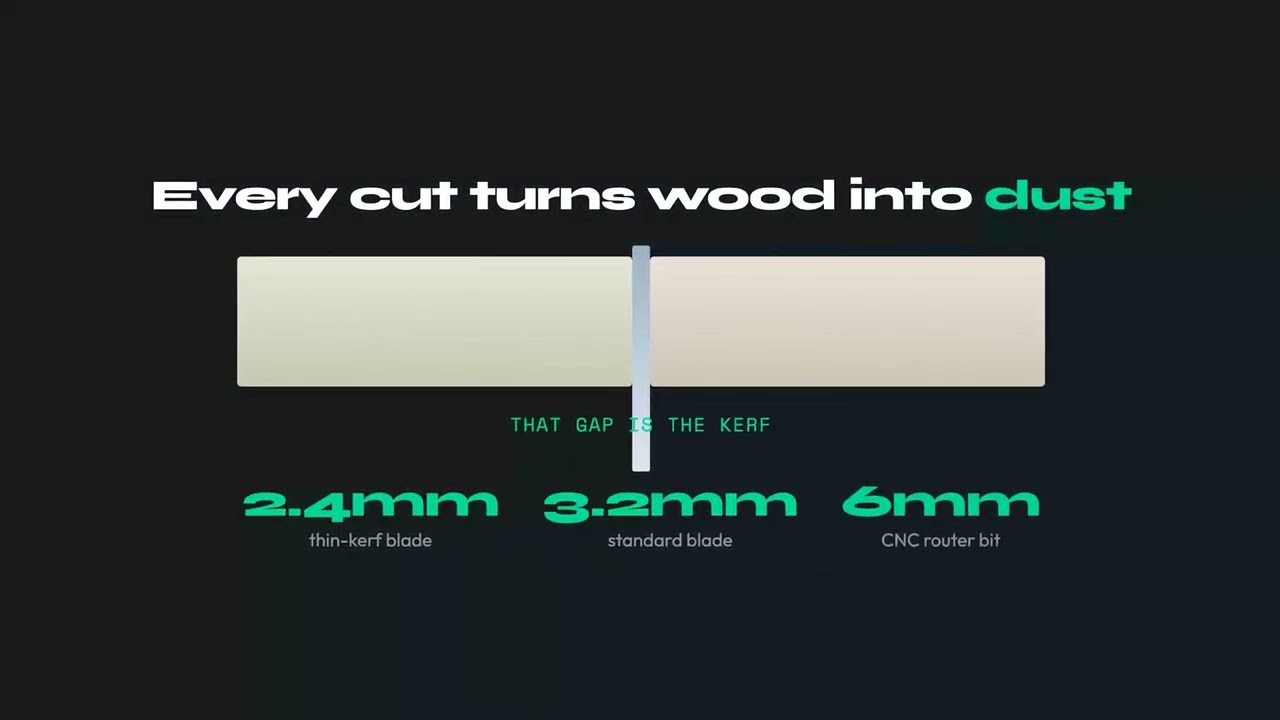
A fűrészrés (kerf) az az anyagszélesség, amelyet a penge minden áthaladáskor fűrészporrá őröl, ezért egy vágás sosem nulla szélességű. A legtöbb famegmunkáló pengénél a kerf 2,0-3,2mm (nagyjából 3/32-1/8 hüvelyk): a pontos érték a penge testétől és a fogak kiállásától függ. Triviálisnak hangzik, mégis ez a szabáslista legtöbbször figyelmen kívül hagyott száma. Hagyj figyelmen kívül egy 3mm-es kerfet néhány tucat vágáson át, és észrevétlenül elveszíthetsz egy teljes alkatrészt, vagy akár egy egész lapot, anélkül hogy egyetlen mérés is hibásnak tűnne.
Ez az útmutató bemutatja, mi is valójában a kerf, a valós kerf szélességeket minden gyakori szerszámnál, egy kidolgozott példát arról, hogyan kerül egy apró szám egy teljes lapba, hogyan mérd meg a saját pengédet, és hogyan állítsd be helyesen a kerfet, hogy a szabáslistád pontos maradjon.
Mi a Fűrészkerf?
Amikor a penge áthalad egy lapon, nem egyszerűen két darabra választja szét. Egy vékony csatornát őröl ki az anyagból, és port meg forgácsot dob ki belőle. Ez a csatorna a kerf, a csatorna szélessége pedig a kerf szélessége. Ami benne van, az véglegesen eltűnik. Nem kaphatod vissza, és nem vághatsz úgy két alkatrészt, hogy osztozzanak rajta.
A kerf szélességét két tényező együttesen határozza meg:
- Lemez (test) vastagsága: a penge lapos acélkorongja, egy asztali fűrészpengénél jellemzően 1,6-2,4mm.
- Fogazás kiállása: a keményfém fogak szélesebbek a lemeznél, kifelé hajlítva vagy a testből kiállóra köszörülve, így a penge megtisztítja a saját útját, és nem szorul be, nem éget. Valójában a fogak határozzák meg a kész vágat szélességét.
Emiatt a kerf mindig szélesebb a lemeznél. Gyakori hiba, ha valaki leolvassa a lemez vastagságát a pengéről, és azt adja meg kerfként: a valós vágat 0,4-0,8mm-rel szélesebb a testnél. A kerf emellett teljesen más, mint a rovátkolás vagy karcolás, ahol egy sekély penge kevés vagy semennyi anyagot nem távolít el, és más, mint a lézer, amely csak egy hajszálnyi anyagot párologtat el.
Fűrészkerf Szélességek Szerszámonként: Referencia Táblázat
A kerf sokkal jobban változik, mint azt a legtöbben gondolnák: egy finom japán húzófűrésznél alig valamennyi milliméter töredéke, egy ipari szálkötegfűrésznél viszont közel 5mm. Az alábbi tartományok a valós, gyakorlati értékek, amelyekkel tervezned érdemes. Egy szoros munka előtt mindig mérd meg a saját pengédet, de ez megbízható kiindulópont.
| Szerszám / Penge | Tipikus kerf (mm) | Tipikus kerf (hüvelyk) |
|---|---|---|
| Asztali fűrész, teljes kerf (10") | 3,0-3,2mm | ~1/8" |
| Asztali fűrész, vékony kerf | 2,0-2,4mm | ~3/32" |
| Körfűrész (7-1/4") | 2,2-3,2mm | ~3/32"-1/8" |
| Sínes / merülőfűrész | 1,8-2,4mm | ~1/16"-3/32" |
| Gérvágó fűrész | 2,4-3,2mm | ~3/32"-1/8" |
| Szúrófűrész | 1,5-2,5mm | ~1/16"-3/32" |
| Szalagfűrész (hasító / keskeny) | 0,8-1,8mm | ~1/32"-1/16" |
| Japán húzófűrész / finom kézifűrész | 0,3-0,6mm | ~1/64"-1/32" |
| Ipari panel- / szálkötegfűrész (fő penge) | 3,5-4,8mm | ~9/64"-3/16" |
| Panelfűrész karcoló pengéje | a fő pengéhez igazítva, egy hajszálnyival szélesebb | - |
| CNC marószár (1/8" / 3mm) | 3,0-3,2mm | 1/8" |
| CNC marószár (1/4" / 6mm) | 6,0-6,4mm | 1/4" |
| Lézervágó (vékony rétegelt lemez) | 0,1-0,4mm | elhanyagolható |
Két tétel szokott meglepetést okozni. A CNC marónak nincs fűrészpengéje, de a szár a teljes átmérőjével egyező vágatot távolít el, így egy 6mm-es szár kerfje 6mm, ami szélesebb bármelyik fűrészénél. A panelfűrész karcoló pengéje egy sekély előmetszést végez az alsó oldalon, hogy a fő penge ne pattintsa le a laminátumot, és szándékosan egy hajszálnyival szélesebbre van állítva a fő pengénél, nem keskenyebbre. Az elrendezés számításánál a fő penge szélessége az a szám, ami számít.
Milyen Kerfet Állíts Be Melyik Anyaghoz
A fenti szerszámtáblázat azt mutatja, mennyit távolít el a penge. Amit az emberek valójában keresnek, az fordítva merül fel: ezt az anyagot vágom, milyen pengét és milyen kerf-értéket tervezzek be? Az alábbi táblázat a szokásos műhelyi beállításokat mutatja, azzal az értékkel, amit az optimalizáló kerf mezőjébe írj be. Ha a raktár szoros, mérj egyszer egy hulladékdarabon a valódi anyagból.
| Anyag | Szokásos penge vagy szerszám | Beállítandó kerf | Miért |
|---|---|---|---|
| Melamin, laminált forgácslap | Teljes kerfű 80T hármas fazettájú (TCG), vagy formázó fűrész karcoló pengével | 3,2mm (1/8") | A merev lap és a karcoló menet megelőzi a laminát letöredezését; a vékony kerfű pengék rezegnek a sűrű lapban |
| Rétegelt lemez, furnérozott panelek | 60 to 80T ATB, teljes vagy vékony kerf | 2,4-3,2mm | Magas fogszám adja a tiszta felületi furnért; vékony kerf jó választás síkfűrésszel |
| MDF, HDF | Teljes kerfű 60T vagy több | 3,0-3,2mm | Sűrű és koptató anyag; a teljes lap hidegebben és egyenesebben fut |
| Tömör fa, hasítóvágás | 24 to 30T lapos élű vagy ATB; vékony kerf csak kisebb fűrészeken | 2,4-3,2mm | Alacsony fogszám vezeti el a forgácsot; vékony kerfet csak akkor válassz, ha a fűrész 2 HP alatti |
| Tömör fa, keresztvágás | 60 to 80T ATB, gérvágó vagy asztali fűrész | 2,4-3,2mm | Finom fogak adják a kiszakadásmentes véget; a kerf a birtokolt pengétől függ |
| Alumínium, nem vasfém | TCG, negatív szög, nem vasfém penge | 3,0-3,2mm | A negatív szög nem engedi, hogy a penge megkapja az anyagot; mindig teljes kerfű lap |
| Akril, polikarbonát, műanyagok | TCG vagy finom ATB, alacsony szög; lézer vékony laphoz | 2,4-3,2mm fűrész, 0,1-0,3mm lézer | Lassú előtolás elkerüli az olvadást; a lézer kerfje elég kicsi ahhoz, hogy durva elrendezésnél 0-ra kerekítsd |
| Textil, vinil, bőr (tekercsáru) | Görgős vágó, olló vagy egyenes kés | 0mm | A penge szétválasztja az anyagot anélkül, hogy bármit eltávolítana; állítsd a kerfet nullára, és a hézagot varrási ráhagyásként tervezd |
| Fémlemez, acéllemez | Plazma, szálas lézer vagy vízsugaras vágás | 0,2mm lézer, 1-2mm plazma, ~1mm vízsugár | A kerf a fúvókától és a vastagságtól függ; a gép adatlapja adja a használandó számot |
A minta egyszerű: a sűrű vagy törékeny lapanyagok a lehető legmerevebb lapot kívánják, így teljes 3,2mm-rel számolj; szerény fűrészen a tömör fa az az eset, ahol a vékony kerf megtérül; és amit késsel vagy lézerrel vágsz, az gyakorlatilag nulla kerfű feladat. Bármelyik sorban is vagy, az érték az optimalizálóba tartozik, mielőtt a számításra kattintasz, nem a fejedbe a fűrésznél.
Hogyan Adódik Össze a Kerf: A Rejtett Plusz Lap
Itt hagyja abba a kerf, hogy puszta érdekesség legyen. Tegyük fel, hogy nyolc alkatrészre van szükséged, mindegyik 305mm hosszú, egy standard 2440mm-es lapból kivágva.
Papíron a matek gyönyörű: 8 x 305mm = 2440mm. Egy táblázatkezelő, vagy bármelyik szabáslista, amely figyelmen kívül hagyja a kerfet, egy lapot jelez nulla hulladékkal. Tökéletes, pontos illeszkedés.
Most tegyünk hozzá egy valódi pengét. Nyolc alkatrész között hét vágás van, és minden vágás megeszik 3mm-t:
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
Ez 21mm-rel hosszabb a lapnál. A nyolcadik alkatrész nem létezik. A pengéd 21mm fűrészporrá alakította, amely láthatatlanul oszlik el a hét vágás között. A valóságban lapanként hét alkatrészt kapsz, nem nyolcat, és a táblázatkezelődben semmi nem figyelmeztetett erre.
Most léptesd fel egy valódi munkára. Tegyük fel, hogy a projekthez 32 ilyen alkatrészre van szükség:
- Kerf figyelmen kívül hagyva: 32 / 8 = 4 lap.
- Kerffel számolva: lapanként 7, tehát 32 / 7 = 4,57, ami felfelé kerekítve 5 lap.
Egy plusz lap, körülbelül 25%-kal több anyag, egy gyufaszálnál kisebb számból. Drága keményfa rétegelt lemeznél ez az egyetlen figyelmetlenség többe kerülhet, mint egy prémium penge, ezért éri meg már az első projekten a rétegelt lemez szabáslista optimalizálása. Ez a példa szemléltető jellegű, de a mechanizmus pontosan az, ahogyan a kerf hibák megjelennek a műhelyben: sosem egyetlen nagy hibaként, hanem mindig lassú szivárgásként, amely az utolsó vágásnál vagy az utolsó lapnál kerül felszínre.
Egy valódi optimalizáló ugyanezt a logikát alkalmazza két dimenzióban: a lapon minden szomszédos alkatrész közötti résben lefoglalja a kerfet, nem csak egyetlen hasítási sorban. Ezért nem illeszkedik olyan gyakran valójában az, ami egy kézi vázlaton "úgy néz ki, hogy elfér". A csomagolási döntések és a kerf kölcsönhatásának teljes képéért lásd a teljes útmutatót a szabáslista-optimalizáláshoz, és ha azon gondolkodsz, milyen alapanyagot vegyél, a szabványos laptáblaméretek útmutatója jól illeszkedik a kerf-tudatos tervezéshez.
Hogyan Mérd Meg a Valós Kerfedet (Ne Bízz a Címkében)
A nyomtatott pengeadatok kiindulópontot jelentenek, nem az igazságot. Egy újraélezett vagy újralapkázott penge, kopott fogazás, vagy egy kissé elgörbült lemez mind néhány tizedmilliméterrel eltolja a valós kerfet. A mérés két percet vesz igénybe, és megszünteti a találgatást.
A Kivonásos Módszer (Legpontosabb)
- Végy egy egyenes hulladékdarabot abból az anyagból, amit ténylegesen vágsz, és mérd meg pontosan a hosszát digitális tolómérővel. Mondjuk 200,0mm-t mutat.
- Végezz egy tiszta keresztvágást a közepe táján azzal a pengével, amelyet használni tervezel.
- Mérd meg mindkét keletkezett darabot, és add össze őket. Ha összesen 196,8mm, a kerfed 200,0 - 196,8 = 3,2mm.
- Ismételd meg két vagy három alkalommal friss hulladékdarabokkal, és átlagold az eredményeket. A hiányzó szám pontosan az az anyag, amelyet a penge eltávolított.
A Résmódszer (Gyors Ellenőrzés)
Vágj egy rést félig bele egy hulladékdarabba, majd mérd meg a rés szélességét a tolómérőd pofáival. Ez gyorsabb, de kevésbé megbízható, mert a rés falai durvák, és a leolvasás hajlamos egy-két tizeddel elcsúszni.
Bármelyik módszert is választod, digitális tolómérőt használj, ne mérőszalagot. A kerf tizedmilliméterekben él, egy mérőszalag pedig nem tudja megbízhatóan megkülönböztetni a 2,4mm-t a 3,2mm-től. Ez a különbség maga a lényeg.
Hogyan Állítsd Be a Kerfet egy Szabáslista-Optimalizálóban
Egy szabáslista-optimalizáló elrendezi az alkatrészeidet a lapokon, és minden szomszédos vágás között helyet foglal le a pengének. Ez a hely az a kerf-érték, amit megadsz, így annak pontos beállítása jelenti a különbséget egy tisztán vágható elrendezés és egy olyan között, amely az utolsó sorban egy hajszálnyival rövidnek bizonyul. Három szabály tartja pontosan a dolgot:
- Add meg a mért értéket, ne az alapértelmezettet. Ha 3,1mm-t mértél, add meg a 3,1mm-t.
- Kerekíts felfelé, sose lefelé. Ha bizonytalan vagy 3,0 és 3,2mm között, használj 3,2mm-t. A túlbecslés egy hajszálnyi extra helyet hagy az alkatrészek között, ami ártalmatlan. Az alulbecslés miatt az alkatrészek egy kicsit túl szélesek lesznek a helyükhöz képest, amit csak akkor veszel észre, amikor már a fűrésznél állsz a kivágott anyaggal.
- Állítsd be újra, ha pengét vagy gépet váltasz. Egy vékony kerf penge, egy CNC szár és egy ipari panelfűrész három különböző szám. Ne vidd át egyetlen beállítást mindegyikre.
A CutPlan-ban a kerfet egyszer állítod be a projektbeállításokban, és az automatikusan alkalmazódik minden résre minden lapon, így a nyomtatott alkatrészméreteid pontosak maradnak, a lapszámod pedig valós, nem optimista. Ha csak azt szeretnéd tudni, mennyi alapanyagot vegyél, a hány lapra van szükségem kalkulátor ugyanezt a kerf-tudatos matekot használja, hogy az alkatrészlistából pontos lapszámot csináljon.
Gyakori Kerf Hibák
- A kerf teljes elfelejtése. A pontos-illeszkedés csapdája: egy táblázatkezelő szerint az alkatrészek tökéletesen elférnek, a lapon mégsem, és az utolsó alkatrész sosem valósul meg.
- A névleges vagy marketing adat használata. A penge csomagolásán gyakran egy ideális érték szerepel. Egy használt vagy újralapkázott penge más szélességet vág. Mérd meg a pengét, amelyet birtokolsz.
- A lemez vastagságának összekeverése a kerffel. A fogazás kiállása szélesebbé teszi a valós vágatot az acéltestnél, jellemzően 0,4-0,8mm-rel.
- Azt feltételezni, hogy a CNC-nek és a lézernek nincs kerfje. A marószár a teljes átmérőjével egyező anyagot távolít el, ami szélesebb lehet bármelyik fűrészénél. Még a lézer is eltávolít egy hajszálnyi milliméternyi anyagot.
- Egyetlen kerf-értéket vinni át minden szerszámra. Ha teljes kerf asztali fűrészpengéről vékony kerf pengére vagy szálkötegfűrészre váltasz, és a régi értéket hagyod a helyén, az minden rést elcsúsztat.
- Lefelé kerekíteni "anyagtakarékosságból." Ez fordítva van. A kerf alultartalékolása nem takarít meg fát, hanem túl nagy alkatrészeket eredményez, amelyek nem férnek el, és újravágást kényszerítenek ki.
Vékony Kerf vs. Teljes Kerf Pengék
Egy vékony kerf penge (körülbelül 2,4mm) körülbelül 25%-kal kevesebb anyagot távolít el vágásonként, mint egy teljes kerf penge (körülbelül 3,2mm). Egy 50 vágásos munkánál ez a különbség 160mm és 120mm elveszett felhasználható anyag között, körülbelül 40mm vagy 1,5 hüvelyk megtakarítás, és egy drága rétegelt lemez sorozatnál ez egy teljes lapot jelenthet egy nagy projekten belül.
| Tényező | Teljes kerf (3,2mm) | Vékony kerf (2,4mm) |
|---|---|---|
| Elvesztett anyag vágásonként | 3,2mm | 2,4mm |
| Veszteség 50 vágáson | 160mm | 120mm |
| Vágási stabilitás | Kiváló, merev lemez | Jó, vastag anyagban elhajolhat |
| Motorterhelés | Normál | Alacsonyabb, segít a gyengébb fűrészeknek |
| Legjobb ehhez | Általános munka, vastag vagy tömör lapok | Drága anyag, hosszú sorozatok, gyengébb fűrészek |
A kompromisszum a merevség: egy vékonyabb lemez rezeghet vagy elvándorolhat vastag, tömör anyagban, így a teljes kerf pengék még mindig nyernek a nehéz lapanyagoknál egy erős fűrészen. További módszerekért, hogyan csökkentsd az anyagveszteséget a pengén túl, lásd, hogyan minimalizáld a fahulladékot panelvágásnál.
Állítsd Be a Kerfedet Egyszer, Vágj Magabiztosan
A CutPlan lefoglalja a pontos pengekerfedet minden rés minden lapján, így az alkatrészméreteid és a lapszámaid pontosak maradnak. Add meg egyszer, és az egész elrendezés pontos marad.
Optimalizáló megnyitása →Gyakran Ismételt Kérdések
Mi az a fűrészrés (kerf)?
A fűrészrés az az anyagszélesség, amelyet a penge eltávolít és fűrészporrá alakít minden vágásnál. Szélesebb a penge testénél, mert a fogak kiállnak a lemezből, felváltva balra és jobbra terpesztve, így a kész vágat a fogterpesztés plusz az acél, nem csak az acél. A legtöbb famegmunkáló pengénél a kerf 2,0-3,2mm (körülbelül 3/32-1/8 hüvelyk), és a pontos érték a penge testétől és attól függ, mennyire nyúlnak túl rajta a fogak. A kerf azért számít, mert minden egyes vágásnál levonódik a lapból, és a veszteségek egy elrendezésen összeadódnak: egy alkatrészsor, amely papíron elfér, egy alkatrésszel rövidebbre jöhet ki, miután minden vágás elvette a maga szeletét. Minden szabáslistának, amely valódi alkatrészeket hivatott előállítani, le kell foglalnia a kerfet a szomszédok között, ezért beállítás minden komoly optimalizálóban.
Mekkora egy tipikus fűrészkerf szélessége körfűrésznél vagy asztali fűrészpengénél?
Egy teljes kerf, 10 hüvelykes asztali fűrészpenge körülbelül 3,0-3,2mm-t vág (nagyjából 1/8 hüvelyk), és a legtöbb embernek ebből a számból érdemes kiindulnia, ha nem mért. A vékony kerf pengék körülbelül 2,0-2,4mm-t vágnak (nagyjából 3/32 hüvelyk), egy 7-1/4 hüvelykes körfűrész 2,2-3,2mm-en fut, a sínes és merülőfűrészek 1,8-2,4mm-en, az ipari panel- vagy táblafűrészek pedig 3,5-4,8mm-en a főpengén. A CNC maró a teljes szárátmérőjét távolítja el, így egy 6mm-es szárnak 6mm-es kerfje van, szélesebb bármely fűrésznél, míg egy lézer vékony rétegelt lemezen csak 0,1-0,4mm-t távolít el. A szerszámok közötti szórás elég nagy ahhoz, hogy megváltoztassa a lapszámot, ezért ne vidd át egy beállítást mindegyikre. Használd a cikkben lévő táblázatot kiindulópontként, majd mérd meg a tényleges pengét a tényleges gépen, mielőtt egy drága sorozaton megbíznál a számban.
Hogyan mérjem meg a fűrészem kerfjét?
Használd a kivonásos módszert digitális tolómérővel. Végy egy egyenes hulladékdarabot abból az anyagból, amelyet ténylegesen vágsz, és mérd meg pontosan a hosszát, majd végezz rajta egy tiszta vágást, mérd meg mindkét keletkező darabot, és add össze őket. Az eredeti hossz és a két darab összege közötti különbség a kerfed, mert az a hiányzó hossz pontosan az, amit a penge porrá alakított. Például egy 200,0mm-t mutató darab, amely két, összesen 196,8mm-es darabot ad, 200,0 - 196,8 = 3,2mm-es kerffel rendelkezik. Ismételd meg a vágást két-háromszor friss hulladékdarabokkal, és átlagold az eredményeket, mivel egyetlen leolvasást elronthat egy kissé ferde vágás vagy egy sorja az élen. Mérj újra, valahányszor pengét vagy gépet cserélsz: egy vékony kerf penge, egy CNC szár és egy panelfűrész három különböző szám, és a beállítás csak akkor marad őszinte, ha a használt szerszámhoz illik.
Tényleg megváltoztatja a kerf, hogy hány lapra van szükségem?
Igen. A kerf minden vágásnál összeadódik, így ha figyelmen kívül hagyod, laponként egy alkatrésszel kevesebbet kaphatsz, ami plusz lapot kényszerít ki. A mechanizmus egyszerű: egy kerf nélkül rajzolt elrendezés éltől élig illeszti az alkatrészeket, de minden valódi vágás kiveszi a maga szeletét a sorból, és az utolsó alkatrésznél a sor hosszabb a lapnál. A cikk példájában nyolc 305mm-es alkatrész egy 2440mm-es lapon papíron pontosan elfér, de a hét vágás mindegyikén 3mm-es kerffel a sornak 2461mm kell, ami 21mm-rel hosszabb a lapnál. A nyolcadik alkatrész nem fér el, és ez az egyetlen hiányzó darab egy egész plusz lap megvásárlását jelenti, nagyjából 25%-kal több anyagot egy gyufaszálnál kisebb számból. Egy kerf-tudatos optimalizáló ezt megelőzi azzal, hogy minden résben lefoglalja a pengeszélességet, mielőtt lapokat számol, így a kinyomtatott szám olyan, amit ténylegesen ki tudsz vágni.
Van kerfje a CNC marónak vagy a lézernek?
Igen. A CNC marónak nincs fűrészpengéje, de a szár a teljes átmérőjével egyező vágatot távolít el, így egy 6mm-es szárnak 6mm-es kerfje van, ami szélesebb bármely fűrésznél, és szoros elrendezéseknél még jobban számít. Add meg a szárátmérőt kerfként, és változtasd meg, valahányszor szárat cserélsz, mert egy 3mm-es és egy 6mm-es szár két különböző beállítás. A lézer vékony rétegelt lemezen csak 0,1-0,4mm-t távolít el, ami elhanyagolható egy durva elrendezésnél, de nem nulla precíz, sok alkatrészes munkánál, ahol a törtrészek egy sor mentén összeadódnak. A gyakori hiba azt feltételezni, hogy a CNC-nek és a lézernek nincs kerfje, mert nincs látható penge; az anyag ugyanúgy eltávolításra kerül. Ha a CNC szoftvered már kompenzálja a szerszámpályát a szárhoz, vigyázz, hogy ne foglald le kétszer a szélességet, egyszer az optimalizálóban és egyszer a gépben.
Felfelé vagy lefelé kerekítsem a kerf beállítást?
Kerekíts felfelé. Ha a pengéd 3,0mm-t mér, add meg a 3,2mm-t. A két hiba nem szimmetrikus. A kerf túlbecslése egy kis extra helyet foglal le az alkatrészek között, így a legrosszabb kimenetel egy apró csík felesleges anyag minden vágás mentén, ami egy lapon szinte semmibe sem kerül. A kerf alulbecslése minden lefoglalt rést keskenyebbé tesz a valódi vágásnál, így az alkatrészek kicsit túl szélesek lesznek a helyhez képest, amelyet az elrendezés adott nekik, és a sor utolsó alkatrésze már nem fér el. Ezt csak akkor fedezed fel, amikor az anyag már ki van vágva, amikor túl késő újratervezni. A felfelé kerekítés a penge ütéséből, egy kissé kopott pengéből vagy egy nem tökéletesen derékszögű vágásból eredő kis eltéréseket is elnyeli. Mérd meg a kerfedet a kivonásos módszerrel, kerekíts a fölötte lévő következő értelmes lépcsőre, és tartsd meg ezt a beállítást, amíg pengét vagy gépet nem cserélsz.
Ugyanaz a kerf, mint a penge vastagsága?
Nem. A penge vastagsága, gyakran lemezvastagságnak nevezik, a penge acélteste, ahogy a csomagoláson szerepel. A kerf a kész vágat, amelyet a penge az anyagban hagy, és szélesebb, mert a fogak túl vannak terpesztve a lemezen, általában 0,4-0,8mm-rel. Ez a terpesztés az, ami szabaddá teszi a penge testét, hogy ne szoruljon be a vágatba, és ez az oka, hogy két azonos lemezvastagságú penge különböző szélességű vágatot hagyhat. A gyakorlati csapda, hogy a lemezvastagságot olvasod le a pengéről, és azt adod meg kerfként: ekkor minden lefoglalt rés a fogterpesztéssel túl keskeny, és az alkatrészek zsúfoltan jönnek ki egy sor mentén. Mindig a kerffel tervezz, ne a lemezvastagsággal, és ha a csomagolás mindkét számot feltünteti, a kerfet használd. Ha egyiket sem, mérj a kivonásos módszerrel.