Kompletny przewodnik po optymalizacji listy cięć (2026)

Optymalizacja listy cięć to proces rozmieszczania elementów na materiale surowym — takim jak płyty sklejkowe, panele szklane czy blachy metalowe — tak, aby zminimalizować odpady i obniżyć koszty materiałów. Znana też jako dwuwymiarowy problem cięcia (2D cutting stock problem), wykorzystuje algorytmy do znalezienia najbardziej wydajnego układu elementów. Niezależnie od tego, czy jesteś hobbystą budującym swoją pierwszą biblioteczkę, czy prowadzisz profesjonalny warsztat stolarski tnący 50 płyt tygodniowo, zrozumienie zasad optymalizacji zaoszczędzi ci czas, pieniądze i materiał.
Czym jest optymalizacja listy cięć?
Każdy projekt wymagający wycięcia elementów z materiału płytowego zaczyna się od tego samego wyzwania: masz listę potrzebnych elementów i zapas standardowych płyt, z których trzeba je wyciąć. Celem jest zmieszczenie wszystkich elementów na jak najmniejszej liczbie płyt, przy jak najmniejszym odpadzie.
Rozważmy praktyczny przykład. Budujesz zestaw szafek kuchennych i potrzebujesz 24 elementów — ścianek bocznych, półek, tyłów i frontów — w trzech różnych grubościach materiału: 18 mm sklejki na korpusy, 6 mm płyty pilśniowej na tyły oraz 16 mm melaminy na półki. Każdy z materiałów dostępny jest w standardowych arkuszach 2440 × 1220 mm (8 × 4 ft).
Ręczne rozmieszczenie 24 elementów w trzech materiałach na papierze zajmuje 30–60 minut, a nawet doświadczony stolarz marnuje przy tym zwykle 15–25% powierzchni płyty. Optymalizator wykonuje tę samą pracę w mniej niż 5 sekund i zwykle osiąga 5–12% odpadu — oszczędzając jedną lub dwie całe płyty przy projekcie tej wielkości.
Matematycznie jest to wariant problemu pakowania w kontenery 2D (2D bin packing problem), klasyfikowanego jako NP-trudny. Oznacza to, że nie istnieje znany algorytm gwarantujący absolutnie najlepsze rozwiązanie w rozsądnym czasie dla dużych zbiorów danych. Zamiast tego optymalizatory korzystają ze strategii heurystycznych — inteligentnych skrótów, które szybko znajdują doskonałe (niemal optymalne) rozwiązania. Dobra wiadomość: nowoczesne heurystyki osiągają wynik w granicach 1–3% od teoretycznego optimum przy typowych projektach stolarskich, co jest wynikiem znacznie lepszym, niż jest w stanie osiągnąć ręcznie człowiek.
Ta koncepcja ma zastosowanie uniwersalnie, w wielu branżach. Producenci mebli optymalizują sklejkę i MDF. Zakłady szklarskie optymalizują panele okienne. Warsztaty metalowe optymalizują blachy stalowe do cięcia plazmowego CNC. Materiały i maszyny są różne, ale leżąca u podstaw matematyka — dopasowywanie prostokątów do prostokątów przy minimalnym odpadzie — jest identyczna. Ten przewodnik obejmuje wszystko, od podstaw po zaawansowane techniki, z odnośnikami do szczegółowych materiałów na każdy konkretny temat.
Kluczowe pojęcia, które warto znać
Zanim przejdziemy do algorytmów i oprogramowania, oto pojęcia, na które trafisz w każdym optymalizatorze listy cięć:
Płyty standardowe (Stock Sheets)
Materiał surowy, z którego wycinasz elementy. Standardowe rozmiary płyt różnią się w zależności od regionu i materiału — 2440 × 1220 mm (8 × 4 ft) w Ameryce Północnej, 2800 × 2070 mm w większości Europy oraz 1525 × 1525 mm (5 × 5 ft) w części Azji. Znajomość lokalnych rozmiarów standardowych to pierwszy krok w każdej optymalizacji, dlatego zajrzyj do naszego przewodnika po standardowych rozmiarach płyt, aby znaleźć pełne zestawienie według materiału i regionu. Możesz też dodać rozmiary niestandardowe — na przykład resztki z poprzednich projektów — jako dostępny zapas.
Elementy (Parts / Pieces)
Poszczególne komponenty, których potrzebujesz. Każdy element ma długość, szerokość, ilość, a opcjonalnie także przypisanie materiału, kierunek włókien i specyfikację obrzeża.
Szerokość rzazu (Saw Kerf)
Szerokość materiału usuwanego przez ostrze piły — typowo 2,5–4 mm dla pił stołowych i 5–8 mm dla niektórych pił panelowych. Ta niewielka wartość szybko się sumuje: 10 przecięć piłą o rzazie 3 mm usuwa 30 mm użytecznego materiału. Dobry optymalizator uwzględnia rzaz między każdym sąsiadującym cięciem. Błędne ustawienie rzazu to jedna z najczęstszych przyczyn zbyt małych elementów — nasz przewodnik po szerokości rzazu wyjaśnia, jak zmierzyć ostrze i ustawić właściwą wartość.
Kierunek włókien (Grain Direction)
Gdy liczy się estetyka panelu — na przykład widoczne fronty szafek czy blaty mebli — elementy muszą być zorientowane tak, aby słoje drewna biegły w określonym kierunku. Ogranicza to możliwość rotacji i zwykle zwiększa odpad o 5–15%, ale zapewnia spójność wizualną. Wiedza o tym, kiedy blokować kierunek włókien, a kiedy pozwolić na swobodną rotację, to kluczowa umiejętność — przeczytaj nasz szczegółowy artykuł o kierunku włókien w cięciu paneli, aby poznać praktyczne wskazówki. Funkcja kierunku włókien CutPlan obsługuje to automatycznie dla każdego elementu z osobna.
Obrzeże (Edge Banding)
Cienki pasek materiału (PVC, fornir lub ABS) naklejany na widoczne krawędzie panelu, aby nadać im wykończony wygląd. Obrzeże ma własną grubość (typowo 0,5–2 mm), która nieznacznie zmienia rzeczywiste wymiary elementu. Jeśli stosujesz grube obrzeże (1 mm i więcej), optymalizator musi to uwzględnić, aby uniknąć elementów, które nie będą pasować po nałożeniu obrzeża. Nasz przewodnik po obrzeżach omawia rodzaje, metody aplikacji oraz to, jak grubość obrzeża wpływa na twoją listę cięć.
Resztki i odpady użytkowe (Offcuts and Remnants)
Pozostałości z wcześniejszych cięć, które mogą być na tyle duże, by dało się je jeszcze wykorzystać. Dodanie resztek jako dostępnego zapasu to jeden z najprostszych sposobów na poprawę wydajności. Śledź je, opisuj wymiarami i rodzajem materiału, i wprowadzaj z powrotem do kolejnej optymalizacji. Systematyczne podejście może obniżyć koszty materiałów nawet o 10–20% w dłuższym okresie — zajrzyj do naszego przewodnika po zarządzaniu resztkami, aby poznać kompletny sposób ich śledzenia.
Jak działają algorytmy optymalizacji listy cięć
Oprogramowanie optymalizacyjne nie rozmieszcza elementów na płytach losowo. Stosuje uporządkowane strategie, testując wiele układów i wybierając najlepszy z nich. Oto główne podejścia:
First Fit Decreasing (FFD)
Najprostsza heurystyka. Sortuje wszystkie elementy od największego do najmniejszego, a następnie umieszcza każdy z nich na pierwszej płycie, na której się zmieści. Jest szybka — zwykle poniżej 100 milisekund nawet dla setek elementów — i daje rozsądne wyniki. Rzadko osiąga jednak optymalne upakowanie, ponieważ nie bierze pod uwagę, że kolejne elementy mogłyby lepiej pasować przy innym rozmieszczeniu wcześniejszych. Można traktować ją jako algorytm zachłanny: dobry na każdym pojedynczym kroku, ale pomijający szerszy obraz.
Best Fit
Zamiast umieszczać element na pierwszej dostępnej płycie, Best Fit znajduje płytę, na której element pozostawia najmniej wolnej przestrzeni. Zwykle pozwala to pełniej zapełnić płyty, zmniejszając liczbę częściowo wykorzystanych arkuszy. Poprawa względem FFD wynosi zwykle 2–5% mniej odpadu, przy pomijalnym koszcie czasowym. Best Fit to dobry wybór domyślny dla prostych projektów liczących poniżej 20 elementów.
Cięcie gilotynowe (Guillotine Cutting)
To ograniczenie, a nie strategia. Cięcia gilotynowe muszą przechodzić w całości od jednej krawędzi do drugiej — nie można wyciąć prostokąta ze środka płyty. To praktyczny wymóg dla pił stołowych i panelowych, w których ostrze przechodzi przez cały panel. Większość optymalizatorów zorientowanych na warsztat wymusza ograniczenia gilotynowe, ponieważ tak wyglądają rzeczywiste cięcia na tych maszynach. Szczegółowe porównanie tego, jak cięcie gilotynowe i swobodne różnią się w praktyce, znajdziesz w naszym przewodniku cięcie gilotynowe a cięcie swobodne.
Cięcie swobodne / Nesting
Elementy mogą być umieszczone w dowolnym miejscu płyty, w tym w przestrzeniach wymagających cięć nieprzelotowych. Rozwiązanie to stosuje się we frezarkach CNC i wycinarkach laserowych, gdzie głowica tnąca może zaczynać i kończyć pracę w dowolnym punkcie. Nesting daje ciaśniejsze układy z mniejszym odpadem, ale rezultaty sprawdzają się wyłącznie na maszynach CNC. Jeśli wahasz się między cięciem ręcznym a nestingiem CNC, nasze porównanie nesting CNC a ręczna lista cięć rozkłada na czynniki pierwsze koszty, wydajność i wymagania sprzętowe.
Optymalizacja wielostrategiowa
Najlepsze narzędzia — w tym CutPlan — nie polegają na jednym algorytmie. Zamiast tego uruchamiają wiele strategii równolegle (CutPlan testuje 148 różnych podejść) i zwracają wynik z najmniejszym odpadem. Takie podejście „turniejowe" konsekwentnie przewyższa wyniki pojedynczej heurystyki, ponieważ różne strategie sprawdzają się najlepiej przy różnych zestawach elementów. Projekt z wieloma podobnymi, małymi elementami może upakować się najlepiej jedną metodą, podczas gdy projekt z kilkoma dużymi i wieloma małymi elementami może skorzystać na zupełnie innej strategii. Uruchamiając je wszystkie i wybierając zwycięzcę, otrzymujesz to, co najlepsze z każdego podejścia, bez konieczności rozumienia, który algorytm jest najlepszy dla twojego konkretnego przypadku.
| Strategia | Szybkość | Odpad | Gilotyna? | Najlepsza dla |
|---|---|---|---|---|
| First Fit Decreasing | Bardzo szybka | 12–20% | Tak | Szybkie szacunki |
| Best Fit | Szybka | 10–16% | Tak | Proste projekty |
| Gilotyna rekursywna | Średnia | 6–12% | Tak | Piła stołowa / panelowa |
| Nesting swobodny | Średnia | 4–8% | Nie | Frezarki CNC |
| Wielostrategiowa (148) | 1–5 sek | 5–10% | Obie | Wszystkie zastosowania |
Materiały, które korzystają na optymalizacji cięcia
Optymalizacja listy cięć nie ogranicza się do stolarstwa. Każda branża, w której tnie się prostokątne elementy z płaskiego materiału płytowego, korzysta z tego samego podejścia.
Drewno i płyty drewnopochodne
Najczęstszy przypadek zastosowania. Sklejka, MDF, płyta wiórowa laminowana melaminą, OSB i płyta pilśniowa są powszechnie używane w meblarstwie, stolarce meblowej, produkcji regałów i budownictwie. Kierunek włókien i obrzeże to ograniczenia specyficzne dla drewna, które dobry optymalizator obsługuje natywnie. Jeśli pracujesz konkretnie ze sklejką przy projekcie meblowym, nasz samouczek optymalizacji cięcia sklejki przeprowadzi cię przez cały proces, od projektu po warsztat.
Szkło
Szkło architektoniczne, lustra, panele prysznicowe i blaty. Cięcie szkła różni się od cięcia drewna pod kilkoma istotnymi względami — rzaz jest praktycznie zerowy (metoda naciecie-i-złamanie), szkło powlekane ma ograniczenie orientacji podobne do kierunku włókien, a minimalne rozmiary resztek mają znaczenie, ponieważ małe odpady szklane są kruche i niebezpieczne w obsłudze. Nasz przewodnik po optymalizacji cięcia szkła omawia specyficzne ustawienia i techniki.
Metal
Blacha, aluminiowe panele kompozytowe (ACM), płyty stalowe i arkusze miedzi. Cięcie metalu najczęściej odbywa się laserem lub plazmą CNC, więc zastosowanie ma nesting (cięcie swobodne). Rzaz różni się istotnie w zależności od procesu — 0,2 mm dla lasera światłowodowego, 2–3 mm dla plazmy, 1–2 mm dla wodnego strumienia tnącego. Materiał metalowy kosztuje 2–10 $ i więcej za kilogram, co czyni optymalizację szczególnie wartościową. Nasz przewodnik po nestingu blachy omawia zagadnienia CNC oraz oszczędności kosztowe dla zakładów produkcyjnych.
Inne materiały
Płyty akrylowe i poliwęglanowe, płyta piankowa, panele kompozytowe, płytki ceramiczne, a nawet tkaniny (cięcie z rolki). Matematyka optymalizacji jest taka sama — różnią się tylko ograniczenia. Akryl na przykład wymaga dużej uwagi przy orientacji folii ochronnej i ma tendencję do pękania, gdy elementy są zbyt cienkie. Płytki ceramiczne wymagają odpowiednich odstępów na fugi. W każdym przypadku podstawowe podejście jest identyczne: wprowadź elementy, zdefiniuj zapas materiału, ustaw ograniczenia specyficzne dla materiału i pozwól algorytmowi zająć się układem.
Ile płyt będziesz potrzebować?
Jedno z pierwszych pytań w każdym projekcie: ile materiału muszę kupić? Odpowiedź zależy od wymiarów elementów, rozmiarów płyt, rzazu oraz tego, czy kierunek włókien jest wymuszony.
Grube oszacowanie polega na obliczeniu łącznej powierzchni wszystkich elementów, podzieleniu jej przez powierzchnię płyty i dodaniu 10–15% na odpad i rzaz. Ta metoda często jednak zaniża wynik — elementy nie pakują się idealnie, rzaz sumuje się przy każdym cięciu, a ograniczenia kierunku włókien uniemożliwiają optymalną rotację.
Na przykład projekt z 20 elementami o łącznej powierzchni 4,5 m² materiału może wydawać się wymagać 2 standardowych płyt (każda po 2,98 m² = 5,96 m² łącznie). Jednak po uwzględnieniu rzazu, kierunku włókien i niedoskonałości pakowania, prawdopodobnie potrzebne będą 3 płyty. Optymalizator oblicza dokładną liczbę, faktycznie uruchamiając układ — eliminując zgadywanie.
Aby poznać metodę krok po kroku do szacowania liczby płyt przed zakupem, wraz ze wzorem uwzględniającym czynniki odpadu, zajrzyj do naszego przewodnika po kalkulatorze liczby płyt. Szybka optymalizacja przed wyjazdem do składu materiałów może zapobiec zarówno przepłaceniu (zbędnie zakupiony materiał), jak i niedokupieniu (strata czasu na drugą wizytę).
Wybór odpowiedniego oprogramowania
Rynek optymalizatorów list cięć znacząco się rozrósł. W 2026 roku masz do wyboru dziesiątki opcji, od darmowych narzędzi społecznościowych po profesjonalne oprogramowanie produkcyjne kosztujące tysiące dolarów. Wybór odpowiedniego zależy od złożoności projektu, budżetu i sposobu pracy. Oto kluczowe decyzje:
Online kontra desktop: Największą decyzją architektoniczną jest to, czy skorzystać z optymalizatora webowego, czy z oprogramowania desktopowego. Narzędzia online, takie jak CutPlan, działają na dowolnym urządzeniu — komputerze, Macu, tablecie, telefonie — bez instalacji i z automatycznymi aktualizacjami. Narzędzia desktopowe, takie jak edycja społecznościowa MaxCut, działają offline, ale zwykle tylko na Windows i wymagają ręcznej aktualizacji. Trend w 2026 roku wyraźnie zmierza w stronę narzędzi webowych — oferują one synchronizację między urządzeniami, automatyczne kopie zapasowe i zerową konfigurację. Nasze porównanie optymalizatora online i desktopowego omawia pełne kompromisy, które pomogą ci podjąć decyzję.
Dostęp mobilny: Jeśli chcesz planować cięcia w składzie materiałów, mieć podgląd układu przy pile w warsztacie, albo przejrzeć projekt siedząc na kanapie, optymalizator dostosowany do urządzeń mobilnych jest niezbędny. Responsywne narzędzia webowe działają na dowolnym telefonie czy tablecie — możesz nawet dodać CutPlan do ekranu głównego jako progresywną aplikację webową (PWA), aby uzyskać wrażenie korzystania z aplikacji bez pobierania czegokolwiek ze sklepu. Twoje projekty synchronizują się automatycznie między telefonem, tabletem i komputerem, gdy jesteś zalogowany.
Integracja z CAD: Jeśli projektujesz w SketchUp, AutoCAD lub Fusion 360, możesz połączyć projektowanie z optymalizacją. Wyeksportuj listę elementów jako CSV z programu projektowego i zaimportuj ją bezpośrednio do optymalizatora — bez ręcznego przepisywania wymiarów. Darmowa wtyczka OpenCutList do SketchUp wydobywa elementy wraz z wymiarami, przypisaniami materiałów, a nawet kierunkiem włókien. Nasz przewodnik po integracjach omawia pełny przepływ pracy od SketchUp do optymalizatora oraz inne połączenia z CAD.
Narzędzia poziomu produkcyjnego: Profesjonalne zakłady stolarskie i produkcyjne często korzystają ze zintegrowanego oprogramowania łączącego projektowanie z cięciem, takiego jak PolyBoard + OptiCut, Cabinet Vision czy KCD Software. Kosztują one 500–5000 $ i więcej, i obejmują projektowanie, generowanie listy cięć oraz integrację z maszynami w jednym pakiecie. Dla większości hobbystów i małych warsztatów połączenie darmowego narzędzia projektowego (SketchUp) i dedykowanego optymalizatora (CutPlan) daje 90% takiego samego rezultatu za ułamek kosztu.
Bezpośrednie porównanie czołowych narzędzi — w tym CutPlan, OptiCutter, CutList Optimizer, MaxCut i CutListEvo — znajdziesz w naszym zestawieniu najlepszego oprogramowania do optymalizacji list cięć. Jeśli chcesz zacząć od darmowej opcji, nasz przewodnik po darmowym optymalizatorze listy cięć pokazuje, co możesz osiągnąć bez wydania ani grosza.
Układ ręczny a oprogramowanie optymalizacyjne
Nie każdy projekt wymaga oprogramowania. Oto praktyczne porównanie, które pomoże ci podjąć decyzję:
| Czynnik | Układ ręczny | Oprogramowanie optymalizacyjne |
|---|---|---|
| Liczba elementów | 1–8 elementów | Dowolna |
| Liczba płyt | 1–2 płyty | Dowolna |
| Czas planowania | 15–60 minut | Poniżej 30 sekund |
| Typowy odpad | 15–25% | 5–12% |
| Wiele materiałów | Bardzo trudne | Automatyczne |
| Uwzględnianie rzazu | Często pomijane | Zawsze obliczane |
| Powtarzalność | Za każdym razem od zera | Zapisz i uruchom projekt ponownie |
| Koszt | Darmowe (twój czas) | Dostępny darmowy plan, Pro za 29 $/mies. |
Zasada praktyczna: Jeśli twój projekt ma więcej niż 8 elementów lub obejmuje więcej niż 2 płyty, oprogramowanie zaoszczędzi ci czasu i materiału. Próg opłacalności jest zaskakująco niski — nawet jedna oszczędzona płyta na projekcie weekendowym zwraca koszt miesięcznej subskrypcji Pro. Jeśli rozważasz różne opcje, zobacz, jak CutPlan wypada w porównaniu z OptiCutter oraz CutList Optimizer.
Rozumienie procentu odpadu
Podczas przeglądania wyników optymalizacji procent odpadu to kluczowy wskaźnik. Oto jak go interpretować:
- Poniżej 5% odpadu: Doskonały wynik. Typowy dla projektów z wieloma elementami o podobnych rozmiarach, które pakują się ciasno, lub gdy optymalizator może swobodnie obracać większość elementów.
- 5–12% odpadu: Dobry wynik. To normalny zakres dla większości rzeczywistych projektów z ograniczeniami kierunku włókien i mieszanymi rozmiarami elementów.
- 12–20% odpadu: Akceptowalny wynik dla małych projektów z niewieloma elementami, gdzie ostatnia płyta jest nieuchronnie niedostatecznie wykorzystana. Rozważ dodanie elementów z innego projektu, aby zapełnić pozostałą przestrzeń.
- Powyżej 20% odpadu: Sprawdź dane wejściowe. Częste przyczyny: zbyt wiele elementów z zablokowanym kierunkiem włókien, niewłaściwy rozmiar płyty lub elementy nieznacznie większe niż połowa wymiaru płyty (tworzące duże, bezużyteczne pasy).
Pamiętaj, że procent odpadu jest liczony dla całego projektu, a nie dla pojedynczej płyty. Twoja ostatnia płyta niemal zawsze będzie miała wyższy odpad niż pozostałe — to normalne. Liczy się łączny odpad we wszystkich płytach. Jeśli chcesz zmniejszyć odpad na tej ostatniej płycie, rozważ dodanie elementów z przyszłego projektu lub wycięcie kilku uniwersalnych elementów pomocniczych (podpórki do półek, materiał na przyrządy, elementy próbne), aby wypełnić pozostałą przestrzeń.
Krok po kroku: optymalizacja listy cięć
Oto kompletny przepływ pracy od początku projektu do warsztatu. Poniższe kroki wykorzystują CutPlan jako narzędzie referencyjne, ale proces ma zastosowanie do dowolnego optymalizatora. Jeśli wolisz bardziej szczegółowy przewodnik ze zrzutami ekranu i przykładem prawdziwego projektu, zajrzyj do naszego samouczka optymalizatora listy cięć krok po kroku.
1. Zmierz i spisz wszystkie elementy
Stwórz listę każdego elementu: etykietę, długość, szerokość, ilość i materiał. Bądź precyzyjny — błąd 1 mm na elemencie, który występuje 8 razy, sumuje się do 8 mm łącznej niedokładności. Używaj jednolitych jednostek w całym projekcie (mm to standard przy pracy wymagającej precyzji; cale sprawdzają się dobrze u stolarzy w Ameryce Północnej). Przy projektach kuchennych i zabudowie na wymiar skorzystaj z listy kontrolnej komponentów szafek, aby nie pominąć tyłów, listew wyrównawczych czy cokołów.
2. Zdefiniuj swoje płyty
Dodaj rozmiary płyt, które planujesz kupić lub już masz pod ręką. Rozmiary standardowe różnią się w zależności od regionu:
- Ameryka Północna: 4 × 8 ft (1220 × 2440 mm)
- Europa: 2800 × 2070 mm lub 2440 × 1220 mm
- Azja: 1220 × 2440 mm lub 1525 × 1525 mm
Jeśli masz resztki z poprzednich projektów, dodaj je jako dodatkowy zapas z dokładnymi wymiarami. Pełną listę rozmiarów standardowych według materiału znajdziesz w naszym zestawieniu rozmiarów płyt.
3. Ustaw parametry
Skonfiguruj kluczowe ustawienia wpływające na układ:
- Szerokość rzazu: Zmierz swoje rzeczywiste ostrze (typowo 2,5–4 mm dla pił stołowych). Zobacz nasz przewodnik po rzazie, aby poznać typowe szerokości ostrzy.
- Kierunek włókien: Włącz dla poszczególnych elementów, jeśli estetyka materiału ma znaczenie
- Obrzeże: Zaznacz, które krawędzie wymagają obrzeża, i podaj jego grubość
- Docinanie płyty: Jeśli krawędzie twojej płyty wymagają wyrównania, dodaj margines docinania (5–10 mm na krawędź)
4. Uruchom optymalizator
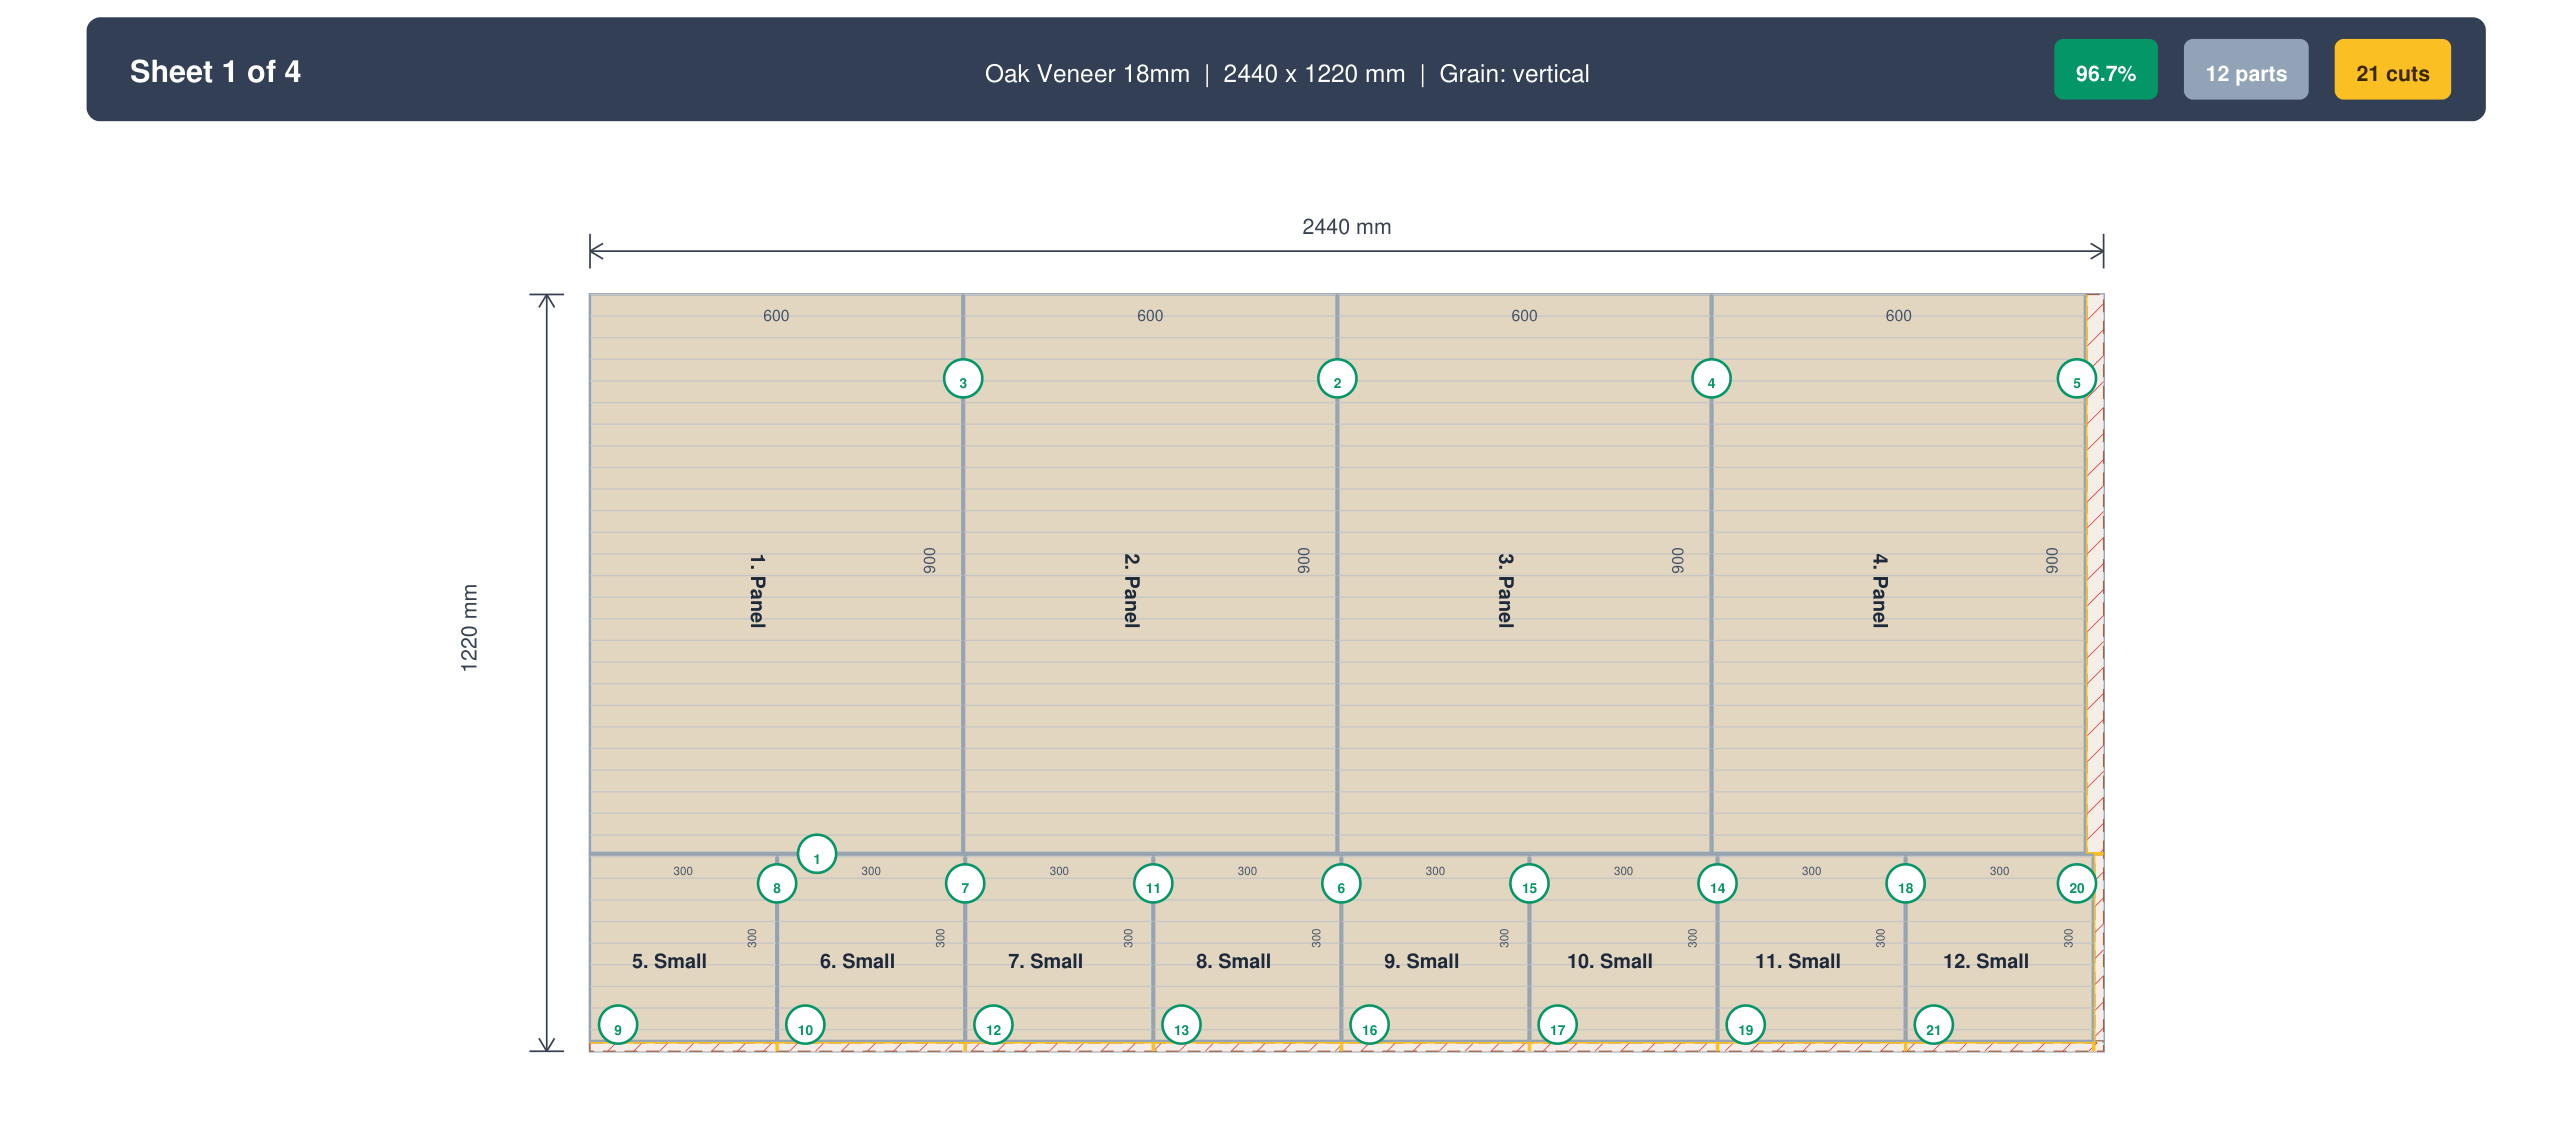
Kliknij Oblicz (lub naciśnij Ctrl+Enter). CutPlan uruchamia 148 strategii w wątku roboczym działającym w tle i zwraca najlepszy wynik w 1–5 sekund, w zależności od złożoności projektu. Wskaźnik postępu pokazuje, która strategia jest właśnie testowana. Po zakończeniu zobaczysz zwycięski układ o najniższym procencie odpadu, wraz z podsumowaniem pokazującym, ile płyt jest potrzebnych i jaki jest ogólny wskaźnik wykorzystania materiału.
5. Sprawdź układ
Przeanalizuj diagram każdej płyty. Sprawdź, czy kierunki włókien są prawidłowe, elementy są logicznie zgrupowane, a procent odpadu jest akceptowalny. Większość projektów powinna osiągać 5–12% odpadu. Jeśli twój odpad przekracza 15%, zastanów się: czy wszystkie blokady kierunku włókien są konieczne? Czy można obrócić jakieś elementy? Czy inny rozmiar płyty spakowałby się lepiej? Czasem zmiana z arkuszy 2440 × 1220 na 2800 × 2070 mm obniża odpad o 5–8%, ponieważ inne proporcje lepiej dopasowują się do twoich konkretnych rozmiarów elementów.
6. Eksportuj do warsztatu
Opcje eksportu zależą od twojego sposobu pracy:
- Arkusze cięcia PDF: Wydrukuj i zabierz do warsztatu. Pokazują każdą płytę z oznaczonymi elementami, wymiarami i kolejnością cięcia.
- CSV: Zaimportuj dane elementów do innego oprogramowania lub sterowników CNC.
- Eksport DXF: Standardowy w branży format CAD dla maszyn CNC. Dostępny w CutPlan Pro.
7. Tnij i śledź resztki
Postępuj według ponumerowanej kolejności cięć na arkuszu cięcia PDF — jest ona zaprojektowana tak, aby każde cięcie powodowało jak najmniejsze zakłócenie pozostałych elementów. Oznacz każdy element w trakcie cięcia, wypisując jego etykietę ołówkiem na spodzie. Po cięciu zmierz i zapisz wszystkie użyteczne resztki. Opisz je materiałem, grubością i wymiarami, i dodaj do swojego zapasu na kolejny projekt. Z czasem ta praktyka znacząco obniża koszty materiałów na projekt. Zajrzyj do naszego przewodnika po zarządzaniu resztkami, aby poznać systematyczne podejście do ich śledzenia.
Częste błędy, których należy unikać
Nawet przy użyciu oprogramowania optymalizacyjnego pewne błędy wprowadzania danych i pomyłki w procesie mogą marnować materiał i czas. Te same schematy widzimy wielokrotnie w tysiącach projektów użytkowników — a wszystkim da się zapobiec. Oto najczęstsze z nich:
- Zapominanie o szerokości rzazu: Ustawienie rzazu na 0 mm daje układy, w których elementy są docinane zbyt małe. Każde cięcie usuwa materiał o szerokości równej ostrzu — przy 20 cięciach z rzazem 3 mm to 60 mm utraconego materiału.
- Blokowanie kierunku włókien na ukrytych elementach: Kierunek włókien ma znaczenie na widocznych powierzchniach (fronty, blaty), ale nie na ukrytych (tyły, wewnętrzne półki). Blokowanie kierunku na każdym elemencie może zwiększyć odpad o 15% bez żadnej korzyści wizualnej.
- Ignorowanie grubości obrzeża: Jeśli nakładasz obrzeże 2 mm na obie długie krawędzie, element trzeba wyciąć o 4 mm węższy od wymiaru docelowego.
- Nieuwzględnianie resztek: Wielu stolarzy ma użyteczne resztki, które nigdy nie trafiają do optymalizatora. Dodanie ich jako zapasu może wyeliminować potrzebę użycia całej płyty.
Wspólny mianownik: wszystkie te błędy zdarzają się zanim klikniesz Oblicz. Optymalizator może pracować wyłącznie na podanych mu danych wejściowych. Sprawdź dokładnie rzaz, ustawienia kierunku włókien, obrzeże i zapas materiału przed uruchomieniem. Pełną listę wraz z rozwiązaniami znajdziesz w naszym przewodniku 5 częstych błędów w listach cięć i jak je naprawić.
Rzeczywiste projekty
Optymalizacja listy cięć ma zastosowanie do projektów każdej skali. Oto jak działa w praktyce w różnych typach projektów:
Szafki kuchenne to jeden z najbardziej materiałochłonnych projektów domowych. Typowa kuchnia wymaga 10–15 szafek, na które składa się 40–80 pojedynczych elementów w 2–3 materiałach (18 mm sklejka na korpusy, melamina na półki, płyta pilśniowa na tyły). Bez optymalizacji możesz potrzebować 12 płyt i zmarnować 150 $ i więcej w materiale; z optymalizacją — 9–10 płyt przy minimalnym odpadzie. Złożoność wynika z zarządzania wieloma typami szafek (dolne, górne, wysokie, narożne) o różnych wymiarach, ale wspólnym materiale. Nasz przewodnik po liście cięć szafek kuchennych zapewnia pełną listę kontrolną elementów, typowe wymiary według typu szafki oraz cały przebieg optymalizacji od pomiaru do warsztatu.
Projekty dla początkujących, takie jak biblioteczki, biurka i szafki na przechowywanie, są idealne do nauki optymalizacji. Nawet prosta biblioteczka z 8–10 elementami korzysta z oprogramowania — zapobiega ono typowemu błędowi początkujących, jakim jest zakup zbyt dużej ilości materiału (lub, co gorsza, zbyt małej i dodatkowa wizyta w sklepie). Krzywa uczenia się wynosi około 5 minut: wprowadź elementy, dodaj zapas, kliknij oblicz. Jeśli dopiero zaczynasz przygodę z cięciem paneli — nie tylko oprogramowaniem, ale samym fizycznym procesem cięcia materiałów płytowych — zacznij od naszego przewodnika dla początkujących w cięciu paneli, który przeprowadza cię przez pierwszy projekt, od wyboru narzędzi po wykonanie ostatniego cięcia.
Małe warsztaty stają przed unikalnymi ograniczeniami — ograniczoną przestrzenią na przechowywanie zapasu, mniejszymi budżetami i często brakiem sprzętu CNC. Optymalizacja ma w tych warunkach jeszcze większe znaczenie, ponieważ każda zmarnowana płyta stanowi większy procent budżetu. Strategie takie jak łączenie projektów, prowadzenie zapasu resztek i kupowanie w powszechnych rozmiarach z czasem się kumulują. Nasz przewodnik optymalizacja materiału w małym warsztacie omawia praktyczne strategie dla warsztatów z ograniczoną przestrzenią, w tym jak zdecydować między zakupem pełnych płyt a gotowo docinanymi panelami ze sklepu.
Zakłady produkcyjne CNC mają inne priorytety: wydajność nestingu, przygotowanie plików DXF oraz ograniczenia specyficzne dla maszyny, takie jak prześwit narzędzia i ścieżki dojazdowe. Jeśli prowadzisz frezarkę CNC, laser lub wycinarkę plazmową, format eksportu ma znaczenie tak samo jak sam układ. Nasze przewodniki eksport DXF dla CNC oraz nesting CNC a ręczne listy cięć omawiają cały przebieg produkcji od optymalizacji do maszyny.
Zarządzanie odpadem i resztkami
Nawet przy idealnej optymalizacji każdy projekt generuje pewien odpad. Różnica między opłacalnym warsztatem a kosztownym leży w tym, co dzieje się z tym odpadem.
Ponowne wykorzystanie resztek to najbardziej efektywna pojedyncza praktyka. Po każdym projekcie zmierz każdą resztkę większą niż 200 × 200 mm (lub jakikolwiek minimalny rozmiar użyteczny w twojej pracy). Opisz ją materiałem, grubością i wymiarami, i przechowuj w miejscu, gdzie łatwo ją znajdziesz. Przed kolejnym projektem wprowadź te resztki jako dostępny zapas w swoim optymalizatorze. Resztka sklejki 600 × 400 mm może okazać się idealnym rozmiarem na półkę — oszczędzając cięcie całej płyty.
Łączenie projektów wzmacnia ten efekt. Jeśli w ten weekend budujesz biurko, a za miesiąc biblioteczkę, zoptymalizuj oba projekty razem. Optymalizator może wpasować małe elementy biblioteczki w obszary odpadu układu biurka, zmniejszając łączną liczbę potrzebnych płyt. Sprawdza się to szczególnie dobrze, gdy projekty korzystają z tego samego materiału i grubości.
Śledzenie odpadu w czasie ujawnia schematy. Jeśli konsekwentnie widzisz 15% i więcej odpadu przy określonych rozmiarach płyt, warto rozważyć przejście na większy lub inaczej proporcjonowany arkusz. Niektóre warsztaty prowadzą prosty arkusz kalkulacyjny z procentem odpadu dla każdego projektu, aby wyłapać takie trendy. Możesz odkryć, że twoje typowe projekty szafek marnują 18% na płytach 2440 × 1220 mm, ale tylko 9% na płytach 2800 × 2070 mm — nieco większe płyty lepiej dopasowują się do standardowych wymiarów szafek.
Ekonomiczne uzasadnienie optymalizacji jest proste. Hobbysta realizujący 4–6 projektów rocznie, ze średnią oszczędnością 50 $ na projekt, odzyskuje 200–300 $ rocznie. Profesjonalny warsztat tnący ponad 20 płyt tygodniowo może zaoszczędzić 5000–15 000 $ rocznie samych kosztów materiałów, nie licząc czasu zaoszczędzonego na planowaniu i redukcji błędów. Zwrot z inwestycji jest niemal zawsze dodatni już po pierwszym projekcie. Kompleksowe podejście do wszystkich strategii ograniczania odpadu znajdziesz w naszym przewodniku 7 sposobów na minimalizację odpadu drewna.
Wskazówki, jak uzyskać lepsze wyniki
- Grupuj według grubości materiału: Nigdy nie mieszaj elementów z 18 mm sklejki z 6 mm płytą pilśniową na tej samej płycie. Używaj przypisań materiału, aby utrzymać je oddzielnie.
- Pozwól na rotację, gdy kierunek włókien nie ma znaczenia: Włączenie rotacji elementów zwykle poprawia wydajność o 10–15%. Blokuj kierunek włókien tylko na widocznych powierzchniach.
- Dokładnie uwzględniaj rzaz: Rzaz 3 mm przy 20 cięciach usuwa 60 mm — niemal 2,5 cala — użytecznego materiału. Zmierz swoje rzeczywiste ostrze, nie zgaduj.
- Dołączaj resztki jako zapas: Ten kawałek 800 × 400 mm z ostatniego projektu może okazać się idealnym rozmiarem na półkę w obecnym.
- Przetestuj obie orientacje płyty: Jeśli twój dostawca oferuje zarówno 2440 × 1220, jak i 1220 × 2440 (pionowo i poziomo), wypróbuj obie. Optymalizator może znaleźć lepsze dopasowanie przy jednej z orientacji.
- Zaokrąglaj w górę liczbę płyt: Zawsze kupuj jedną płytę dodatkowo jako bufor na pomyłki, cięcia próbne i przyszłe naprawy. Taniej jest mieć jedną zbędną płytę niż zrobić drugą wizytę w składzie materiałów.
- Łącz podobne projekty: Jeśli budujesz trzy identyczne biblioteczki, zoptymalizuj wszystkie naraz. Optymalizator może upakować elementy na płytach wydajniej niż trzy oddzielne przebiegi.
- Zapisuj projekty jako szablony: Jeśli regularnie budujesz ten sam typ szafki, zapisz listę elementów jako szablon. Dostosuj ilości i wymiary dla każdego nowego klienta, zamiast zaczynać od zera.
- Uruchamiaj optymalizację przed zakupem materiału: Nie szacuj liczby płyt w głowie. Uruchom najpierw optymalizator, aby dokładnie wiedzieć, ile płyt potrzebujesz. Zapobiega to zarówno nadmiernym zakupom, jak i awaryjnym wizytom w sklepie.
- Uwzględnij obrzeże wcześnie: Jeśli stosujesz grube obrzeże (1–2 mm), uwzględnij je w ustawieniach optymalizacji przed obliczeniem — nie po nim. Poprawki wprowadzane po fakcie prowadzą do elementów, które nie pasują.
Najczęściej zadawane pytania
Czym jest optymalizator listy cięć?
Optymalizator listy cięć to oprogramowanie, które wyznacza najbardziej wydajny sposób wycięcia listy prostokątnych elementów z płyt standardowych, dzięki czemu kupujesz mniej płyt i wyrzucasz mniej materiału. Podajesz mu elementy z ich długością, szerokością, ilością i materiałem oraz rozmiary płyt, które możesz kupić lub już masz, a on zwraca schemat układu dla każdej płyty z ponumerowaną kolejnością cięć. Pod spodem rozwiązuje problem rozkroju 2D, odmianę pakowania w kontenery (bin-packing), która jest NP-trudna, więc praktyczne narzędzia stosują heurystyki: testują wiele rozmieszczeń, uwzględniając rzaz piły między cięciami, kierunek włókien na elementach, które nie mogą się obracać, oraz grubość obrzeża, i zachowują układ z najmniejszym odpadem. Różnica w porównaniu z pracą ręczną jest duża. Rozmieszczenie 24 elementów z trzech materiałów na papierze zajmuje 30–60 minut i zwykle marnuje 15–25% powierzchni płyt; oprogramowanie robi to w mniej niż 5 sekund i zwykle osiąga 5–12% odpadu.
Czy optymalizacja listy cięć to to samo co nesting?
Są powiązane, ale to nie to samo. Nesting umieszcza elementy w dowolnym miejscu płyty, pod dowolnym kątem, i dopuszcza cięcia zaczynające się i kończące w środku płyty, co pasuje do frezarek CNC i wycinarek laserowych, gdzie głowica tnąca porusza się swobodnie. Optymalizacja listy cięć dla warsztatu działa zwykle w ramach ograniczenia gilotynowego: każde cięcie biegnie prosto od jednej krawędzi panelu do drugiej i dzieli go na dwie części, bo tylko tak może pracować pilarka stołowa lub panelowa. To ograniczenie kosztuje nieco wydajności, ale powstały układ da się faktycznie wyciąć na maszynie, którą posiadasz. Nesting daje ciaśniejsze układy i mniej odpadu, lecz plan nestingowy jest bezużyteczny przy pilarce stołowej, bo cięć wewnętrznych, na których się opiera, nie da się na niej wykonać. Praktyczna zasada to dopasować metodę do sprzętu: optymalizacja gilotynowa do pił, swobodny nesting do CNC. Większość optymalizatorów nastawionych na warsztat wymusza cięcia gilotynowe dokładnie z tego powodu.
Czy mogę optymalizować cięcia za darmo?
Tak. CutPlan ma darmowy plan, który działa w przeglądarce bez rejestracji i pokrywa większość potrzeb hobbystów i małych warsztatów: wpisz elementy i materiał, uruchom optymalizację i wyeksportuj arkusz cięcia PDF do warsztatu. Oszczędność jest realna już na tym poziomie, bo oprogramowanie zwykle obniża odpad z 15–25% układu ręcznego do 5–12%, a przy projekcie na 10 płyt ze sklejką po 50–80 $ za płytę daje to rzędu 60–120 $ oszczędności z jednego przebiegu. Użytek profesjonalny dodaje wymagania, które są w płatnym planie: eksport DXF dla maszyn CNC jest dostępny w CutPlan Pro, a plan Pro kosztuje 29 $/mies. Próg opłacalności jest niski, bo nawet jedna płyta zaoszczędzona na weekendowym projekcie opłaca miesiąc abonamentu Pro. Zacznij za darmo, przepuść prawdziwe zlecenie i przejdź wyżej tylko wtedy, gdy trafisz na limit, który kosztuje Cię materiał lub czas.
Czy kierunek włókien wpływa na optymalizację?
Tak, i to znacząco. Gdy kierunek włókien ma znaczenie, na widocznych frontach szafek, blatach mebli czy dowolnej fornirowanej powierzchni, optymalizator musi utrzymać te elementy w stałej orientacji, zamiast obracać je dla wypełnienia luk. Odbiera mu to jedną z głównych swobód pakowania, a typowy koszt to 5–15% więcej odpadu w porównaniu ze swobodną rotacją. Zwykle warto, bo front z poziomymi włóknami obok frontu z pionowymi to widoczna wada, którą da się naprawić tylko przez ponowne wycięcie elementu. Błąd, którego należy unikać, to blokowanie włókien wszędzie. Pleców, den i wewnętrznych półek nikt nigdy nie widzi, a ich zablokowanie może zwiększyć odpad o 15% bez żadnej korzyści wizualnej. Ustawiaj włókna per element: zablokowane na powierzchniach widocznych, swobodne na ukrytych. Włączenie rotacji tam, gdzie włókna nie mają znaczenia, zwykle poprawia wydajność o 10–15%, więc staranne ustawienie per element odzyskuje większość gęstości, którą blokada wszystkiego by zmarnowała.
Ile materiału mogę zaoszczędzić dzięki oprogramowaniu optymalizacyjnemu?
Zwykle tyle, by obniżyć odpad z 15–25% układu ręcznego do 5–12%, które optymalizator osiąga na prawdziwych projektach, co przy zleceniu wielkości kuchni oznacza jedną lub dwie pełne płyty, których nigdy nie kupisz. Wielkość oszczędności zależy od różnorodności i liczby elementów: wiele elementów o zbliżonych rozmiarach pakuje się ciasno, a kilka nietypowych rozmiarów z zablokowanymi włóknami zostawia większe nieużyteczne pasy. W pieniądzach, przy projekcie na 10 płyt ze sklejką po 50–80 $ za płytę, obniżenie odpadu z 20% do 8% oszczędza 60–120 $ na materiałach z jednego przebiegu optymalizacji, który trwa sekundy. W skali roku efekt się kumuluje. Hobbysta budujący 4–6 projektów rocznie przy średniej oszczędności 50 $ na projekt odzyskuje 200–300 $ rocznie, a profesjonalny zakład tnący 20+ płyt tygodniowo może zaoszczędzić 5000–15 000 $ rocznie na samym materiale, nie licząc zaoszczędzonego czasu planowania i unikniętych błędów cięcia.
Jakie materiały mogę optymalizować za pomocą optymalizatora listy cięć?
Dowolny płaski, prostokątny materiał płytowy. W stolarstwie oznacza to sklejkę, MDF, płytę wiórową laminowaną melaminą, OSB i płytę pilśniową. Poza drewnem te same narzędzia obsługują szkło do okien, luster i kabin prysznicowych, blachę, taką jak płyta stalowa i panele kompozytowe z aluminium, a także akryl, poliwęglan, płytę piankową, a nawet płytki ceramiczne. Matematyka optymalizacji jest w każdym przypadku identyczna, dopasowanie prostokątów do prostokątów przy minimalnym odpadzie; zmieniają się jedynie ograniczenia specyficzne dla materiału. Szkło ma praktycznie zerowy rzaz, bo jest nacinane i łamane, ale szkło powlekane ma zasadę orientacji podobną do włókien, a małe pozostałości są kruche i niebezpieczne w obsłudze. Metal cięty laserem lub plazmą używa swobodnego nestingu zamiast cięć gilotynowych, z rzazem zależnym od procesu. Akryl wymaga uwagi na orientację folii ochronnej. Ustaw rzaz, włókna i minimalny rozmiar resztki dla materiału, który tniesz, a ten sam algorytm wygeneruje użyteczny plan.
Czy mogę używać optymalizatora listy cięć na telefonie lub tablecie?
Tak, pod warunkiem że optymalizator jest webowy. Responsywne narzędzie w przeglądarce działa na każdym telefonie lub tablecie bez pobierania ze sklepu z aplikacjami, a CutPlan można dodać do ekranu głównego jako aplikację PWA (Progressive Web App), tak by uruchamiał się na pełnym ekranie z własną ikoną. Wynikają z tego praktyczne zastosowania: policz płyty, stojąc w składzie materiałów, żeby kupić właściwą liczbę, trzymaj schemat cięcia otwarty na tablecie obok piły zamiast wydruku albo naszkicuj projekt z kanapy, żeby sprawdzić, czy jest wykonalny, zanim gdziekolwiek pojedziesz. Twoje projekty synchronizują się automatycznie między telefonem, tabletem i komputerem, gdy jesteś zalogowany, więc możesz zacząć wpisywać elementy na telefonie i skończyć na większym ekranie. Główna ostrożność na małym ekranie dotyczy wprowadzania danych: upewnij się, że rzaz jest ustawiony, i rzuć okiem na listę elementów przed obliczeniem. Nasz przewodnik po optymalizatorze mobilnym omawia konfigurację krok po kroku.
Jak zaimportować elementy ze SketchUp do optymalizatora listy cięć?
Skorzystaj z darmowej wtyczki OpenCutList do SketchUp. Odczytuje ona Twój model i wydobywa każdy element z jego wymiarami, przypisanym materiałem i kierunkiem włókien, co usuwa najbardziej podatny na błędy krok całego procesu, czyli ręczne przepisywanie liczb. Wyeksportuj tę listę elementów jako CSV, a następnie zaimportuj CSV do CutPlan lub innego optymalizatora, który go przyjmuje, sprawdź, czy nazwy materiałów i grubości przeszły tak, jak oczekujesz, i uruchom optymalizację. Ten sam pomost działa z innymi narzędziami projektowymi: AutoCAD i Fusion 360 również potrafią wyeksportować listę elementów jako CSV do bezpośredniego importu, więc projekt pozostaje jedynym źródłem prawdy, a optymalizator zajmuje się tylko układem. Praktyczna wskazówka to konsekwentne nazywanie materiałów w modelu przed eksportem, bo element oznaczony nieco inną nazwą materiału trafia do osobnej grupy i może zostać zoptymalizowany na niewłaściwej płycie. Nasz przewodnik po integracjach omawia pełny przebieg pracy.
Czy powinienem korzystać z optymalizatora online, czy desktopowego?
Dla większości użytkowników lepszym wyborem jest optymalizator online. Narzędzia webowe, takie jak CutPlan, działają na każdym urządzeniu z przeglądarką, czy to PC, Mac, telefon czy tablet, nie wymagają instalacji, aktualizują się automatycznie i trzymają Twoje projekty dostępne wszędzie tam, gdzie się logujesz. Narzędzia desktopowe, takie jak MaxCut Community Edition, działają w pełni offline, co jest ich prawdziwą zaletą, ale zwykle są tylko na Windows i zależą od ręcznych aktualizacji, więc użytkownik Maca albo zakład, który chce sprawdzić układ na telefonie, zostaje na lodzie. Wybierz desktop, jeśli Twój warsztat nie ma stabilnego internetu albo Twoja polityka zabrania przechowywania danych projektów online; w niemal każdym innym przypadku wybierz online. Trend w 2026 roku wyraźnie idzie w stronę narzędzi webowych dokładnie z tego powodu: synchronizacja między urządzeniami, automatyczne kopie zapasowe i zerowa konfiguracja. Zobacz nasze porównanie online kontra desktop, by poznać pełne kompromisy, w tym zachowanie offline i własność danych.
Jak odczytać arkusz cięcia PDF?
Arkusz cięcia PDF to schemat każdej płyty standardowej z każdym elementem narysowanym na swoim miejscu, opisanym i zwymiarowanym, wraz z ponumerowaną kolejnością cięć. Czytaj go płyta po płycie. Zacznij od podsumowania, żeby potwierdzić, ile płyt potrzebuje zlecenie i jaki jest łączny procent odpadu, a potem przechodź po kolei przez numery na każdym schemacie: kolejność jest tak ułożona, by każde cięcie uwalniało elementy przy jak najmniejszym zakłóceniu kawałków wciąż leżących na płycie, co na pilarce stołowej zwykle oznacza najpierw długie cięcia wzdłużne, a potem cięcia poprzeczne na każdym pasie. W trakcie cięcia zapisuj ołówkiem etykietę elementu ze schematu na spodzie każdego kawałka, żeby nic nie pomieszało się przy montażu. Gdy płyta jest skończona, zmierz pozostałe resztki i zanotuj ich materiał, grubość i wymiary na następny projekt. Nasz przewodnik po arkuszach cięcia PDF szczegółowo wyjaśnia każdy element.
Czytaj dalej
Ten przewodnik obejmuje podstawy optymalizacji listy cięć, od pojęć po praktykę warsztatową. Poznaj poniższe materiały, aby zgłębić konkretne tematy:
- Wypróbuj CutPlan za darmo — bez rejestracji, zoptymalizuj swoją pierwszą listę cięć w mniej niż 60 sekund
- Samouczek krok po kroku — kompletny przewodnik dla początkujących, od pierwszego elementu po wyeksportowany arkusz cięcia
- Porównanie najlepszego oprogramowania — bezpośrednie porównanie wszystkich głównych narzędzi
- Przewodnik po szafkach kuchennych — kompletna lista cięć dla pełnego projektu kuchni
- 7 sposobów na minimalizację odpadu — praktyczne wskazówki wykraczające poza optymalizację programową
- Porównaj CutPlan z OptiCutter — bezpośrednie porównanie funkcji
Gotowy, aby zoptymalizować swoją listę cięć?
Darmowy, działający w przeglądarce, bez instalacji. Wklej swoje elementy i uzyskaj zoptymalizowany układ w kilka sekund.
Otwórz optymalizator →