Rzaz wyjaśniony: dlaczego ma znaczenie dla Twojej listy cięć

Rzaz piły to szerokość materiału, którą ostrze zamienia w trociny przy każdym przejściu, dlatego cięcie nigdy nie ma zerowej szerokości. W przypadku większości ostrzy stolarskich rzaz wynosi 2,0–3,2mm (mniej więcej 3/32"–1/8"): dokładna wartość zależy od korpusu ostrza oraz od tego, jak bardzo rozstawione są jego zęby. Brzmi to jak drobiazg, ale to najczęściej pomijana liczba w liście cięć. Zignoruj rzaz 3mm na kilkudziesięciu cięciach, a możesz po cichu stracić cały element, a nawet cały arkusz, bez żadnego pomiaru, który wyglądałby źle.
Ten poradnik wyjaśnia, czym naprawdę jest rzaz, jakie są rzeczywiste szerokości rzazu dla każdego popularnego narzędzia, pokazuje na przykładzie, jak niewielka liczba kosztuje cały arkusz, jak zmierzyć własne ostrze oraz jak poprawnie ustawić rzaz, aby lista cięć pozostała wiarygodna.
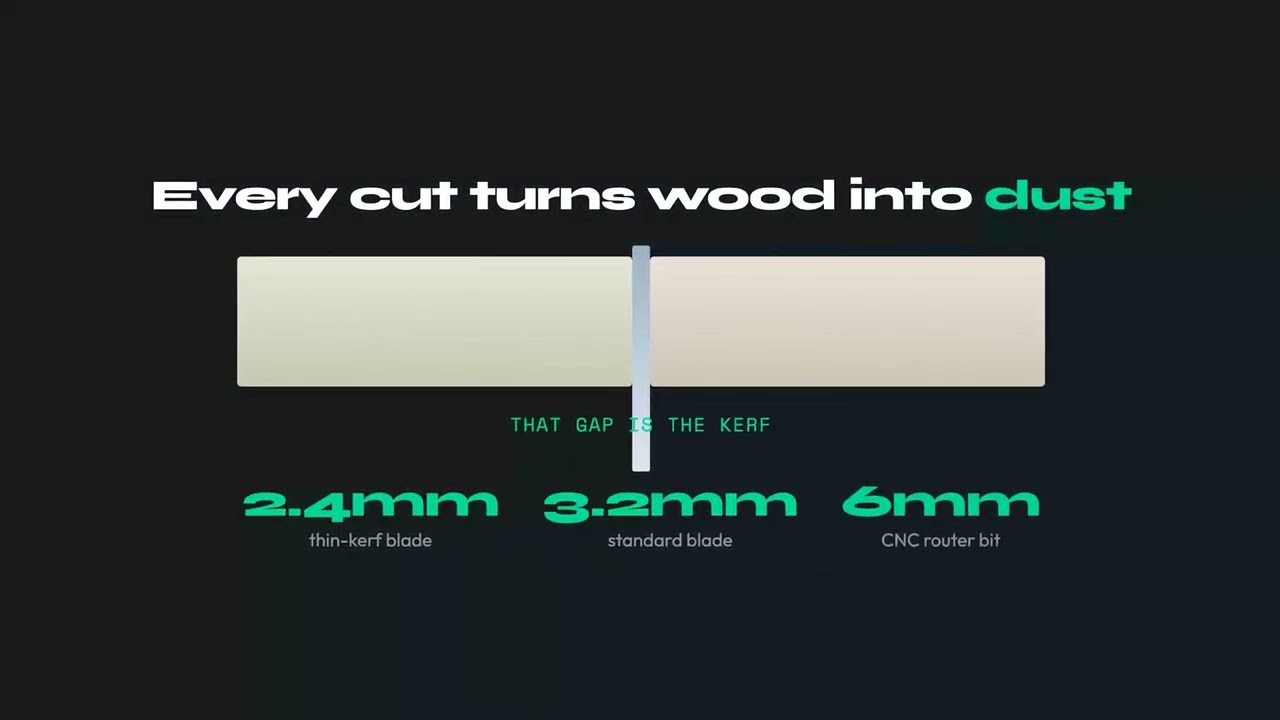
Czym jest rzaz piły?
Gdy ostrze przechodzi przez płytę, nie dzieli jej po prostu na dwa kawałki. Ściera cienki kanał materiału i wyrzuca go jako pył i wióry. Ten kanał to rzaz, a szerokość kanału to szerokość rzazu. Wszystko, co się w nim znajdowało, znika bezpowrotnie. Nie da się tego odzyskać ani wyciąć dwóch elementów tak, by się nim podzieliły.
Szerokość rzazu wyznaczają dwa czynniki działające razem:
- Grubość tarczy (korpusu): płaski stalowy krążek ostrza, zwykle 1,6–2,4mm w przypadku ostrza pilarki stołowej.
- Rozwarcie zębów: zęby z węglika spiekanego są szersze niż tarcza — są odgięte na zewnątrz albo wystają ponad korpus — dzięki czemu ostrze toruje sobie własną drogę i się nie zacina ani nie przypala. To właśnie zęby wyznaczają rzeczywistą szerokość rowka.
Dlatego rzaz jest zawsze szerszy niż tarcza. Częstym błędem jest odczytanie grubości tarczy z ostrza i wpisanie jej jako rzazu: rzeczywiste cięcie jest o 0,4–0,8mm szersze niż korpus. Rzaz to też zupełnie coś innego niż nacinanie czy rysowanie, gdzie płytkie ostrze usuwa niewiele materiału albo wcale, oraz niż laser, który odparowuje zaledwie ułamek materiału.
Szerokości rzazu według narzędzia: tabela referencyjna
Rzaz różni się bardziej, niż większość ludzi się spodziewa — od ułamka milimetra przy precyzyjnej japońskiej pile pociągowej do niemal 5mm przy przemysłowej pile belkowej. Poniższe zakresy to rzeczywiste wartości, wokół których warto planować. Przed cięciem na styk zawsze zmierz własne ostrze, ale to solidny punkt wyjścia.
| Narzędzie / ostrze | Typowy rzaz (mm) | Typowy rzaz (cal) |
|---|---|---|
| Pilarka stołowa, pełny rzaz (10") | 3,0–3,2mm | ~1/8" |
| Pilarka stołowa, ostrze cienkotnące | 2,0–2,4mm | ~3/32" |
| Pilarka tarczowa (7-1/4") | 2,2–3,2mm | ~3/32"–1/8" |
| Pilarka prowadnicowa / zagłębiająca | 1,8–2,4mm | ~1/16"–3/32" |
| Ukosownica / pilarka kątowa | 2,4–3,2mm | ~3/32"–1/8" |
| Wyrzynarka | 1,5–2,5mm | ~1/16"–3/32" |
| Pilarka taśmowa (przecinanie wzdłużne / wąskie ostrze) | 0,8–1,8mm | ~1/32"–1/16" |
| Japońska piła pociągowa / precyzyjna piła ręczna | 0,3–0,6mm | ~1/64"–1/32" |
| Przemysłowa pilarka formatowa / belkowa (ostrze główne) | 3,5–4,8mm | ~9/64"–3/16" |
| Ostrze rylcowe pilarki formatowej | dopasowane do ostrza głównego, nieznacznie szersze | - |
| Frez CNC (1/8" / 3mm) | 3,0–3,2mm | 1/8" |
| Frez CNC (1/4" / 6mm) | 6,0–6,4mm | 1/4" |
| Wycinarka laserowa (cienka sklejka) | 0,1–0,4mm | pomijalny |
Dwie pozycje zaskakują ludzi. Frez CNC nie ma ostrza piły, ale usuwa rowek równy jego pełnej średnicy, więc frez 6mm ma rzaz 6mm, szerszy niż jakakolwiek piła. Ostrze rylcowe pilarki formatowej wykonuje płytkie nacięcie wstępne od spodu, aby ostrze główne nie wykruszyło laminatu, i jest celowo ustawione nieznacznie szerzej niż ostrze główne, nie węziej. Do obliczeń układu liczy się szerokość ostrza głównego.
Jaki rzaz ustawić dla jakiego materiału
Tabela narzędzi powyżej pokazuje, ile usuwa ostrze. Pytanie, którego ludzie naprawdę szukają, brzmi inaczej: tnę ten oto materiał, jakie ostrze i jaką wartość rzazu zaplanować? Poniżej typowe ustawienia warsztatowe, z wartością do wpisania w pole rzazu w optymalizatorze. Jeśli krój jest na styk, warto raz zmierzyć na skrawku prawdziwego materiału.
| Materiał | Zwykłe ostrze lub narzędzie | Jaki rzaz ustawić | Dlaczego |
|---|---|---|---|
| Melamina, laminowana płyta wiórowa | Pełny rzaz 80T z potrójną zatoczką (TCG), lub pilarka formatowa z ostrzem rylcowym | 3,2mm (1/8") | Sztywna płyta i przejście rylcowe nie dopuszczają do wykruszenia laminatu; cienkie ostrza wibrują w gęstej płycie |
| Sklejka, panele fornirowane | 60 to 80T ATB, pełny lub cienki rzaz | 2,4–3,2mm | Duża liczba zębów daje czysty fornir licowy; cienki rzaz sprawdza się z pilarką prowadnicową |
| MDF, HDF | Pełny rzaz 60T lub więcej | 3,0–3,2mm | Materiał gęsty i ścierny; pełna płyta pracuje spokojniej i bez przegrzewania |
| Drewno lite, cięcie wzdłużne | 24 to 30T płaskie lub ATB; cienki rzaz tylko na mniejszych piłach | 2,4–3,2mm | Mała liczba zębów odprowadza wióry; cienki rzaz tylko gdy piła ma mniej niż 2 HP |
| Drewno lite, cięcie poprzeczne | 60 to 80T ATB, ukosownica lub pilarka stołowa | 2,4–3,2mm | Drobne zęby dają krawędź bez wyrwań; rzaz zależy od posiadanego ostrza |
| Aluminium, metal nieżelazny | TCG, kąt ujemny, ostrze do metali nieżelaznych | 3,0–3,2mm | Kąt ujemny nie pozwala ostrzu wciągać materiału; zawsze pełny rzaz |
| Akryl, poliwęglan, tworzywa | TCG lub drobne ATB, mały kąt; laser dla cienkiej płyty | 2,4–3,2mm piła, 0,1–0,3mm laser | Wolny posuw zapobiega topieniu; rzaz lasera jest na tyle mały, by zaokrąglić do 0 w zgrubnym układzie |
| Tkanina, winyl, skóra (materiały w roli) | Nóż obrotowy, nożyce lub nóż prosty | 0mm | Ostrze rozdziela materiał, nic nie usuwając; ustaw rzaz na zero i zaplanuj odstęp jako zapas na szew |
| Blacha, płyta stalowa | Plazma, laser światłowodowy lub cięcie strumieniem wody | 0,2mm laser, 1–2mm plazma, ~1mm strumień wody | Rzaz zależy od dyszy i grubości; dokładną wartość podaje karta techniczna maszyny |
Zasada jest prosta: gęste lub kruche materiały płytowe wymagają najsztywniejszej płyty, jaką masz, więc zakładaj pełne 3,2mm; drewno lite na skromnej pile to sytuacja, gdzie cienki rzaz się opłaca; a wszystko cięte nożem lub laserem to w praktyce zadanie z zerowym rzazem. W którym wierszu byś nie był, wartość powinna trafić do optymalizatora zanim naciśniesz oblicz, a nie zostać w głowie przy pile.
Jak rzaz się kumuluje: ukryty dodatkowy arkusz
Tu rzaz przestaje być ciekawostką. Załóżmy, że potrzebujesz ośmiu elementów, każdy o długości 305mm, wyciętych ze standardowego arkusza o długości 2440mm.
Na papierze matematyka jest piękna: 8 x 305mm = 2440mm. Arkusz kalkulacyjny, czy dowolna lista cięć ignorująca rzaz, zgłosi jeden arkusz przy zerowym odpadzie. Idealne, dokładne dopasowanie.
Teraz dodaj prawdziwe ostrze. Między ośmioma elementami jest siedem cięć, a każde cięcie zjada 3mm:
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
To o 21mm więcej niż długość arkusza. Ósmy element nie istnieje. Twoje ostrze zamieniło go w 21mm trocin rozproszonych niewidocznie na siedmiu cięciach. W rzeczywistości z jednego arkusza uzyskasz siedem elementów, nie osiem, a nic w Twoim arkuszu kalkulacyjnym Cię o tym nie ostrzegło.
Teraz przeskaluj to do prawdziwego zlecenia. Powiedzmy, że projekt wymaga 32 takich elementów:
- Rzaz zignorowany: 32 / 8 = 4 arkusze.
- Rzaz uwzględniony: 7 na arkusz, więc 32 / 7 = 4,57, co zaokrągla się w górę do 5 arkuszy.
Jeden dodatkowy arkusz, około 25% więcej materiału, z liczby mniejszej niż zapałka. Przy drogiej sklejce z drewna liściastego takie jedno przeoczenie może kosztować więcej niż ostrze premium, dlatego optymalizacja listy cięć sklejki zwraca się już przy pierwszym projekcie. Ten przykład ma charakter poglądowy, ale mechanizm jest dokładnie taki, jak błędy rzazu objawiają się w warsztacie: nigdy jako jeden duży błąd, zawsze jako powolny wyciek, który ujawnia się przy ostatnim cięciu albo ostatnim arkuszu.
Prawdziwy optymalizator stosuje tę samą logikę w dwóch wymiarach, rezerwując rzaz na każdej przerwie między sąsiadującymi elementami na arkuszu, a nie tylko w pojedynczym rzędzie przecięć wzdłużnych. Dlatego ręczny szkic, który „wygląda, jakby się mieścił", tak często się nie mieści. Pełny obraz tego, jak decyzje o rozmieszczeniu współgrają z rzazem, znajdziesz w kompletnym przewodniku po optymalizacji listy cięć, a jeśli zastanawiasz się, jaki materiał kupić, przewodnik po standardowych rozmiarach arkuszy dobrze współgra z planowaniem uwzględniającym rzaz.
Jak zmierzyć rzeczywisty rzaz (nie ufaj etykiecie)
Dane techniczne wydrukowane na ostrzu to punkt wyjścia, nie prawda ostateczna. Naostrzone na nowo ostrze, wymienione zęby, zużyte rozwarcie zębów czy lekko wypaczona tarcza — każde z nich przesuwa rzeczywisty rzaz o kilka dziesiątych milimetra. Pomiar zajmuje dwie minuty i eliminuje całe zgadywanie.
Metoda odejmowania (najdokładniejsza)
- Weź prosty odcinek materiału, który faktycznie tniesz, i zmierz precyzyjnie jego długość cyfrową suwmiarką. Załóżmy, że wskazuje 200,0mm.
- Wykonaj jedno czyste cięcie poprzeczne w pobliżu środka, używając ostrza, którego planujesz używać.
- Zmierz oba powstałe kawałki i zsumuj je. Jeśli razem dają 196,8mm, Twój rzaz wynosi 200,0 - 196,8 = 3,2mm.
- Powtórz dwa lub trzy razy na świeżych odcinkach i uśrednij wyniki. Brakująca liczba to dokładnie tyle materiału, ile usunęło ostrze.
Metoda rowka (szybka kontrola)
Wytnij rowek na część grubości w kawałku odpadu, a następnie zmierz szerokość rowka szczękami suwmiarki. Jest to szybsze, ale mniej wiarygodne, ponieważ ścianki rowka są chropowate, a odczyt zwykle różni się o dziesiątą lub dwie milimetra.
Tak czy inaczej, używaj cyfrowej suwmiarki, nie miary taśmowej. Rzaz mieści się w dziesiątych częściach milimetra, a taśma nie jest w stanie wiarygodnie odróżnić 2,4mm od 3,2mm. Ta różnica to cała gra.
Jak ustawić rzaz w optymalizatorze listy cięć
Optymalizator listy cięć rozmieszcza elementy na arkuszach i rezerwuje przerwę na ostrze między każdą parą sąsiadujących cięć. Ta przerwa to wartość rzazu, którą wpisujesz, więc poprawne jej ustawienie to różnica między układem, który tnie się czysto, a takim, który zostawia Cię z niedoborem w ostatnim rzędzie. Trzy zasady utrzymują to w wiarygodności:
- Wpisz zmierzoną wartość, nie domyślną. Jeśli zmierzyłeś 3,1mm, wpisz 3,1mm.
- Zaokrąglaj w górę, nigdy w dół. Jeśli wahasz się między 3,0 a 3,2mm, użyj 3,2mm. Przeszacowanie zostawia odrobinę dodatkowej przestrzeni między elementami, co jest nieszkodliwe. Niedoszacowanie sprawia, że elementy okazują się nieco za szerokie na swoje miejsce, co odkrywasz dopiero stojąc przy pile z już wyciętym materiałem.
- Ustaw je od nowa przy zmianie ostrza lub maszyny. Ostrze cienkotnące, frez CNC i przemysłowa pilarka formatowa to trzy różne liczby. Nie przenoś jednego ustawienia na wszystkie z nich.
W CutPlan rzaz ustawiasz raz w ustawieniach projektu, a jest on automatycznie stosowany do każdej przerwy na każdym arkuszu, więc wydrukowane wymiary elementów pozostają dokładne, a liczba arkuszy jest rzeczywista, a nie optymistyczna. Jeśli Twoim celem jest po prostu poznanie ilości materiału do zakupu, kalkulator liczby arkuszy wykorzystuje tę samą matematykę uwzględniającą rzaz, aby zamienić listę elementów w wiarygodną liczbę arkuszy.
Częste błędy związane z rzazem
- Całkowite pominięcie rzazu. Pułapka idealnego dopasowania: arkusz kalkulacyjny mówi, że elementy pasują idealnie, arkusz materiału się z tym nie zgadza, a ostatni element nigdy nie powstaje.
- Korzystanie z nominalnej lub marketingowej specyfikacji. Opakowanie ostrza często podaje wartość idealną. Używane lub naprawiane ostrze tnie inną szerokość. Zmierz ostrze, które faktycznie posiadasz.
- Mylenie grubości tarczy z rzazem. Rozwarcie zębów sprawia, że rzeczywiste cięcie jest szersze niż stalowy korpus, zwykle o 0,4–0,8mm.
- Zakładanie, że CNC i laser nie mają rzazu. Frez usuwa materiał na całej swojej średnicy, co może być szersze niż jakakolwiek piła. Nawet laser usuwa ułamek milimetra.
- Stosowanie jednej wartości rzazu do każdego narzędzia. Przejście z ostrza pełnego rzazu pilarki stołowej na ostrze cienkotnące lub pilarkę belkową przy pozostawieniu starej wartości zniekształca każdą przerwę.
- Zaokrąglanie w dół, „żeby zaoszczędzić materiał". To działa odwrotnie. Zbyt małe rezerwowanie rzazu nie oszczędza drewna — powoduje, że elementy są za duże, by się zmieścić, i wymusza ponowne cięcie.
Ostrza cienkotnące a ostrza pełnego rzazu
Ostrze cienkotnące (około 2,4mm) usuwa na jedno cięcie około 25% mniej materiału niż ostrze pełnego rzazu (około 3,2mm). Przy zleceniu z 50 cięciami to różnica między utratą 160mm a 120mm przydatnego materiału — oszczędność około 40mm, czyli 1,5 cala — a przy serii drogiej sklejki, w dużym projekcie, może to oznaczać cały arkusz.
| Czynnik | Pełny rzaz (3,2mm) | Cienki rzaz (2,4mm) |
|---|---|---|
| Materiał tracony na cięcie | 3,2mm | 2,4mm |
| Strata przy 50 cięciach | 160mm | 120mm |
| Stabilność cięcia | Doskonała, sztywna tarcza | Dobra, może się uginać w grubym materiale |
| Obciążenie silnika | Normalne | Mniejsze, pomaga słabszym pilarkom |
| Najlepsze do | Prac ogólnych, grubych lub gęstych płyt | Drogiego materiału, długich serii, słabszych pilarek |
Kompromisem jest sztywność: cieńsza tarcza może drgać lub uciekać w grubym, gęstym materiale, więc przy ciężkich płytach na mocnej pilarce nadal wygrywają ostrza pełnego rzazu. Więcej sposobów na ograniczenie strat materiału poza samym ostrzem znajdziesz w artykule o tym, jak minimalizować odpady drewna przy cięciu płyt.
Ustaw rzaz raz, tnij z pewnością
CutPlan rezerwuje dokładny rzaz Twojego ostrza na każdej przerwie każdego arkusza, dzięki czemu wymiary elementów i liczba arkuszy pozostają wiarygodne. Wpisz go raz, a cały układ pozostanie dokładny.
Otwórz optymalizator →Najczęściej zadawane pytania
Czym jest rzaz piły?
Rzaz piły to szerokość materiału, którą ostrze usuwa i zamienia w trociny przy każdym cięciu. Jest szerszy niż korpus ostrza, ponieważ zęby wystają ponad tarczę, rozwarte na przemian w lewo i w prawo, więc gotowy rowek to rozwarcie zębów plus stal, a nie sama stal. W przypadku większości ostrzy stolarskich rzaz wynosi 2,0–3,2mm (około 3/32 do 1/8 cala), a dokładna wartość zależy od korpusu ostrza i tego, jak daleko zęby sięgają poza niego. Rzaz ma znaczenie, bo jest odejmowany od arkusza przy każdym pojedynczym cięciu, a straty sumują się w całym układzie: rząd elementów, który mieści się na papierze, może wyjść o jeden element za krótki, gdy każde cięcie zabierze swój pasek. Każda lista cięć, która ma dać prawdziwe elementy, musi rezerwować rzaz między sąsiadami i dlatego jest to ustawienie w każdym poważnym optymalizatorze.
Jaka jest typowa szerokość rzazu ostrza pilarki tarczowej lub stołowej?
Ostrze pełnego rzazu pilarki stołowej (10") tnie około 3,0 do 3,2mm (około 1/8 cala) i od tej liczby większość ludzi powinna zacząć, jeśli nie mierzyła. Ostrza cienkotnące tną około 2,0 do 2,4mm (około 3/32 cala), pilarka tarczowa 7-1/4 cala pracuje w zakresie 2,2 do 3,2mm, pilarki prowadnicowe i zagłębiarki 1,8 do 2,4mm, a przemysłowe pilarki panelowe lub belkowe 3,5 do 4,8mm na głównym ostrzu. Frez CNC usuwa pełną średnicę freza, więc frez 6mm ma rzaz 6mm, szerszy niż jakakolwiek piła, podczas gdy laser na cienkiej sklejce usuwa tylko 0,1 do 0,4mm. Rozrzut między tymi narzędziami jest na tyle duży, że zmienia liczbę arkuszy, więc nie przenoś jednego ustawienia na wszystkie. Użyj tabeli z tego artykułu jako punktu wyjścia, a potem zmierz rzeczywiste ostrze na rzeczywistej maszynie, zanim zaufasz tej liczbie przy kosztownej serii.
Jak zmierzyć rzaz mojej piły?
Użyj metody odejmowania z cyfrową suwmiarką. Weź prosty ścinek materiału, który faktycznie tniesz, zmierz precyzyjnie jego długość, a następnie wykonaj jedno czyste cięcie w poprzek, zmierz oba powstałe kawałki i zsumuj je. Różnica między pierwotną długością a sumą obu kawałków to Twój rzaz, bo ta brakująca długość to dokładnie to, co ostrze zamieniło w trociny. Na przykład kawałek mierzący 200,0mm, który daje dwa kawałki o łącznej długości 196,8mm, ma rzaz 200,0 - 196,8 = 3,2mm. Powtórz cięcie dwa lub trzy razy na świeżych ścinkach i uśrednij wyniki, bo pojedynczy odczyt może zafałszować lekko skośne cięcie albo zadzior na krawędzi. Mierz ponownie przy każdej zmianie ostrza lub maszyny: ostrze cienkotnące, frez CNC i pilarka panelowa to trzy różne liczby, a ustawienie pozostaje uczciwe tylko wtedy, gdy odpowiada używanemu narzędziu.
Czy rzaz naprawdę zmienia liczbę potrzebnych arkuszy?
Tak. Rzaz kumuluje się na każdym cięciu, więc jego zignorowanie może pozbawić Cię jednego elementu na arkusz i wymusić dodatkowy arkusz. Mechanizm jest prosty: układ narysowany bez rzazu układa elementy krawędź do krawędzi, ale każde prawdziwe cięcie zabiera swój pasek z rzędu i przy ostatnim elemencie rząd jest dłuższy niż arkusz. W przykładzie z tego artykułu osiem elementów po 305mm na arkuszu 2440mm mieści się na papierze dokładnie, a jednak z rzazem 3mm na każdym z siedmiu cięć rząd potrzebuje 2461mm, czyli o 21mm więcej niż arkusz. Ósmy element się nie mieści, a ten jeden brakujący kawałek oznacza kupno całego dodatkowego arkusza, mniej więcej 25% więcej materiału z powodu liczby mniejszej niż zapałka. Optymalizator uwzględniający rzaz zapobiega temu, rezerwując szerokość ostrza w każdej przerwie, zanim policzy arkusze, więc wydrukowana liczba to taka, którą faktycznie da się wyciąć.
Czy frez CNC lub laser mają rzaz?
Tak. Frezarka CNC nie ma tarczy, ale frez usuwa rowek równy swojej pełnej średnicy, więc frez 6mm ma rzaz 6mm, czyli szerszy niż jakakolwiek piła, co ma jeszcze większe znaczenie przy ciasnych układach. Wpisz średnicę freza jako swój rzaz i zmieniaj ją przy każdej wymianie freza, bo frez 3mm i frez 6mm to dwa różne ustawienia. Laser na cienkiej sklejce usuwa tylko 0,1 do 0,4mm, co jest pomijalne przy zgrubnym układzie, ale nie zerowe przy precyzyjnej pracy z wieloma elementami, gdzie ułamki sumują się wzdłuż rzędu. Częsty błąd to założenie, że CNC i laser nie mają rzazu, bo nie widać ostrza; materiał i tak jest usuwany. Jeśli Twoje oprogramowanie CNC już kompensuje ścieżkę narzędzia o frez, uważaj, by nie rezerwować szerokości dwa razy, raz w optymalizatorze i raz w maszynie.
Czy powinienem zaokrąglać ustawienie rzazu w górę czy w dół?
Zaokrąglaj w górę. Jeśli Twoje ostrze mierzy 3,0mm, wpisz 3,2mm. Te dwa błędy nie są symetryczne. Przeszacowanie rzazu rezerwuje odrobinę dodatkowej przestrzeni między elementami, więc najgorszym skutkiem jest maleńka przerwa zapasowego materiału wzdłuż każdego cięcia, która na całym arkuszu kosztuje prawie nic. Niedoszacowanie rzazu sprawia, że każdy zarezerwowany rowek jest węższy niż prawdziwe cięcie, więc elementy wychodzą nieco za szerokie na miejsce, które dał im układ, a ostatni element w rzędzie już się nie mieści. Odkrywasz to dopiero wtedy, gdy materiał jest już wycięty i jest za późno na ponowne planowanie. Zaokrąglanie w górę pochłania też małe odchylenia od bicia ostrza, lekko zużytego ostrza albo cięcia, które nie jest idealnie prostopadłe. Zmierz rzaz metodą odejmowania, zaokrąglij do następnego rozsądnego kroku powyżej i trzymaj to ustawienie, dopóki nie zmienisz ostrza lub maszyny.
Czy rzaz to to samo co grubość ostrza?
Nie. Grubość ostrza, często nazywana grubością tarczy, to stalowy korpus ostrza podany na opakowaniu. Rzaz to gotowy rowek, który ostrze zostawia w materiale, i jest szerszy, ponieważ zęby są rozwarte poza tarczę, zwykle o 0,4 do 0,8mm. To rozwarcie robi miejsce dla korpusu ostrza, żeby nie zakleszczał się w cięciu, i jest powodem, dla którego dwa ostrza o tej samej grubości tarczy mogą zostawiać rowki o różnych szerokościach. Praktyczna pułapka to odczytanie grubości tarczy z ostrza i wpisanie jej jako rzazu: każda zarezerwowana przerwa jest wtedy za wąska o rozwarcie zębów, a elementy wychodzą stłoczone wzdłuż rzędu. Zawsze planuj w oparciu o rzaz, nie o grubość tarczy, a gdy opakowanie podaje obie wartości, użyj rzazu. Jeśli nie podaje żadnej, zmierz metodą odejmowania.