封边条指南:切割前你需要知道的事

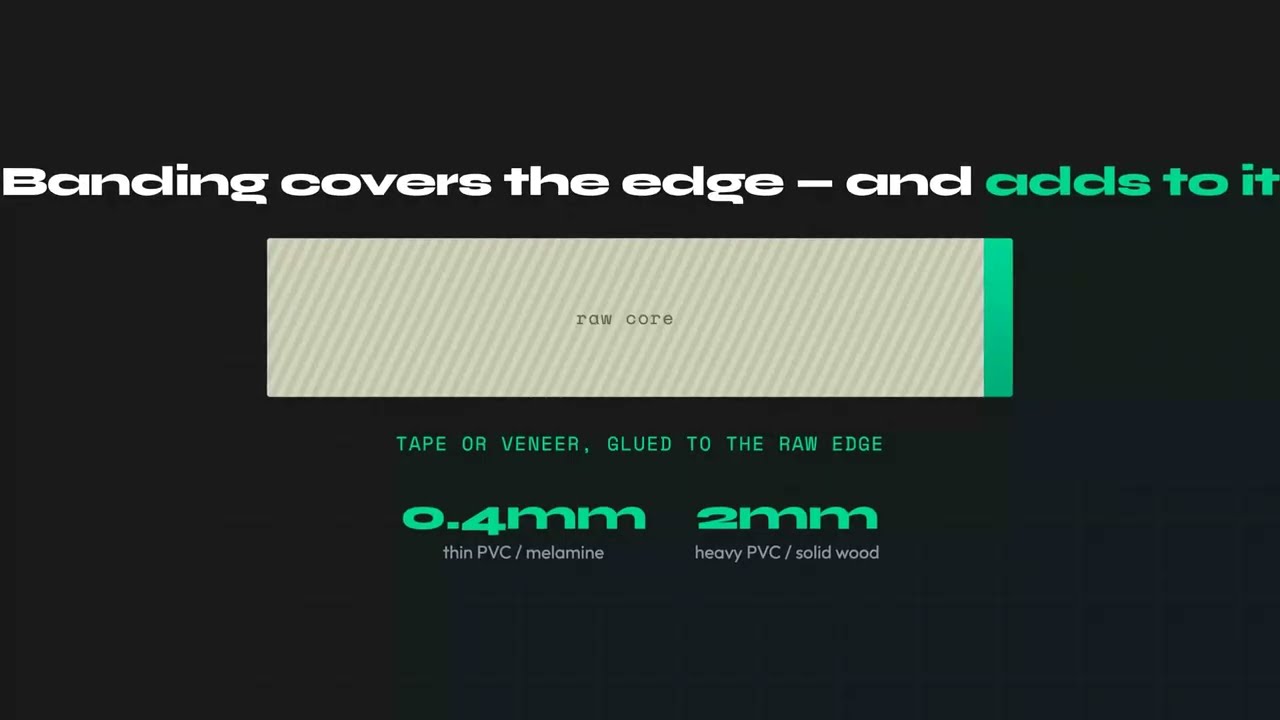
封边条是一种薄材料条,材质可以是PVC、ABS、实木皮或实木,贴在胶合板、MDF和刨花板等板材的裸露边缘上。它既遮住了原始芯材,又能防潮密封,让板材呈现出如同工厂出厂般干净利落的成品外观。切割前必须先弄清楚一件事:封边条是贴在板材表面之上的,所以成品零件会比你切割出来的尺寸更宽、更高。如果封边条厚度达到1毫米或以上,就要在每一条封边的边上从切割尺寸中减去这个厚度,否则零件会偏大。
这条规则正是大多数封边错误的起点。本指南将介绍五种封边条类型及各自的适用场合、一个典型橱柜到底该给哪些边封边、用真实数字讲透切割清单的计算方法、一套真正可靠的施工步骤,以及那些会让人白白浪费一张板材或者关不上的门的常见错误。
为什么封边条很重要
板材的裸露边缘不仅仅是不好看——它是一个真正的功能性薄弱点。胶合板、MDF和刨花板的芯材都是多孔且未密封的。一旦裸露在外,它会直接从空气中吸收水分,在厨房或浴室里,这意味着膨胀、分层,最终变成一碰就掉渣的松软边缘。刨花板是其中最糟糕的:芯材一旦吸水,就再也恢复不了。
封边条密封了芯材,也让边缘呈现出与板面一致的外观。在橱柜制造中,这不是加分项,而是任何客户或建筑标准都默认要求的基本水准。三聚氰胺贴面板材出厂时通常已经在两条长边预先封好,但只要你纵切或横切一次,就会产生需要重新封边的裸边。规划橱柜切割清单时要记住这一点:每一次切割都是一次新的封边决策,而不只是多了一个零件。
5种封边条类型对比
常见的封边条分为五大类。选哪一种取决于耐用性、外观、预算,以及你手头有的是封边机还是熨斗。下面是它们的对比。
| 类型 | 常见厚度 | 粘合方式 | 最适合 | 是否影响切割尺寸? |
|---|---|---|---|---|
| 热熔胶PVC/三聚氰胺封边带 | 0.4-0.8毫米 | 预涂热熔胶 | DIY、小型车间、大多数橱柜制作 | 否(可忽略) |
| 预涂胶木皮封边带 | 0.5-0.6毫米 | 预涂热熔胶 | 想让边缘匹配木皮饰面的胶合板 | 否(可忽略) |
| 无胶PVC/木皮条 | 1-3毫米 | 自行涂抹接触胶或PVA胶水 | 耐磨要求更高、抗冲击性更好的边缘 | 是 |
| 实木封边条 | 3-6毫米以上 | PVA胶水,夹紧 | 高端家具,可铣型收边 | 是(影响很大) |
| ABS(机器)封边条 | 0.4-3毫米 | 封边机用EVA或PUR胶 | 生产车间,要求无氯配方 | 取决于厚度 |
热熔胶PVC或三聚氰胺封边带是最常用的主力选择。它以卷装形式供应,背面预涂热熔胶,有数百种颜色和木纹图案可选,厚度只有0.4到0.8毫米,薄到完全可以不计入你的切割尺寸计算。用家用熨斗就能施工。
预涂胶木皮封边带是真实木皮,施工方式相同,是想让胶合板边缘看起来像实木时的首选。它比PVC更娇贵,修剪时稍不小心就会撕裂,所以这里一把像样的双刃修边器很值得投资。
无胶条厚度1到3毫米,能给出更耐用的边缘,但需要自己上胶,而且厚度已经足以影响尺寸计算了。实木封边条是精细家具耐用、可刨平、可铣型的选择——每边3到6毫米的厚度会主导你的整份切割清单。ABS是PVC的工业级、不含氯替代品,几乎总是在生产车间里通过自动封边机用EVA或PUR胶施工。
封边条如何改变你的切割清单
这是最容易让人栽跟头的地方,我们把它讲具体一点。封边条是加在板材上的,所以成品尺寸会比切割尺寸大。如果图纸要求一块500毫米宽的搁板,你按500毫米切好,再给两端封边,搁板最终会比500毫米宽,装不进原来的开口。
正确的做法是从成品尺寸倒推。以一块成品宽度500毫米、两端都封边的搁板为例:
- 成品宽度:500毫米
- 实木封边条,每端2毫米:切割宽度 = 500 - 2 - 2 = 496毫米
- 每端6毫米封边条:切割宽度 = 500 - 6 - 6 = 488毫米
- 标准0.5毫米热熔封边带:切割宽度 = 500 - 0.5 - 0.5 = 499毫米
规律很简单:沿着某个方向,每有一条边封边,就从那个方向的尺寸里减去一次封边条厚度。两条长边都封边的零件,宽度方向要减两次;四条边都封边的零件,宽度和长度方向各要减两次。0.5毫米封边带带来的1毫米差异,落在普通台锯切割的公差范围之内,这就是为什么实用的经验法则是:只有当封边条厚度达到1毫米或以上才需要补偿。低于这个厚度,直接按成品尺寸切割,让封边带的厚度消失在你的误差余量里就行。
常见的陷阱是有些零件做了补偿,有些忘记做,或者把厚度不均匀地分摊到某个方向上。如果一块柜体侧板只在前缘封边,就只从深度方向减一次封边条厚度,不要深度、宽度都减。同一个项目里有的边用薄封边带、有的边用厚实木封边条,混着算,正是手工计算的切割清单最容易悄悄出错的地方——这和我们在常见切割清单错误汇总里提到的问题是近亲。
车间里还有另外两个设置会和封边条产生关联。锯缝仍然会在板材上每两个零件之间吃掉材料,这是和封边条厚度分开的另一项减除,不要把两者混为一谈。另外,如果你用的是真实木皮封边带,纹理方向就很重要:让封边条的纹理走向和正面木皮保持一致,边缘看起来才会像一个连续的整体。这不会改变任何尺寸,但会决定你该买哪一卷封边带,以及封边带剩下的余料该怎么摆放使用。
哪些边真正需要封边
只有成品中看得见的边才需要封边。所有靠墙隐藏、藏在踢脚板后面,或者和其他板材拼接在一起的边都可以保持裸露——给它们封边只会浪费封边带、浪费时间,有时候还会搞砸胶接缝。下面是一份标准地柜的部件封边对照表。
| 部件 | 需要封边的边 | 保持裸露的边 |
|---|---|---|
| 侧板/端板 | 前缘 | 背面、顶部、底部(隐藏或拼接) |
| 可调搁板 | 前缘(两端可选) | 背缘 |
| 固定搁板/底板 | 前缘 | 背面和两端(嵌入沟槽中) |
| 门板和抽屉面板 | 四条边全部 | 无 |
| 踢脚板 | 顶缘(如果外露) | 底部、两端 |
| 固定背板 | 通常不封边 | 四条边全部 |
门板是唯一需要四条边全部封边的部件,也是对尺寸误差最没有容忍度的部件,因为封边之后的门板必须在整个开口周围保持均匀的缝隙。如果你不确定某条边会不会被看到,蹲下来,从使用者站立的位置看一看这块板——凡是落在这条视线里的边,都要封边。
项目中该在什么时候封边
在切割之后、组装之前封边。零件切好以后,每一条边都是平的,容易够到,方便在工作台上操作。如果等到柜体胶合组装以后再封边,你就要在内转角里用熨斗和够不到位置的修边器苦苦周旋——效果看上去也确实很勉强。干净的流程是:先切好所有零件,给所有可见的边封边,修剪打磨至齐平,然后再组装。这样做还能让你一次把熨斗加热到位,把一叠搁板全部封完,不用来回调整熨斗温度。
熨烫施工,分步讲解
热熔胶封边带是最常见的类型,一旦把温度调准,操作过程相当宽容。
- 把封边带剪得留有余量。每一端留出10到15毫米的悬出,之后再修剪齐平。
- 使用中等温度。棉/麻档位,大约150到180°C是合适的温度。太低,胶水化不开;太高,会烫焦封边带或让PVC起泡。
- 动作缓慢而稳定。大约每秒移动5到10厘米,同时用力按压。胶水需要停留时间才能熔化并渗入芯材。
- 趁胶水熔融时按压。熨斗刚过之后立刻用木块或压边滚轮用力按压,趁胶水还是液态的时候压实。这样能消除气泡,确保完全贴合。
- 修剪干净。冷却之后,用双刃修边器、锋利的凿子或美工刀,或者齐平修边刀头去掉多余的悬出部分。专用修边器花费最少,却能修出最干净的转角。
- 把棱角打磨圆润。用220号砂纸收尾,稍微倾斜角度打磨,软化锋利的棱边,磨掉最后一点悬出。木皮封边带要顺着纹理方向打磨。
常见的封边错误
- 按成品尺寸切割,然后照样封边。最经典的错误。用厚实木封边条时,这会让每一个封边零件都偏大,甚至可能搞砸一整批门板。要先从切割尺寸里减去封边条厚度,每一条封边的边都不能漏。
- 有些零件做了补偿,有些没有。一个项目里混着做了修正和没做修正的零件,结果就是什么都对不上。提前定好封边方案,并把它应用到整份切割清单上。
- 熨斗移动太快或温度太低。胶水没有完全熔化,一周之后封边带就会在转角处翘起,你还得重做一遍。放慢速度,让胶水充分流动。
- 跳过按压这一步。只加热胶水却不趁熔融状态按压,会留下气泡,透过封边带都能看出来。紧跟熨斗之后用力滚压或用木块压实。
- 给没人看得到的边封边。背面、嵌在沟槽里的端部和被遮住的底部都不需要封边带,而且给胶接缝封边反而可能削弱接合强度。只封视线范围内的边,其余保持裸露。
- 逆着纹理修剪木皮封边带。刀刃不锋利或者方向不对,会撕裂木纤维,毁掉这条边。用锋利的双刃修边器,并且顺着纹理方向收尾。
常见问题
什么是封边条,它有什么用?
封边条是一条粘在板材外露边缘上的薄条材料,用来遮盖并密封裸露的芯材。胶合板、MDF、刨花板和三聚氰胺板切割后都会露出未处理的边,封边条盖住这条边,让板件看起来像一块整料,并让潮气和磕碰远离芯材。机制很简单:一条比板厚略宽的条,用热熔胶或PVA胶粘到边上,然后在两面修平。常见的熨烫式PVC或三聚氰胺封边带厚0.4到0.8mm,出厂预涂胶,家用熨斗就能贴,而3到6mm的实木封边条则需要涂胶夹紧,还可以铣型。在一个地柜上,侧板和搁板的前缘要封边,因为它们朝向房间,而靠墙的后缘保持裸露。
封边条会影响我的切割尺寸吗?
只有当封边条达到1mm或更厚时才会。封边条贴在板边之上,所以成品零件在每一条封边的边上都比你切出来的那块大出封边条的厚度。标准的熨烫式PVC或木皮封边带厚0.4到0.8mm,比普通台锯的公差还小,所以直接按成品尺寸切割,让封边带消失在你的误差范围里。1到3mm的无胶条和3到6mm的实木封边条则不同:切割前,在该尺寸方向上每一条封边的边都减去一次封边条厚度。一块成品宽度500mm、两端贴2mm实木封边条的搁板,按496mm切割;贴6mm封边条则按488mm切割。陷阱是有些零件做了补偿而有些没做,或者只有前缘封边却在两端都做了扣减。先为整份切割清单定好方案。
哪些边需要封边?
成品中看得见的边都需要,除此之外都不需要。封边条的存在是为了遮盖并密封裸露的芯材,所以没人看见的边封了也没有收益,而在要涂胶的面上封边反而会削弱接合。在一个标准地柜上,侧板只封前缘,活动和固定搁板封前缘,踢脚板如果露出来就封顶边。门板和抽屉面板四条边都封,这也让它们对尺寸误差最不宽容,因为封了边的门板必须在整个门洞四周保持均匀的缝隙。靠墙的后缘、嵌在沟槽里的搁板端部、隐藏的底板和固定的背板都保持裸露。拿不准的时候,蹲下来,从使用者站的位置看这件家具;视线范围内的都封,其余的省下封边带和时间。
切割清单优化器能考虑封边条吗?
可以。在CutPlan中,你设置封边条厚度并标记每个零件的哪些边需要封边,工具就会替你调整每一个切割尺寸,零件从锯台上下来就是正确的尺寸,不需要手动扣减。机制和你手算时是同一套算术:在某个尺寸方向上,每一条封边的边都从成品尺寸中减去一次封边条厚度,得到切割尺寸。在优化器里做这件事,能消除两种经典的失误:在一长串清单里忘了给几个零件做扣减,以及只有一边封边时把尺寸扣得不均匀。上面的视频展示了效果:忽略封边条时,切成400的零件成品变成402,而按边指定封边条后,你同时得到切割尺寸和成品尺寸。锯缝仍然是板上零件之间单独的一项扣减,从来不属于封边条的计算。