如何为厨房橱柜创建裁切清单

厨房橱柜切割清单,是一整排橱柜所需切割的每一块板件的完整明细:侧板、顶板、底板、层板、背板、抽屉盒和门板,每一项都带有确切的宽度、高度、材料和数量。在动锯之前把这份清单做准确,通常能把材料开支压低15%-25%,并避开橱柜制作中代价最高的两类错误:量错尺寸的板件和被遗漏的零件。无论您做的是一个水槽柜,还是一整套15个柜子的厨房,流程从不改变:测量房间、规划布局、逐件列出零件并做好正确的尺寸扣减、优化板材排版,然后把带标签的切割图导出到车间。本指南会走完这五个步骤,并以一间真实走廊式厨房的完整算例收尾,让您从头到尾看清全部数字。
厨房橱柜的结构组成
在列出零件之前,您需要先弄清一个柜子由哪些部分构成。地柜、吊柜和高柜共用同一副骨架,变化的只是尺寸。
一个标准的无框式(欧式)地柜柜体由以下部分组成:
- 两块侧板(旁板):柜体的垂直侧壁,用18mm柜体板材切割。在无框柜体中,侧板是最外层的板件,因此它们占满整个深度,其余所有零件都装在两块侧板之间。
- 顶部横档或整块顶板:地柜上是两条100mm宽的横档(好让台面搁在上面),吊柜上则是一整块顶板。
- 底板:柜体的底面,夹在两块侧板之间。
- 背板:较薄的6mm或12mm板材,嵌入槽口或钉在后缘上,用来使柜体保持方正。
- 层板:固定式或可调式,切割时比内净宽度小2-3mm,这样才能顺利放进去。
- 面框(可选):横跨柜体正面的实木框架,是美式橱柜的标准做法,无框柜体上则没有。
抽屉盒每个会增加五个零件:两块侧板、一块前板、一块后板和一块底板。这部分很容易数少,所以要有意识地做乘法:一个三抽地柜在柜体之外多出15个零件,一个四抽的抽屉柜多出20个。
柜门和抽屉面板单独切割,做平板门造型时通常与柜体用同一种板材,需要喷漆时则用中密度纤维板。由于中密度纤维板没有木纹,上漆效果又极好,很多制作者会用桦木胶合板或三聚氰胺贴面板做柜体,用中密度纤维板做面板。材料选择如何改变出材率,请看我们的胶合板切割清单指南。
从一开始就按材料和厚度给清单分组。一套典型的厨房会分出三组:18mm柜体胶合板、6mm硬质纤维板背板,以及18mm中密度纤维板面板。每一组都要针对自己的库存板材单独优化,把它们混在一次运算里得到的结果无法使用。
步骤1:测量您的厨房
精确的测量是整份清单的地基。墙长上5mm的误差,就可能让一排柜子越过窗户,或者留下一道无法干净收口的缝隙。请测量:
- 墙长在三个高度上测量(地面、墙体中部、天花板),取最短的读数。墙面很少是方正或垂直的。
- 天花板高度,它决定了高柜的上限,也决定了地柜与吊柜之间的间距。
- 障碍物:窗户、管道、插座、暖气片以及任何结构柱。把它们的准确位置标在草图上。
- 电器开口:洗碗机大约需要600mm,烤箱、冰箱和灶具各自的安装间隙都写在厂家说明书里。这些空档要设计出来,不要靠猜。
标准柜体尺寸能给您一个可靠的起点。下表反映的是常见的公制厨房尺寸;请根据您自己的台面和电器做调整。
| 柜体类型 | 深度 | 高度 | 常见宽度 |
|---|---|---|---|
| 地柜 | 560-600mm | 720mm柜体 + 150mm踢脚板 | 300、400、450、500、600、800、900mm |
| 吊柜 | 300-350mm | 720-900mm | 300-1000mm |
| 高柜/储藏柜 | 560-600mm | 1970-2300mm | 500-600mm |
| 抽屉柜 | 560-600mm | 720mm柜体 | 400-900mm |
相邻柜子之间以及靠墙处要留2-3mm的间隙,便于划线修配和微调。这看似微不足道,但在十个柜子的一排里全都省掉,就会累积出20-30mm的误差,往往足以让最后一个柜子装不进去。
步骤2:规划您的橱柜布局
房间量完之后,按比例把它画成草图,给每个位置指定一个柜子。给每个柜子编号(B1、B2、W1等等),因为这些编号会变成标签,让车间地上200块几乎一模一样的矩形板件保持有序。一套典型的L型厨房有12-16个地柜、8-12个吊柜和1-2个高柜,把背板、层板、抽屉和面板都算进去后,会产生150-250个独立零件。(免费版每次计算最多接受150个零件——一套处于这个区间上限的完整厨房,就意味着要把作业拆成几次分别运行,最自然的分法是每个材料组一次,或者升级到Pro。)
现在就定下您的结构做法,因为它决定了下一步中的每一处尺寸扣减。常见的两种选择是嵌槽背板(背板落在开好的槽里,侧板占满整个深度)和夹入式背板(背板夹在两块侧板之间)。无论选哪一种,都要在每个柜子上完全一致地执行。
步骤3:列出每一个零件
现在一个柜子一个柜子地推进,把每个部件连同它的成品宽度和高度写下来。这里的关键功夫在于扣减:柜子的外部总宽度不是它内部板件的宽度。以一个无框的600mm地柜为例,深560mm、高720mm,侧板18mm,底板为夹入式,18mm胶合板上的零件是:
- 2× 侧板:560 × 720mm(整个柜体深度乘以柜体高度,因为侧板就是外壁)
- 1× 底板:564 × 560mm(564 = 600 - 2 × 18,即两块侧板之间的宽度)
- 2× 顶部横档:564 × 100mm
- 1× 层板:562 × 540mm(比内净宽度小2mm以便放入,并从前后两边往里退一些)
用6mm硬质纤维板的则是:
- 1× 背板:598 × 718mm(尺寸按落入槽口设定,比外部尺寸小几毫米)
切割清单上最常见的单一错误,就是把内净尺寸和外部总尺寸混在一起,所以请选定一个基准(我用外部总尺寸),再用同一套算式从它推导出每一个内部零件。这一点以及其他高频失误,我们在最常见的切割清单错误中有深入讨论。
不要忘了那些长在柜体之外的零件:
- 填充条:宽50-100mm,用来封住靠墙处或柜子之间的缝隙。
- 端板:覆盖在外露侧板上的装饰面板,通常用门板的材料。
- 踢脚板:沿整排通长布置,高150mm,常常从余料里回收利用。
- 顶线和下饰条:如果您的设计用到它们。
- 抽屉盒:每个五个零件,是任何清单上最容易被少算的一项。
一个算例:9个柜子的走廊式厨房
为了讲得具体一些,这里是我最近规划的一整排柜子:一间走廊式厨房,五个地柜、三个吊柜和一个高柜储藏柜,采用无框结构,柜体用18mm桦木胶合板、背板用6mm硬质纤维板、面板用18mm中密度纤维板平板门。这就是您自己的清单在优化之前应该达到的细致程度。
| 柜号 | 类型 | 18mm柜体零件 | 6mm背板 | 18mm中密度纤维板面板 |
|---|---|---|---|---|
| B1 | 800 水槽柜 | 2块侧板、底板、2条横档 | 1 | 2扇门 |
| B2 | 500 单门柜 | 2块侧板、底板、2条横档、1块层板 | 1 | 1扇门 |
| B3 | 500 三抽柜 | 2块侧板、底板、2条横档 | 1 | 3块抽屉面板 |
| B4 | 600 单门柜 | 2块侧板、底板、2条横档、1块层板 | 1 | 1扇门 |
| B5 | 400 单门柜 | 2块侧板、底板、2条横档、1块层板 | 1 | 1扇门 |
| W1 至 W3 | 吊柜 | 各2块侧板、顶板、底板、1块层板 | 各1 | 各1扇门 |
| T1 | 600 储藏柜 | 2块侧板、顶板、底板、4块层板 | 1 | 2扇门 |
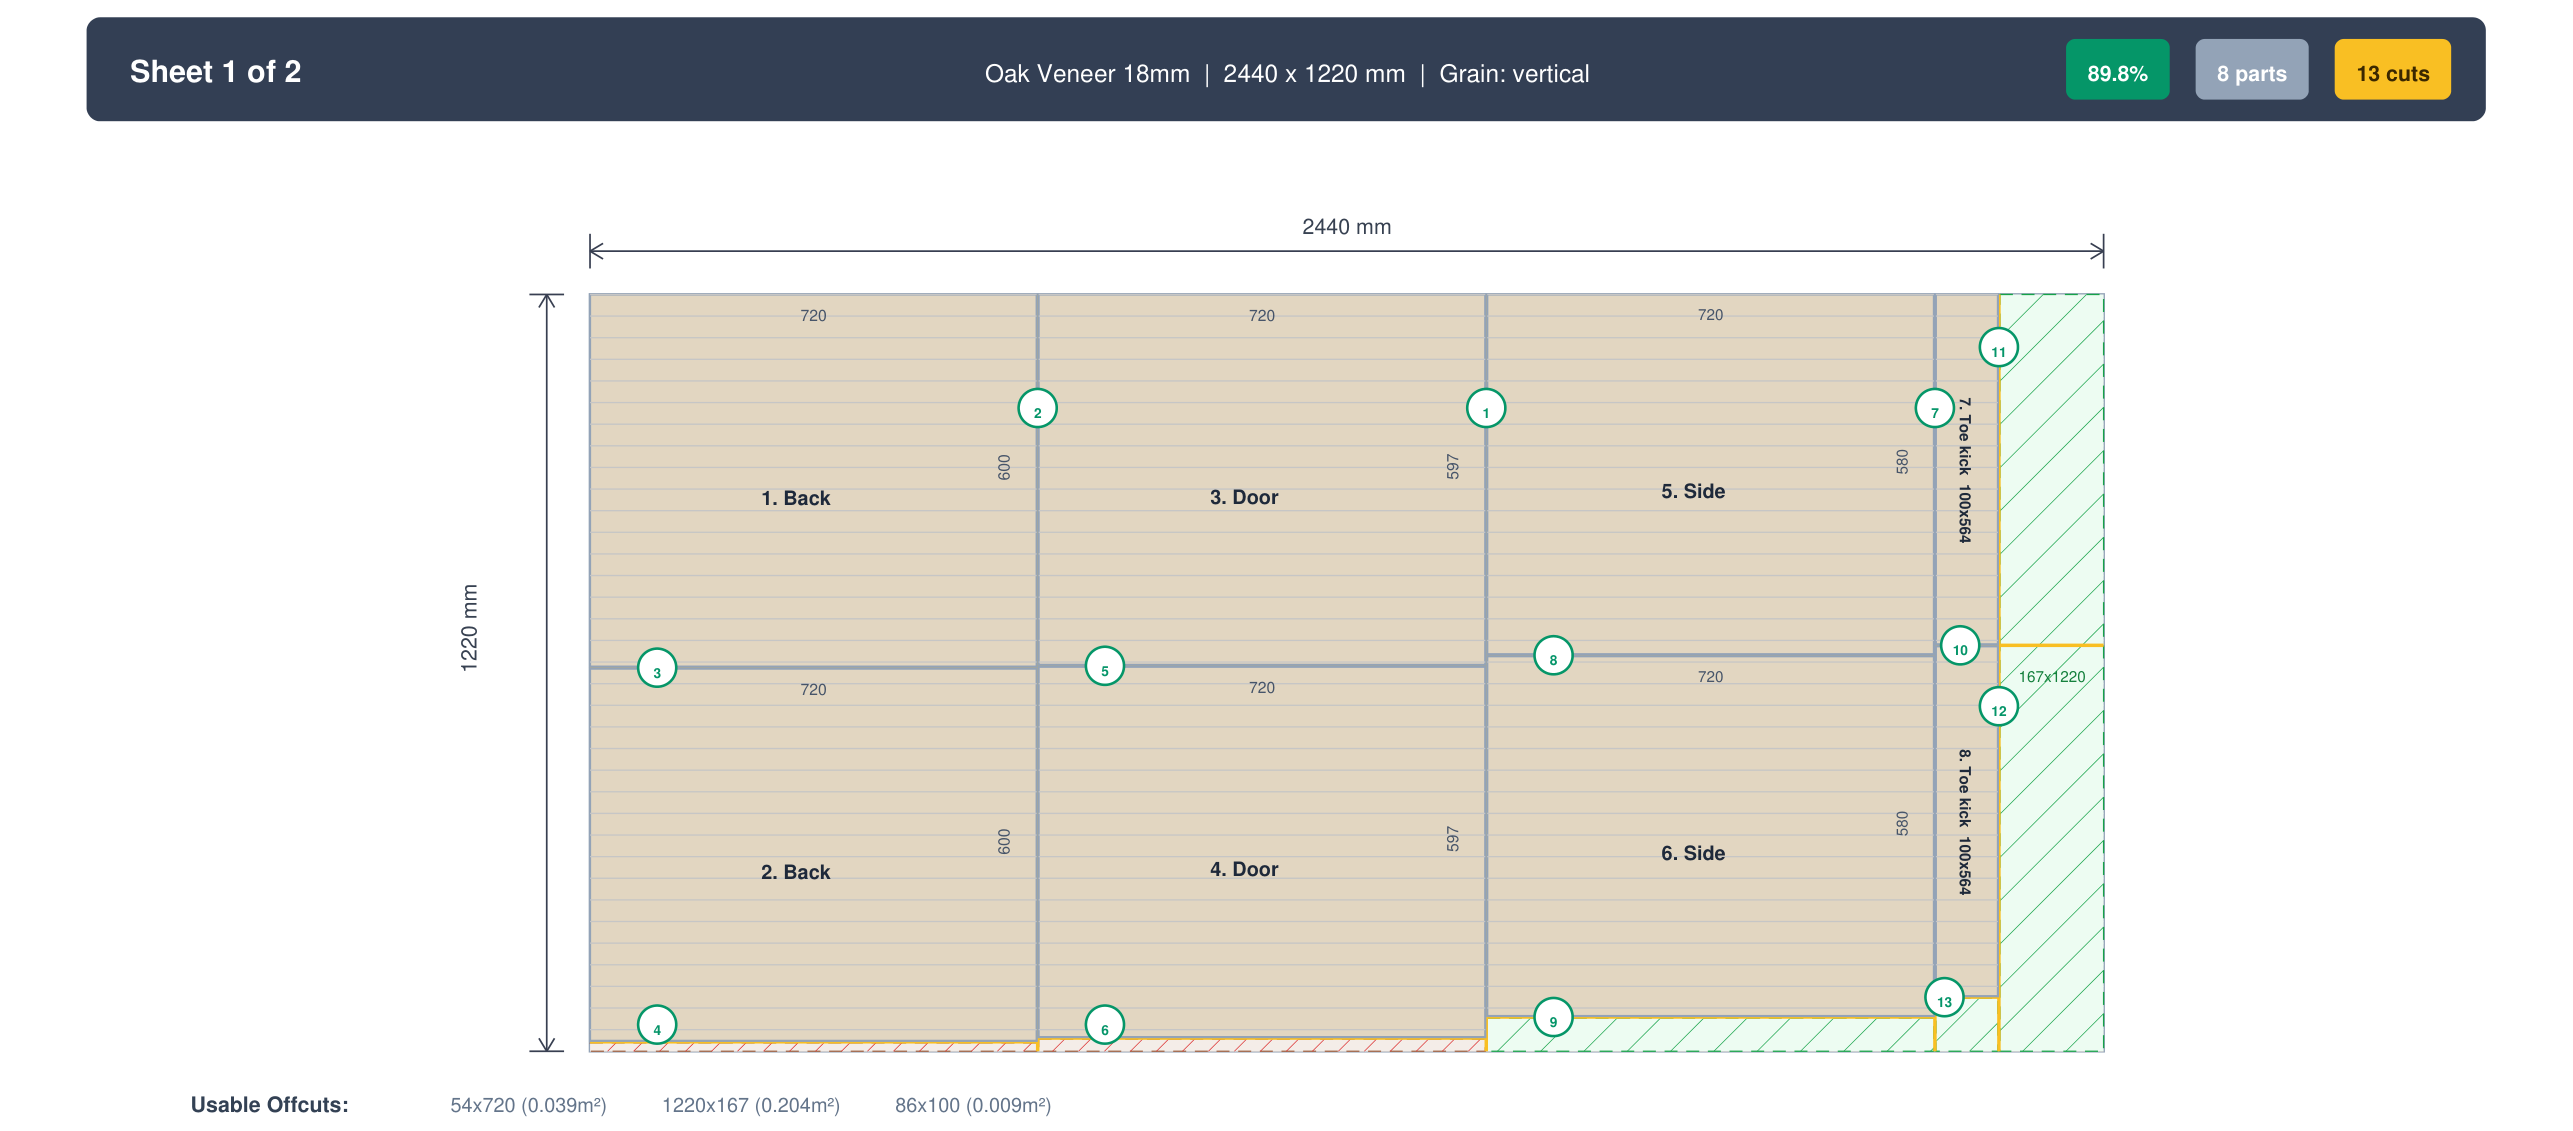
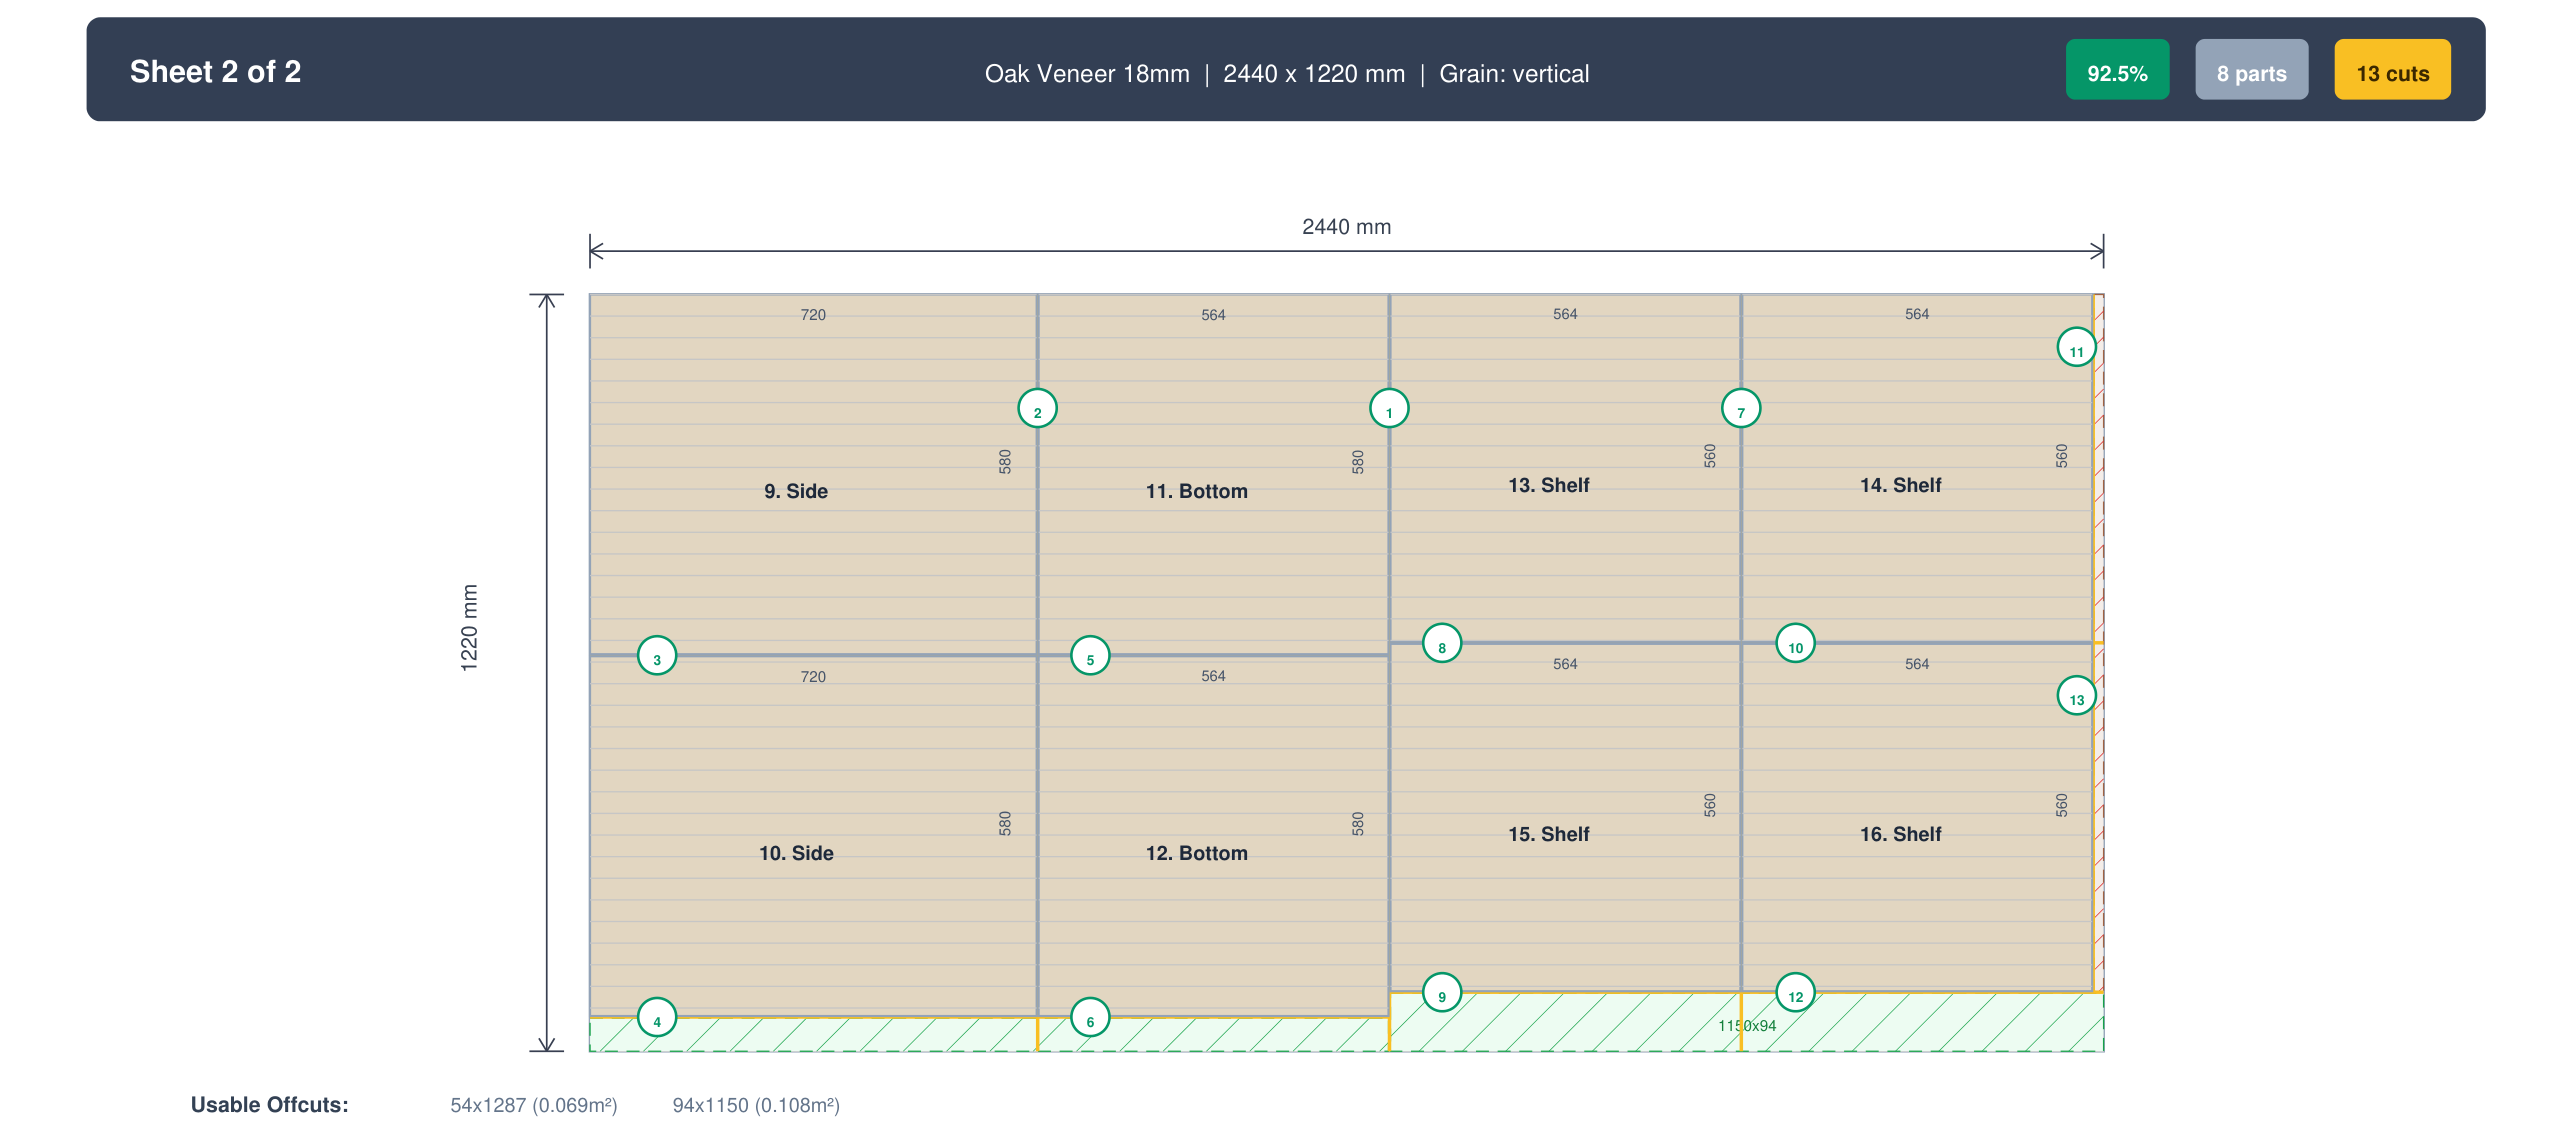
全部数下来,这套厨房共有51块柜体板件、9块硬质纤维板背板和13块中密度纤维板面板,再加上那一个抽屉柜的15个抽屉盒零件(从胶合板余料上切出),分属三个各自单独排版优化的材料组,合计约88块。把它们输入优化器,以2440 × 1220mm板材和3mm锯缝为条件,并对可见的侧板锁定木纹方向(中密度纤维板面板本身没有木纹可锁),排版结果是五张18mm桦木胶合板,利用率89%,背板用两张6mm硬质纤维板,面板用两张18mm中密度纤维板。总共九张板材。
作为对照,同样这批零件,我第一次手绘的排版用掉了七张18mm胶合板,因为我没办法凭眼睛把抽屉零件和储藏柜层板塞进那些空隙里。多出的两张,每张70美元,就是一套厨房上140美元本可避免的浪费,而优化器不到一分钟就找到了更好的排版。这个差距,正是要在开锯之前先规划切割的全部理由。
步骤4:优化板材排版
把80多个零件以最小浪费排到库存板材上,是一个装箱问题;一旦超过十几个零件,手工做既慢又费料。切割清单优化器几秒钟就能做完。用CutPlan跑一套厨房的步骤如下:
- 按材料和厚度分组输入零件,并像上面那样按柜号命名。把三个组(柜体、背板、面板)分开。
- 设置您的库存板材尺寸。多数地区供应2440 × 1220mm,但请与您的供应商确认,因为板材尺寸因国家而异。
- 设置锯缝。台锯用3mm锯缝是常态,裁板锯是4mm,这样优化器才会把每一刀切掉的材料扣除。
- 对外露的零件锁定木纹方向:侧板、端板和贴木皮的面板(这项锁定只对设置了木纹的零件生效,而且所用板材本身也要有木纹——新建板材默认为竖向木纹,所以开箱即用)。层板、横档和背板则放开旋转,好让排料算法填满空隙。
- 运行并读取板材数量。一份规整的厨房清单利用率大约落在85%-92%;CutPlan会报告每个材料组究竟需要多少张板材。
步骤5:导出并切割
排版看起来没问题之后,就用适合您锯子的格式把它送到工作台:
- PDF用于在台锯或裁板锯上手工切割:每张板材一页,每个零件都标注了柜号和成品尺寸。
- DXF(Pro版导出)用于CNC雕刻机或电子开料锯,它们直接从文件里读取零件坐标。
- CSV适用于供应商替您开板、只需要一份零件清单的情况。
先切柜体板件,再切背板,最后切面板,每块板一从锯上下来,就立刻把它的标签写到板面上。把18mm的余料留下来做踢脚板和填充条;它们通常正好落在排料算法无法用整块板件填满的废料区里。这样做,一套看上去像88块一模一样矩形的厨房,就会按正确的顺序自己拼装起来。
常见问题解答
做10个厨房橱柜需要多少张胶合板?
十个地柜和吊柜混合的橱柜,不含门板和抽屉面板,柜体材料大约需要五到七张18mm板,背板再加两张6mm硬质纤维板。上面的实例厨房,五个地柜、三个吊柜和一个高柜,合计51块柜体板,算下来是五张18mm桦木胶合板、利用率89%,两张6mm硬质纤维板,以及两张做平板门的18mm中密度纤维板,总共九张。真实数字会随柜子宽度、您做多少组抽屉(每个抽屉盒增加五个零件)、高柜是否通顶,以及您锁定多少木纹而浮动,所以任何经验法则都只能当作采购估算。把零件输入优化器,得到每个材料组的精确数量,然后为柜体材料加一张备用板,以防崩边和量错。
柜体应该用胶合板还是中密度纤维板?
柜体用胶合板。它更轻,板边握钉力强得多,也扛得住水槽下面偶尔的溅水,这对承重的侧板和层板很关键;中密度纤维板的板边在螺钉周围会碎裂,受潮还会膨胀。中密度纤维板则留给喷漆的柜门和面板,它那种绝对平整、没有木纹的表面正是漆膜底下所需要的,而且每块板只是挂在铰链上,不用承担把柜体拉方正的任务。这种划分正是典型厨房清单有三个材料组的原因:18mm柜体胶合板、6mm硬质纤维板背板和18mm中密度纤维板门板。三聚氰胺贴面板在批量生产的车间里是常见的柜体选择,因为它到货就是成品面,除了封边什么都不用做,不过它比素胶合板重。无论您选哪种,整排柜子用同一种柜体材料,这样每个柜子的扣减都保持一致。
柜体侧板的木纹应该朝哪个方向?
竖向,自上而下,每一块可见的侧板和所有贴木皮的面板都是如此,这样一排柜子从踢脚往上看起来才像一整片连续的木纹。眼睛会一下子挑出一块转了方向的侧板,尤其是在一排柜子的末端、侧板紧挨着一扇门的地方,再精确的尺寸也藏不住它。喷漆的中密度纤维板面板没有木纹可锁,所以让它们自由。在优化器里只为这些外露面锁定木纹方向,让层板、横档、底板、背板和抽屉盒零件自由旋转,这样就能把因这条约束而损失的出材率找回大半。这个锁定只约束设了木纹的零件,并且要在本身有木纹的板材上;新板材默认为竖向木纹,所以开箱即可用。在实例厨房里,只在可见侧板上锁定了木纹,柜体胶合板仍然达到了89%的利用率。
零件尺寸要扣除封边吗?
要扣,前提是您希望成品板件正好达到目标尺寸。封边会在它覆盖的每一条边上加上自身的厚度,所以按成品尺寸切的零件一贴上封边就超尺寸了。相对的两条边贴2mm封边,就在该方向上把零件少输4mm;只贴一条边,就只扣一个封边厚度。整套厨房只定一次规则,把它写在清单最上面,并对每扇门、每块抽屉面板和每块外露侧板一致执行,因为一整排柜子上每扇门都漏掉的2mm,累积起来就会变成肉眼可见的门缝问题、面板之间不均匀的间隙,以及互相卡住的门。从不封边的隐藏柜体边根本不需要扣减。在清单上每个封边零件旁边注明扣减量,这样锯台上就没人会再扣一次。
如何为厨房橱柜制作切割清单?
从成品柜子的尺寸出发,向内推到零件。测量厨房,决定地柜和吊柜的排布,给每个柜子定下整体的高度、宽度和深度。然后把每个柜子拆成板件:两块侧板、一块顶板或顶部横档、一块底板、一块背板、层板,以及任何门板和抽屉面板,并把每一块写成一行,带上长度、宽度、厚度、数量和材料。尺寸来自简单的减法,比如层板是柜宽减去两个侧板厚度,背板则按它封住的柜体来定尺寸。在可见面上注明木纹方向,在零件旁边注明任何封边扣减。对每个柜子重复一遍,然后把各行按材料和厚度分组,因为柜体和背板是从不同的板材上切的。这张表就是切割清单;把它放进优化器,就会变成一份逐张板材的排版,正如上面的实例厨房所展示的那样。