۹ روش برای کاهش ضایعات چوب هنگام برش مواد ورقی

بیشترِ موادی که دور میریزید پیش از آنکه تیغه به ورق برسد تعیین شده است: در نحوهٔ انتخاب ورق، در اینکه کدام قطعات را با هم در یک گروه گذاشتهاید، در ترتیب برش آنها، و در اینکه آن باقیماندهٔ بدقواره به مادهٔ قابل استفاده تبدیل میشود یا به مثلثی در سطل ضایعات. اره چوب را هدر نمیدهد؛ برنامهریزی است که هدر میدهد.
این راهنما به بخش عملیِ همان برنامهریزی میپردازد: عادتهای کارگاهی و روشهای برشی که یک نجار طی صدها ورق در خود میسازد. نرمافزار میتواند هندسهٔ یک چیدمان را در چند ثانیه حل کند، و جای آن را هم توضیح میدهیم، اما هیچ ابزاری نمیتواند تصمیم بگیرد کدام قطعات باید در یک نوبت برش کنار هم باشند، کجا شکستن جهت الیاف بیخطر است، یا گرهٔ ورق باید کجا بیفتد. اینها قضاوتهای استادکارانهاند، و صرفهجویی واقعی در مواد همینجاست. در ادامه نُه تکنیک میآید که ضایعات را در کارهای کابینت و مبلمان تا حدود 5 تا 10 درصد پایین میآورد.
1. برنامه را از ورق شروع کنید، نه از قطعه
تازهکارها اول ابعاد قطعات را تعیین میکنند و بعد دنبال ورقی میگردند که جوابگو باشد. برشکارهای باتجربه برعکس کار میکنند: قطعات را طوری طراحی میکنند که بهطور تمیز در ورقی که میخرند تقسیم شود. یک ورق کامل 2440 در 1220 میلیمتری به ابعادی پاداش میدهد که با 2440 و 1220 مقسومعلیه مشترک داشته باشند.
سه قطعه به پهنای 400 میلیمتر در عرض یک ورق 1220 میلیمتری با فاصلهٔ اضافی جا میگیرند. همانها را 430 میلیمتری کنید و قطعهٔ سوم دیگر در عرض جا نمیشود؛ در نتیجه نوار دومی باز میکنید و بیشترِ نوار اول بلااستفاده میماند. جابهجا کردن عمق یک طبقه به اندازهٔ 20 تا 30 میلیمتر در مرحلهٔ طراحی، جایی که بهندرت اهمیتی دارد، اغلب یک نوار کامل را نجات میدهد. پیش از قطعی کردن ابعاد قطعات، آنها را با ورقی که واقعاً میخرید بسنجید؛ راهنمای اندازههای استاندارد ورق ما ابعاد رایجی را فهرست میکند که ارزش طراحی بر اساس آنها را دارند.
2. بزرگترین قطعات را اول ببرید و دورریزها را مستطیلی نگه دارید
ترتیب برش تکنیکی است که علاقهمندان خانگی بیش از همه از آن غافل میشوند. هدف فقط جدا کردن قطعات از ورق نیست؛ هدف این است که هر برش چیزی از خود به جا بگذارد که هنوز ارزش نگه داشتن داشته باشد. بزرگترین قطعات را اول ببرید و برشهای اولیه را برشهای کامل، مستقیم و لبهبهلبه بزنید که ورق را به دو مستطیلِ قابل استفادهٔ هرچه بزرگتر تقسیم کنند.
حالت شکست دقیقاً برعکس است: دنبال یک قطعهٔ کوچک در وسط یک ورق نو رفتن، که نواری باریک و L شکل را یتیم میکند و به درد هیچ کاری نمیخورد. روی اره میزی یا اره پانلبر بههرحال به برشهای تمامعرض محدودید، پس توالی را بهصورت برشهای طولی و عرضی تمیز برنامهریزی کنید. آزمون هر برش ساده است: بعد از برش، آیا هر دو تکه هنوز مستطیلهایی هستند که با خیال راحت انبارشان کنم؟
3. جهت الیاف را فقط جایی قفل کنید که واقعاً دیده میشود
قیدهای جهت الیاف بزرگترین منبع ضایعاتِ خودساختهاند. هر قطعهای که مجبورش میکنید در یک جهت خاص قرار بگیرد، یک گزینه را از چیدمان حذف میکند. روی سطوح نمایان این موضوع غیرقابل مذاکره است: جلوی کشوها، صفحات درها، فریمهای نما، و ردیفی از بدنهها که کنار هم مینشینند باید جهت الیاف مشترکی داشته باشند تا کار یکپارچه دیده شود.
اما بیشتر قطعات یک کابینت هرگز دیده نمیشوند: کفها، پشتها، تسمههای اتصال، طبقههای پنهان و بدنهٔ کشوها. در آنها جهت الیاف حداکثر نقشی سازهای دارد و هرگز نقشی ظاهری ندارد. اگر اجازه بدهید حتی یکسوم قطعات آزادانه بچرخند، چیدمانی بسیار فشردهتر ممکن میشود، و صرفهجویی 5 تا 10 درصدی مواد با آزاد کردن جهت الیاف روی قطعات پنهان امری رایج است. در لیست برش، هر قطعه را بهصورت «جهت قفل» یا «آزاد» علامت بزنید و در این تفکیک با خودتان صادق باشید.
4. عرض برش و تراش لبه را در هر برش حساب کنید
دو دزد بیسروصدا سراغ هر ورقی میآیند. اولی عرض برش است، همان باریکهای که تیغه به خاکاره تبدیل میکند: حدود 3 میلیمتر برای اره میزی، 2.4 تا 2.8 میلیمتر برای اره ریلی، و 6 تا 8 میلیمتر برای تیغ فرز CNC. تا وقتی برشها را نشمردهاید ناچیز به نظر میرسد.
| برش در هر ورق | عرض برش | مجموع اتلاف عرض برش |
|---|---|---|
| 5 | 3 میلیمتر | 15 میلیمتر |
| 10 | 3 میلیمتر | 30 میلیمتر |
| 20 | 3 میلیمتر | 60 میلیمتر |
| 30 | 3 میلیمتر | 90 میلیمتر |
دزد دوم لبهٔ کارخانه است. لبههای ورق بهندرت کاملاً مستقیم و گونیا هستند و اغلب در حملونقل لبپر شدهاند؛ برای همین بیشتر برشکارهای دقیق پیش از بریدن قطعات اصلی، 5 تا 10 میلیمتر از دو لبهٔ مرجع میتراشند. این کار از نظر کیفیت درست است، اما یعنی ورق قابل استفادهٔ شما از اندازهٔ روی برچسب کوچکتر است. اگر روی 2440 در 1220 میلیمتر کامل حساب کنید و بعد 10 میلیمتر از دو طرف بتراشید، بیسروصدا جایی را از دست دادهاید که یک قطعه رویش حساب کرده بود. عرض برش و تراش لبه را از همان ابتدا در برنامه بگنجانید؛ راهنمای عرض برش اره ما نحوهٔ اندازهگیری و تنظیم آن را توضیح میدهد.
5. قطعات کوچک را در پنجرههای باقیمانده جا دهید
وقتی قطعات بزرگ جانمایی شدند، ورق هنوز جیبهایی از فضای خالی دارد: نوارِ کنار یک بدنهٔ بلند، مربعِ زیر یک طبقهٔ کوتاه، باریکهای در امتداد یک لبه. همین پنجرهها جایی است که بدنهٔ کشوها، فاصلهاندازها، نوارهای لبه، لقمهها و چوبِ فیکسچر بدون هیچ هزینهٔ مواد اضافه از آن بیرون میآید.
فهرستی جاری از قطعات کوچک، و چند نیاز همیشگی کارگاه، آماده داشته باشید تا در هر شکافی که پیدا شد بنشانید. بهجای باز کردن یک ورق نو برای مشتی قطعهٔ ریز، فضایی را مصرف میکنید که قبلاً پولش را دادهاید. قطعات کوچک ملاتِ بین آجرهایند؛ وقتی چیدمان دیروز شکاف بینقصی به جا گذاشته، آنها را از ورقهای تمیز نبرید.
6. قطعات مشابه و پروژههای کامل را با هم دستهبندی کنید
هرچه قطعات بیشتری را همزمان برنامهریزی کنید، چیدمان فشردهتر میشود، چون چیدمان قطعات بیشتری برای پر کردن هر شکاف در اختیار دارد. برنامهریزی دو کابینت مشابه بهصورت یک کار تقریباً همیشه بهتر از انجام پشتسرهم آنهاست. ده قطعه روی دو ورق جای مانور کمتری میگذارد تا بیست قطعه روی چهار ورق، جایی که فضای خالیِ یک ورق را معمولاً میتوان با قطعهای پر کرد که قرار بود روی ورق دیگری برود.
اول بر اساس متریال و ضخامت دستهبندی کنید: همهٔ قطعات توسِ 18 میلیمتری را یک برنامه بگیرید، همهٔ پشتبندهای 12 میلیمتری را برنامهای دیگر. اگر کار کوچکی در نوبت است و متریال مشترکی دارد، آن را در نوبت فعلی بگنجانید. بریدن قطعات هماندازه با یک تنظیم گونیا سریعتر و یکنواختتر هم هست.
7. ورق را بخوانید: دور گرهها، حفرهها و آسیبدیدگیها برنامه بریزید
ورقهای صفحهای بینقص نیستند. تخته چندلا حفرههای داخلی پنهان دارد، سطحها وصله و ترمیمهای بیضیشکل دارند و گوشهها لهشده از راه میرسند. پیدا کردن یک حفره در میانهٔ یک قطعهٔ نمایان همان راهی است که یک ورق خوب به یک دورریز گرانقیمت تبدیل میشود.
پس پیش از برش، ورق را بخوانید. هر دو سطح را وارسی کنید، لبهها را برای یافتن جاهای توخالی تِقتِق بزنید، و هر گره، وصله و گوشهٔ آسیبدیده را با مداد علامت بگذارید. سپس عیبها را آگاهانه جانمایی کنید: گوشهٔ لبپریده را جایی بگذارید که قطعه بههرحال تراشیده میشود، وصلهٔ سطح را روی پشت کابینت یا زیر طبقه پنهان کنید، و سطوح نما را به سمت نواحی تمیز هدایت کنید. یک دقیقه بازرسی بهطور معمول یک قطعه را نجات میدهد، چون دور عیب میبرید نه داخل آن.
8. کتابخانهای از دورریزها بسازید که واقعاً از آن استفاده میکنید
هر کارگاهی دورریز تولید میکند. تفاوت یک کارگاه مرتب با یک کارگاه بهرهور در این است که دورریزها استفاده میشوند یا فقط روی هم تلنبار. دورریز مادهٔ رایگانی است که قبلاً پولش را دادهاید، اما فقط به شرطی که وقتی کار بعدی شروع میشود بتوانید پیدایش کنید و به اندازهاش اعتماد داشته باشید.
نسخهٔ کارآمد یک سیستم کوچک است، نه کوهی از تکهپارهها. قطعات بالاتر از یک آستانهٔ معقول را نگه دارید (برای کارهای صفحهای حدوداً 300 میلیمتر در هر ضلع، و نوارهای کوچکتر فقط اگر واقعاً به کارتان میآیند) و با بقیه بیرحم باشید. ابعاد واقعی هر قطعه را با ماژیک رویش بنویسید، آنها را ایستاده و مرتب بر اساس اندازه انبار کنید، و فهرست سادهای از قطعات مفید نگه دارید. سپس پیش از خرید، اول از قفسهٔ خودتان خرید کنید. یک عادت منظم دورریز بیسروصدا سالانه چند ورق صرفهجویی میکند؛ راهنمای مدیریت دورریز ما برچسبگذاری و انبار کردن را با جزئیات پوشش میدهد.
9. حل چیدمان را به نرمافزار بسپارید (تنها گامی که ارزش خودکارسازی دارد)
همهٔ آنچه در بالا آمد استادکاری است: انتخاب قطعات، تعیین قواعد جهت الیاف، خواندن ورق، نگهداری قفسهٔ دورریز. در کل فرایند دقیقاً یک گام هست که ریاضیِ خالص است، و همان گامی است که انسان در آن از همه ضعیفتر است: یافتن فشردهترین آرایش تعداد زیادی مستطیل روی یک ورق. چیدن دستی آن روی کاغذ شطرنجی معمولاً 15 تا 25 درصد ضایعات به جا میگذارد، چون مغز نمیتواند آرایشهای کافی را امتحان کند.
اینجاست که بهینهساز لیست برش جای خودش را پیدا میکند. فکرِ کارگاهی همچنان با شماست: قطعات را انتخاب میکنید، مشخص میکنید کدامها جهتِ قفل دارند، عرض برش و تراش واقعی خود را وارد میکنید، و دورریزهایتان را بهعنوان ورق موجود اضافه میکنید. سپس نرمافزار آرایشهای فراوانی را امتحان میکند، از جمله چرخشها و ترتیبهای برش، و چیدمانی را برمیگرداند که بیشترین قطعات را روی کمترین ورقها جا میدهد. نرمافزار فقط یک گام از حرفهای را خودکار میکند که همچنان مالکش شمایید؛ جایگزین برنامهریزی نمیشود. میتوانید لیست برش خودتان را رایگان اجرا کنید و پیش از آنکه دست به اره ببرید، چیدمان را در مرورگر ببینید.
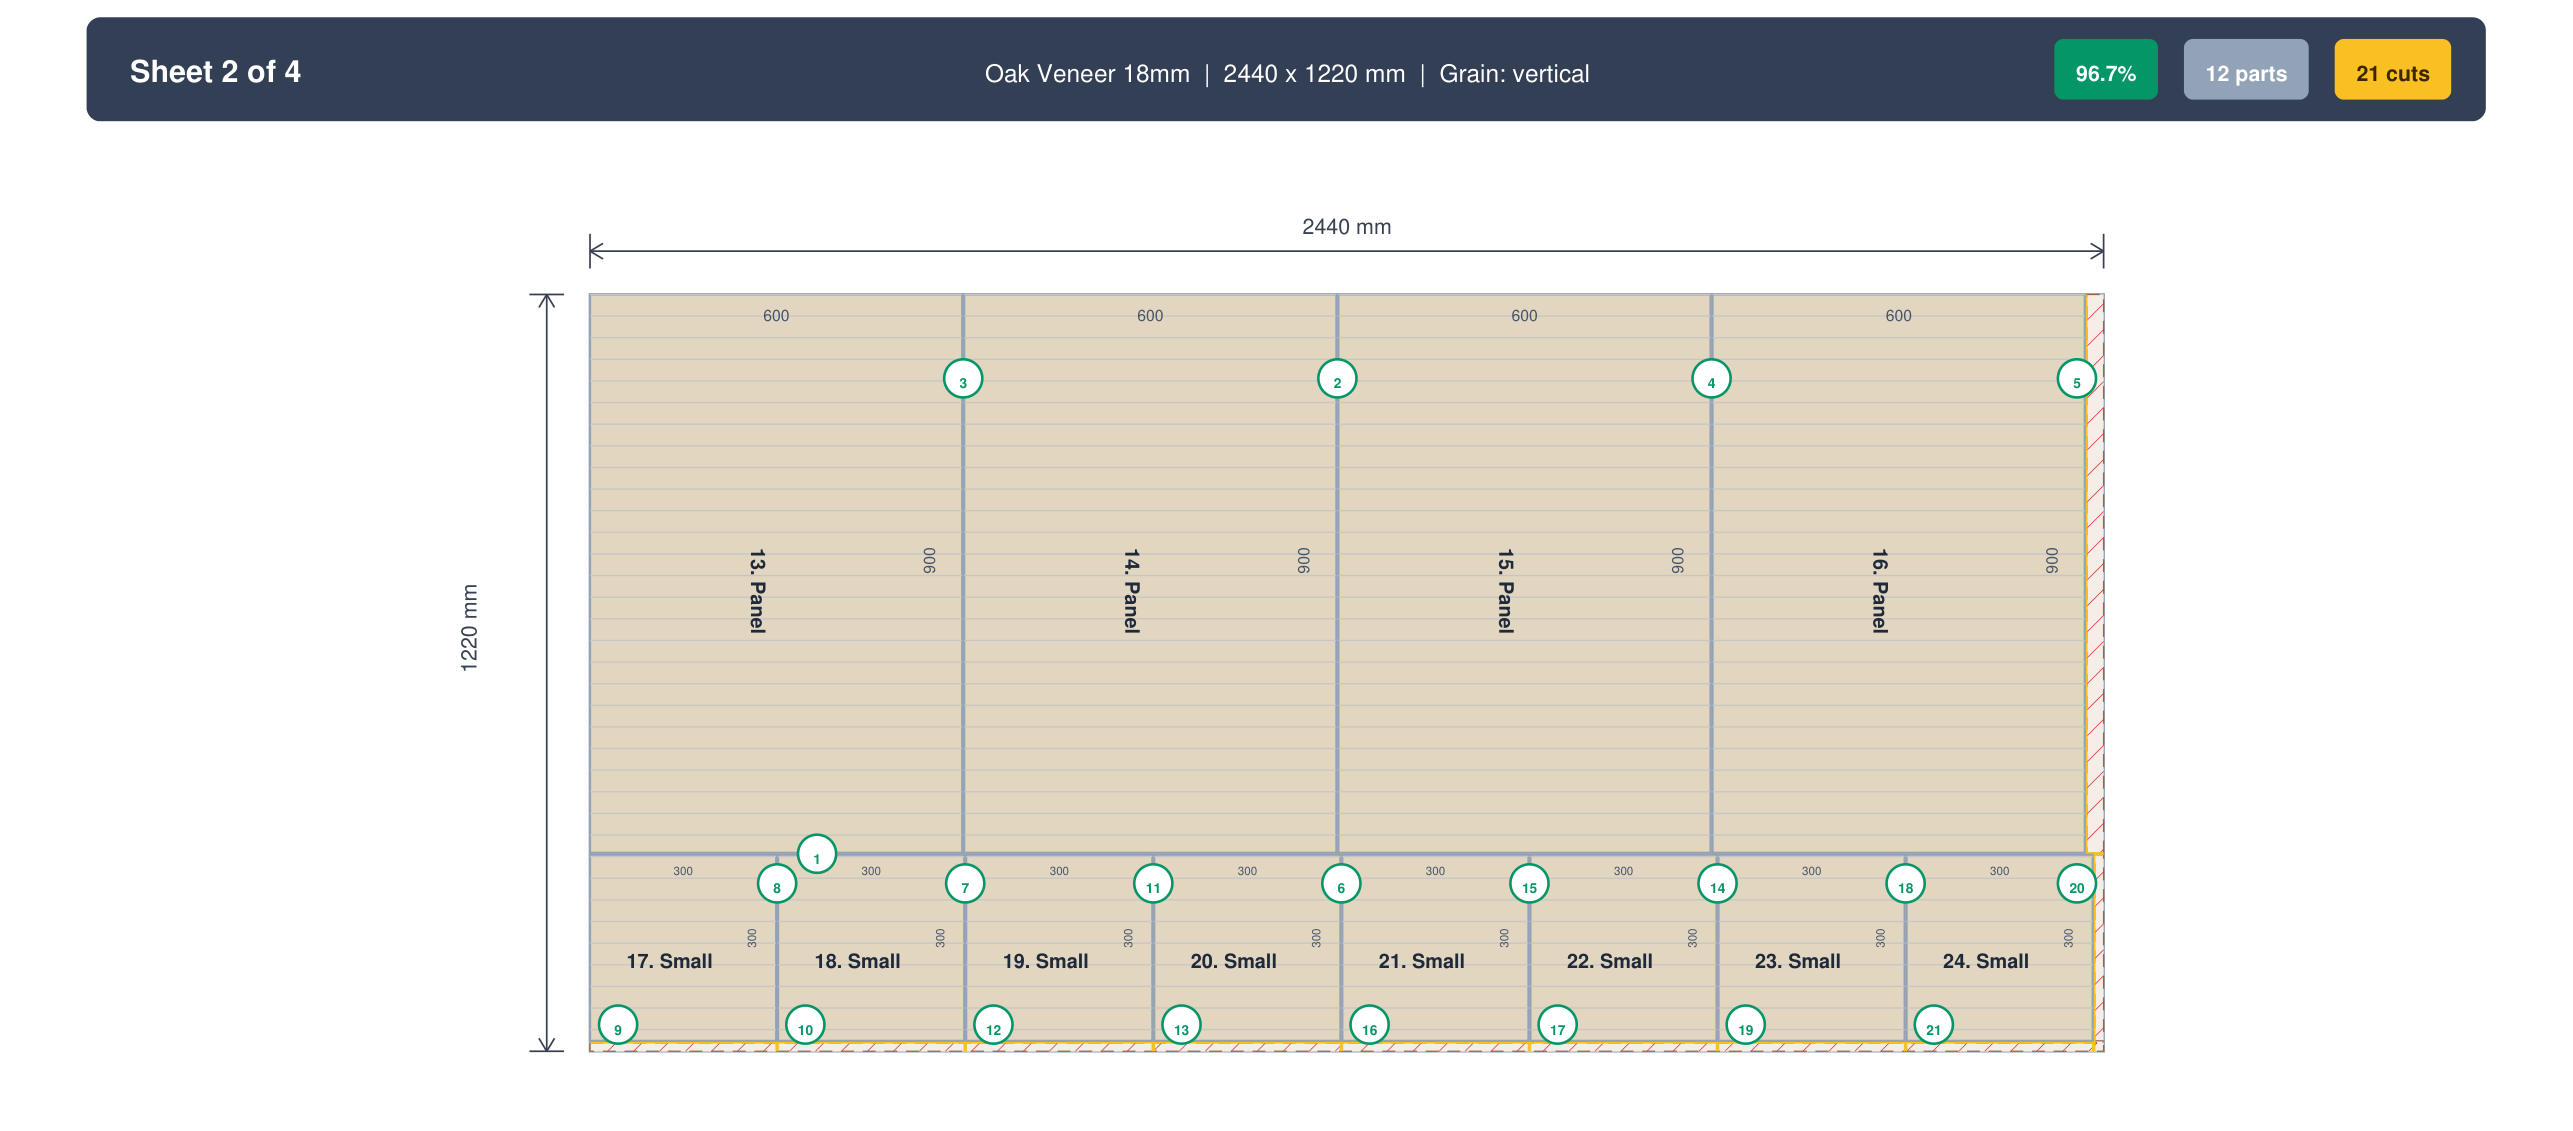
تکنیکها در برابر هم چگونهاند
همهٔ تکنیکها ارزش زحمت یکسانی ندارند. در ادامه رتبهبندی تقریبی صرفهجویی معمول مواد در برابر زحمتی که هر تکنیک اضافه میکند آمده است. درصدها را صرفاً تقریبی بدانید؛ اعداد واقعی شما به ترکیب قطعات و متریال بستگی دارد.
| تکنیک | صرفهجویی معمول در ضایعات | زحمت |
|---|---|---|
| خودکارسازی چیدمان (بهینهساز) | 10 تا 20% | کم |
| آزاد کردن جهت الیاف روی قطعات پنهان | 5 تا 10% | کم |
| طراحی قطعات بر اساس کسرهای ورق | 5 تا 10% | متوسط |
| استفاده از کتابخانهٔ دورریز | 5 تا 15% در طول یک سال | متوسط |
| دستهبندی قطعات و پروژهها | 3 تا 5% | کم |
| ترتیب برش هوشمندانه | 3 تا 5% | متوسط |
| جا دادن قطعات کوچک در شکافها | 2 تا 5% | کم |
| حساب کردن عرض برش و تراش لبه | جلوگیری از برشهای اشتباه | کم |
| خواندن ورق و برنامهریزی دور عیبها | جلوگیری از خراب شدن قطعات | کم |
یک مثال عملی: یک ورق، یک قفسهٔ کتاب
یک قفسهٔ کتاب را تصور کنید که از یک ورق 2440 در 1220 میلیمتری تخته چندلای 18 میلیمتری ساخته میشود (خویشاوند نزدیکِ پروژهای که راهنمای لیست برش تخته چندلای ما گامبهگام بهینه میکند — آن پروژه یک پانل پشت 6 میلیمتری دارد که به ورقی از متریال خودش نیاز دارد و به همین دلیل روی دو ورق مینشیند): دو بدنه به ابعاد 1800 در 300 میلیمتر، یک سقف و یک کف 764 در 300 میلیمتر، چهار طبقهٔ 728 در 280 میلیمتری، بهعلاوهٔ چند تسمهٔ کوچک. برشکار عجول یک بدنه را از وسط ورق برش طولی میزند، دنبال یک طبقه میرود، و در پایان با دو باقیماندهٔ بدقوارهٔ L شکل و یک ورق دومی روبهرو میشود که برای آخرین طبقه باز شده است.
نسخهٔ برنامهریزیشده: ابتدا 8 میلیمتر از دو لبهٔ مرجع بتراشید، سپس سه نوار 300 میلیمتری را در تمام طول ورق برش طولی بزنید. هر یک از دو نوار اول یک بدنهٔ 1800 میلیمتری میدهد و تهماندهشان تسمهها میشود؛ نوار سوم سقف و کف را پشتسرهم در خود جا میدهد. آنچه میماند باریکهای تمیز به پهنای حدود 300 میلیمتر است که در تمام طول ورق کشیده شده: سه طبقه از چهار طبقه در یک ردیف مرتب از آن برش عرضی میخورد، و چهارمی از باقیماندهٔ نوارِ سقفوکف بیرون میآید. یک ورق، همهٔ دورریزها مستطیلی، و بزرگترین باقیمانده آنقدر بزرگ که ارزش قفسه رفتن دارد. همان قطعات، همان اره: فقط ترتیب عملیات عوض شد.
لیست برش خود را به چیدمانی بهرهور تبدیل کنید
فکر کارگاهی را خودتان بکنید و حل چیدمان را به CutPlan بسپارید. قطعات، عرض برش و دورریزهایتان را وارد کنید و در چند ثانیه یک چیدمان ورق بهینه بگیرید، رایگان.
باز کردن بهینهساز ←نکات کلیدی
- ضایعات عمدتاً در برنامهریزی تعیین میشود، نه پای اره: قطعات را طوری طراحی کنید که بهطور تمیز در ورقی که واقعاً میخرید تقسیم شوند.
- بزرگترین قطعات را اول ببرید و هر دورریز را مستطیلی و ارزشمند برای انبار نگه دارید.
- جهت الیاف را فقط جایی قفل کنید که دیده میشود؛ قطعات پنهان را برای چیدمان فشردهتر آزاد بگذارید.
- عرض برش و تراش لبهٔ کارخانه را از همان ابتدا در چیدمان حساب کنید.
- قطعات کوچک را در پنجرههای باقیمانده بنشانید، بهجای باز کردن ورقهای نو.
- قطعات و پروژههای مشابه را با هم دستهبندی کنید و پیش از خرید، از قفسهٔ دورریز خودتان خرید کنید.
- بگذارید بهینهساز تنها گامی را که ریاضی خالص است خودکار کند: چیدمان.
پرسشهای متداول
چه مقدار ضایعات چوب هدفی واقعبینانه است؟
در کارهای معمول کابینت و مبلمان، وقتی با دقت برنامهریزی کنید 5 تا 12 درصد ضایعات هدفی واقعبینانه است، در برابر 15 تا 25 درصد برای یک چیدمان دستی شتابزده. این شکاف از سه هزینه میآید که هرگز ناپدید نمیشوند: عرض برش، باریکهای که تیغه در هر برش به خاکاره تبدیل میکند؛ تراش لبهٔ کارخانه که بیشتر برشکاران دقیق پیش از بریدن قطعات واقعی انجام میدهند؛ و قیدهای جهت الیاف، که مانع چرخیدن قطعات به فشردهترین آرایش میشوند. هیچکدام را نمیتوان کاملاً با برنامهریزی حذف کرد، پس ضایعات صفر هدف واقعی نیست، و دنبالش رفتن بهجای چوب وقت هدر میدهد. آنچه شما را به محدودهٔ تکرقمی میبرد ترتیب عملیات است: اندازه زدن قطعات طوری که بهطور تمیز در ورقی که واقعاً میخرید تقسیم شوند، اول بریدن بزرگترین قطعات، و انداختن قطعات کوچک در پنجرههای باقیمانده بهجای باز کردن یک ورق تازه. اگر چند کار آخرتان خیلی بالاتر از این محدوده درآمده، معمولاً چیدمان است که مواد را برده، نه اره.
آیا نقشهٔ برش واقعاً ضایعات را کم میکند یا فقط کار را مرتبتر میکند؟
نقشهٔ برش واقعاً ضایعات را کم میکند؛ مرتب بودن یک اثر جانبی است. دلیلش این است که آرایش برشها تعیین میکند باقیماندهها قابل استفاده بمانند یا نه. برنامهای که برشهای اولیه را کامل و لبهبهلبه میزند، هر دورریز را مستطیلی نگه میدارد، قطعاتی را که یک بُعد مشترک دارند در یک نوار گروه میکند و حفرههای باقیمانده را با قطعات کوچک پر میکند، میتواند همان کار را روی ورقهای کمتری جا دهد تا یک جلسهٔ بدون برنامه که قطعات یکسانی را میبرد. نسخهٔ بدون برنامه هر قطعهای را که بعدی در لیست است دنبال میکند، برای یک مشت تکهٔ کوچک یک ورق تازه باز میکند، و تکههای L شکلی باقی میگذارد که هیچچیز نمیتواند استفاده کند. مثال قفسه کتاب بالا را در نظر بگیرید: همان طرفها، سقف، کف و طبقهها یا با یک باقیماندهٔ قابل انبار کردن از یک ورق بیرون میآیند یا به ورق دومی سرریز میکنند، صرفاً بسته به ترتیب. همان قطعات، همان اره، همان تیغه. فقط نقشه عوض شد، و تفاوت یک ورق کامل بود.
آیا همیشه باید بلندترین قطعات را اول برید؟
معمولاً بله، چون بریدن بزرگترین قطعات در ابتدا با برشهای کامل لبهبهلبه معمولاً بزرگترین و قابل استفادهترین مستطیلها را به جا میگذارد. سازوکار ساده است: یک برش طولی یا عرضی بلند در سراسر ورق آن را به دو تکهٔ تمیز تقسیم میکند، و قطعات بزرگ پیش از آنکه چیز دیگری بتواند فضا را تکهتکه کند جای خود را میگیرند. بهجایش دنبال یک قطعهٔ کوچک وسط یک ورق تازه بروید و نوار باریکی بیصاحب میماند که هیچ قطعهٔ بعدی نمیتواند از آن استفاده کند. اما قاعدهٔ ظریفتر دربارهٔ طول نیست، بلکه دربارهٔ چیزی است که هر برش به جا میگذارد. پیش از هر برش بپرسید آیا هر دو تکهٔ حاصل هنوز مستطیلهایی هستند که با رضایت انبارشان میکنید. گاهی این به نفع اول برش طولیِ بُعد بلند است، گاهی یک برش عرضی، بسته به اینکه قطعات چطور ابعاد مشترک دارند. در مثال قفسه کتاب، اول برش طولی سه نوار در تمام طول همان چیزی است که هر باقیمانده را مستطیلی و آخری را آنقدر بزرگ نگه میدارد که در رک جا بگیرد.
آیا نگه داشتن دورریزها میارزد، یا هزینهٔ انبار کردن بیشتر از فایدهاش است؟
میارزد، اما فقط برای قطعات مفید، و فقط با یک سیستم. دورریز موادی است که از قبل پولش را دادهاید، پس استفادهٔ دوباره از آن ارزانترین ورقی است که هرگز خواهید خرید؛ هزینهٔ انبار فقط وقتی برنده میشود که رک به تودهٔ نامرتبی تبدیل شود که هیچکس زیرورویش نمیکند. برای کارهای صفحهای، قطعات بالای حدوداً 300 میلیمتر در هر ضلع جای خود را پس میدهند، چون هنوز میتوانند یک قطعهٔ واقعی مثل طبقه یا کف کشو را حمل کنند. نوارهای کوچکتر را فقط اگر واقعاً آن اندازه را استفاده میکنید نگه دارید، و با بقیه بیرحم باشید. روی هر قطعهٔ نگهداشتنی ابعاد واقعیاش را با ماژیک بنویسید، آنها را ایستاده و مرتب بر اساس اندازه انبار کنید، فهرست کوتاهی از آنچه روی رک است نگه دارید، و پیش از هر خرید از آن فهرست خرید کنید. با این روش، دورریزها بیسروصدا سالانه چند ورق صرفهجویی میکنند؛ احتکارشده بدون برچسب یا آستانه، فقط کارگاه را پر میکنند و بعداً به هر حال دور انداخته میشوند.
کی میتوان برای صرفهجویی در مواد، جهت الیاف را بیخطر نادیده گرفت؟
نادیده گرفتن الیاف روی هر قطعهای که هیچکس نمیبیند بیخطر است: کف کابینتها، پشتها، تسمههای اتصال، طبقههای پنهان و بدنهٔ کشوها. روی آن قطعات الیاف حداکثر سازهای است و هرگز زیباییشناختی نیست، پس مجبور کردنشان به یک جهت گزینههای چیدمان را بدون هیچ سود قابل مشاهده حذف میکند. هر قطعهٔ الیافقفلشده یک چرخش را از چیدمان میگیرد که وگرنه میتوانست استفاده کند، و آزاد گذاشتن حتی یکسوم قطعات برای چرخش، جانمایی بسیار فشردهتری باز میکند. الیاف را روی هر چیز نمایان قفل نگه دارید، و جایی سختگیرترین باشید که سطوح کنار هم مینشینند و باید به چشم یک تکه بیایند: صفحات درها، جلوی کشوها و ردیفی از بدنههای نمایان. عادت عملی این است که هر قطعه را در لیست برش بهصورت «جهت قفل» یا «آزاد» علامت بزنید، و دربارهٔ اینکه کدام کدام است صادق باشید. همان یک ستون تصمیم را شفاف میکند، و در بیشتر کارهای کابینت آنقدر قطعه آزاد میکند که 5 تا 10 درصد مواد صرفهجویی شود بدون آنکه چیزی که مشتری میبیند تغییر کند.
عرض برش اره واقعاً چقدر مواد هدر میدهد؟
عرض برش اره بیشتر از آنچه اغلب افراد انتظار دارند مواد هدر میدهد، چون در هر برش حساب میشود. یک تیغهٔ 3 میلیمتری در هر عبور 3 میلیمتر ماده برمیدارد، پس ورقی با 20 برش حدود 60 میلیمتر را فقط به خاکاره میبازد، تقریباً به عرض نوار باریکی که شاید رویش حساب کرده بودید. اره ریلی با 2.4 تا 2.8 میلیمتر کمی مهربانتر است؛ تیغ فرز روتر CNC با 6 تا 8 میلیمتر در هر برش بسیار بیشتر از دست میدهد. عرض برش فقط باقیمانده را کوچک نمیکند، بلکه هر قطعه بعد از برش اول را جابهجا میکند، و به همین دلیل چیدمانی که بدون آن کشیده شده قطعاتی چند میلیمتر کوتاه یا قطعهٔ آخری تحویل میدهد که دیگر روی ورق جا نمیشود. راهحل کمتر بریدن نیست. بهجای حدس زدن تیغهٔ واقعی خود را اندازه بگیرید، آن عرض برش واقعی را همراه تراش لبه در برنامه وارد کنید، و بگذارید چیدمان پیش از آنکه به ورق متعهد شوید اتلاف را جذب کند.