بهینهسازی لیست برش تخته سهلایه: چگونه قطعات را برای حداکثر بازدهی چیدمان کنیم

بهینهسازی لیست برش تخته چندلا یعنی چیدن همهٔ قطعاتی که پروژه لازم دارد روی ورقهای کامل، طوری که کمترین تعداد ورق مصرف شود و کمترین ضایعات باقی بماند. سریعترین راه برای انجام درست آن: اندازههای نهایی قطعات را فهرست کنید، جهت الیاف را فقط جایی که سطح قطعه دیده میشود قفل کنید، عرض برش اره (kerf) و پیرایش لبه را تنظیم کنید و بعد بگذارید بهینهساز چیدمان، قطعات را جانمایی کند و یک توالی برش شمارهگذاریشده تحویلتان دهد. با دست، چیدمان یک ردیف کابینت میتواند یک ساعت کلنجار با کاغذ شطرنجی وقت بگیرد؛ با روش درست حدود دو دقیقه طول میکشد و اغلب یک ورق کامل صرفهجویی میکند.
این راهنما کل جریان کار را روی یک قفسه کتاب واقعی جلو میبرد و بعد سراغ جزئیات مخصوص تخته چندلا میرود که مقالههای عمومی جانمایی از آنها میگذرند: الیاف ورق و روکشهای نما چطور چیدمان را تغییر میدهند، چرا تخته چندلای 18 میلیمتری بهندرت دقیقاً 18 میلیمتر است، قطعات را چقدر بزرگتر بگیریم، و اشتباههایی که بیسروصدا یک ورق برایتان خرج برمیدارند. اگر اول نظریهٔ کلیتر را میخواهید، راهنمای کامل بهینهسازی لیست برش مبانی را پوشش میدهد؛ این نوشته نسخهٔ عملی مخصوص تخته چندلاست.
چرا تخته چندلا مسئلهٔ بهینهسازی جداگانهای است
چوب ماسیو را میتوان تقریباً به هر اندازهای طولی و عرضی برید و برای رسیدن به عرض دلخواه به هم چسباند. تخته چندلا اینطور نیست. در ورقهایی با ابعاد ثابت میرسد، روکش رویش جهت الیافی دارد که اغلب باید رعایتش کنید، و هر برشی که میزنید قطعی است: لبهٔ بدبریده را نمیشود بدون از دست دادن عرض دوباره گونیا کرد. مجموع اینها یعنی ترتیب و جهت برشها به اندازهٔ مساحت خامی که نیاز دارید اهمیت دارد.
سه محدودیت هر چیدمان تخته چندلا را شکل میدهند:
- اندازهٔ ثابت موجودی. ورق را کامل میخرید، پس ضایعات نسبت به مساحت کل ورق سنجیده میشود، نه نسبت به یک قطعهٔ خام ایدئال.
- جهت الیاف و روی کار. روی بدنهٔ قفسه کتاب یا در کابینت، الیاف روکش نمایان باید در جهت درست برود. همانجا قفلش کنید و بگذارید بقیهٔ قطعات آزادانه بچرخند.
- برش گیوتینی. اره میزی، اره ریلی یا اره صفحهای در یک خط مستقیم از لبه تا لبه میبرد. قطعاتی که برششان باید وسط ورق متوقف شود با این روش قابل تولید نیستند. اگر این موضوع برایتان تازگی دارد، مقالهٔ برش گیوتینی در برابر برش آزاد نشان میدهد چرا چیدمان را عوض میکند.
پروژهٔ نمونه: یک قفسه کتاب ساده
لیست برش را برای یک قفسه کتاب ایستاده با سه طبقهٔ قابل تنظیم بهینه میکنیم، همه از تخته چندلای توس 18 میلیمتری، با پشتی از تخته چندلای 6 میلیمتری. لیست کامل قطعات با اندازههای نهایی:
| قطعه | طول (میلیمتر) | عرض (میلیمتر) | تعداد | الیاف |
|---|---|---|---|---|
| پنل کناری | 1800 | 300 | 2 | عمودی |
| پنل بالا | 800 | 300 | 1 | افقی |
| پنل پایین | 800 | 300 | 1 | افقی |
| طبقهٔ ثابت | 764 | 290 | 1 | بدون |
| طبقهٔ قابل تنظیم | 764 | 285 | 3 | بدون |
| پنل پشت (چندلای 6 میلیمتری) | 1800 | 800 | 1 | عمودی |
موجودی: ورق استاندارد 2440 x 1220 x 18 میلیمتری تخته چندلای توس. عرض برش 3 میلیمتر و پیرایش 5 میلیمتری از هر لبهٔ ورق در نظر میگیریم. پنل پشت 6 میلیمتری متریال دیگری است و ورق خودش را میگیرد، پس هیچوقت با قطعات 18 میلیمتری بر سر جا رقابت نمیکند.
مرحله 1: قطعات را وارد کنید
CutPlan را در مرورگر باز کنید؛ چیزی برای نصب نیست. در پنل قطعات، هر ردیف جدول را اضافه کنید. چهار فیلد مهماند:
- برچسب: نام قطعه، تا چیدمان و PDF خوانا باشند («پنل کناری»، نه «قطعهٔ 4»).
- طول x عرض: اندازهٔ نهایی پس از برش.
- تعداد: قطعات یکسان؛ دو پنل کناری یک ردیف با تعداد 2 هستند.
- الیاف: عمودی، افقی یا بدون. برای هر چیز پنهان «بدون» بگذارید تا بهینهساز بتواند بچرخاندش.
در این قفسه کتاب فقط بدنهها و صفحهٔ بالا و پایین واقعاً به قفل الیاف نیاز دارند، چون دیده میشوند. طبقهها داخل مینشینند و میتوانند آزادانه بچرخند؛ این دقیقاً همان انعطافی است که بهینهساز برای پر کردن حفرهها لازم دارد.
مرحله 2: ورقهای موجودی را تنظیم کنید
در پنل موجودی، ورق توس 18 میلیمتری را اضافه کنید: طول 2440، عرض 1220، تعداد 3 برای شروع، و الیاف در امتداد طول 2440 میلیمتری (که جهتگیری بیشتر تختههای چندلای درجهٔ نما همین است). پنل پشت 6 میلیمتری را بهصورت یک قلم موجودی جداگانهٔ 2440 x 1220 با نام متریال خودش اضافه کنید.
اگر از کارهای قبلی دورریز نگه میدارید، آنها را هم اینجا بهعنوان موجودی اضافه وارد کنید. برگرداندن باقیماندههای واقعی به چیدمان — با تیکزدن «ترجیح دورریزهای ذخیرهشدهٔ من» تا بهینهساز واقعاً آنها را ترجیح دهد — سادهترین راه کاهش تعداد ورقهای مصرفی است؛ عادتی که ارزش ساختن دارد، و راهنمای مدیریت دورریز نشان میدهد چطور رهگیریشان کنید تا واقعاً استفاده شوند، نه اینکه یک سال به دیوار تکیه بدهند. برای ابعاد استاندارد ورق در منطقهٔ شما، راهنمای اندازههای استاندارد ورق موجودی متریک و اینچی را فهرست میکند.
مرحله 3: عرض برش، پیرایش و الیاف را پیکربندی کنید
در پنل گزینهها:
- عرض برش: 3 میلیمتر. این پهنایی است که تیغه برمیدارد. تیغهٔ باریک اره ریلی به 2 میلیمتر نزدیکتر است؛ تیغهٔ استاندارد اره میزی 3 تا 3.2 میلیمتر است. کم حدس بزنید و قطعاتتان کوچکتر از اندازه درمیآیند. اگر عرض برش برایتان ناآشناست، عرض برش اره به زبان ساده نشان میدهد چرا در طول یک ورق روی هم جمع میشود.
- پیرایش ورق: 5 میلیمتر از هر لبه. لبههای ورق ضربدیده میرسند و بهندرت کاملاً گونیا هستند، پس یک برش تمیزکاری در هر چهار طرف برای هر کار نمایان روال استاندارد است.
- واحد: میلیمتر. اگر اینچی کار میکنید به اینچ تغییر دهید؛ محاسبات یکی است.
- تطبیق الیاف: فعال. قطعات تنظیم الیاف خود را رعایت میکنند؛ قطعات «بدون» میچرخند.
عرض برش بیش از آنچه مبتدیها انتظار دارند اهمیت دارد. در قفسه کتاب ما، یک ورق حدود دوازده برش میخورد. با 3 میلیمتر برای هر برش، حدود 36 میلیمتر متریال به خاکاره تبدیل میشود پیش از آنکه حتی یک قطعه اضافهبری داشته باشد: اگر نادیدهاش بگیرید، همین کافی است تا یک چیدمان فشرده از دو ورق روی سه ورق بیفتد.
مرحله 4: محاسبه و خواندن چیدمان
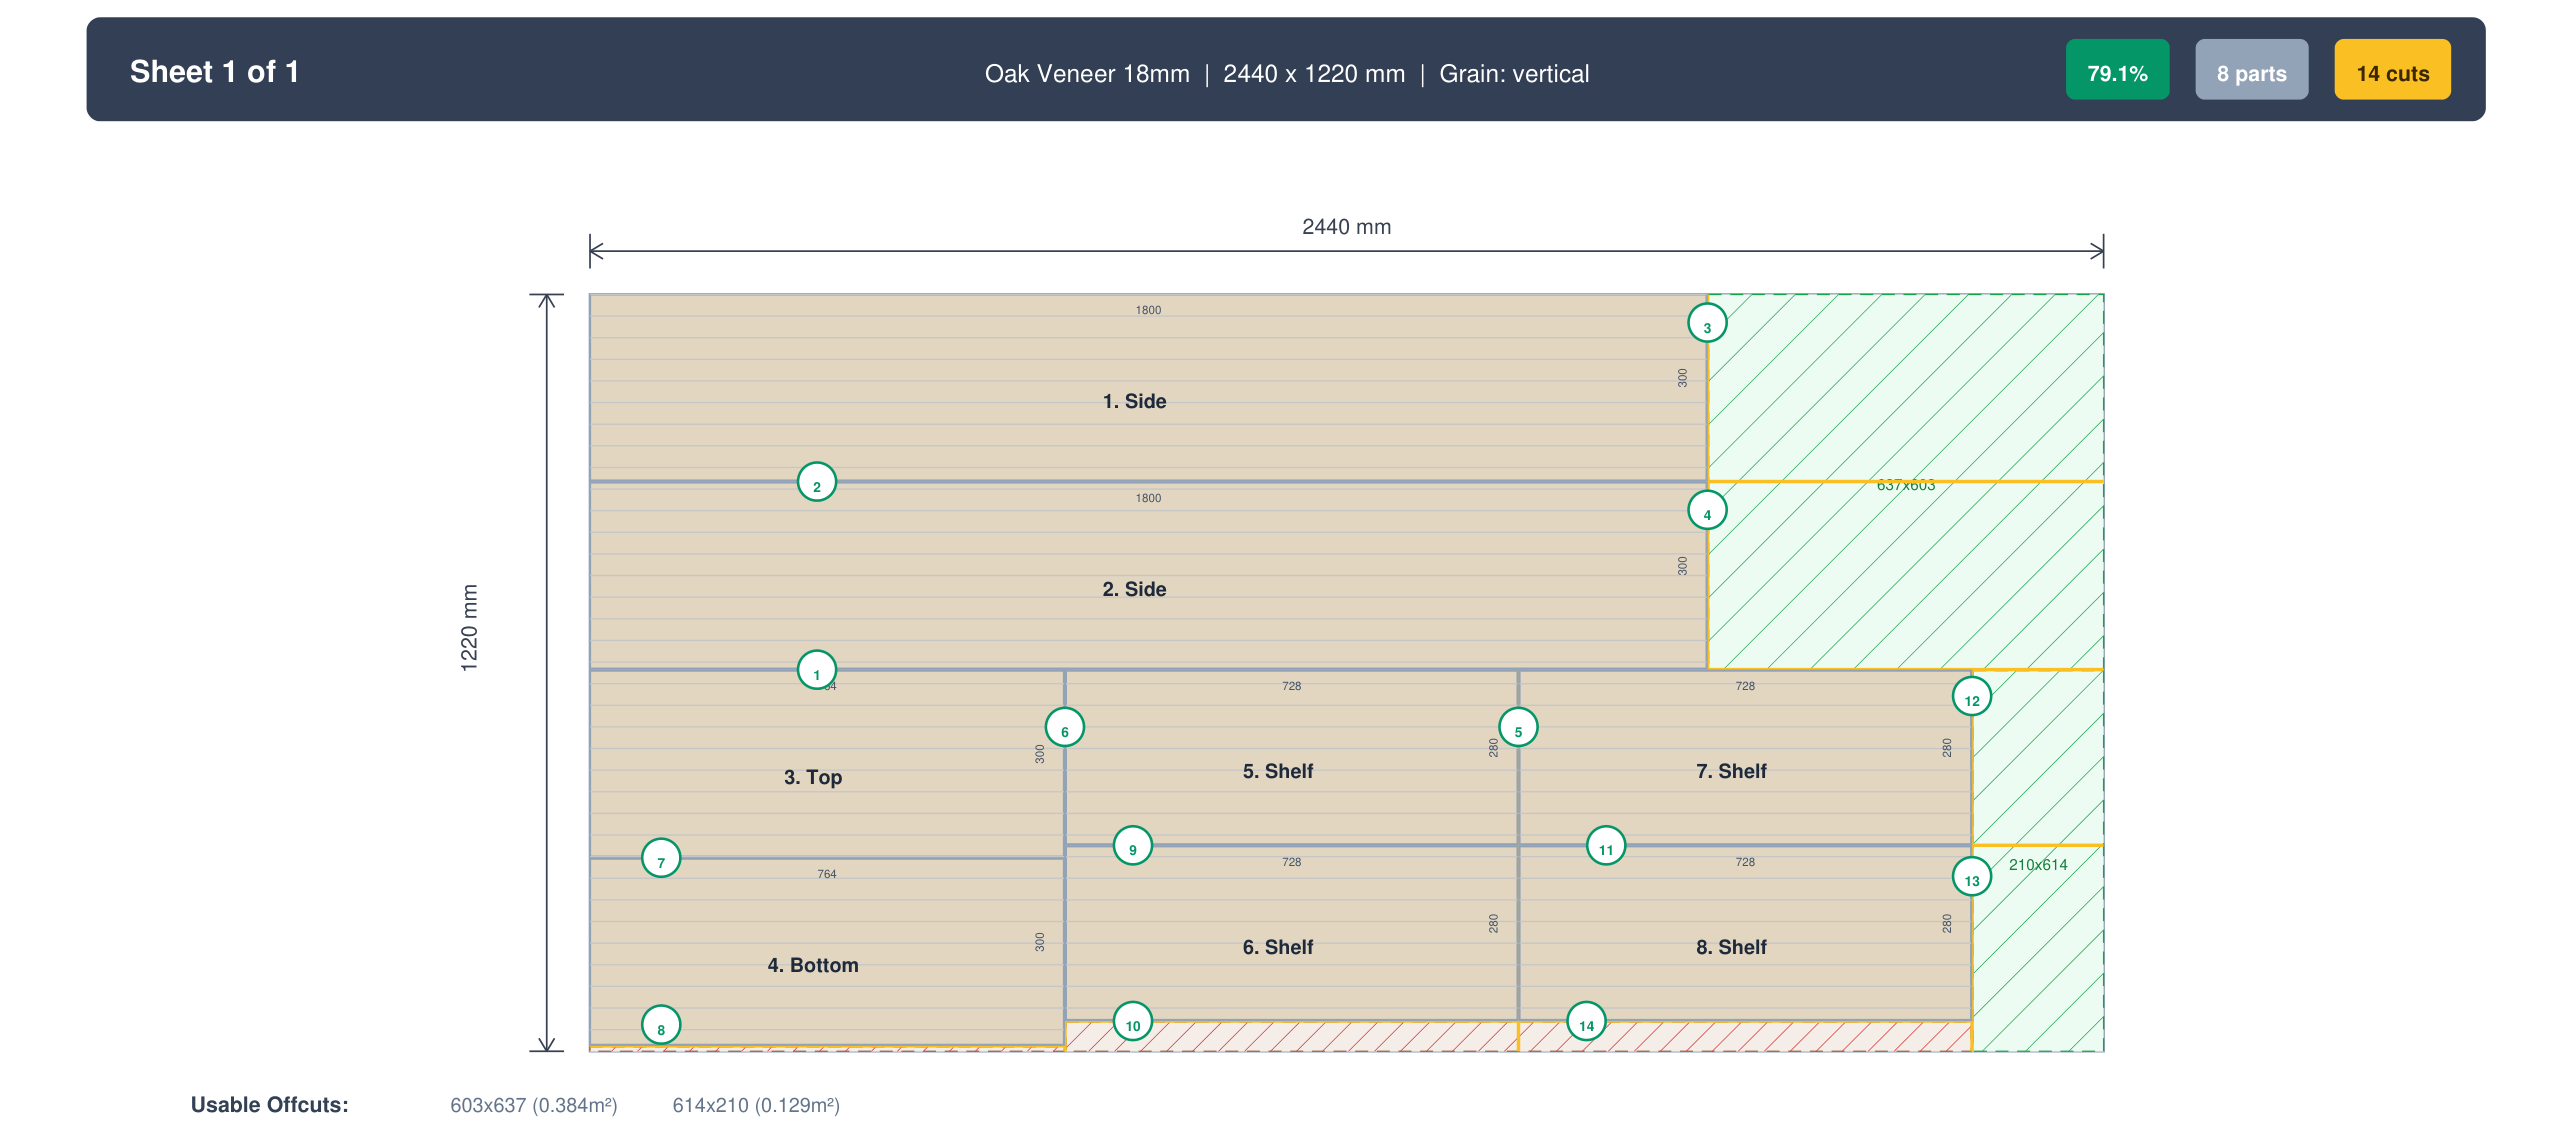
Ctrl+Enter را فشار دهید یا روی «محاسبه» کلیک کنید. بهینهساز 148 استراتژی چیدمان را روی چهار موتور در یک تا سه ثانیه اجرا میکند و بهترین نتیجه را نشان میدهد. برای این قفسه کتاب باید به این نتیجه برسید:
- همهٔ هشت قطعهٔ 18 میلیمتری روی یک ورق، بهعلاوهٔ پشتی 6 میلیمتری روی ورق خودش: در مجموع دو ورق.
- ضایعات حدود 18 درصد روی ورق 18 میلیمتری، معمول برای مبلمانی که الیاف پنلهای بزرگش قفل شده — و بیشترش هم یک دورریز تمیز و قابل استفادهٔ مجدد است.
- هر دو پنل کناری 1800 میلیمتری عمودی میایستند تا الیاف نما از بالا به پایین بماند.
- طبقهها، چرخیده، در باریکهٔ کنار بدنهها جا میگیرند.
چیدمان رنگبندی شده و هر قطعه با اندازهٔ برشش برچسب خورده است. نشانگر را روی قطعهای نگه دارید تا موقعیتش هایلایت شود. اگر قطعهای اصلاً جا نشود، بهجای حذف بیصدا علامتگذاری میشود تا بدانید باید موجودی اضافه کنید یا پنلی را دو تکه کنید.
مرحله 5: پیش از هر برشی مراحل برش را بررسی کنید
مراحل برش را در نوار ابزار نتایج فعال کنید. این یک توالی گیوتینی شمارهگذاریشده میسازد: ترتیب دقیق برشهای لبهبهلبه که هر قطعه را جدا میکند. بیشترین اهمیتش روی اره صفحهای یا اره میزی کشویی است، جایی که هر برش باید سراسر قطعه را طی کند. پیروی از توالی یعنی اول ورق را به زیرپنلهای قابل مدیریت تقسیم میکنید و بعد به قطعات، نه اینکه قطعهای پشت برشی گیر کند که دیگر دستتان به آن نمیرسد.
نشانگر را روی یک مرحله نگه دارید تا خط برشش روی نمودار متحرک شود. یک بار خواندن توالی پای میز کار جلوی اشتباه کلاسیک را میگیرد: آزاد کردن طبقه پیش از آنکه باریکهٔ بلندی را که داخلش نشسته بریده باشید.
مرحله 6: مدیریت نوار لبه
لبههای نمایان تخته چندلا معمولاً نوار لبه میگیرند تا لایهها پنهان شوند. در CutPlan مشخص میکنید کدام لبههای هر قطعه نوار میگیرند (بالا، پایین، چپ، راست). بهینهساز سپس ضخامت نوار لبه را از اندازهٔ برش کم میکند تا قطعه بهعلاوهٔ نوارش به اندازهٔ نهایی برگردد، لبههای نواردار را بهصورت خطوط رنگی روی چیدمان میکشد، و طول نوار لبه را در PDF جمع میزند تا بدانید چقدر باید بخرید. در این قفسه کتاب، لبهٔ جلوی هر طبقه و لبههای جلوی بدنهها معمولاً یک نوار میگیرند. اگر با نوار لبه تازه آشنا میشوید، راهنمای اختصاصی نوار لبه انتخاب متریال و نحوهٔ اجرا را پوشش میدهد.
مرحله 7: خروجی PDF کارگاهی بگیرید
وقتی چیدمان درست به نظر رسید، روی «خروجی PDF» کلیک کنید. یک نقشهٔ برش تمیز میگیرید: نمودارهای ورق در مقیاس با ابعاد، توالی برش شمارهگذاریشده برای هر ورق، لیست قطعات با اندازههای برش و متریالها، و خلاصهٔ ضایعات و مصرف متریال. چاپش کنید، پای اره ببرید و به ترتیب نشاندادهشده برش بزنید. اگر میخواهید بدانید یک نقشهٔ برش خوب چه باید داشته باشد، نقشههای برش PDF به زبان ساده هر بخش را باز میکند.
خواندن درصد ضایعات
درصد ضایعات سهمی از مساحت ورق خریداریشده است که آخر کار دور ریخته میشود. از آن بهعنوان یک بررسی منطقی استفاده کنید، نه هدفی برای وسواس: وقتی قطعات یکنواخت کنار هم چیده نمیشوند، مقداری ضایعات اجتنابناپذیر است.
| درصد ضایعات | ارزیابی | دلیل معمول |
|---|---|---|
| 0 تا 8% | عالی | قطعات فشرده جا میشوند، بیشتر چرخشها مجاز است |
| 8 تا 15% | خوب | معمول برای مبلمان با الیاف قفلشده روی پنلهای بزرگ |
| 15 تا 25% | قابل قبول | اندازههای ناجور قطعات یا تطبیق سختگیرانهٔ الیاف |
| بیش از 25% | نیازمند بازبینی | اندازهٔ ورق، اندازهٔ قطعات یا قواعد الیاف را بازنگری کنید |
اگر بالای 25 درصد درآمدید، یک اندازهٔ موجودی کوچکتر مثل نیمورق (1220 x 610 میلیمتر) اضافه کنید تا بهینهساز باقیماندهها را کارآمدتر بگیرد، یا الیاف قطعاتی را که واقعاً به آن نیاز ندارند آزاد کنید. برای بحث عمیقتر دربارهٔ نهایت استفاده از هر ورق، چطور ضایعات چوب را در برش پانل به حداقل برسانیم را ببینید.
جزئیات تخته چندلا که چیدمان را تغییر میدهند
18 میلیمتر بهندرت 18 میلیمتر است. توس اسمی 18 میلیمتری اغلب 17.3 تا 17.8 میلیمتر اندازه میشود؛ ورقهای اینچی 3/4 اینچ میتوانند 18.0 تا 18.5 میلیمتر باشند. این چیدمان تخت را عوض نمیکند، اما اگر شیارها را به اندازهٔ عدد اسمی ببرید اتصالات را خراب میکند. نمونهای از موجودی واقعی خودتان را اندازه بگیرید و شیارها را به اندازهٔ آن ببرید، نه به اندازهٔ برچسب.
الیاف بهطور پیشفرض در امتداد طول میرود. در بیشتر ورقهای درجهٔ نما، الیاف نمایان موازی ضلع 2440 میلیمتری است. قفل کردن پنل کناری روی «عمودی» یعنی محور بلندش باید همین الیاف را دنبال کند. اگر ورق شما الیاف عرضی دارد (بعضی تختههای چندلای ارزانتر از چوب سخت چنیناند)، فرضهای الیافتان را برعکس کنید وگرنه بهینهساز خلاف جهت روکش میچیند.
کیفیت نما یک روی خوب دارد. تخته چندلای درجهٔ کابینت برای هر رو جداگانه درجهبندی میشود (مثلاً B/BB): یک روی بهتر، یک روی ضعیفتر. برای قطعات نمایان، روی خوب را یکدست در یک جهت نگه دارید. بهینهساز جانمایی تخت را انجام میدهد؛ اینکه هر قطعهٔ خام پای اره از کدام رو بالا باشد با شماست.
جور کردن الیاف در طول یک ردیف. اگر چند در یا پنل باید الیاف پیوسته و همراستا داشته باشند، باید بهترتیب از نواحی مجاور همان ورق دربیایند. این یک مداخلهٔ دستی روی چیدمان است، نه کاری که کمینهسازی صرف مساحت برایتان انجام دهد: یادآوری اینکه بهینهساز در خدمت طراحی است، نه برعکس. برای تصویر کامل اینکه الیاف کِی ارزش یک ورق اضافه را دارد، جهت الیاف در برش پانل را بخوانید.
اشتباههای رایج لیست برش تخته چندلا
- فراموش کردن عرض برش. رایجترین دلیل اینکه قطعات در طول یک ورق چند میلیمتر کوتاه درمیآیند. یک بار تنظیمش کنید و بگذارید ابزار حسابش را نگه دارد.
- قفل الیاف روی قطعات پنهان. از روی عادت همهٔ قطعات را «عمودی» گذاشتن، چرخش را از بهینهساز میگیرد و میتواند یک ورق کامل اضافه کند. الیاف را فقط جایی قفل کنید که روکش دیده میشود.
- قاطی کردن متریالها روی یک ورق. پشتی 6 میلیمتری و بدنهٔ 18 میلیمتری موجودی متفاوتاند. آنها را متریالهای جداگانه نگه دارید وگرنه چیدمان بیمعنی است.
- نادیده گرفتن توالی برش. چیدمان تخت بینقصی که با ارهٔ شما از نظر فیزیکی بریدنی نیست بیارزش است. مراحل گیوتینی را با تجهیزات خودتان بسنجید.
- اندازه کردن اتصالات با ضخامت اسمی. شیارها را به اندازهٔ ورقی که واقعاً دارید ببرید.
برای فهرست گستردهتری در همهٔ کارهای پانلی، نوشتهٔ اشتباههای رایج لیست برش چکلیست پیشپرواز مفیدی است. اگر بهجای یک قفسه کتاب، یک ردیف کامل کابینت میبرید، راهنمای لیست برش کابینت آشپزخانه همین جریان کار را در مقیاس بزرگتر اجرا میکند.
نکات کلیدی
- ابعاد نهایی را وارد کنید و بگذارید بهینهساز عرض برش و پیرایش را اضافه کند.
- الیاف را فقط روی قطعاتی قفل کنید که سطحشان دیده میشود؛ بقیه را برای چرخش آزاد بگذارید.
- ضخامتهای متفاوت را بهصورت متریالهای جداگانه نگه دارید تا بر سر جا با هم نجنگند.
- پیش از برش، توالی گیوتینی را بخوانید و با ارهٔ خودتان بسنجید.
- ضخامت واقعی ورقتان را اندازه بگیرید؛ 18 میلیمتر اسمی بهندرت همان است.
- نقشهٔ برش PDF خروجی بگیرید و به ترتیب نشاندادهشده ببرید؛ اگر ضایعات از 25 درصد گذشت، گزینهٔ نیمورق اضافه کنید.
همین حالا لیست برش تخته چندلای خود را بهینه کنید
رایگان، مبتنی بر مرورگر، بدون نیاز به حساب کاربری. قطعات را وارد کنید و در کمتر از دو دقیقه نقشهٔ برش PDF بگیرید.
باز کردن بهینهساز ←پرسشهای متداول
چطور لیست برش تخته چندلا را طوری بهینه کنم که کمترین تعداد ورق مصرف شود؟
هر قطعه را با اندازهٔ نهاییاش فهرست کنید، الیاف را فقط روی قطعاتی که سطحشان دیده میشود قفل کنید، عرض برش اره و پیرایش لبه را تنظیم کنید و بعد یک بهینهساز چیدمان اجرا کنید. بهینهساز قطعات را روی ورقهای کامل جانمایی میکند، عرض برش را در هر شکاف رزرو میکند، تعداد دقیق ورق را میگوید و یک توالی برش چاپ میکند که کنار اره دنبالش میکنید. ترتیب ورودیها مهم است: اندازههای نهایی جلوی دوبار حساب کردن اضافهحاشیهها را میگیرد، و آزاد گذاشتن قطعات پنهان برای چرخش آزادیای را به بهینهساز میدهد که برای پر کردن شکافها لازم دارد. برای قفسه کتاب این راهنما، هر هشت قطعهٔ 18 mm روی یک ورق جا میشوند، با پشتی 6 mm روی ورق خودش. انجامش در نرمافزار حدود دو دقیقه طول میکشد، در مقایسه با یک ساعت بازی با کاغذ شطرنجی، و معمولاً نسبت به چیدمان چشمی یک ورق کامل صرفهجویی میکند، چون یک نفر بهندرت جانمایی فشردهای را میبیند که یک گذر امتیازدهی پیدا میکند.
برای قطعات تخته چندلا اندازهٔ نهایی را وارد کنم یا اندازهٔ برش را؟
اندازهٔ نهایی را وارد کنید؛ یعنی ابعادی که هر قطعه باید بعد از تمام برشها داشته باشد. یک بهینهساز خوب عرض برش اره را بین قطعات مجاور و پیرایش هر لبهٔ ورق را خودش اضافه میکند، پس چیدمان از قبل آن اضافهحاشیهها را دارد. اگر خودتان عرض برش یا پیرایش را از قبل به اندازهٔ قطعات اضافه کنید، دوبار حساب میشود: بهینهساز عرض برش را دوباره رزرو میکند، هر قطعه به همان اندازه بزرگ میشود، و یا قطعات بزرگتر از اندازه درمیآیند یا چیدمان روی ورق کم میآورد و ورق دیگری لازم دارد. تنها چیزی که دستی اضافه میکنید اضافهٔ ماشینکاری است برای قطعهای که قصد دارید بعد از مونتاژ دوباره بتراشید، مثل یک قاب نما یا دری که همسطح رنده خواهد شد. آن اندازهٔ بزرگتر را بهعنوان اندازهٔ نهایی برای لیست برش وارد کنید، و بعداً به ابعاد نهایی ببرید. بقیه را روی عدد نهایی واقعی نگه دارید و بگذارید نرمافزار باقی را انجام دهد.
چرا جهت الیاف برای لیست برش تخته چندلا اهمیت دارد؟
روکش نمای تخته چندلای درجهٔ کابینت جهت الیاف نمایانی دارد، و روی قطعاتی که دیده میشوند باید در جهت موردنظر برود. بدنههای کابینت، درها و صفحهٔ بالای قفسه کتاب موارد معمولاند: آن قطعات را روی عمودی یا افقی قفل کنید تا بهینهساز نتواند بچرخاندشان. این قید آزادی چرخاندن قطعه برای جا شدن در یک شکاف را از بهینهساز میگیرد، که میتواند تعداد ورق را بالا ببرد، پس فقط جایی باید اعمال شود که الیاف واقعاً دیده خواهد شد. قطعاتی که پنهان میمانند، مثل طبقههای داخلی یا پنل پشتی، باید روی «بدون» تنظیم شوند تا آزادانه بچرخند و در هر فضایی که مانده جا بگیرند. در مثال قفسه کتاب، طرفها و صفحهٔ بالا قفلاند در حالی که طبقهها میچرخند، و همین ترکیب است که اجازه میدهد هر هشت قطعهٔ 18 mm روی یک ورق جا شوند. الیاف را فقط جایی قفل کنید که واقعاً دیده میشود و بقیه را آزاد بگذارید.
هنگام برش تخته چندلا چقدر ضایعات طبیعی است؟
برای مبلمانی که الیاف پنلهای بزرگش قفل شده، 8 تا 15 درصد ضایعات خوب و قابلانتظار است. ضایعات سهمی از مساحت ورق خریداریشده است که به دورریز تبدیل میشود، و بخشی از آن اجتنابناپذیر است چون قطعات هرگز یک ورق را کامل نمیپوشانند. زیر 8 درصد عالی است و معمولاً یعنی قطعات با چرخش آزادِ زیاد فشرده کنار هم چیده شدهاند. بین 15 تا 25 درصد وقتی اندازهٔ قطعات ناجور است قابلقبول است، مثلاً تعداد زیادی قطعهٔ بلند و باریک که نواری باقی میگذارند که هیچچیز دیگری در آن جا نمیشود. بالای 25 درصد، بهجای پذیرفتن عدد تنظیمات را بازبینی کنید: یک اندازهٔ موجودی کوچکتر مثل نیمورق (1220 x 610 mm) اضافه کنید تا بهینهساز بتواند باقیماندهها را بگیرد، الیاف قطعاتی را که به آن نیاز ندارند آزاد کنید، یا اگر طراحی اجازه میدهد یک بُعد قطعه را کمی جابهجا کنید. قفسه کتاب حدود 18 درصد میرسد، و بیشتر آن یک دورریز تمیز و قابل استفادهٔ مجدد است نه تکههای پراکنده.
آیا تخته چندلای 18 mm واقعاً 18 mm ضخامت دارد؟
معمولاً نه دقیقاً. تخته چندلای توس اسمی 18 mm اغلب 17.3 تا 17.8 mm اندازه میشود و ورقهای اینچی 3/4 اینچ بسته به گونهٔ چوب، سازنده و کشور مبدأ میتوانند 18.0 تا 18.5 mm باشند. تفاوت از رواداریهای سمبادهزنی و پرس در کارخانه میآید، و بین بچهای یک محصول یکسان هم فرق میکند. روی چیدمان تختِ برش هیچ اثری ندارد، چون بهینهساز فقط با طول و عرض کار میکند. جایی که گاز میگیرد اتصالات است: شیار یا کامی که به 18 mm اسمی بریده شده روی ورقی که 17.3 mm اندازه میشود لق خواهد بود، و کامی که به اندازهٔ برچسب زده شده پلهای قابل مشاهده باقی میگذارد. شیارها و کامها را به ضخامت ورقی که واقعاً دارید ببرید، نه عدد چاپشده روی آن. پیش از تنظیم هر شیاری یک نمونه را با کولیس اندازه بگیرید، و وقتی بچ جدیدی میرسد دوباره اندازه بگیرید، چون پالت بعدی ممکن است فرق کند.
آیا میتوانم از دورریزهای کارهای قبلی در یک چیدمان جدید تخته چندلا استفاده کنم؟
بله، و این سادهترین راه کاهش تعداد ورقهای مصرفی است. هر دورریز قابلاستفاده را با ابعاد واقعی اندازهگیریشده و متریال همخوانش، کنار ورقهای کاملتان، بهعنوان یک قلم موجودی اضافه کنید و «ترجیح دورریزهای ذخیرهشدهٔ من» را تیک بزنید. با این گزینهٔ فعال، بهینهساز پیش از رفتن سراغ ورق نو قطعات را روی باقیمانده میچیند؛ بهطور پیشفرض یک باقیمانده مثل ورق کامل قیمتگذاری میشود، پس بهینهساز دلیلی برای ترجیح دادنش نمیبیند و باقیمانده رد میشود. دورریزها را صادقانه اندازه بگیرید، چون قطعهای با لبهٔ آسیبدیده یا کمی باریکشونده قطعاتی تولید میکند که با نقشه جور نیستند. دورریزهایتان را رهگیری کنید تا واقعاً استفاده شوند نه اینکه به دیوار تکیه بدهند، و راهنمای مدیریت دورریز چگونگیاش را پوشش میدهد. برگرداندن باقیماندهها به چیدمان معمولاً در یک پروژهٔ متوسط یک ورق کامل صرفهجویی میکند، چون قطعات کوچکی مثل طبقهها و رابطها اغلب در باقیماندهای جا میشوند که وگرنه دور انداخته میشد.