توضیح عرض برش اره (Kerf) — چرا برای لیست برش شما اهمیت دارد

عرض برش اره (kerf) پهنای مادهای است که تیغه در هر عبور به خاک اره تبدیل میکند؛ به همین دلیل هیچ برشی عرض صفر ندارد. برای اکثر تیغههای نجاری، kerf بین 2.0 تا 3.2 میلیمتر (تقریباً 3/32 تا 1/8 اینچ) است: عدد دقیق به بدنه تیغه و میزان بازشدگی دندانهها بستگی دارد. شنیدنش بیاهمیت به نظر میرسد، اما این یکی از نادیدهگرفتهشدهترین اعداد در یک لیست برش است. اگر kerf 3 میلیمتری را در چند ده برش نادیده بگیرید، میتوانید بیسروصدا یک قطعه کامل یا حتی یک ورق کامل را از دست بدهید، بدون اینکه هیچ اندازهگیریای اشتباه به نظر برسد.
این راهنما به این موضوعات میپردازد: kerf واقعاً چیست، عرضهای واقعی kerf برای هر ابزار رایج، یک مثال کاربردی از اینکه چگونه یک عدد کوچک هزینه یک ورق کامل را میسازد، چگونگی اندازهگیری تیغه خودتان، و چگونگی تنظیم درست kerf تا لیست برش شما صادقانه باقی بماند.
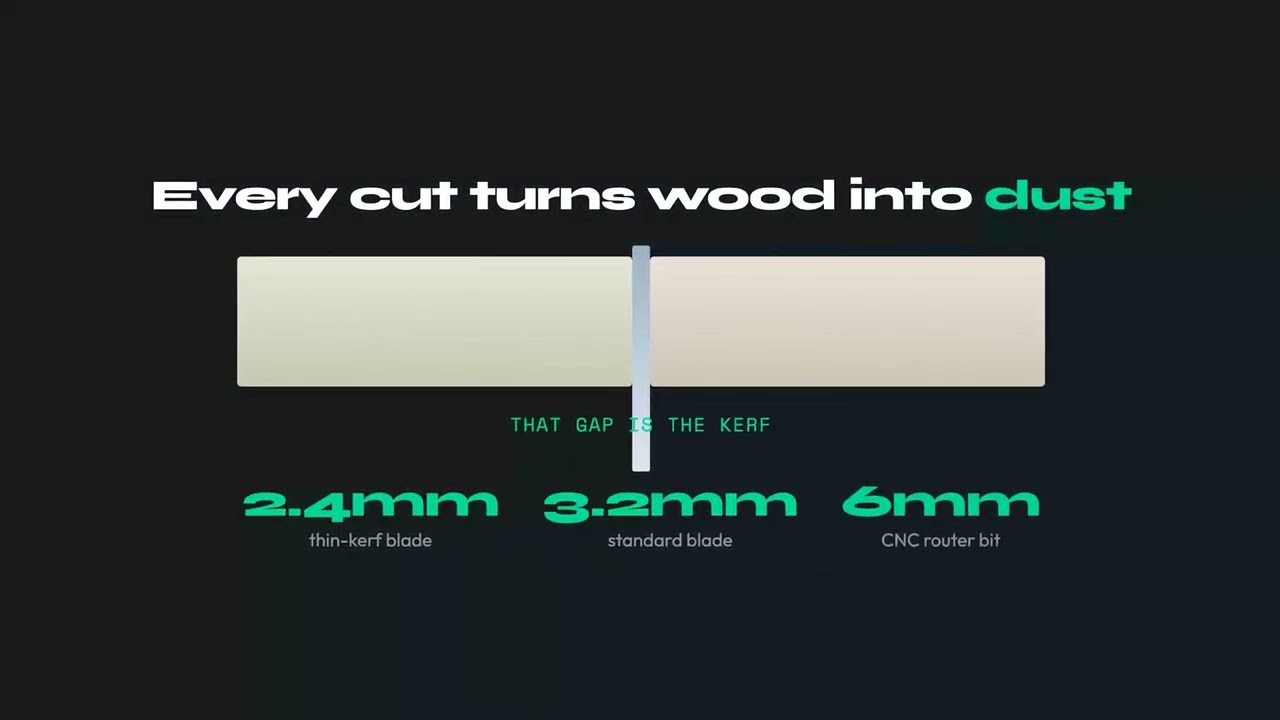
kerf اره چیست؟
وقتی تیغه از یک ورق عبور میکند، آن را بهسادگی به دو تکه تقسیم نمیکند. تیغه یک کانال نازک از ماده را میساید و آن را بهصورت گرد و خاک و براده بیرون میریزد. آن کانال همان kerf است، و عرض آن کانال، عرض kerf نام دارد. هرچه داخل آن بوده، برای همیشه از بین رفته است. نمیتوانید آن را پس بگیرید، و نمیتوانید دو قطعه را طوری ببرید که آن را بین خودشان تقسیم کنند.
عرض kerf توسط دو عامل تعیین میشود که با هم کار میکنند:
- ضخامت صفحه (بدنه): دیسک فولادی تخت تیغه، که معمولاً روی یک تیغه اره میزی بین 1.6 تا 2.4 میلیمتر است.
- بازشدگی دندانه: دندانههای کاربیدی از صفحه عریضترند؛ یا بهسمت بیرون خم شدهاند یا نسبت به بدنه بیرونزدهاند، تا تیغه مسیر خودش را باز کند و گیر نکند یا نسوزد. این دندانهها هستند که در واقع شیار نهایی را تعیین میکنند.
به همین دلیل kerf همیشه از صفحه عریضتر است. یک اشتباه رایج این است که ضخامت صفحه را از روی تیغه بخوانید و همان را بهعنوان kerf وارد کنید: برش واقعی 0.4 تا 0.8 میلیمتر از بدنه عریضتر است. kerf همچنین کاملاً متفاوت است از خطاندازی یا شیارزنی سطحی، که در آنها یک تیغه کمعمق کمی یا هیچ عرضی برنمیدارد، و متفاوت است از لیزر، که فقط ذرهای از ماده را تبخیر میکند.
عرضهای kerf اره بر اساس ابزار: یک جدول مرجع
kerf بیشتر از آنچه اکثر افراد انتظار دارند تغییر میکند، از کسری از میلیمتر روی یک اره دستی ژاپنی ظریف تا نزدیک به 5 میلیمتر روی یک اره بیم صنعتی. محدودههای زیر اعداد واقعی هستند که باید بر اساس آنها برنامهریزی کنید. همیشه قبل از یک کار حساس، تیغه خودتان را اندازه بگیرید، اما این یک نقطه شروع قابلاعتماد است.
| ابزار / تیغه | kerf معمول (میلیمتر) | kerf معمول (اینچ) |
|---|---|---|
| اره میزی، full-kerf (10") | 3.0 تا 3.2 میلیمتر | ~1/8" |
| اره میزی، thin-kerf | 2.0 تا 2.4 میلیمتر | ~3/32" |
| اره گرد (7-1/4") | 2.2 تا 3.2 میلیمتر | ~3/32" تا 1/8" |
| اره ریلی / غوطهور | 1.8 تا 2.4 میلیمتر | ~1/16" تا 3/32" |
| اره فارسیبر / برش عمودی | 2.4 تا 3.2 میلیمتر | ~3/32" تا 1/8" |
| ارهمویی | 1.5 تا 2.5 میلیمتر | ~1/16" تا 3/32" |
| اره نواری (بازبرش / باریک) | 0.8 تا 1.8 میلیمتر | ~1/32" تا 1/16" |
| اره دستی ژاپنی / اره دستی ظریف | 0.3 تا 0.6 میلیمتر | ~1/64" تا 1/32" |
| اره پانل صنعتی / اره بیم (تیغه اصلی) | 3.5 تا 4.8 میلیمتر | ~9/64" تا 3/16" |
| تیغه خطانداز اره پانل | همسان با تیغه اصلی، کمی عریضتر | - |
| فرز روتر CNC (1/8" / 3 میلیمتر) | 3.0 تا 3.2 میلیمتر | 1/8" |
| فرز روتر CNC (1/4" / 6 میلیمتر) | 6.0 تا 6.4 میلیمتر | 1/4" |
| دستگاه برش لیزری (تختهلایه نازک) | 0.1 تا 0.4 میلیمتر | ناچیز |
دو مورد از این جدول جای تعجب دارد. یک روتر CNC اصلاً تیغه اره ندارد، اما فرز آن شیاری برابر با قطر کامل خودش برمیدارد، بنابراین یک فرز 6 میلیمتری دارای kerf ای برابر 6 میلیمتر است، که از هر ارهای عریضتر است. یک تیغه خطانداز اره پانل یک پیشبرش کمعمق روی سطح زیرین ایجاد میکند تا تیغه اصلی روکش را نترکاند، و عمداً کمی عریضتر از تیغه اصلی تنظیم میشود، نه باریکتر. برای محاسبات طرحبندی، عرض تیغه اصلی است که اهمیت دارد.
برای هر متریال چه kerf ای تنظیم کنید
جدول ابزار در بالا نشان میدهد یک تیغه چه چیزی را برمیدارد. سوالی که مردم واقعاً جستجو میکنند برعکس است: من دارم این متریال را میبرم، چه تیغهای و چه مقدار kerf را باید در نظر بگیرم؟ اعداد زیر تنظیمات رایج کارگاه هستند، همراه با مقداری که باید در فیلد kerf بهینهساز خود وارد کنید. اگر کار حساس است، یک بار روی یک تکه ضایعاتی از متریال واقعی اندازه بگیرید.
| متریال | تیغه یا ابزار معمول | kerf برای تنظیم | چرا |
|---|---|---|---|
| ملامین، تختهخردهچوب لمینتشده | full-kerf 80T سهلبه (TCG)، یا اره پانل با تیغه خطانداز | 3.2 میلیمتر (1/8") | ورق سفت و یک پاس خطانداز از ترکخوردن روکش جلوگیری میکند؛ تیغههای thin-kerf در تخته متراکم لرزش پیدا میکنند |
| تختهلایه، پانلهای روکشدار | 60 تا 80T ATB، full-kerf یا thin-kerf | 2.4 تا 3.2 میلیمتر | تعداد دندانه بالا برای روکش رویه تمیز؛ thin-kerf روی اره ریلی مناسب است |
| MDF، HDF | full-kerf 60T یا بیشتر | 3.0 تا 3.2 میلیمتر | متراکم و ساینده؛ یک تیغه کامل خنکتر و مستقیمتر کار میکند |
| چوب طبیعی، بازبرش | 24 تا 30T flat-top یا ATB؛ thin-kerf روی ارههای کوچکتر | 2.4 تا 3.2 میلیمتر | تعداد دندانه کم، براده را خارج میکند؛ فقط اگر اره زیر 2 HP است سراغ thin-kerf بروید |
| چوب طبیعی، برش عرضی | 60 تا 80T ATB، اره فارسیبر یا اره میزی | 2.4 تا 3.2 میلیمتر | دندانههای ریز برای لبههای بدون پارگی؛ kerf از تیغهای که دارید پیروی میکند |
| آلومینیوم، فلز غیرآهنی | TCG، هوک منفی، تیغه مخصوص غیرآهنی | 3.0 تا 3.2 میلیمتر | هوک منفی از گیر کردن تیغه جلوگیری میکند؛ همیشه یک تیغه full-kerf |
| اکریلیک، پلیکربنات، پلاستیک | TCG یا ATB ریز، هوک کم؛ لیزر برای ورق نازک | 2.4 تا 3.2 میلیمتر اره، 0.1 تا 0.3 میلیمتر لیزر | تغذیه آهسته از ذوب شدن جلوگیری میکند؛ kerf لیزر آنقدر کوچک است که در طرحهای تقریبی به 0 گرد میشود |
| پارچه، وینیل، چرم (کالای رولی) | کاتر چرخشی، قیچی یا چاقوی مستقیم | 0 میلیمتر | تیغه متریال را جدا میکند بدون آنکه چیزی را بردارد؛ kerf را صفر تنظیم کنید و فاصلهگذاری را بهجای آن بهعنوان حاشیه دوخت برنامهریزی کنید |
| ورق فلزی، صفحه فولادی | پلاسما، لیزر فایبر یا waterjet | 0.2 میلیمتر لیزر، 1 تا 2 میلیمتر پلاسما، ~1 میلیمتر واترجت | kerf به نازل و ضخامت بستگی دارد؛ برگه مشخصات دستگاه عدد قابلاستناد است |
الگو ساده است: ورقهای متراکم یا شکننده به سفتترین تیغهای که دارید نیاز دارند، پس روی 3.2 میلیمتر کامل برنامهریزی کنید؛ چوب طبیعی روی یک اره معمولی جایی است که تیغه thin-kerf سودمند است؛ و هر چیزی که با چاقو یا لیزر بریده شود عملاً یک کار با kerf صفر است. در هر ردیفی که هستید، این مقدار باید پیش از فشردن دکمه محاسبه در بهینهساز وارد شود، نه در ذهن شما کنار اره.
چگونه kerf انباشته میشود: ورق اضافهی پنهان
اینجاست که kerf از یک نکته جالب فراتر میرود. فرض کنید به هشت قطعه نیاز دارید، هرکدام 305 میلیمتر طول، که باید از یک ورق استاندارد 2440 میلیمتری بریده شوند.
روی کاغذ محاسبه زیباست: 8 x 305 میلیمتر = 2440 میلیمتر. یک صفحهگسترده، یا هر لیست برشی که kerf را نادیده بگیرد، یک ورق با ضایعات صفر گزارش میدهد. یک تطابق کامل و دقیق.
حالا یک تیغه واقعی اضافه کنید. بین هشت قطعه، هفت برش وجود دارد و هر برش 3 میلیمتر میخورد:
8 x 305 میلیمتر + 7 x 3 میلیمتر = 2440 + 21 = 2461 میلیمتر
این 21 میلیمتر بیشتر از طول ورق است. قطعه هشتم اصلاً وجود ندارد. تیغه شما آن را به 21 میلیمتر خاک اره تبدیل کرده که بهطور نامرئی در هفت برش پخش شده است. در واقعیت، از هر ورق هفت قطعه به دست میآورید، نه هشت، و هیچچیز در صفحهگسترده شما هشدار نداده است.
حالا آن را به یک پروژه واقعی تعمیم دهید. فرض کنید پروژه به 32 عدد از این قطعات نیاز دارد:
- kerf نادیده گرفته شود: 32 / 8 = 4 ورق.
- kerf لحاظ شود: 7 قطعه در هر ورق، پس 32 / 7 = 4.57 که به بالا گرد میشود به 5 ورق.
یک ورق اضافه، حدود 25% ماده بیشتر، از عددی کوچکتر از یک چوبکبریت. روی تختهلایه چوب سخت گرانقیمت، همین یک غفلت میتواند بیشتر از یک تیغه گرانقیمت هزینه داشته باشد؛ به همین دلیل بهینهسازی لیست برش تختهلایه در همان پروژه اول هزینهاش را جبران میکند. این مثال گویاست، اما مکانیزم آن دقیقاً همانطوری است که خطاهای kerf در کارگاه خودشان را نشان میدهند: هرگز بهصورت یک اشتباه بزرگ، بلکه همیشه بهصورت یک نشتی آهسته که در آخرین برش یا آخرین ورق نمایان میشود.
یک بهینهساز واقعی همین منطق را در دو بعد اعمال میکند و kerf را در هر فاصله بین قطعات مجاور روی ورق رزرو میکند، نه فقط در یک ردیف از برشهای طولی. به همین دلیل یک طرح دستی که «بهنظر جا میشود» اغلب واقعاً جا نمیشود. برای تصویر کامل از چگونگی تعامل تصمیمات چیدمان و kerf، به راهنمای کامل بهینهسازی لیست برش مراجعه کنید، و اگر در حال تصمیمگیری درباره خرید ورق هستید، راهنمای اندازههای استاندارد ورق بهخوبی با برنامهریزی آگاه از kerf همراه میشود.
چگونه kerf واقعی خود را اندازه بگیرید (به برچسب اعتماد نکنید)
مشخصات چاپشده روی تیغه فقط یک نقطه شروع است، نه حقیقت مطلق. یک تیغه دوباره تیزشده یا دوباره نوکگذاریشده، دندانههای فرسوده، یا صفحهای کمی تابخورده، همگی میتوانند kerf واقعی را چند دهم میلیمتر جابهجا کنند. اندازهگیری فقط دو دقیقه طول میکشد و تمام حدس و گمان را کنار میگذارد.
روش تفریق (دقیقترین روش)
- یک تکه راست از همان مادهای که واقعاً میبرید بردارید و طول آن را دقیقاً با کولیس دیجیتال اندازه بگیرید. فرض کنید 200.0 میلیمتر نشان میدهد.
- با همان تیغهای که قصد استفاده از آن را دارید، یک برش عرضی تمیز نزدیک وسط آن انجام دهید.
- هر دو قطعه بهدستآمده را اندازه بگیرید و آنها را با هم جمع کنید. اگر مجموع 196.8 میلیمتر شود، kerf شما برابر 200.0 - 196.8 = 3.2 میلیمتر است.
- این کار را دو یا سه بار با تکههای تازه تکرار کنید و میانگین نتایج را بگیرید. عددی که کم دارید، دقیقاً همان مقدار مادهٔ حذفشده توسط تیغه است.
روش شیار (بررسی سریع)
یک شیار نیمهعمق در یک تکه ضایعاتی ایجاد کنید، سپس عرض شیار را با فکهای کولیس اندازه بگیرید. این روش سریعتر اما کماعتمادتر است، چون دیوارههای شیار ناهموارند و عدد خواندهشده معمولاً یک یا دو دهم میلیمتر جابهجا میشود.
در هر دو حالت، از کولیس دیجیتال استفاده کنید، نه متر نواری. kerf در حد دهم میلیمتر زندگی میکند، و یک متر نواری نمیتواند بهطور قابلاعتماد 2.4 میلیمتر را از 3.2 میلیمتر تشخیص دهد. همین فاصله، کل بازی است.
چگونه kerf را در یک بهینهساز لیست برش تنظیم کنیم
یک بهینهساز لیست برش قطعات شما را روی ورقها میچیند و بین هر دو برش مجاور فاصلهای برای تیغه رزرو میکند. آن فاصله همان مقدار kerf ای است که شما وارد میکنید، بنابراین درست واردکردن آن، فرق بین طرحبندیای است که تمیز بریده میشود و طرحبندیای که در ردیف آخر شما را کمی کوتاه میگذارد. سه قاعده این را صادقانه نگه میدارد:
- مقدار اندازهگیریشده خود را وارد کنید، نه مقدار پیشفرض را. اگر 3.1 میلیمتر اندازهگیری کردید، 3.1 میلیمتر وارد کنید.
- همیشه بهبالا گرد کنید، هرگز بهپایین. اگر بین 3.0 و 3.2 میلیمتر مطمئن نیستید، از 3.2 میلیمتر استفاده کنید. گردکردن بهبالا فقط کمی فضای اضافه بین قطعات باقی میگذارد که بیضرر است. گردکردن بهپایین باعث میشود قطعات کمی پهنتر از شیارشان دربیایند، چیزی که فقط زمانی متوجه آن میشوید که کنار اره ایستادهاید و ماده از قبل بریده شده.
- هر بار که تیغه یا دستگاه را عوض میکنید، دوباره تنظیمش کنید. یک تیغه thin-kerf، یک فرز CNC، و یک اره پانل صنعتی سه عدد متفاوتند. یک تنظیم را برای همه آنها استفاده نکنید.
در CutPlan شما kerf را فقط یکبار در تنظیمات پروژه وارد میکنید و آن بهطور خودکار در هر فاصله روی هر ورق اعمال میشود، بنابراین اندازههای چاپشده قطعات دقیق میمانند و تعداد ورق شما واقعی است، نه خوشبینانه. اگر هدف شما فقط دانستن مقدار موادی است که باید بخرید، ماشینحساب تعداد ورق از همان محاسبات آگاه از kerf استفاده میکند تا یک لیست قطعات را به یک تعداد ورق صادقانه تبدیل کند.
اشتباهات رایج kerf
- کاملاً فراموشکردن kerf. دام «تناسب دقیق»: یک صفحهگسترده میگوید قطعات کاملاً جا میشوند، اما ورق واقعی جا نمیدهد، و آخرین قطعه هرگز اتفاق نمیافتد.
- استفاده از مشخصات اسمی یا بازاریابی. بستهبندی تیغه معمولاً یک عدد ایدهآل ذکر میکند. یک تیغه استفادهشده یا دوباره نوکگذاریشده عرض متفاوتی میبرد. تیغهای را که خودتان دارید اندازه بگیرید.
- اشتباهگرفتن ضخامت صفحه با kerf. بازشدگی دندانهها باعث میشود برش واقعی از بدنه فولادی عریضتر باشد، معمولاً به میزان 0.4 تا 0.8 میلیمتر.
- فرضکردن اینکه CNC و لیزر kerf ندارند. یک فرز روتر قطر کامل خودش را برمیدارد، که میتواند از هر ارهای عریضتر باشد. حتی یک لیزر هم بخشی از یک میلیمتر را حذف میکند.
- استفاده از یک kerf ثابت برای همه ابزارها. تعویض از تیغه full-kerf اره میزی به یک تیغه thin-kerf یا یک اره بیم، درحالیکه مقدار قبلی را بدون تغییر رها میکنید، همه فاصلهها را به هم میریزد.
- گردکردن بهپایین «برای صرفهجویی در ماده». این کاملاً معکوس است. کمرزروکردن kerf چوب صرفهجویی نمیکند، بلکه قطعاتی میسازد که برای جاگرفتن خیلی بزرگاند و برش دوباره را اجباری میکند.
تیغههای Thin-Kerf در برابر Full-Kerf
یک تیغه thin-kerf (حدود 2.4 میلیمتر) به ازای هر برش، تقریباً 25% ماده کمتری نسبت به یک تیغه full-kerf (حدود 3.2 میلیمتر) حذف میکند. در کاری با 50 برش، این تفاوت بین ازدستدادن 160 میلیمتر و 120 میلیمتر ماده قابلاستفاده است، یعنی حدود 40 میلیمتر یا 1.5 اینچ صرفهجویی، و در یک اجرای بزرگ روی تختهلایه گرانقیمت، این میتواند معادل یک ورق کامل در طول یک پروژه بزرگ باشد.
| عامل | Full-kerf (3.2 میلیمتر) | Thin-kerf (2.4 میلیمتر) |
|---|---|---|
| ماده ازدسترفته در هر برش | 3.2 میلیمتر | 2.4 میلیمتر |
| ازدسترفته در 50 برش | 160 میلیمتر | 120 میلیمتر |
| پایداری برش | عالی، صفحه سفت | خوب، ممکن است در چوب ضخیم خم شود |
| بار موتور | عادی | کمتر، به ارههای کمقدرت کمک میکند |
| مناسب برای | کار عمومی، ورقهای ضخیم یا متراکم | مواد گرانقیمت، اجراهای طولانی، ارههای ضعیفتر |
نکته منفی، سفتی است: یک صفحه نازکتر میتواند در چوب ضخیم و متراکم بلرزد یا منحرف شود، بنابراین تیغههای full-kerf همچنان برای ورقهای سنگین روی یک اره قدرتمند برندهاند. برای راههای بیشتر کاهش اتلاف ماده فراتر از تیغه، به راهنمای کاهش ضایعات چوب در برش پانل مراجعه کنید.
kerf خود را یکبار تنظیم کنید، با اطمینان برش بزنید
CutPlan مقدار دقیق kerf تیغه شما را در هر فاصله روی هر ورق رزرو میکند، بنابراین اندازه قطعات و تعداد ورقها صادقانه میمانند. یکبار واردش کنید و کل طرحبندی دقیق باقی میماند.
باز کردن بهینهساز ←سؤالات متداول
kerf تیغه اره چیست؟
kerf اره پهنای مادهای است که تیغه در هر برش حذف کرده و به خاک اره تبدیل میکند. این پهنا از بدنه تیغه بیشتر است، چون دندانهها بهصورت یکیدرمیان چپ و راست بیرون از صفحه قرار گرفتهاند، پس شیار نهایی برابر است با بیرونزدگی دندانهها بهعلاوهٔ فولاد، نه فولاد بهتنهایی. برای اکثر تیغههای نجاری، kerf بین 2.0 تا 3.2 میلیمتر (حدود 3/32 تا 1/8 اینچ) است، و رقم دقیق به بدنه تیغه و اینکه دندانهها چقدر فراتر از آن میرسند بستگی دارد. kerf مهم است چون در هر برش از ورق کم میشود، و اتلافها در سراسر یک چیدمان جمع میشوند: ردیفی از قطعات که روی کاغذ جا میشود میتواند وقتی هر برش سهمش را برداشت یک قطعه کم بیاورد. هر لیست برشی که قرار است قطعات واقعی تولید کند باید kerf را بین همسایهها رزرو کند، و به همین دلیل در هر بهینهساز جدی یک تنظیم است.
عرض معمول kerf برای تیغه اره گرد یا اره میزی چقدر است؟
یک تیغه full-kerf اره میزی (10 اینچ) حدود 3.0 تا 3.2 میلیمتر (حدود 1/8 اینچ) میبرد، و این عددی است که بیشتر افراد اگر اندازه نگرفتهاند باید از آن شروع کنند. تیغههای thin-kerf حدود 2.0 تا 2.4 میلیمتر (حدود 3/32 اینچ) میبرند، اره گرد 7-1/4 اینچی 2.2 تا 3.2 میلیمتر، ارههای ریلی و شیرجهای 1.8 تا 2.4 میلیمتر، و ارههای پانل یا تیر صنعتی روی تیغه اصلی 3.5 تا 4.8 میلیمتر. یک روتر CNC تمام قطر فرز خودش را حذف میکند، پس یک فرز 6 میلیمتری kerf 6 میلیمتری دارد، پهنتر از هر ارهای، در حالی که لیزر روی تخته چندلای نازک فقط 0.1 تا 0.4 میلیمتر حذف میکند. پراکندگی میان این ابزارها آنقدر بزرگ هست که تعداد ورق را تغییر دهد، پس یک تنظیم را روی همهٔ آنها منتقل نکنید. از جدول این مقاله بهعنوان نقطهٔ شروع استفاده کنید، سپس پیش از اعتماد به رقم در یک اجرای گران، تیغه واقعی را روی دستگاه واقعی اندازه بگیرید.
چگونه kerf اره خودم را اندازه بگیرم؟
از روش تفریق با کولیس دیجیتال استفاده کنید. یک دورریز صاف از مادهای که واقعاً میبرید بردارید و طولش را دقیق اندازه بگیرید، سپس یک برش تمیز روی آن بزنید، هر دو قطعهٔ حاصل را اندازه بگیرید و با هم جمع کنید. تفاوت بین طول اصلی و مجموع دو قطعه kerf شماست، چون آن طول گمشده دقیقاً همان چیزی است که تیغه به خاک اره تبدیل کرده. برای مثال، قطعهای که 200.0 میلیمتر میخواند و دو قطعه با مجموع 196.8 میلیمتر میدهد، kerf برابر 200.0 - 196.8 = 3.2 میلیمتر دارد. برش را دو سه بار با دورریزهای تازه تکرار کنید و میانگین بگیرید، چون یک خوانش تکی میتواند با برشی کمی کج یا پلیسهای روی لبه به هم بریزد. هر بار که تیغه یا دستگاه عوض میکنید دوباره اندازه بگیرید: تیغه thin-kerf، فرز CNC و اره پانل سه عدد متفاوتاند، و تنظیم فقط وقتی صادق میماند که با ابزار در حال استفاده مطابقت داشته باشد.
آیا kerf واقعاً روی تعداد ورقهای موردنیاز من تأثیر میگذارد؟
بله. kerf در هر برش انباشته میشود، پس نادیدهگرفتنش میتواند شما را در هر ورق یک قطعه کم بگذارد و یک ورق اضافه را اجباری کند. سازوکار ساده است: چیدمانی که بدون kerf کشیده شده قطعات را لبه به لبه جا میدهد، اما هر برش واقعی سهمش را از ردیف برمیدارد، و تا قطعهٔ آخر ردیف از ورق بلندتر شده است. در مثال این مقاله، هشت قطعهٔ 305 میلیمتری در عرض ورق 2440 میلیمتری روی کاغذ دقیقاً جا میشوند، اما با kerf 3 میلیمتری روی هر یک از هفت برش، ردیف به 2461 میلیمتر نیاز دارد، که 21 میلیمتر از ورق بلندتر است. قطعهٔ هشتم جا نمیشود، و همان یک تکهٔ گمشده یعنی خرید یک ورق کامل اضافه، تقریباً 25% ماده بیشتر از عددی کوچکتر از یک چوب کبریت. یک بهینهساز آگاه از kerf با رزرو کردن عرض تیغه در هر فاصله پیش از شمردن ورقها از این جلوگیری میکند، پس تعداد چاپشده تعدادی است که واقعاً میتوانید ببرید.
آیا روتر CNC یا لیزر kerf دارند؟
بله. یک روتر CNC تیغه اره ندارد، اما فرز شیاری برابر با قطر کاملش حذف میکند، پس یک فرز 6 میلیمتری kerf 6 میلیمتری دارد، که پهنتر از هر ارهای است و برای طرحبندیهای فشرده حتی بیشتر اهمیت دارد. قطر فرز را بهعنوان kerf خود وارد کنید، و هر بار که فرز عوض میکنید آن را تغییر دهید، چون فرز 3 میلیمتری و فرز 6 میلیمتری دو تنظیم متفاوتاند. یک لیزر روی تخته چندلای نازک فقط 0.1 تا 0.4 میلیمتر حذف میکند، که در یک طرحبندی تقریبی ناچیز است اما در کار دقیق با قطعات زیاد صفر نیست، جایی که کسرها در طول یک ردیف جمع میشوند. اشتباه رایج این است که فرض کنیم CNC و لیزر kerf ندارند چون تیغهٔ قابل مشاهدهای نیست؛ ماده به هر حال حذف میشود. اگر نرمافزار CNC شما از قبل مسیر ابزار را برای فرز جبران میکند، مراقب باشید عرض را دوبار رزرو نکنید، یکبار در بهینهساز و یکبار در دستگاه.
آیا باید تنظیم kerf را به بالا گرد کنم یا به پایین؟
به بالا گرد کنید. اگر تیغه شما 3.0 میلیمتر اندازهگیری میشود، 3.2 میلیمتر وارد کنید. این دو خطا متقارن نیستند. بیشبرآورد kerf کمی فضای اضافه بین قطعات رزرو میکند، پس بدترین نتیجه یک شکاف ریز از مادهٔ اضافی در امتداد هر برش است، که در کل ورق تقریباً هیچ هزینهای ندارد. کمبرآورد kerf هر شیار رزروشده را از برش واقعی باریکتر میکند، پس قطعات برای فضایی که چیدمان به آنها داده کمی پهنتر میشوند، و آخرین قطعهٔ یک ردیف دیگر جا نمیشود. آن را فقط وقتی کشف میکنید که ماده از قبل بریده شده، وقتی برای برنامهریزی دوباره خیلی دیر است. گرد کردن به بالا همچنین نوسانهای کوچک ناشی از لرزش تیغه، تیغهٔ کمی فرسوده یا برشی که کاملاً گونیا نیست را جذب میکند. kerf خود را با روش تفریق اندازه بگیرید، به گام معقول بعدی بالاتر از آن گرد کنید، و آن تنظیم را تا زمانی که تیغه یا دستگاه را عوض کنید نگه دارید.
آیا kerf همان ضخامت تیغه است؟
خیر. ضخامت تیغه، که اغلب ضخامت صفحه نامیده میشود، بدنه فولادی تیغه است همانطور که روی بستهبندی چاپ شده. kerf شیار نهایی است که تیغه در ماده باقی میگذارد، و پهنتر است چون دندانهها فراتر از صفحه قرار گرفتهاند، معمولاً به میزان 0.4 تا 0.8 میلیمتر. همان بیرونزدگی است که بدنهٔ تیغه را آزاد میکند تا در برش گیر نکند، و دلیل این است که دو تیغه با ضخامت صفحهٔ یکسان میتوانند شیارهایی با پهنای متفاوت باقی بگذارند. دام عملی این است که ضخامت صفحه را از روی تیغه بخوانید و آن را بهعنوان kerf وارد کنید: آنوقت هر فاصلهٔ رزروشده به اندازهٔ بیرونزدگی دندانه خیلی باریک است، و قطعات در طول یک ردیف فشرده درمیآیند. همیشه برنامهریزی خود را بر اساس kerf انجام دهید، نه ضخامت صفحه، و وقتی بستهبندی هر دو رقم را فهرست میکند، از kerf استفاده کنید. اگر هیچکدام را فهرست نمیکند، با روش تفریق اندازه بگیرید.