鋸刃の切り代(カーフ)とは:カットリストに重要な理由

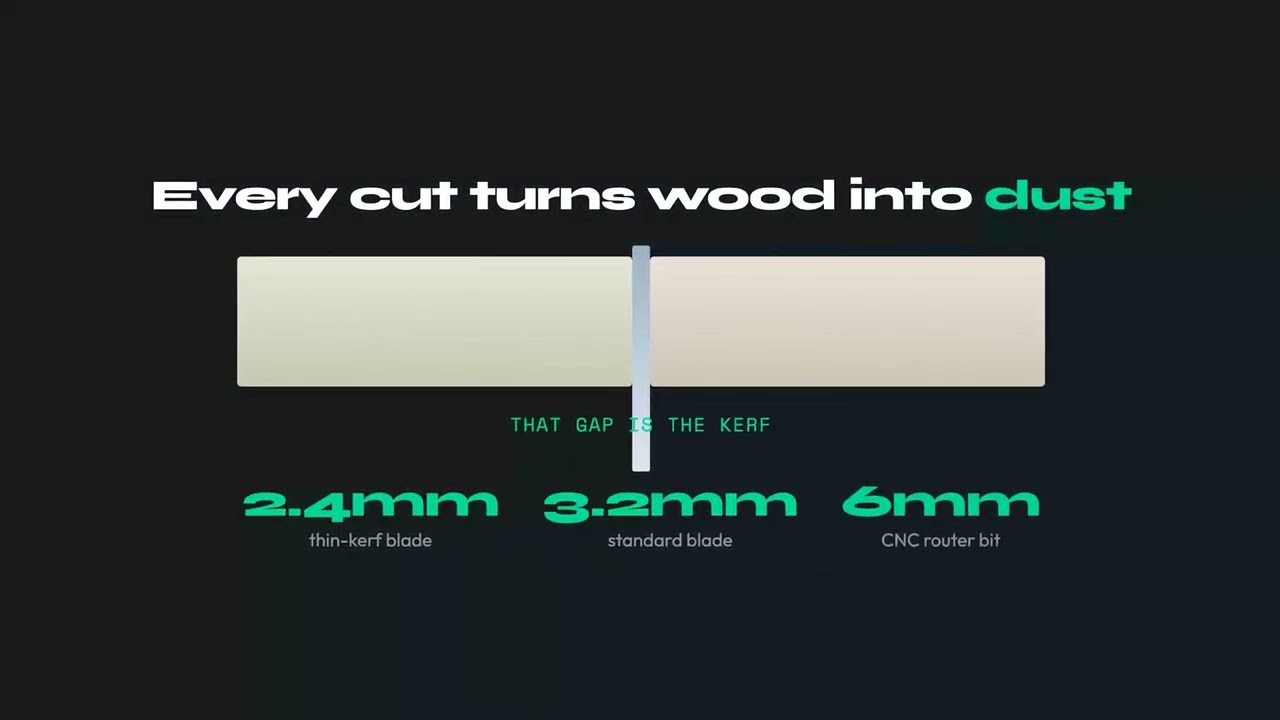
鋸刃は一回通過するたびに材料を削り取っておがくずに変えます。そのため、切断幅がゼロになることはありません。一般的な木工用ブレードのカーフは2.0〜3.2mm(約3/32〜1/8インチ)で、正確な数値は刃の本体と歯の振り分け幅によって変わります。些細なことに思えますが、カットリストの中で最も見落とされがちな数値です。数十回の切断にわたって3mmのカーフを無視すると、測定値のどこにもおかしいところがないまま、部品ひとつ、あるいはシート一枚がまるごと消えてしまうこともあります。
このガイドでは、カーフとは実際に何なのか、一般的な工具ごとの実際のカーフ幅、ごくわずかな数値がシート一枚分の損失につながる実例、自分の刃を測定する方法、そしてカットリストを正直に保つためのカーフの正しい設定方法を扱います。
カーフとは何か
刃がシートを通過するとき、単純に二つに分割しているわけではありません。薄い溝状に材料を削り取り、粉状のくずとして排出します。その溝がカーフであり、溝の幅がカーフ幅です。その中にあった材料は永久に失われます。取り戻すことはできず、二つの部品でその部分を分け合うこともできません。
カーフ幅は、次の二つの要素が組み合わさって決まります。
- プレート(本体)の厚さ:刃の平らな鋼板部分で、テーブルソー用の刃では通常1.6〜2.4mmです。
- 歯の振り分け(アサリ):超硬チップの歯はプレートより幅広く、外側に曲げられているか本体より突き出すように研がれており、刃が自分の通り道を確保して噛み込みや焼けを防ぎます。実際に仕上がる溝の幅を決めているのはこの歯です。
だからこそカーフはプレートより必ず幅広くなります。よくある間違いは、刃に記載されたプレートの厚さをそのままカーフとして入力してしまうことです。実際の切断幅は本体より0.4〜0.8mm広くなります。また、カーフはスコアリングやケガキとはまったく別物です。これらは浅い刃でほとんど、あるいはまったく幅を削らず、レーザーもごくわずかな材料しか気化させません。
工具別カーフ幅の一覧表
カーフの幅は、多くの人が思っている以上にばらつきます。精密な日本製の引き鋸ではごくわずかな幅ですが、工業用ビームソーでは5mm近くにもなります。以下の数値は、計画の目安となる実際の値です。ぎりぎりの案件の前には必ず自分の刃を測定してください。それでもこれは信頼できる出発点になります。
| 工具/刃 | 標準的なカーフ(mm) | 標準的なカーフ(インチ) |
|---|---|---|
| テーブルソー、フルカーフ(10") | 3.0〜3.2mm | ~1/8" |
| テーブルソー、シンカーフ | 2.0〜2.4mm | ~3/32" |
| 丸鋸(7-1/4") | 2.2〜3.2mm | ~3/32"〜1/8" |
| トラックソー/プランジソー | 1.8〜2.4mm | ~1/16"〜3/32" |
| マイターソー/チョップソー | 2.4〜3.2mm | ~3/32"〜1/8" |
| ジグソー | 1.5〜2.5mm | ~1/16"〜3/32" |
| バンドソー(リソー/狭幅) | 0.8〜1.8mm | ~1/32"〜1/16" |
| 日本の引き鋸/精密な手鋸 | 0.3〜0.6mm | ~1/64"〜1/32" |
| 工業用パネルソー/ビームソー(メインブレード) | 3.5〜4.8mm | ~9/64"〜3/16" |
| パネルソーのスコアリングブレード | メインブレードに合わせ、わずかに幅広 | - |
| CNCルータービット(1/8" / 3mm) | 3.0〜3.2mm | 1/8" |
| CNCルータービット(1/4" / 6mm) | 6.0〜6.4mm | 1/4" |
| レーザーカッター(薄い合板) | 0.1〜0.4mm | 無視できるほど微小 |
二つの項目は意外に思われるかもしれません。CNCルーターには鋸刃がありませんが、ビットはその直径そのものの幅の溝を削るため、6mmのビットなら6mmのカーフになり、どの鋸よりも幅広くなります。パネルソーのスコアリングブレードは、メインブレードが下面のラミネートを欠けさせないよう浅い先行切り込みを入れるためのもので、メインブレードよりわずかに幅広く、狭くではなく設定されています。レイアウトの計算で意味を持つのはメインブレードの幅です。
どの材料にどのカーフを設定するか
上の工具別の表は、刃が何を削り取るかを示しています。実際に人々が検索しているのはその逆で、「この材料を切るなら、どの刃とどのカーフ値を想定すればよいか」です。以下の数値は現場でよく使われる組み合わせで、そのままオプティマイザーのカーフ欄に入力できる値です。ぎりぎりの案件では、必ず実際の材料の端材で一度測定してください。
| 材料 | 標準的な刃または工具 | 設定するカーフ | 理由 |
|---|---|---|---|
| メラミン、化粧合板パーティクルボード | フルカーフ80T三枚刃(TCG)、またはスコアリングブレード付きパネルソー | 3.2mm (1/8") | 硬い板とスコアリング工程がラミネートの欠けを防ぐ。薄刃ブレードは高密度の板でばたつく |
| 合板、突板パネル | 60 to 80T ATB、フルカーフまたは薄刃 | 2.4〜3.2mm | 表面の突板をきれいに仕上げるには高歯数が必要。トラックソーなら薄刃でも問題ない |
| MDF、HDF | フルカーフ60T以上 | 3.0〜3.2mm | 密度が高く研磨性があるため、フルプレートの方が冷えやすく直進性も高い |
| 無垢材、リッピング(縦挽き) | 24 to 30Tフラットトップまたは ATB、小型ソーは薄刃 | 2.4〜3.2mm | 低歯数が切りくずを排出する。薄刃を使うのはソーが2 HP未満の場合のみ |
| 無垢材、クロスカット(横挽き) | 60 to 80T ATB、マイターソーまたはテーブルソー | 2.4〜3.2mm | 細かい歯で端面のむしれを防ぐ。カーフは所有する刃に合わせる |
| アルミニウム、非鉄金属 | TCG、ネガティブフック、非鉄金属用ブレード | 3.0〜3.2mm | ネガティブフックが刃の食い込みを防ぐ。常にフルカーフプレートを使う |
| アクリル、ポリカーボネート、プラスチック | TCGまたは細目ATB、ロー・フック。薄いシートにはレーザー | 2.4〜3.2mm ソー, 0.1〜0.3mm レーザー | 送りを遅くして溶融を防ぐ。レーザーのカーフは粗いレイアウトでは0とみなせるほど小さい |
| 布、ビニール、革(ロール材) | ロータリーカッター、はさみ、直刃ナイフ | 0mm | 刃は材料を除去せずに分離するだけ。カーフはゼロに設定し、間隔は縫い代として計画する |
| 金属板、鋼板 | プラズマ、ファイバーレーザー、ウォータージェット | 0.2mm レーザー, 1〜2mm プラズマ, ~1mm ウォータージェット | カーフはノズルと板厚による。使うべき数値は機械の仕様書に記載されている |
傾向は単純です。密度が高い、あるいは割れやすいシート材にはできる限り硬いプレートを使うため、フル3.2mmを想定してください。非力なソーでの無垢材加工では、薄刃ブレードがその差を取り戻せる場面です。そして、ナイフやレーザーで切る材料は、実質的にゼロカーフの作業になります。どの行に当てはまるとしても、その値は計算を押す前にオプティマイザーへ入力しておくべきもので、ソーの前で頭の中に留めておくものではありません。
カーフが積み重なるとどうなるか:隠れた追加の一枚
ここからカーフは単なる豆知識ではなくなります。標準的な2440mmのシートから、それぞれ305mm長の部品を八個切り出す必要があるとします。
紙の上の計算は美しいものです。8 x 305mm = 2440mm。カーフを無視した表計算ソフトやカットリストは、無駄ゼロでシート一枚と報告します。完璧で、ぴったりの計算です。
ここに実際の刃を加えてみましょう。八個の部品の間には七回の切断があり、それぞれの切断が3mmを食いつぶします。
8 x 305mm + 7 x 3mm = 2440 + 21 = 2461mm
これはシートより21mm長いということです。八個目の部品は存在しません。刃はそれを21mm分のおがくずに変え、七回の切断に見えない形で分散させました。実際にはシート一枚から七個の部品しか取れず、八個ではありません。しかも表計算ソフトはそれを一切警告してくれません。
これを実際の案件に当てはめてみましょう。プロジェクトでこの部品が32個必要だとします。
- カーフを無視した場合:32 / 8 = 4枚。
- カーフを含めた場合:1枚から7個なので、32 / 7 = 4.57となり、切り上げて5枚。
追加でシートが一枚必要になる、つまり材料が約25%増える、これはマッチ棒より小さな数値から生まれます。高価なハードウッド合板では、その見落とし一つで上等な刃より高くつくこともあります。だからこそ合板のカットリストを最適化することは、最初のプロジェクトだけで元が取れます。この例はあくまで説明用ですが、カーフの誤りが現場で現れる仕組みはまさにこの通りです。大きな一つのミスとしてではなく、常に最後の一回や最後の一枚になって表面化する、じわじわとした漏れとして現れます。
実際のオプティマイザーは、この同じ論理を二次元で適用し、単なる一列の平行切りだけでなく、シート上で隣り合うすべての部品間の隙間にカーフを確保します。だからこそ、「入りそうに見える」手描きのスケッチが、実際にはうまく収まらないことがよくあるのです。梱包の判断とカーフがどう絡み合うかの全体像についてはカットリスト最適化の完全ガイドを、購入すべき資材を検討している場合は標準的なシートサイズガイドをあわせてご覧ください。カーフを考慮した計画と相性が良い内容です。
実際のカーフを測定する方法(表示を鵜呑みにしない)
刃に印刷されたスペックは出発点であって、真実ではありません。再研磨されたりチップを交換した刃、摩耗した歯の振り分け、わずかに反ったプレートなどは、実際のカーフを数十分の一ミリ単位でずらします。測定には二分ほどしかかからず、推測の余地をすべてなくしてくれます。
引き算法(最も正確)
- 実際に切断する材料の、まっすぐな端材を用意し、デジタルノギスで長さを正確に測定します。仮に200.0mmだったとします。
- 使用予定の刃で、中央付近をきれいに一回、横切りします。
- できた二つの断片をそれぞれ測定し、合計します。合計が196.8mmなら、カーフは200.0 - 196.8 = 3.2mmです。
- 新しい端材で二、三回繰り返し、結果を平均します。足りなくなった分がそのまま、刃が削り取った材料の量です。
溝法(簡易チェック)
端材の途中まで溝を切り込み、ノギスの爪で溝の幅を測定します。速いのですが、溝の壁が粗いため測定値が数十分の一ミリほどぶれやすく、信頼性はやや劣ります。
いずれの方法でも、巻尺ではなくデジタルノギスを使ってください。カーフは数十分の一ミリの世界にあり、巻尺では2.4mmと3.2mmの違いを確実に見分けることはできません。この差こそがすべてを左右します。
カットリストオプティマイザーでカーフを設定する方法
カットリストオプティマイザーは、シート上に部品を配置し、隣り合うすべての切断の間に刃のための隙間を確保します。その隙間が、あなたが入力するカーフの値です。これを正しく設定できるかどうかが、きれいに切れるレイアウトと、最後の列でわずかに寸法が足りなくなるレイアウトの分かれ目になります。正直な結果を保つための三つのルールがあります。
- デフォルト値ではなく、測定した値を入力する。3.1mmと測定したなら、3.1mmと入力します。
- 切り上げる。切り下げは禁物。3.0mmか3.2mmか迷ったら、3.2mmを使ってください。過大に見積もっても部品間にほんのわずかな余分な空間ができるだけで無害です。過小に見積もると部品がその溝にわずかに収まらなくなり、それに気づくのは材料をすでに切ってしまい、鋸の前に立ったときです。
- 刃や機械を変えたら設定し直す。シンカーフブレード、CNCビット、工業用パネルソーは、それぞれ異なる数値です。ひとつの設定をすべてに使い回してはいけません。
CutPlanでは、プロジェクト設定でカーフを一度設定するだけで、すべてのシートのすべての隙間に自動的に適用されます。そのため印刷される部品サイズは正確なままで、シート枚数も楽観的な数字ではなく現実の数字になります。必要な資材の量を知りたいだけなら、必要シート枚数計算ツールが同じカーフを考慮した計算で、部品リストを正直なシート枚数に変換します。
よくあるカーフの間違い
- カーフを完全に忘れる。ぴったり収まる罠:表計算ソフトでは部品が完璧に収まると言われるのに、実際のシートでは収まらず、最後の部品は存在しないままです。
- 公称値やカタログスペックを使う。刃のパッケージには理想的な数値が書かれていることがよくあります。使用済みやチップ交換済みの刃は、異なる幅で切断します。自分が持っている刃を測定してください。
- プレートの厚さとカーフを混同する。歯の振り分けにより、実際の切断幅は鋼板本体より通常0.4〜0.8mm広くなります。
- CNCやレーザーにはカーフがないと思い込む。ルータービットはその直径分をまるごと削り取り、どの鋸よりも幅広くなることがあります。レーザーでさえ、わずかな幅の材料を除去します。
- ひとつのカーフ値をすべての工具に使い回す。フルカーフのテーブルソー刃からシンカーフブレードやビームソーに切り替えても古い数値をそのままにしておくと、すべての隙間が狂います。
- 「材料を節約するため」に切り下げる。これは逆効果です。カーフを少なめに確保しても木材は節約できず、収まりきらない大きさの部品を生み出し、再切断を強いられるだけです。
シンカーフ刃とフルカーフ刃
シンカーフブレード(約2.4mm)は、フルカーフブレード(約3.2mm)に比べて一回の切断で削る材料が約25%少なくなります。50回切断する案件では、使用可能な材料の損失が160mmになるか120mmになるかの差になり、約40mm、インチにして1.5インチの節約です。高価な合板を大量に使う案件では、大きなプロジェクト全体でシート一枚分の差になることもあります。
| 要素 | フルカーフ(3.2mm) | シンカーフ(2.4mm) |
|---|---|---|
| 各切断での損失量 | 3.2mm | 2.4mm |
| 50回の切断での累計損失 | 160mm | 120mm |
| 切断の安定性 | 優秀、剛性の高いプレート | 良好、厚い材料ではたわむことがある |
| モーター負荷 | 標準 | 低い、非力な鋸に有利 |
| 向いている用途 | 一般作業、厚いまたは高密度なシート | 高価な材料、長時間の連続作業、非力な鋸 |
トレードオフは剛性です。薄いプレートは厚く高密度な材料の中でぶれたり波打ったりすることがあるため、パワーのある鋸で重いシート材を扱うならフルカーフブレードにまだ分があります。刃以外の方法で材料損失を減らす方法については、パネル切断で木材廃棄物を最小化する方法をご覧ください。
カーフを一度設定すれば、あとは安心して切断できます
CutPlanは、すべてのシートのすべての隙間に、刃の正確なカーフを確保します。そのため部品サイズもシート枚数も正直な数値のままです。一度入力するだけで、レイアウト全体が正確に保たれます。
オプティマイザーを開く →よくある質問
カーフとは何ですか?
カーフとは、切断のたびに刃が削り取っておがくずに変える材料の幅のことです。歯が左右交互にプレートより外側に突き出しているため、刃の本体よりも幅広くなり、仕上がった溝は鋼板だけではなく、歯の振り分けと鋼板を合わせた幅になります。一般的な木工用ブレードでは、カーフは2.0〜3.2mm(約3/32〜1/8インチ)で、正確な数値は刃の本体と歯がそこからどれだけ外に出ているかによります。カーフが重要なのは、一回一回の切断でシートから差し引かれ、その損失がレイアウト全体で積み重なるからです。紙の上では収まる一列の部品が、各切断が自分の取り分を取ったあとでは部品一つ分足りなくなることがあります。実際の部品を作るためのカットリストはすべて、隣同士の間にカーフを確保しなければならず、だからこそ本格的なオプティマイザーにはこれが設定項目としてあるのです。
丸のこやテーブルソーの刃の典型的なカーフ幅はどのくらいですか?
フルカーフのテーブルソー刃(10インチ)は約3.0〜3.2mm(約1/8インチ)で切断し、測定していないならほとんどの人はこの数値から始めるべきです。シンカーフブレードは約2.0〜2.4mm(約3/32インチ)で切断し、7-1/4インチの丸のこは2.2〜3.2mm、トラックソーやプランジソーは1.8〜2.4mm、工業用のパネルソーやビームソーは主刃で3.5〜4.8mmです。CNCルーターはビット径の全幅を削り取るため、6mmのビットのカーフは6mmで、どんな鋸よりも幅広く、一方で薄い合板に対するレーザーが除去するのはわずか0.1〜0.4mmです。これらの工具間のばらつきはシート枚数を変えるのに十分な大きさなので、一つの設定をすべてに使い回してはいけません。この記事の表を出発点にし、高価な案件でその数値を信じる前に、実際の機械の実際の刃を測定してください。
自分の鋸のカーフはどうやって測定しますか?
デジタルノギスを使った引き算法を使います。実際に切断する材料のまっすぐな端材を取ってその長さを正確に測定し、一回きれいに横切りし、できた二つの断片をそれぞれ測定して合計します。元の長さと二つの断片の合計との差が、あなたのカーフです。その失われた長さこそ、刃がおがくずに変えたものだからです。例えば、200.0mmと読める材料から合計196.8mmの二つの断片ができた場合、カーフは200.0 - 196.8 = 3.2mmです。一回の読み取りはわずかに斜めになった切断や縁のバリで狂うことがあるので、新しい端材で切断を二、三回繰り返して結果を平均してください。刃や機械を替えるたびに測り直しましょう。シンカーフブレード、CNCビット、パネルソーは三つの異なる数値であり、設定が正直であり続けるのは、使用中の工具と一致している場合だけです。
カーフによって必要なシート枚数は本当に変わりますか?
はい。カーフはすべての切断で積み重なるため、無視するとシートごとに部品が一つ足りなくなり、追加のシートを強いられることがあります。仕組みは単純です。カーフなしで描いたレイアウトは部品を端と端を接して収めますが、実際の切断はそれぞれ列から自分の取り分を取り、最後の部品の時点で列はシートより長くなっています。この記事の例では、2440mmのシートに305mmの部品八つが紙の上ではぴったり収まりますが、七回の切断それぞれに3mmのカーフがかかると列には2461mmが必要になり、シートより21mm長くなります。八つ目の部品は収まらず、その一つ足りないピースのために丸ごと一枚余分なシートを買うことになります。マッチ棒より小さい数値から、およそ25%多い材料です。カーフを考慮したオプティマイザーは、シート枚数を数える前にすべての隙間で刃の幅を確保することでこれを防ぐため、印刷された枚数は実際に切ることのできる数になります。
CNCルーターやレーザーにもカーフはありますか?
はい。CNCルーターに鋸刃はありませんが、ビットはその直径と同じ幅の溝を削り取るため、6mmのビットのカーフは6mmで、どんな鋸よりも幅広く、タイトなレイアウトではさらに重要になります。ビット径をカーフとして入力し、ビットを交換するたびに変更してください。3mmのビットと6mmのビットは二つの異なる設定です。薄い合板に対するレーザーが除去するのはわずか0.1〜0.4mmで、大まかなレイアウトでは無視できますが、部品の多い精密な作業では、その端数が列に沿って積み上がるためゼロではありません。よくある間違いは、目に見える刃がないからCNCやレーザーにはカーフがないと思い込むことです。材料は同じように取り除かれています。CNCソフトウェアがすでにビット分のツールパスを補正している場合は、オプティマイザーと機械とで幅を二度確保しないよう注意してください。
カーフの設定値は切り上げるべきですか、切り下げるべきですか?
切り上げてください。刃が3.0mmと測定されたら、3.2mmと入力します。二つの誤りは対称ではありません。カーフを過大に見積もると部品間にわずかな余分の空間が確保されるだけなので、最悪の結果でも各切断に沿って余った材料の小さな隙間ができる程度で、シート全体でもほとんどコストになりません。カーフを過小に見積もると、確保された溝がそれぞれ実際の切断より狭くなるため、部品はレイアウトが与えた空間に対してわずかに幅広くなりすぎ、列の最後の部品はもう収まりません。それに気づくのは材料をすでに切断したあと、計画し直すには遅すぎる時点です。切り上げは、刃のぶれ、やや摩耗した刃、完全には直角でない切断による小さなばらつきも吸収します。引き算法でカーフを測定し、そのすぐ上の妥当な刻みに切り上げ、刃や機械を替えるまでその設定を保ってください。
カーフは刃の厚さと同じですか?
いいえ。刃の厚さは、しばしばプレート厚と呼ばれ、パッケージに印刷されている刃の鋼板本体の厚みです。カーフは刃が材料に残す仕上がった溝の幅で、歯がプレートより外側に、通常0.4〜0.8mm出ているため、それより幅広くなります。この振り分けこそが刃の本体を逃がして切断中に噛み込まないようにするものであり、同じプレート厚の二枚の刃が異なる幅の溝を残しうる理由です。実際の落とし穴は、刃に書かれたプレート厚を読み取ってそれをカーフとして入力することです。すると確保される隙間はすべて歯の振り分けの分だけ狭くなり、部品は列に沿って詰まって仕上がります。計画は常にプレート厚ではなくカーフを基準にし、パッケージに両方の数値がある場合はカーフを使ってください。どちらも書かれていなければ、引き算法で測定しましょう。